Jibu la haraka: Chagua mashine ya lamineta ya paneli za sola kwa kuoanisha ukubwa wa chumba, aina ya utando na mfumo wa udhibiti na ukubwa wa moduli yako na kifuniko, kisha iendeshe kwa mapishi yanayotoa hewa nje kabla utando haujabonyeza na kushikilia tabaka zote wakati wa kuunganisha msalaba — na iwe safi, imefungwa vizuri na haina uvujaji.
Mashine ya Kufunika Paneli za Sola: Jinsi ya Kuchagua na Kuendesha Moja
Kile ambacho kulaminisha hufanya kwa moduli
Kabla ya kulaminisha moduli ni glasi legevu, kifuniko, seli na karatasi ya nyuma zinazoshikiliwa na mpangilio pekee; baada ya hapo, ni bidhaa iliyofungwa ambayo lazima idumu miongo nje. Kazi nne hufanyika kwa wakati mmoja.
Kuondoa hewa. Hewa iliyofungwa huwa tupu, kisha njia ya unyevu, eneo la kutokwa kwa sehemu na kukataliwa kwa sura. Utupu huiondoa kabla tabaka hazijabonyezwa.
Kuunganisha msalaba. EVA, POE na EPE si plastiki za joto zinazoyeyuka tu: joto huzilainisha, kisha peroksidi kwenye filamu hutengana na kuunganisha minyororo ya polima kuwa kizuizi kigumu, kilicho wazi na kisichopitisha umeme. Kwa kuwa hiyo ni kemia badala ya kiwango cha kuyeyuka, mapishi hayawezi kunakiliwa kati ya vifaa — tazama mwongozo wetu wa lamineta kama moyo wa ufungaji wa moduli za PV.
Ushikamano na uthabiti. Laminate lazima ishikamane na glasi na karatasi ya nyuma au glasi ya nyuma, ifunge kila utepe, na itoke ikiwa tambarare na mraba — vituo vya kutengeneza fremu na sanduku la kiunganishi vinatarajia moduli tambarare.
Mipangilio ya mashine na kila moja inatumika kwa nini
Mashine ya lamineta ya paneli za sola si bidhaa moja. Mipangilio hutofautiana kwa idadi ya vyumba, upangaji wa tabaka, njia ya shinikizo na ujumuishaji wa mstari; ukubwa wa moduli na mchanganyiko wa bidhaa huongoza uchaguzi zaidi kuliko bei.
| Usanidi | Jinsi inavyofanya kazi | Inafaa zaidi |
|---|
| Chumba kimoja | Chumba kimoja, moduli moja kwa mzunguko | Wigo mdogo, mistari ya majaribio |
| Tabaka moja, vyumba viwili | Vyumba viwili chini ya mfumo mmoja wa udhibiti na mwendeshaji mmoja | Mapishi mawili kwa wakati mmoja, pato zaidi kwa eneo |
| Tabaka mbili (zilizopangwa) | Vyumba viwili huru vilivyopangwa, kila kimoja na utando wake na upashaji joto | BIPV mchanganyiko, zenye fremu, glasi-glasi |
| Vyumba vingi mstari mmoja | Vyumba kadhaa mfululizo ndani ya mstari wa kiotomatiki kamili | Kiasi kikubwa cha muundo mmoja |
| Nusu-otomatiki | Mwendeshaji hupakia na kupakua; mzunguko ni wa kiotomatiki | Kazi za kundi, marekebisho |
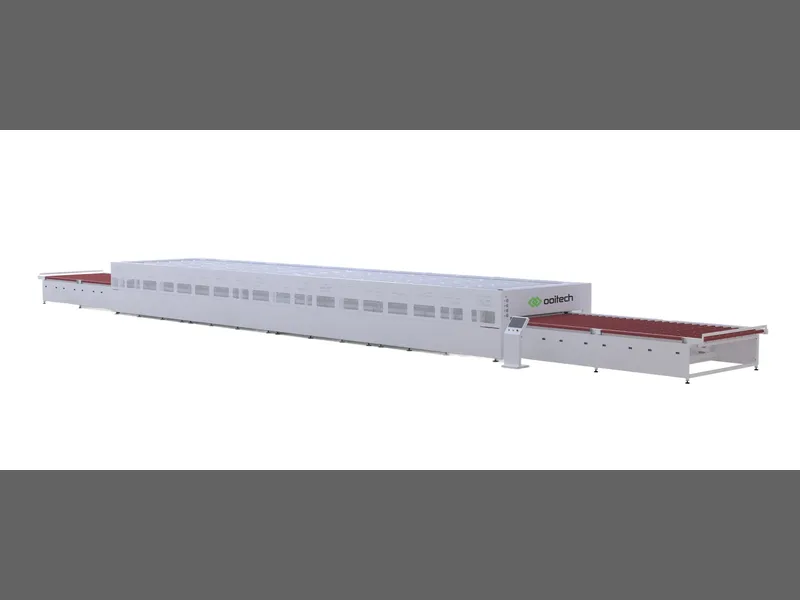
The OTCY-2754DD ni lamineta ya kiotomatiki ya tabaka moja yenye vyumba viwili iliyojengwa kwa BIPV na moduli zenye fremu — vyumba viwili, hivyo laminate nzito ya BIPV na moduli ya kawaida yenye fremu kila moja huendesha mapishi yake bila kusimamisha uzalishaji. OCY-H600D ni lamineta ya nusu-kiotomatiki, jibu la kawaida pale kiasi kisichohalalisha mfumo kamili wa uhamishaji wa kiotomatiki.
Utando dhidi ya mfuko
Katika mashine ya utando, karatasi iliyofungwa kwenye ukingo wa chumba huvutwa kwenye moduli kwa utupu juu yake na shinikizo la anga hubonyeza; mashine ya mfuko husukuma mto unaoweza kujazwa hewa chini badala yake. Utando hufuata vizuri zaidi kuzunguka fremu na kingo nene, mifuko ni rahisi kuhudumia. Kwa vyovyote vile, utambarare wa chumba na mvutano wa utando ni muhimu zaidi kuliko kiwango chochote cha jina.
Zenye fremu, zisizo na fremu, BIPV na glasi-glasi
Moduli isiyo na fremu iliyobonyezwa tambarare dhidi ya bamba hujiendesha kwa kutabirika. Ile yenye fremu ina alumini inayosimama juu ya glasi, hivyo utando lazima uvuke fremu bila kuipindua kando — utaratibu ulio nyuma ya kuruka kwa fremu. Laminate za BIPV ni nene zaidi na mara nyingi hazina usawa, zinahitaji rampu za upole. Glasi-glasi haina karatasi ya nyuma ya kujificha: kila kiputo hubaki kuonekana, hivyo mapishi lazima yahudumie sura pamoja na nguvu ya ushikamano.
Nusu-kiotomatiki dhidi ya mstari mmoja ni masuala ya usafirishaji. Katika mstari wa kiotomatiki kamili lamineta hukaa kati ya upangaji na vituo vya chini kwa mdundo maalum — na vituo vya upimaji na EL kama OEL-S2400 na utengenezaji wa fremu kama OTZK-A vikiweka mdundo huo pande zote mbili. Ulinganisho wetu wa jinsi ya kuchagua mashine sahihi ya kuunganisha moduli ya sola hufanya kazi kupitia hesabu za ukubwa.
Mzunguko, hatua kwa hatua
- Kuondoa hewa. Hewa hutolewa kutoka pande zote mbili, au upande mmoja dhidi ya bamba. Nafasi tupu huzuiwa hapa.
- Kupasha joto. Tabaka hufikia joto ambalo kifuniko hutiririka; kuanza joto wakati wa au baada ya kuondoa hewa hubadilisha umbali ambao filamu hutiririka kabla ya kubonyeza.
- Kubonyeza. Utando hushuka, ukisukuma kifuniko kilicholainishwa kwenye kila pengo kuzunguka utepe, busbar na kingo za seli.
- Kukaa na kuponya. Hushikiliwa wakati kuunganisha msalaba kunaendelea — kwa kawaida hatua ndefu zaidi, na ile inayoweka maudhui ya gel.
- Kupoza. Hushikiliwa chini ya shinikizo ili laminate isinywe kutoka kwenye glasi au kujikunja kwenye kingo.
- Kutoa. Utupu huvunjika, chumba hufunguka, moduli hutoka. Kutoa mapema husababisha kutenganisha kwa kingo.
Mfumo wa utupu na dirisha la EVA
Utupu hutoka kwa pampu za mafuta za rotary-vane, pampu kavu zisizo na mafuta au za diaphragm, michanganyiko ya Roots blower, au pampu za pete za maji. Pampu zilizofungwa kwa mafuta huvuta kwa kina zaidi lakini zinahitaji kubadilisha mafuta na udhibiti wa ukungu; pampu kavu hufanya kazi kwa usafi zaidi. Baadhi ya miundo ya lamineta ya moduli za PV huondoa hewa pande zote mbili za tabaka, nyingine juu tu — tofauti huonekana kama nafasi tupu za kingo kwenye glasi-glasi nene.
Kinachojulikana ni dirisha la EVA: eneo ambalo kifuniko ni kimiminika vya kutosha kutiririka na kuruhusu hewa kutoka, lakini bado hakijaganda vya kutosha kuifunga ndani. Ondoa hewa polepole mno na filamu huganda na hewa bado ndani; haraka mno kupitia pengo jembamba na utando huvuka ukingo na kufunga hewa ndani. Ubunifu wa mapishi kwa kiasi kikubwa ni sanaa ya kukaa ndani ya dirisha hilo — makala yetu kuhusu pampu za utupu za lamineta, aina na dirisha la EVA inaeleza mwingiliano huo.
Mwongozo wa kasoro
| Kasoro | Sababu | Angalia na rekebisha |
|---|
| Viputo na nafasi tupu | Hewa iliyobaki kwenye tabaka, au unyevu uliotolewa baada ya kiwango cha gel | Angalia upunguzaji wa shinikizo, uadilifu wa muhuri, uhifadhi wa filamu na maisha ya rafu. Anza na sababu za kweli nyuma ya mapovu ya moduli ya sola. |
| Kutengana kwa kingo | Ushikaji hafifu, kutolewa mapema, kioo au filamu iliyochafuliwa | Kagua mfululizo wa kutolewa na muda wa kupoeza. Ikiwa inafuata mistari ya riboni ni tatizo la mtiririko, si shinikizo. |
| Viputo vya mstari wa riboni | Filamu haiwezi kunyowa chini ya riboni na busbar kabla ya kuganda | Punguza kasi ya kupanda, ongeza muda wa mtiririko, na kagua jiometri ya riboni dhidi ya mchoro wa upangaji. |
| Kuruka kwa fremu | Membranu inavuka fremu na kuipandisha juu kutoka kwenye kioo | Kagua kiti cha fremu na mvutano wa membranu, kisha lainisha kupanda kwa shinikizo. |
| Nyufa za seli karibu na busbar | Msongo wa kulehemu pamoja na kupanda kusiko sawa kwenye mwingiliano | Kagua mwingiliano wa busbar mbeleni. Tazama kwa nini mwingiliano wa busbar husababisha nyufa za seli wakati wa laminashoni. |
| Mikunjo ya backsheet | Mvutano usio sawa, hewa iliyonaswa, upashaji joto usio sawa | Kagua upatanisho wa upangaji na kwamba karatasi inavutwa tambarare kabla ya kufunga. Mikunjo ya upande mmoja humaanisha bamba lisilo tambarare au moduli isiyo katikati. |
Uwezo wa uzalishaji na usawazishaji wa mstari
Kwenye mistari mingi lamineta ni kituo cha polepole zaidi, kwa hivyo muda wake wa mzunguko — si stringer au framer — huweka takt: muda unaopatikana gawanya kwa moduli zinazohitajika. Mzunguko mrefu kuliko takt ni kizuizi bila kujali kila kitu kingine kinaendaje kwa kasi. Kuna suluhisho tatu za kweli. Ongeza uwezo sambamba, chumba cha pili au kitengo cha vyumba viwili, ili moduli mbili ziwe zinashughulikiwa wakati opereta anapakia inayofuata. Fupisha mapishi pale ambapo kifuniko kinaruhusu, ukibadilisha muda wa kukaa dhidi ya maudhui ya gel kwenye maabara ya majaribio. Au kubali takt inayowekwa na mashine ya lamineta ya paneli ya sola na upange akiba na uwezo wa mbele kuzunguka. Kinachoshindwa kamwe ni kuifanya iwe na njaa: lamineta ya mstari inayosubiri moduli hupoteza uzalishaji zaidi kuliko mapishi ya polepole.
Uendeshaji wa kila siku na matengenezo
Utunzaji wa membranu. Membranu na filamu ya kutolewa hukusanya mabaki ya EVA, vipande na vumbi la kioo. Futa, kagua kwa matundu madogo na mikunjo, na badilisha kwa ratiba — tundu dogo hutoa muundo wa mashimo unaojirudia ambao ni ghali kufuatilia.
Usafi wa chumba. Matone ya EVA, vipande vya seli na mabaki ya flux huanguka kwenye bamba na kuchapishwa kwenye kila moduli inayofuata.
Ukaguzi wa muhuri na uvujaji. Kagua gasket ya mzunguko kwa mikato na ugumu, kisha funga chumba tupu, tenga pampu na uangalie kipimo. Usomaji unaopungua polepole huonya kuhusu tatizo la muhuri muda mrefu kabla viputo kuonekana.
Ufuatiliaji wa ugumu. Andika kitambulisho cha mapishi, kundi, loti ya filamu na mzunguko, na linganisha na maudhui ya gel au majaribio ya kumenya kwenye sampuli. Rekodi hubadilisha mchana mbaya kuwa utambuzi. Ooitech hutoa vifaa kwa mfumo kamili pamoja na mafunzo ya opereta na huduma ya baada ya mauzo, kwa hivyo kitabu cha mapishi na ratiba ya matengenezo hujengwa pamoja na mstari.
Nini cha kubainisha wakati wa kununua
- Ukubwa wa chumba dhidi ya muundo wa moduli, ukiwa na nafasi ya ziada kwa fremu, jigi na paneli yako kubwa zaidi ya BIPV.
- Aina ya membranu na uvutanishaji, na jinsi opereta mmoja anavyoweza kuibadilisha haraka.
- Mfumo wa udhibiti na uwekaji kumbukumbu wa mapishi: mapishi yaliyohifadhiwa kwa kila bidhaa, historia ya tahadhari, rekodi za mzunguko zinazoweza kuhamishwa.
- Vizuizi vya usalama kwenye milango, joto kupita kiasi, shinikizo na utupu, pamoja na utolewaji wa dharura ulioandikwa.
- Ugavi wa membranu na muhuri wa ziada kutoka siku ya kwanza: zote ni bidhaa zinazotumika na zote husimamisha mstari.
Maswali Yanayoulizwa Mara kwa Mara
Mashine ya lamineta ya paneli ya sola hufanya nini hasa?
Huondoa hewa kati ya kioo, kifuniko, seli na backsheet, huyeyusha filamu ili itiririke kuzunguka kila riboni na pengo, kisha hushikilia mrundikano chini ya joto na shinikizo hadi iunganishe kuwa kitengo kilichofungwa na kizizi.
Chumba kimoja au vyumba viwili?
Ongeza chumba pale uzalishaji unaohitajika unazidi kile mzunguko wa chumba kimoja unaruhusu, au unapotumia mapishi tofauti kwa kweli. Kwa muundo mmoja kwa kiasi cha wastani, chumba kimoja ni rahisi kutunza.
Mzunguko wa laminashoni huchukua muda gani?
Inategemea kemia ya kifuniko, unene wa filamu, muundo na maudhui ya gel yanayohitajika, kwa hivyo takwimu inayotolewa bila vipengele hivyo haina maana. Omba jaribio la mzunguko kwenye mrundikano wako mwenyewe wa laminate.
Je, mashine moja inaweza kutumia EVA, POE na EPE?
Ndiyo, kwa mapishi tofauti yaliyohifadhiwa. POE na EPE kwa ujumla huhitaji muda mrefu wa mtiririko na kupanda kwa upole zaidi kuliko EVA kwa sababu hunyowa kuzunguka riboni polepole, kwa hivyo kila nyenzo lazima ithibitishwe badala ya kubadilishwa kwa hisia.
Matengenezo yapi ni muhimu zaidi?
Hali ya membranu na filamu ya kutolewa, usafi wa bamba, ukaguzi wa muhuri wa mzunguko na ukaguzi wa mara kwa mara wa uvujaji wa utupu. Hivyo vinne hutenganisha mashine inayofanya kazi safi kwa miaka kutoka ile inayozalisha viputo vya vipindi ambavyo hakuna anayeweza kufuatilia.
Unapanga ukubwa wa mashine ya lamineta ya paneli ya sola kwa mstari mpya au uliopo? Tuma miundo yako ya moduli na uzalishaji unaolenga na tutalinganisha usanidi, mpango wa mapishi na kifurushi cha mafunzo — omba nukuu.