Kwa Nini Kuunganisha kwa Basi (Kulehemu kwa Kupishana) Kunasababisha Kupasuka kwa Seli Wakati wa Uwekaji wa Lamination katika Moduli za PV
Jedwali la Yaliyomo
Utangulizi wa Bidhaa
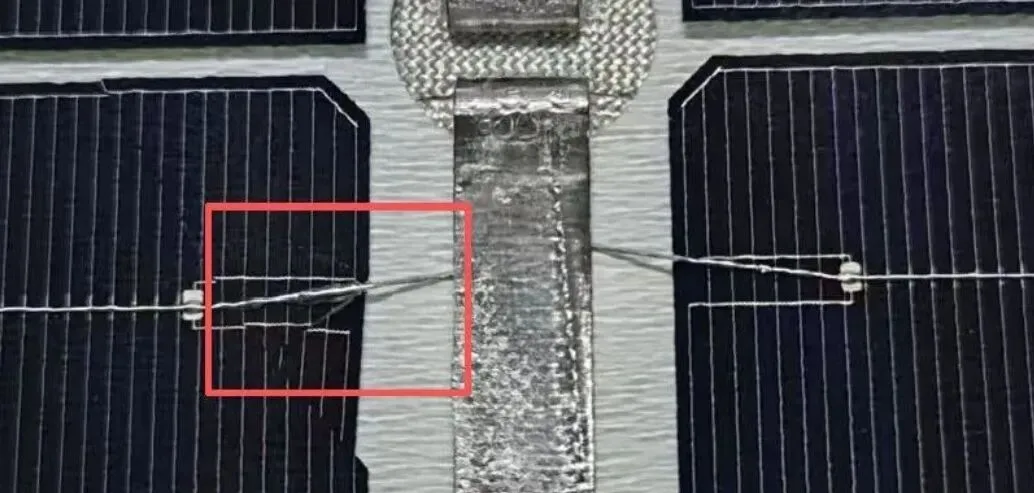
Nyufa za shimo la kati ni kasoro ya urembo inayojitokeza mara nyingi zaidi kwenye mstari wa moduli ya PV. Sababu zake ni nyingi na zimechanganyikana. Makala hii inapunguza mambo na kuangalia tu nyufa za shimo la kati zinazotokana na matatizo katika hatua ya bussing (overlap soldering). Sababu tatu za kawaida za msingi, zikielezwa moja baada ya nyingine.
Vigezo vya Kiufundi
Nafasi iliyotengwa kati ya ribbon na ukingo wa seli ni ndogo sana
Ukingo wa seli uko karibu sana na bus bar.
Kamba za seli za TOPCon hutumia muundo wa ribbon ya upande wa mbele chanya, na ribbon inasoldiwa nyuma ya bus bar. Wakati wa bussing mashine huleta seli na bus bar kwenye ndege moja, lakini nyenzo hizo mbili zinatofautiana sana kwa unene:
| Kipengele | Unene |
|---|---|
| Wafer ya kawaida ya TOPCon | 0.13mm |
| Bus bar ya kati | 0.35mm~0.4mm |
Mara unapoingia kwenye lamination, eneo la mguso ambapo ribbon inakutana na ukingo wa seli hupata nguvu za pande mbili.


Wakati nafasi kati ya seli na bus bar ni ndogo sana, pembe kati ya ribbon na ukingo wa wafer hupungua. Nguvu ya kuvuta F1 hupungua, na shinikizo la wima F2 huongezeka wakati huo huo.
Wafer ni brittle. Chini ya shinikizo hilo kubwa ukingo hupasuka kwa urahisi, na unajikuta na ufa wa shimo la kati.

Faida za Kiufundi
Ribbon hupinda na kuharibika baada ya kuundwa
Ikiwa tofauti ya ndege kati ya seli na bus bar ni kubwa sana wakati wa bussing, ribbon huendelea kuwa na tofauti ya urefu baada ya kusoldiwa.


Bussing tayari imerekebisha urefu wote wa ribbon. Urefu wa ziada hauna mahali pa kwenda, hivyo ribbon hupinda ili kuuchukua. Ribbon hiyo iliyopinda huendelea kushinikiza ukingo wa seli, na unapata nyufa za shimo la kati kwa mkusanyiko.
Kasoro ya pete ya solder wakati wa bussing (sababu adimu ya mkusanyiko)
Hapa seli na bus bar zina tofauti ndogo ya uso wakati wa kuunganisha bus, na eneo la harpoon halina msaada wa bus bar, hivyo ribbon hutenganishwa na wafer. Wakati joto la solder linayeyusha mipako ya ribbon, mzunguko ulioinuka wa solder huunda kuzunguka. Wakati wa shinikizo la lamination mzunguko huu mgumu wa solder husukuma moja kwa moja ndani ya wafer na kuipasua, kutoa ufa mwingine wa shimo la kati.

Matumizi ya Bidhaa
Njia hizi tatu za kushindwa zinaonekana katika mistari mingi ya moduli za crystalline, na ni muhimu zaidi kwenye seli nyembamba, zenye ufanisi wa juu ambapo ukingo wa mitambo tayari ni mdogo. Kuangalia nafasi kati ya ribbon na seli, usawa wa uso wakati wa kuunganisha bus, na udhibiti wa wasifu wa solder hukupa kiwango kikubwa zaidi cha mavuno ya ufa wa shimo la kati.
Maoni ya Ooitech
Wafer nyembamba za TOPCon za 0.13mm haziachi karibu nafasi yoyote ya makosa, hivyo usawa wa nguvu wa F1/F2 tunaozungumzia hapa kwa kweli ni tatizo la usawa unaolitatua mbele kwenye vituo vya stringer na bussing, sio kitu unachoweza kurekebisha baadaye kwenye lamination. Kwenye mistari ya moduli tunayojenga, kuweka seli na bus bar katika uso mmoja na kudumisha wasifu thabiti wa solder ndiko kunakotoa mavuno mengi ya ufa wa kati. Ikiwa unataka kuona jinsi hatua hizi zinaendeshwa katika kiwanda halisi, chaneli ya YouTube ya Ooitech www.youtube.com/ooitech ina video nyingi za mstari zinazostahili kuangaliwa.