Kuruka kwa Fremu ya Lamina ya Moduli ya PV: Sababu, Hatari
Jedwali la Yaliyomo
Jibu la haraka: Kuruka kwa fremu wakati wa laminashoni ni wakati fremu ya alumini inahama kutoka mahali pake wakati rundo linakandamizwa, na huonekana baada ya moduli kufungwa ambapo haiwezi kurekebishwa. Hutokea kwa sababu tatu: fremu haijakaa sawasawa kabla ya mzunguko kuanza, kupanda kwa joto ni kwa haraka sana hivyo kifuniko huyeyuka kabla fremu haijatulia, au shinikizo linatumika bila usawa kwenye platen. Hatari si ya urembo tu. Fremu iliyoruka huacha muhuri usio sawa kwenye ukingo mmoja, ambao huwa njia ya unyevu, na pia inaweza kupotosha laminate vya kutosha kupasua seli karibu na kona. Kinga hasa ni udhibiti wa mchakato: hakikisha hatua ya kukaa kwa fremu, punguza kasi ya kupanda kwa mwanzo, na angalia usawa wa platen na usawa wa shinikizo. Kwenye mstari ambapo kuruka kwa fremu hutokea mara kwa mara, uchunguzi wa haraka kawaida ni hatua ya kupakia badala ya mipangilio ya laminator.
Utengenezaji wa Moduli za PV · na Jerry, Ooitech
Moduli ya PV Laminator Kuruka kwa Fremu: Sababu, Hatari, na Kinga ya Kivitendo
Uwekaji wa filamu kwenye moduli ya PV ni mojawapo ya michakato muhimu katika utengenezaji wa paneli za sola. Kupitia utupu, kupasha joto, na shinikizo, kioo, kifuniko filamu, seli za sola, backsheet au tabaka nyingine huunganishwa kuwa muundo wa moduli mnene na uliofungwa.
Ikiwa mchakato wa uwekaji tabaka hauna utulivu, kasoro kama vile mapovu, kuhama, kufunga vibaya, au uharibifu unaohusiana na fremu unaweza kutokea. Miongoni mwa matatizo haya, “kuruka kwa fremu” ni hali mbaya sana kwa sababu inaweza kuathiri moja kwa moja muonekano wa moduli, usalama wa umeme, na uaminifu wa muda mrefu.
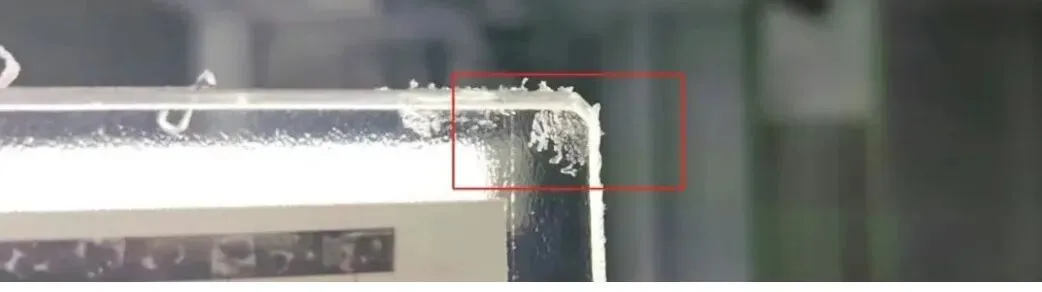
Kasoro ya Mapovu ya Theluji
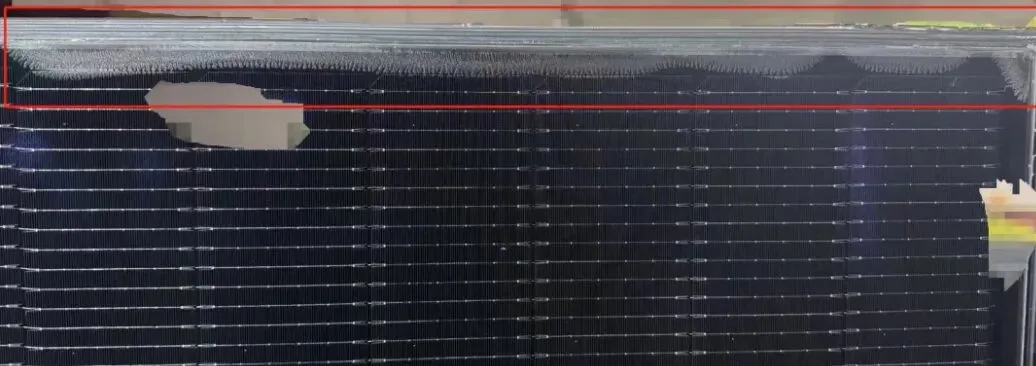
Kuruka kwa Fremu ni Nini katika Uwekaji wa Tabaka la Moduli ya PV
“Kuruka kwa fremu” kunamaanisha kuhama, kuinuka, kuanguka, au kusogea kwa fremu ya uwekaji tabaka bila kutarajia wakati wa mzunguko wa uwekaji tabaka au mchakato wa kuhamisha moduli. Katika hali mbaya, fremu inaweza kuanguka kwenye uso wa moduli, na kusababisha mikwaruzo ya kioo, nyufa za seli, mikunjo ya kufunika, uharibifu wa kingo, au hata kutupwa kabisa kwa moduli.
Hili si tatizo dogo la uwekaji nafasi. Katika mstari wa uzalishaji wa paneli za sola wa kiotomatiki, kifaa cha kuweka tabaka kwa kawaida huunganishwa na michakato ya upakiaji, uwekaji, ukaguzi, ukataji, uwekaji fremu, na upimaji. Mara tu kuruka kwa fremu kunapotokea, kunaweza kuvuruga mdundo wa uzalishaji na kuunda hatari za ubora wa kundi.
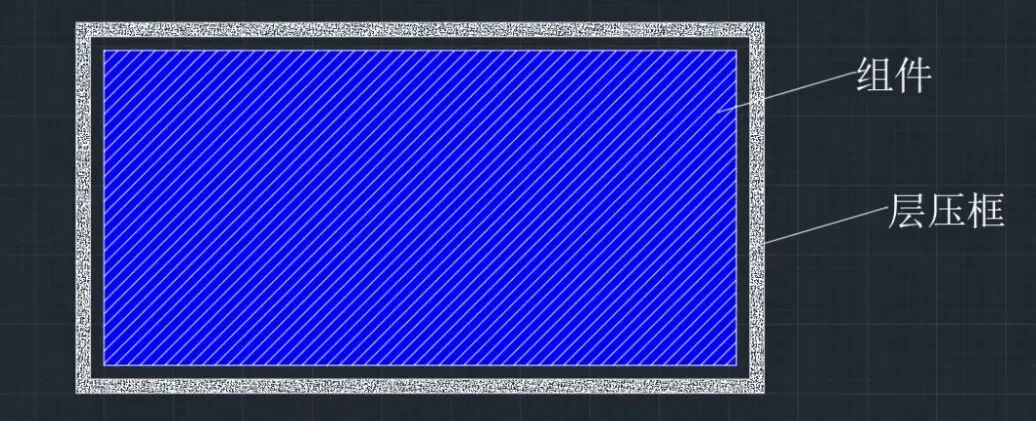
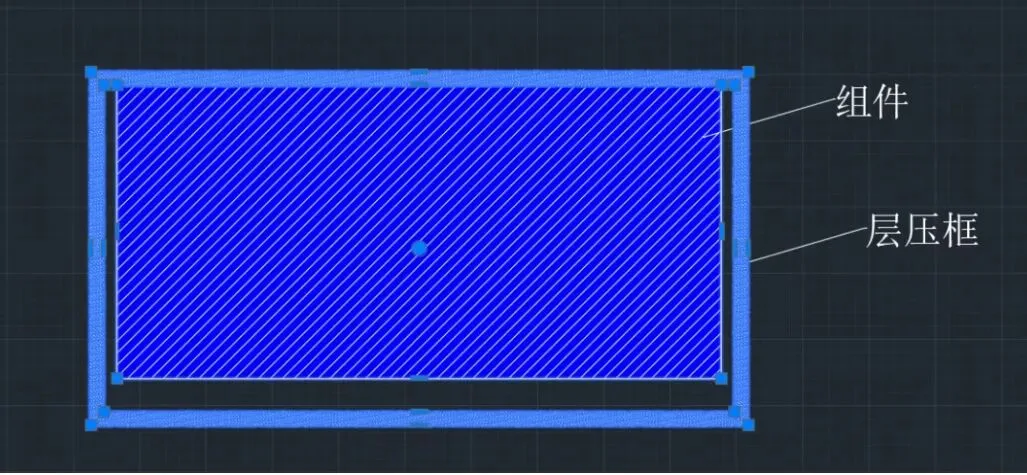
Sababu Kuu za Kuruka kwa Fremu ya Kifaa cha Kuweka Tabaka
Katika uzalishaji halisi, kuruka kwa fremu kwa kawaida hakusababishwi na sababu moja tu. Mara nyingi ni matokeo ya pamoja ya upangaji wa vifaa, udhibiti wa shinikizo la chumba, hali ya zana, usafi wa nyenzo, na tabia za waendeshaji.
1. Kutolingana kwa Uhamishaji Kati ya Majukwaa ya Kifaa cha Kuweka Tabaka
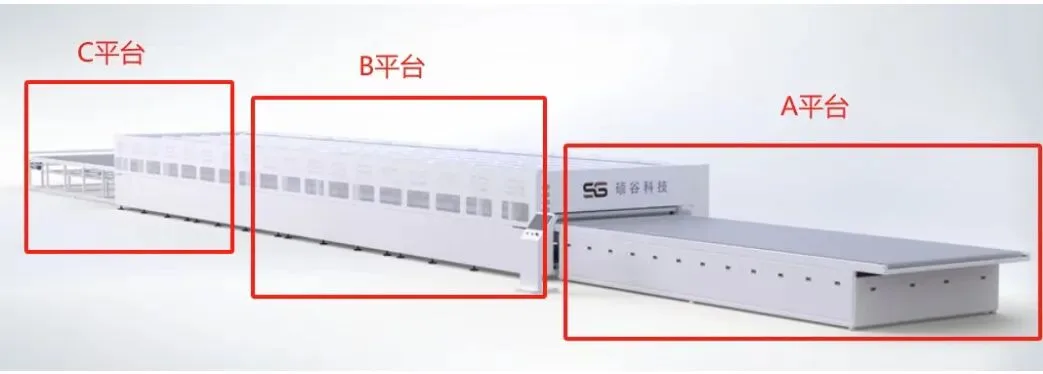
Vifaa vya kisasa vya kuweka tabaka mara nyingi huundwa na majukwaa ya hatua A, B, na C yanayoendelea. Fremu ya uwekaji tabaka huwekwa kwenye jukwaa la kulisha la hatua A na kisha husogea pamoja na moduli kuelekea chumba cha uwekaji tabaka cha hatua B.
Ikiwa kasi ya usambazaji kati ya jukwaa A na B haijasawazishwa, au ikiwa kuna tofauti ya urefu kati ya majukwaa, fremu inaweza kupokea nguvu isiyo sawa wakati wa uhamishaji. Rola ya mpito isiyo ya mlalo, upangaji mbaya wa ukanda, au hatua ya mitambo kati ya majukwaa inaweza pia kuzalisha nguvu ya kukata au kukwama.
Mara fremu inapotoka kwenye njia yake iliyowekwa mapema, inaweza kuingia kwenye chumba ikiwa katika nafasi isiyo sahihi. Hii inaunda hatari kubwa ya kutokwenda sawa, mgongano, au kuruka kwa fremu wakati wa mabadiliko ya baadaye ya utupu na shinikizo.
2. Kukosekana kwa Usawa wa Shinikizo la Nguvu Ndani ya Chumba cha Ulamination
Sababu nyingine ya kawaida ni kukosekana kwa usawa wa shinikizo ndani ya chumba cha laminator. Ikiwa upanuzi hautoshi, chumba cha chini kinaweza kubaki chini ya shinikizo hasi kidogo wakati kifuniko kinapofunguliwa.
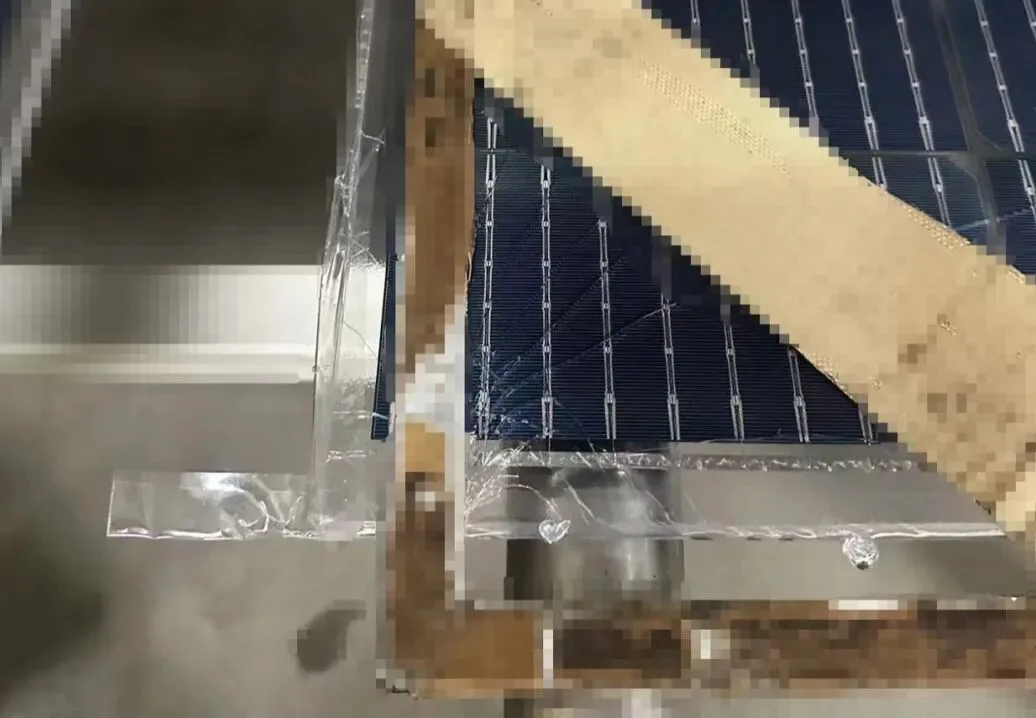
Kwa wakati huu, utando wa silikoni katika chumba cha juu unaweza kufanya kazi kama kikombe cha kunyonya. Inaweza kuinua kitambaa cha joto la juu, fremu ya ulamination, au hata sehemu ya mrundikano wa moduli. Wakati utupu wa ndani unapovunjika ghafla, sehemu hizi zinaweza kuanguka bila mpangilio.
Kitendo hiki cha kuanguka bila mpangilio kinaweza kufanya fremu igonge uso wa moduli au kutua katika nafasi isiyo sahihi, na kusababisha ajali mbaya ya kuruka kwa fremu.
3. Uchafuzi na Kushikamana kwa Zana au Nyenzo
Baada ya matumizi ya muda mrefu, kitambaa cha joto la juu kinaweza kukusanya mabaki ya encapsulant yaliyochakaa kwenye uso wake. Mabaki haya yenye kunata yanaweza kushikamana na fremu ya ulamination au ukingo wa moduli.
Wakati wa mwendo wa kifaa, kushikamana huku kunaweza kuvuruga nafasi ya kawaida ya fremu. Hata sehemu ndogo ya kunata inaweza kuvuta fremu kidogo, na uhamishaji huu mdogo unaweza kuwa mbaya baada ya kupasha joto, kutoa utupu, na kufungua chumba.
Usafishaji wa mara kwa mara na uingizwaji wa kitambaa cha joto la juu, ukaguzi wa utando wa silikoni, na udhibiti wa mabaki ni hatua muhimu za kuzuia.
4. Mambo ya Mazingira na Uendeshaji
Vitu vidogo vya kigeni katika mazingira ya uzalishaji vinaweza pia kusababisha kuruka kwa fremu. Kwa mfano, vipande vya gundi, vipande vya kioo, mabaki ya EVA, au uchafu mwingine vinaweza kubaki kwenye bamba la chini la laminator au ndani ya chumba.
Wakati moduli na fremu zinapopita kwenye kifaa, vitu hivi vinaweza kuzuia sehemu ya chini au ukingo wa fremu. Fremu kisha inasimama katika nafasi isiyo sahihi wakati mstari wa uzalishaji unaendelea kusonga, na kusababisha uhamishaji au mgongano.
Utunzaji wa waendeshaji pia ni muhimu. Uwekaji usio sahihi wa fremu, ukaguzi usiokamilika wa nafasi, au usafi usiotosha kabla ya uzalishaji vyote vinaweza kuongeza uwezekano wa mwendo usio wa kawaida wa fremu.
Jinsi ya Kuzuia Kuruka kwa Fremu katika Uzalishaji
Ili kupunguza kuruka kwa fremu, kiwanda kinapaswa kuchukulia hili kama suala la udhibiti wa kimfumo wa uzalishaji badala ya hitilafu moja ya mashine. Mpango wa kuzuia unaoweza kutekelezeka unaweza kujumuisha mambo yafuatayo:
Angalia usawa na uthabiti wa urefu kati ya majukwaa A, B, na C.
Thibitisha usawazishaji wa kasi ya mkanda na hali ya roller ya mpito.
Kagua kama fremu ya lamination inaingia kwenye chumba vizuri bila kukwama.
Thibitisha upanuzi wa kutosha wa chumba kabla ya kufungua kifuniko.
Fuatilia uthabiti wa kutolewa kwa vacuum na epuka mabadiliko ya ghafla ya shinikizo.
Safisha kitambaa cha joto la juu, membrane ya silicone, na chini ya chumba mara kwa mara.
Ondoa mabaki ya EVA, vipande vya kioo, na vitu vya kigeni kabla ya uzalishaji.
Weka taratibu za kawaida za uendeshaji kwa uwekaji na ukaguzi wa fremu.
Ongeza ukaguzi wa macho au ufuatiliaji wa kutumia sensorer kwa nafasi ya fremu inapowezekana.
Rekodi kila tukio lisilo la kawaida na lifuatilie kwa vifaa, zana, nyenzo, au sababu za uendeshaji.
Mchakato thabiti wa lamination unategemea usahihi wa mashine na nidhamu ya matengenezo ya kila siku. Kadiri mstari wa uzalishaji unavyozidi kuwa wa kiotomatiki, ndivyo inavyozidi kuwa muhimu kudhibiti maelezo haya madogo.
Matumizi ya Bidhaa na Athari kwa Ubora
Kuruka kwa fremu hujitokeza hasa katika mistari ya uwekaji filamu ya moduli za PV, hasa katika viwanda vya paneli za sola vya kiotomatiki vyenye uzalishaji mkubwa. Inaweza kuathiri moduli za kioo-kioo, moduli za kioo-msingi wa nyuma, moduli za MBB, TOPCon moduli, moduli za PERC, moduli za shingled, na aina nyingine za moduli za kawaida.
Athari inayowezekana kwa ubora inajumuisha:
Mipasuko midogo ya seli inayosababishwa na mgongano wa mitambo.
Mikwaruzo au kuvunjika kwa kioo.
Mikunjo ya encapsulant au hatari ya kutenganishwa kwa sehemu.
Ufungaji mbaya wa kingo na hatari ya kuingia kwa unyevu.
Muonekano usio wa kawaida wa moduli baada ya lamination.
Mavuno ya chini ya uzalishaji na gharama kubwa ya kurekebisha.
Kwa viwanda vinavyozalisha moduli za ufanisi wa juu, uthabiti wa uunganishaji wa tabaka unahusiana moja kwa moja na uaminifu wa mwisho wa moduli. Hitilafu ndogo ya kimakanika wakati wa uunganishaji wa tabaka inaweza kuwa tatizo la uaminifu lililofichwa baada ya operesheni ya nje.
Maoni ya Ooitech
Kama msambazaji wa vifaa, tunaona hivi: kuruka kwa fremu ya mashine ya kuunganisha tabaka si tatizo la mashine ya kuunganisha tabaka pekee, bali ni tatizo la uunganishaji wa mstari unaohusisha usahihi wa uhamishaji, mantiki ya utupu, usafi wa zana, na nidhamu ya waendeshaji. Kwa kiwanda cha moduli za sola, suluhisho bora ni kuthibitisha ulinganifu wa jukwaa na tabia ya shinikizo la chumba wakati wa kuweka kwenye matumizi, kisha kuweka rekodi kali za matengenezo wakati wa uzalishaji wa wingi. Katika uzoefu wetu na miradi ya mistari ya uzalishaji wa paneli za sola, kasoro nyingi za kuunganisha tabaka zinazojirudia zinaweza kupunguzwa wakati timu inachukulia mashine ya kuunganisha tabaka kama sehemu ya mfumo kamili wa uzalishaji badala ya mashine iliyotengwa.
Kanusho
Maudhui ya awali ya kumbukumbu yalikusanywa kutoka kwa njia za umma za mtandao na vyanzo vya mitandao ya kijamii. Maoni ni kwa mawasiliano ya kiufundi na kumbukumbu tu. Hakimiliki ni ya mwandishi au shirika la awali. Ikiwa kuna ukiukaji wowote, tafadhali wasiliana na mchapishaji kwa kuondolewa.