Mstari wa Uzalishaji wa Paneli za Sola — Kutoka Seli hadi Moduli Zilizokamilika
Jedwali la Yaliyomo
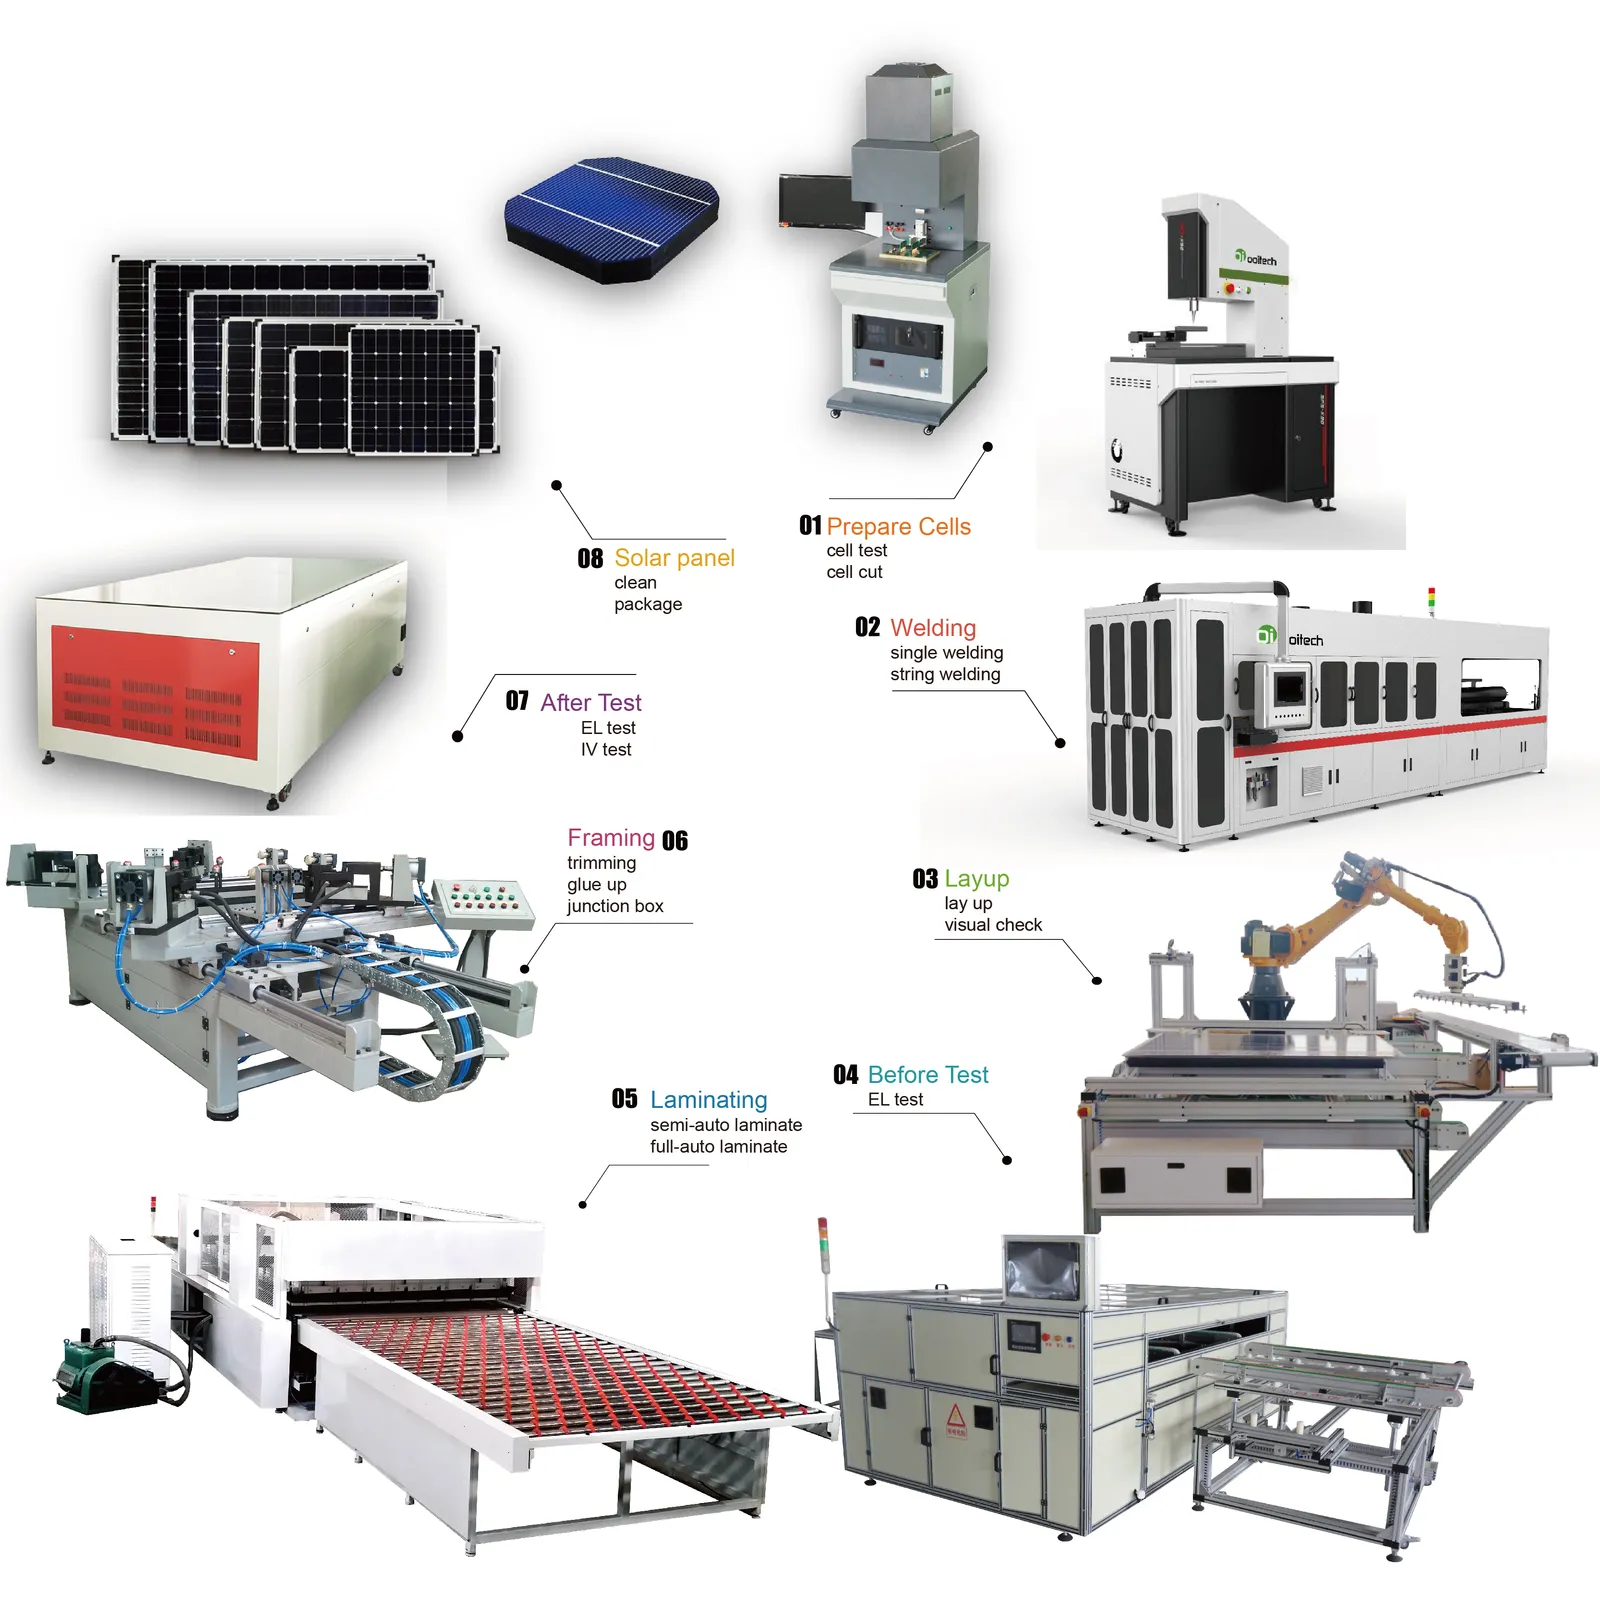
Jibu la haraka: Mstari wa uzalishaji wa paneli za sola hubadilisha seli dhaifu za kibinafsi na mikunjo ya nyenzo kuwa moduli zilizofungwa na kujaribiwa. Mfululizo wake haubadiliki: seli hupangwa kwa mkondo, hukatwa pale muundo wa nusu au shingled unapotumika, huunganishwa kwa risasi kuwa nyaya na mashine ya kuunganisha, huwekwa pamoja na EVA na kioo kwenye kituo cha kuweka tabaka, huunganishwa kwa joto chini ya utupu na joto, kisha huwekwa fremu, huwekewa sanduku la kiunganishi, na hupimwa kwa mwanga kwenye kijaribio cha IV kabla ya upangaji wa mwisho. Kiwango cha uzalishaji huwekwa na hatua ya polepole zaidi, si ya haraka zaidi, hivyo mstari kwa kawaida hubainishwa kwa uwezo wa mwaka na idadi ya mashine hufuata kutokana na hilo. Kila kituo pia huongeza aina yake ya hitilafu, kuanzia nyufa ndogo wakati wa kuunganisha hadi mapengo wakati wa kuunganisha kwa joto na kutenganisha tabaka kwa muda, ndiyo sababu ukaguzi wa ndani ya mstari hufanyika baada ya kila hatua muhimu. Upigaji picha wa elektroluminensi baada ya kuunganisha kwa joto hunasa kasoro ambazo kipimo cha nguvu peke yake kingezikosa, na upangaji wa mwisho hupanga moduli kwa mkondo uliopimwa ili vitengo visivyolingana visishiriki mnyororo mmoja. Takwimu za kawaida za vituo vinavyohusika: kuunganisha kwa kiwango cha seli 1,200–6,800 kwa saa kwa uwekaji wa ±0.15 mm na uharibifu wa ≤0.2% kwa seli za Daraja A, kuweka tabaka kwa mzunguko chini ya sekunde 48, kuunganisha kwa joto kwa takriban 140–150°C wakati kifuniko cha kuzuia maji kinapounganishwa, na upimaji wa IV unaoainisha matokeo dhidi ya ulinganifu wa wigo wa daraja A+ wa 0.875–1.125.
Utengenezaji wa Moduli za PV · na Jerry, Ooitech
Njia muhimu ya kuelewa kiwanda cha moduli za sola ni kupuuza majina ya mashine kwa muda na kuangalia kile kinachotokea kwa bidhaa.
Mwanzoni, kuna seli dhaifu za kibinafsi na rolls au karatasi za nyenzo. Katikati, kuna mzunguko wa umeme uliounganishwa uliofungwa ndani ya rundo lisilo na mpangilio. Mwishoni, kuna bidhaa iliyofungwa yenye namba ya serial, nguvu iliyopimwa, rekodi za ukaguzi, na uamuzi: kutolewa, kufanyiwa kazi upya, au kukataliwa.
Mabadiliko hayo hutokea katika mabadiliko matatu makubwa.
| Mabadiliko | Kinachoingia | Kinachopaswa kutoka katika hatua | Familia kuu za mchakato |
|---|---|---|---|
| Seli zinakuwa mzunguko | Seli za sola zilizopangwa au kutayarishwa | Mistari iliyounganishwa iliyopangwa kama mzunguko wa moduli uliokusudiwa | Utayarishaji wa seli, uunganishaji wa mistari, uwekaji, uunganishaji wa busi, ukaguzi wa ndani ya mchakato |
| Rundo linakuwa laminate | Kioo, kifuniko, seli zilizounganishwa, na nyenzo za nyuma | Laminate iliyounganishwa na kulindwa | Utayarishaji wa nyenzo, uwekaji tabaka, ukaguzi, uwekaji wa laminate |
| Laminate inakuwa moduli iliyotolewa | Paneli iliyowekwa laminate | Bidhaa iliyokamilika kimitambo, iliyounganishwa kiumeme, iliyopimwa, iliyotambuliwa | Kukata, kuweka fremu, kazi ya sanduku la kuingiliana, kuponya, EL, IV na upimaji wa usalama, kuweka lebo |
Mtazamo huu wa mchakato unatumikia lengo tofauti na katalogi ya mashine. Wasomaji wanaohitaji marejeleo ya kina ya kila kifaa wanaweza kutumia makala ya Ooitech kuhusu ni mashine gani zinazotumika kutengeneza paneli za sola. Hapa, swali ni jinsi shughuli hizo zinategemeana.
Seli zinakuwa mzunguko wa umeme unaodhibitiwa
Wengi wa mitambo ya kukusanya moduli huanza na seli za photovoltaic zilizonunuliwa. Maamuzi ya kwanza ya uzalishaji tayari yamewekwa ndani ya muundo wa bidhaa: seli kamili au seli iliyokatwa, mguso wa mbele wa kawaida au mguso wa nyuma, idadi na nafasi ya riboni, urefu wa mnyororo, pengo, eneo la kutoa, na mpangilio wa mwisho wa mzunguko.
Ikiwa muundo unatumia seli zilizogawanywa, mchakato wa laser huandaa vipande vinavyohitajika. Mchakato wa kuunganisha kisha huchoma riboni inayopitisha umeme kwenye seli na kuziunganisha kwa mfululizo. Minyororo iliyokamilika huhamia kwenye uwekaji, ambapo huwekwa kwenye glasi iliyoandaliwa na encapsulant. Uunganishaji wa busi huunganisha minyororo kulingana na muundo wa umeme wa moduli.
Shughuli hizi mara nyingi huuzwa kama aina tofauti za mashine, lakini kiwanda huzipata kama tatizo moja linaloendelea: kujenga mzunguko bila kuvunja seli, kuzidisha joto kwa miundo nyeti, kubadilisha jiometri, au kuunda viungo dhaifu vya umeme.
Namba zilizo nyuma ya sentensi hiyo ni ndogo na hazina huruma. Wafer huwa na unene wa 130–180 μm, utepe tambarare kwa kawaida huwa na upana wa 0.15–0.35 mm, na mashine ya kuunganisha ya kizazi cha sasa hushikilia uwekaji kwa ±0.15 mm huku ikihifadhi uharibifu kwa 0.2% au chini kwa seli za Daraja A. Kiwango cha uzalishaji katika daraja hilo la mashine huanzia seli 1,200 hadi 6,800 kwa saa, ndiyo sababu kituo cha haraka zaidi kwenye karatasi mara nyingi si kile ambacho mashine yako ya kuunganisha kwa joto inaweza kuchukua.
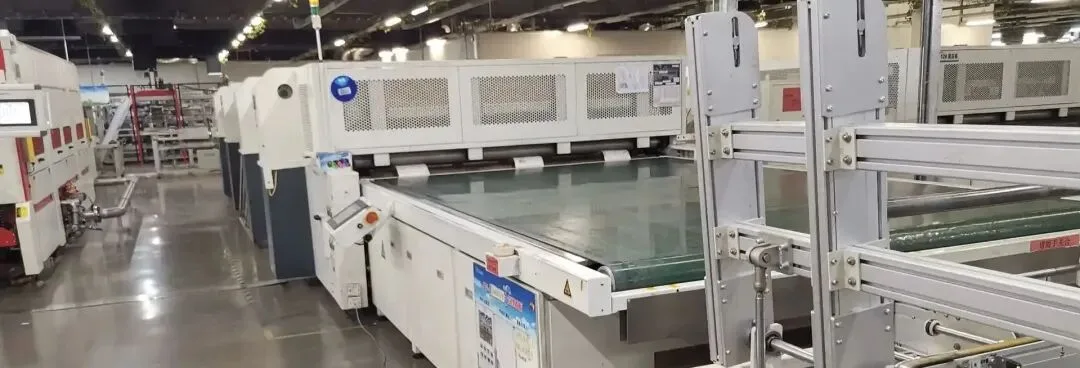
Uhamishaji wa kazi ni muhimu. Mnyororo unaweza kupita ukaguzi wake wa kuona na bado uharibike wakati unainuliwa, unageuzwa, au unawekwa. Mnyororo uliochomwa kwa usahihi unaweza kuwa moduli isiyolingana vizuri ikiwa kumbukumbu ya uwekaji si sahihi. Riboni ya busi inaweza kuunganishwa kwa umeme lakini ikawekwa vibaya kwa mchakato wa baadaye wa sanduku la makutano.
Kwa sababu hii, ushughulikiaji wa seli, urekebishaji wa maono, usafirishaji wa mnyororo, usahihi wa uwekaji, na udhibiti wa busi unapaswa kubuniwa pamoja. Kununua kila kituo kulingana na vipimo vyake vya brosha hukosa miingiliano ambapo hasara nyingi za uzalishaji huonekana.
Mpaka wa gharama kubwa upo kabla ya uwekaji wa laminate
Kabla ya uwekaji wa laminate, moduli bado inaweza kufunguliwa. Mnyororo ulioharibika unaweza kubadilishwa. Riboni iliyowekwa vibaya inaweza kurekebishwa. Vumbi linaweza kuondolewa. Encapsulant au nyenzo za nyuma zinaweza kuwekwa upya.
Baada ya uwekaji wa laminate, marekebisho hayo hayo yanakuwa magumu, yasiyo na faida kiuchumi, au yasiyowezekana bila kuharibu moduli. Hiyo inafanya ukaguzi wa kabla ya uwekaji wa laminate kuwa zaidi ya utaratibu wa idara ya ubora. Ni mpaka wa kiuchumi katika mtiririko wa uzalishaji.
Lango la busara hukagua aina mbili za ushahidi.
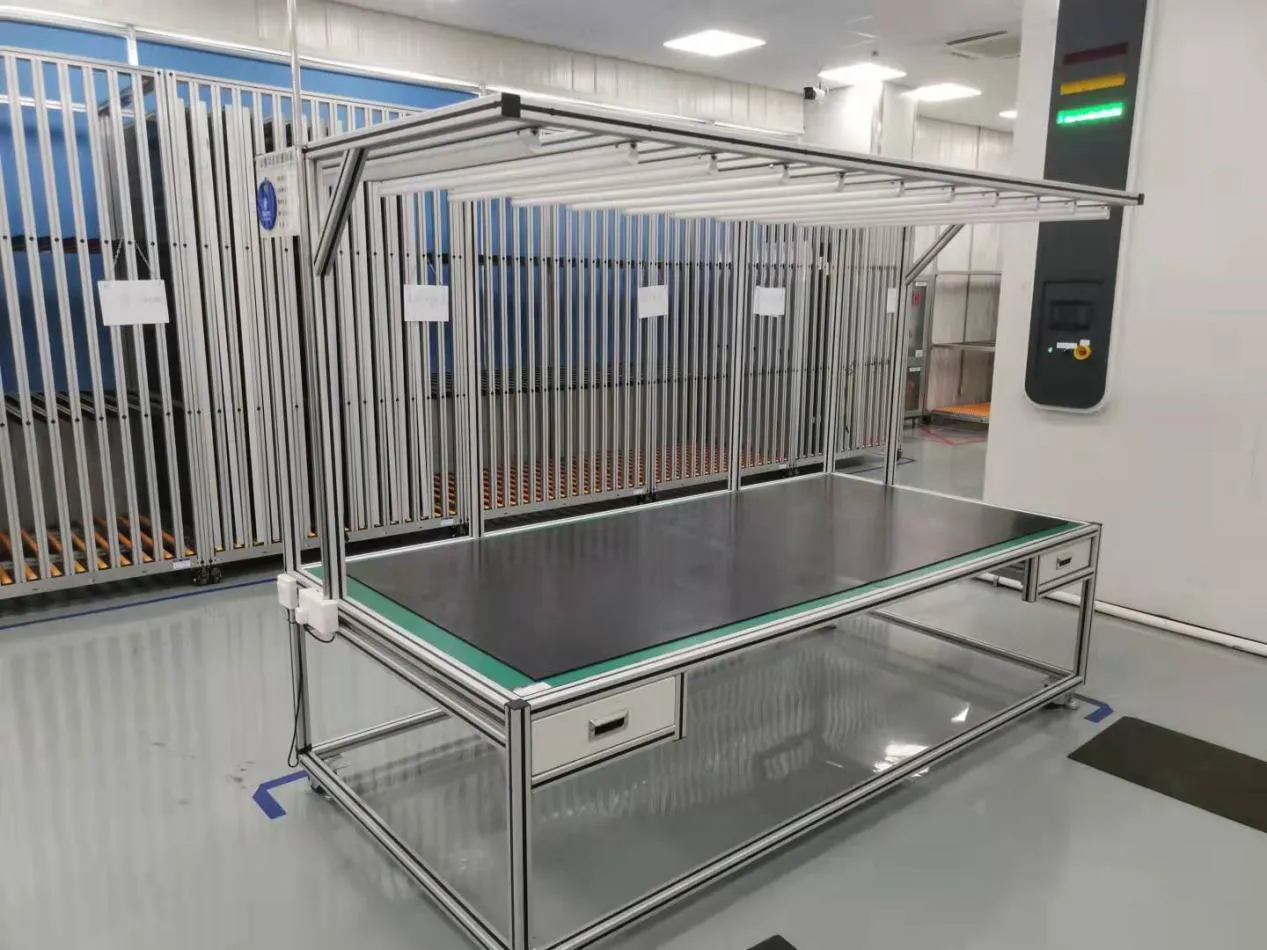
Ukaguzi wa kuona hushughulikia uwekaji wa nyenzo, uchafuzi, nafasi kati ya minyororo, nafasi za kutoa, mikunjo, vitu vya kigeni, na uharibifu wa wazi. Ukaguzi wa EL hushughulikia hali ya umeme ya mzunguko wa seli zilizounganishwa, ikiwa ni pamoja na kasoro ambazo haziwezi kuonekana chini ya mwanga wa kawaida.
Lengo si kuunda ripoti nyingine ya ukaguzi. Ni kuzuia kasoro zinazoweza kuepukika kuvuka hadi kwenye mchakato usioweza kurekebishwa. Wakati mstari unapogundua tatizo lile lile mara kwa mara kwenye lango hili, jibu sahihi ni kurekebisha mchakato wa awali—si kuongeza wakaguzi zaidi tu.
Rundo lililolegea linakuwa laminate iliyolindwa
Mkusanyiko wa moduli kwa kawaida hujumuisha kioo cha mbele, kifuniko, mzunguko wa seli zilizounganishwa, safu ya pili ya kifuniko, na ama polima backsheet au kioo cha nyuma. Mifumo ya kukata na kuweka nyenzo huandaa safu hizo kwa vipimo vya bidhaa. Vifaa vya kushughulikia hudhibiti kingo zake na sehemu za kumbukumbu wakati mkusanyiko unaelekea kwenye uunganishaji.
The mashine ya kuunganisha tabaka hutumia mchanganyiko unaodhibitiwa wa utupu, joto, shinikizo, na muda. Hewa huondolewa, kifuniko hutiririka na kuponya, na safu zilizokuwa huru hapo awali huwa muundo mmoja uliounganishwa.
Hatua hii inadhibitiwa na mapishi, si mpangilio wa joto tu. Kemikali ya kifuniko cha kuzuia maji, muundo wa kioo, vipimo vya moduli, hifadhi ya nyenzo, tabia ya kuondoa hewa, usawa wa kupasha joto, na hali ya kupoza vyote huathiri matokeo. Mapishi yanayofaa orodha moja ya nyenzo hayapaswi kunakiliwa kwa upofu hadi nyingine.
Dirisha ni jembamba kuliko setpoint inavyodokeza. Kifuniko cha EVA hupata muunganisho wa msalaba kwa takriban 140–150°C, na kile mapishi huyadhibiti kwa kweli ni mfululizo — kupanda kwa joto, hatua za utupu, shinikizo linalotumika na muda wa kukaa. Mashine ya kuunganisha kwa joto isiyoweza kurudia mfululizo huo huonyesha hilo kama mapovu, kutenganisha tabaka au kuhama kwa seli, na hakuna kati ya hivyo kinachoweza kurekebishwa mara tu tabaka linapounganishwa.
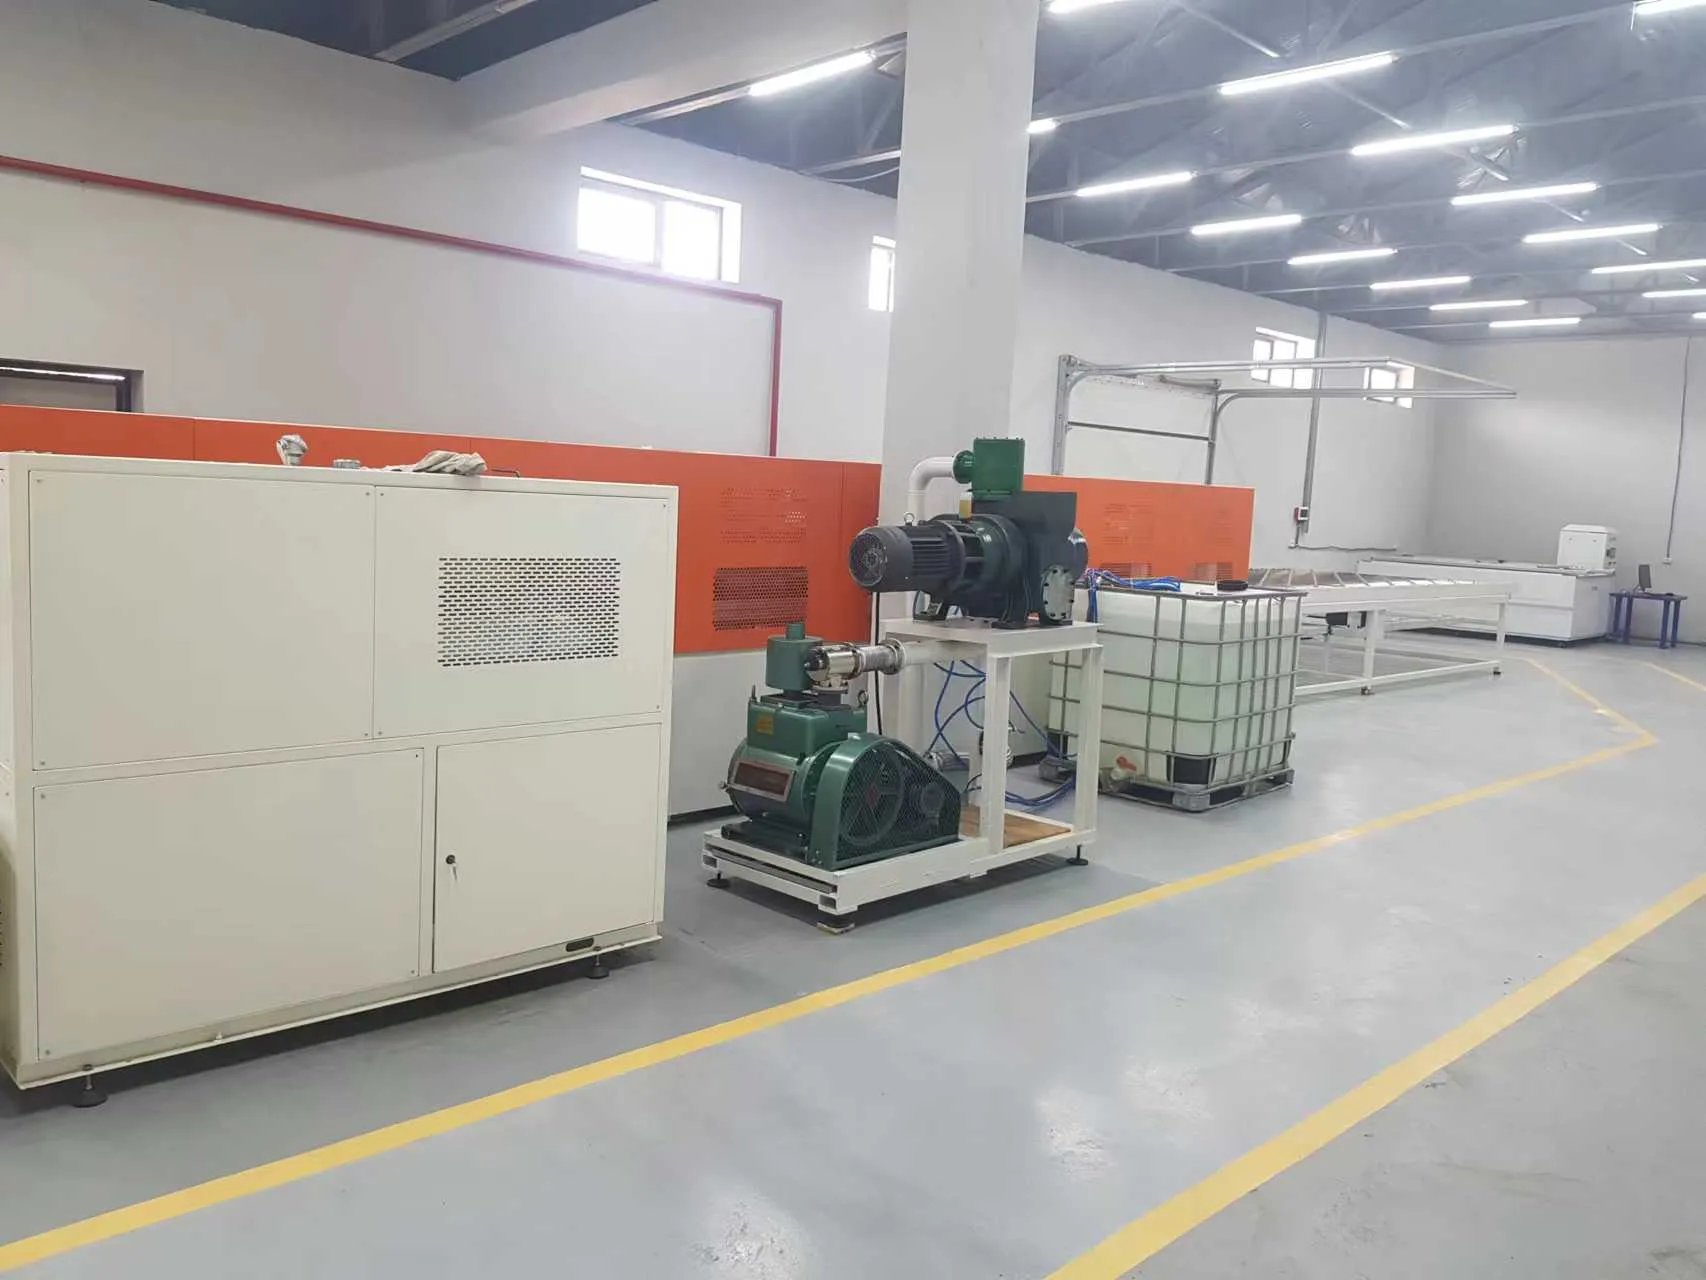
Kifaa cha kuunganisha pia kina kikomo kikali: hakiwezi kurekebisha rundo linalolipokea. Hakiwezi kunyoosha mnyororo uliowekwa vibaya, kuondoa uchafu, kurejesha seli iliyopasuka, au kurekebisha nyenzo isiyo sahihi ya nyuma. Kwa hivyo uunganishaji mzuri huanza muda mrefu kabla ya mlango wa chumba kufungwa.
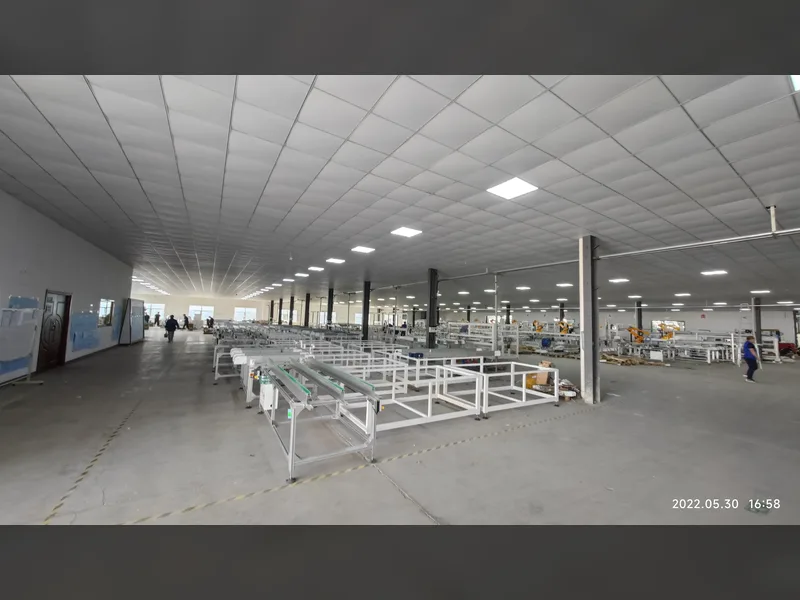
Mtiririko wa kiwanda kuzunguka mchakato huu unastahili kupangwa kwa uangalifu. Rundo ambalo halijaunganishwa ni dhaifu na huchukua nafasi. Upakiaji wa makundi unaweza kusababisha kuwasili na kuondoka kusiko sawa. Kupoza na kushughulikia kwa chini ya mstari kunaweza kuzuia eneo hata wakati chumba chenyewe kinaonekana kuwa cha haraka vya kutosha. Kipimo cha uwezo muhimu ni mtiririko endelevu kupitia sehemu kamili, si muda mfupi zaidi wa mapishi unaoonyeshwa.
Ukamilishaji huongeza utendaji, si mapambo
Laminate inaweza kuwa inafanana na paneli ya sola, lakini kazi kadhaa za utendaji zinabaki.
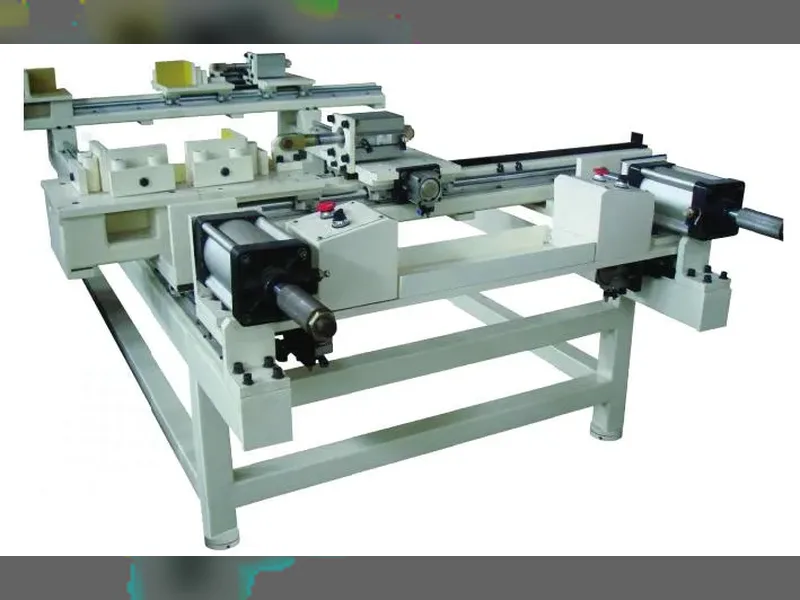
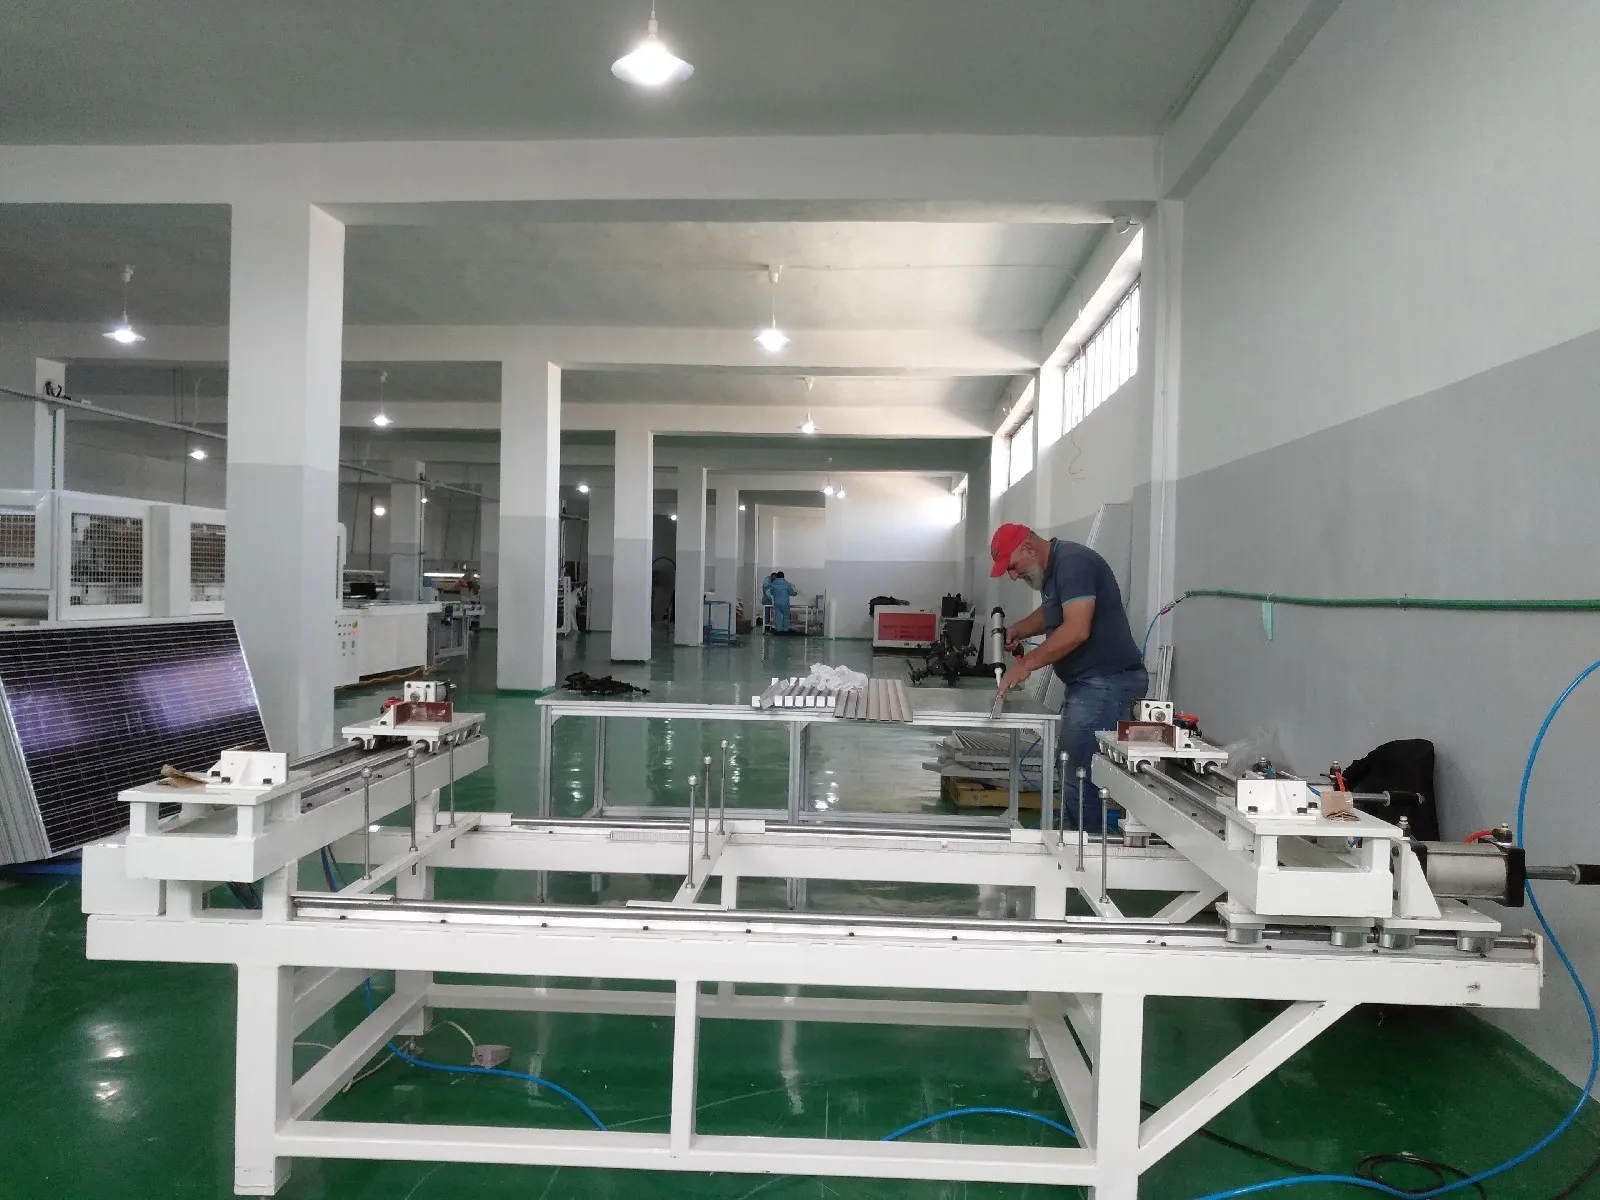
Ukamilishaji huanza kwenye mzunguko wa laminate, ambapo nyenzo za ziada huondolewa na kingo huandaliwa kwa muundo uliochaguliwa. Kwenye bidhaa yenye fremu, sealant na profaili za alumini hukusanywa kuwa muundo wa mraba, salama wa kuhamisha mzigo kwa upakiaji, uwekaji, na matumizi ya shambani. Miundo isiyo na fremu na kioo-kioo huelekeza hatua hii kwa njia tofauti, kwa hivyo ushughulikiaji na michakato ya kingo zao lazima ifafanuliwe na mchoro wa bidhaa.
The sanduku la makutano huunda muunganisho wa nje wa umeme. Riboni za kutoa umeme lazima zifikie vituo sahihi, kiungo cha umeme lazima kiwe imara, na nyenzo za gundi au kuzuia maji lazima zilinde mkusanyiko. Muda wa kuponya ni sehemu ya muda wa uzalishaji; kusogeza moduli mapema sana kunaweza kuvuruga usakinishaji ambao ungekubalika.
Hatua hizi wakati mwingine huchukuliwa kama mwisho rahisi wa mstari kwa sababu mzunguko wa sola tayari umejengwa. Dhana hiyo ni hatari. Uharibifu wa fremu, kuziba vibaya, miunganisho dhaifu ya vituo, au upakaji wa gundi usiodhibitiwa unaweza kukataa moduli iliyopita kila hatua ya awali.
Toleransi zinafaa kutajwa waziwazi. Usahihi wa kuweka fremu kwa kawaida hushikiliwa kwa ±1 mm huku tofauti ya mlalo ikiwa ndani ya ±1.5 mm, na uchomeleaji wa kiotomatiki wa sanduku la kiunganishi hufanya mzunguko wa sekunde 16–18 kwa uwekaji wa CCD wa ±0.1 mm. Muda wa kuponya gundi huhesabiwa kama muda wa uzalishaji, na moduli inayohamishwa mapema hushindwa wiki baadaye badala ya mara moja.
Moduli hutolewa kwa ushahidi
Upimaji wa mwisho hujibu maswali kadhaa tofauti, na hakuna kipimaji kimoja kinachojibu yote.
Kwanza: mzunguko bado haujaharibika? Ukaguzi wa mwisho wa EL hutafuta uharibifu au kukatika kwa umeme kumekuwa wakati wa kuunganisha, kukata, kufremu, au kuhamisha.
Pili: moduli inatoa utendaji gani wa umeme? Kipimaji cha IV au kiiga-jua hurekodi mwitikio wa sasa-voltage chini ya mwanga uliodhibitiwa. Matokeo yanasaidia uainishaji wa nguvu na data ya umeme inayohusiana na moduli.
Tatu: bidhaa ni salama kiumeme? Ukaguzi wa insulation, hi-pot, na mwendelezo wa ardhi hushughulikia utengano na njia za ulinzi kulingana na ujenzi na mpango wa ubora unaotumika.
Takwimu mbili zinaeleza thamani ya ushahidi huo wa kutolewa. Ukaguzi wa EL wa ndani ya mstari huonyesha takriban 0.5 mm kwa pikseli, laini vya kutosha kunasa nyufa ndogo ambazo kipimo cha nguvu peke yake kingepitisha, na kiiga-jua hupimwa kwa ulinganifu wa wigo, huku dirisha la daraja A+ la sasa likiwa kati ya 0.875 na 1.125. Upimaji wa insulation na hi-pot huanzia 0.1 kV hadi 10 kV kutegemea muundo wa moduli na mpango wa majaribio unaouhitimu.
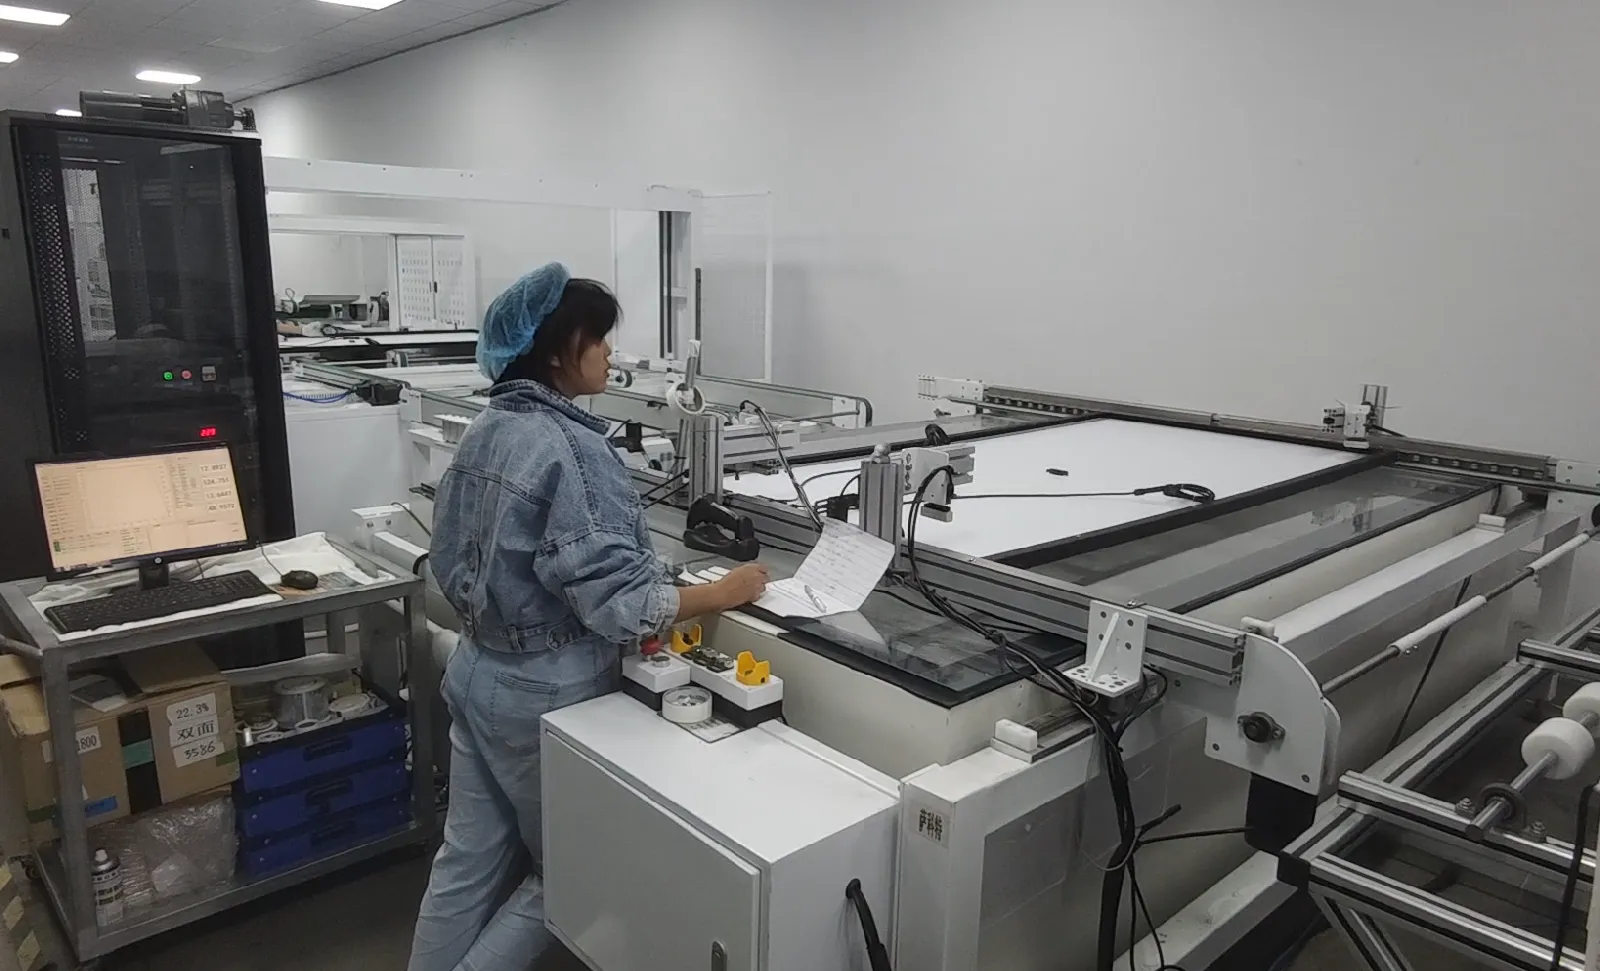
Pia kuna swali la nne ambalo ni rahisi kupuuzwa: je, kiwanda kinaweza kuthibitisha historia ipi ya mchakato inahusiana na moduli hii halisi?
Barcode au kitambulisho kingine cha mfululizo kinaweza kuunganisha bidhaa na makundi ya seli au nyenzo, rekodi za kuunganisha, picha za ukaguzi, mapishi ya kuunganisha, data ya mwendeshaji au vifaa, matokeo ya IV, na matokeo ya vipimo vya usalama. Katika kiwanda cha kiotomatiki, taarifa hii inaweza kubadilishana na mfumo wa utekelezaji wa utengenezaji. Katika kiwanda kidogo, kanuni hiyo hiyo inatumika hata kama ukusanyaji wa data ni rahisi.
Ufuatiliaji hubadilisha matokeo ya vipimo kuwa rekodi ya uzalishaji inayoweza kutumika. Husaidia kuchunguza kasoro zinazojirudia, kutenganisha nyenzo zilizoathirika, kulinganisha mapishi, na kuzuia kitengo kilichokataliwa kuchanganywa tena na hisa zilizokubaliwa.
Foleni hufichua muundo halisi wa kiwanda
Uzalishaji mara chache hupunguzwa na mashine yenye vipimo vya kuvutia zaidi. Hupunguzwa na jinsi muda wa mzunguko, makundi, uhamishaji, ukaguzi, mabadiliko, matengenezo, na vizuizi vya ubora huingiliana katika zamu.
Foleni ni ushahidi muhimu kwa sababu zinaonyesha mahali ambapo mstari unapoteza uratibu.
| Kile kiwanda kinachokiona | Kile inaweza kuashiria | Kile cha kuchunguza |
|---|---|---|
| Kamba zilizokamilika zinasubiri kuwekwa | Uzalishaji wa kamba unafika kwa kasi zaidi kuliko uwezo wa layup au bussing kuichukua | Mchoro wa utoaji wa kamba, mzunguko wa layup, muundo wa buffer, vizuizi vya kasoro |
| Rundo zilizoandaliwa zinachukua njia za kupita | Mtiririko wa ukaguzi au laminasheni hausafishi kazi inayoingia | Muda wa maandalizi ya nyenzo, kutolewa kwa ukaguzi, upakiaji wa batch, upatikanaji wa chumba |
| Moduli zilizolaminishwa zinasubiri kabla ya kufungwa | Kupoza, kukata, kuhamisha, au kufunga hakuna uwezo wa kutosha | Urefu wa conveyor, muda wa kupoza, ushughulikiaji wa mikono, maandalizi ya fremu |
| Moduli zilizokamilika zinasubiri kupimwa | Mzunguko wa upimaji, uhamishaji wa data, kuweka lebo, au kupanga haviwezi kufikia kiwango cha uzalishaji wa kusanyiko | Usanidi wa kipimaji, mawasiliano ya matokeo, mtiririko wa barcode, uelekezaji wa kukataa |
| Vituo virefu wakati wa mabadiliko ya bidhaa | Uwezo wa kubadilika kwa muundo upo kwenye karatasi lakini kazi ya kubadilisha haijafafanuliwa vizuri | Zana, mapishi, uwekaji wa nyenzo, udhibiti wa vigezo, utaratibu wa mwendeshaji |
Buffer inaweza kulinda mchakato mmoja dhidi ya usumbufu mfupi katika mwingine, lakini si tiba ya kutokulingana kwa kudumu. Buffer ndogo sana husababisha kusimama mara kwa mara. Buffer nyingi sana huficha matatizo, huongeza kazi inayoendelea, hutumia nafasi ya sakafu, na huruhusu kasoro kusafiri mbali zaidi kabla ya mtu yeyote kutambua mchoro.
Lengo si kuondoa kila wakati wa kusubiri. Ni kujua kwa nini kusubiri kunakuwepo na kama kunalinda mchakato au kunaonyesha kosa la muundo.
Kuendesha hatari kiotomatiki kabla ya tamasha
Maamuzi ya uendeshaji kiotomatiki mara nyingi hujadiliwa kama chaguo kati ya kiwanda cha nusu-otomatiki na kile cha otomatiki kamili. Swali lenye manufaa zaidi ni mahali ambapo uendeshaji kiotomatiki huondoa hatari kubwa zaidi ya uendeshaji.
Ushughulikiaji dhaifu ni kipaumbele kimoja. Kuinua na kuweka mara kwa mara kwa seli, kamba, kioo, na laminate kubwa huunda nafasi za kuvunjika, mikwaruzo, na kupotoka kwa upangaji.
Usahihi unaorudiwa ni jambo lingine. Uwekaji wa nyuzi, jiometri ya mabasi, ugawaji wa gundi, uundaji wa fremu, na uwekaji wa majaribio hufaidika wakati mwendo huo uliodhibitiwa unapaswa kutokea moduli baada ya moduli.
Uhamishaji wa kazi unastahili kuzingatiwa pia. Uhamishaji wa kiotomatiki unaweza kupunguza foleni na miguso ya mikono, lakini tu wakati vituo vilivyounganishwa vinatumia marejeleo yanayolingana, mantiki ya mzunguko, vidhibiti vya usalama, na urejeshaji wa hitilafu.
Hatimaye, uendeshaji wa kiotomatiki unaweza kuboresha ukusanyaji wa data. Usomaji wa barcode, uteuzi wa mapishi, uhamishaji wa matokeo ya majaribio, na uelekezaji wa bidhaa zilizokataliwa huwa wa kuaminika zaidi wakati umejengwa ndani ya mchakato badala ya kurekodiwa baadaye.
Kazi ya mikono bado ina nafasi. Inaweza kutoa unyumbufu wakati wa uzalishaji wa majaribio, ukuzaji wa bidhaa, uendeshaji wa kiwango cha chini, au hatua ambapo uamuzi ni wa thamani zaidi kuliko kasi. Ubadilishanaji ni kwamba mchakato lazima ufafanue mafunzo, ukaguzi, ergonomics, na ufuatiliaji kwa uangalifu sawa na kituo cha kiotomatiki kinavyofafanua sensorer na vizuizi.
Mpangilio huanza na pembejeo, sio mpango wa sakafu
Msambazaji hawezi kubuni mstari wa uzalishaji wenye manufaa kutoka kwa lengo la uwezo wa mwaka pekee. Pato la mwaka ni muhtasari wa dhana nyingi za uendeshaji. Mpangilio unahitaji dhana zenyewe.
| Pembejeo ya mradi | Kwa nini inabadilisha mstari |
|---|---|
| Mchoro wa moduli na orodha ya vifaa | Huamua maandalizi ya seli, muundo wa nyuzi, ujenzi wa mrundikano, upeo wa kufanya kazi wa vifaa, uundaji wa fremu, na mchakato wa sanduku la makutano |
| Pato linalohitajika kwa zamu | Hubadilisha lengo la biashara kuwa mizunguko ya vituo, idadi ya makundi, vifaa sambamba, nguvu kazi, na mahitaji ya akiba |
| Mchanganyiko wa bidhaa na mzunguko wa mabadiliko | Huathiri zana, mapishi, uwekaji wa vifaa, usafishaji, udhibiti wa vigezo, na upangaji ratiba |
| Mpango wa ubora na uidhinishaji | Hufafanua nafasi za ukaguzi, vifaa vya majaribio, sampuli, mantiki ya kukubali, njia za kurekebisha, na uhifadhi wa kumbukumbu |
| Mahitaji ya ufuatiliaji | Huamua pointi za barcode, miingiliano ya data, uhifadhi wa picha, uchapishaji wa lebo, na uunganishaji wa mfumo wa kiwanda |
| Taarifa za jengo na huduma | Huweka uwekaji wa vifaa, upana wa njia, ufikiaji wa vifaa, mzigo wa umeme, hewa iliyobanwa, uingizaji hewa, na nafasi ya matengenezo |
| Mfano wa nguvu kazi na matengenezo | Hubadilisha mpaka kati ya kazi za mikono, vituo vinavyosaidiwa, robotiki, vipuri, na msaada wa kiufundi |
| Mkakati wa upanuzi | Huamua mahali ambapo nafasi, huduma, conveyors, uwezo wa majaribio, na vituo sambamba vinapaswa kuhifadhiwa |
Ingizo hizi pia huzuia kosa la kawaida la mpangilio: kuchora mstari safi kwanza na kisha kulazimisha mtiririko wa bidhaa na nyenzo kuufuata. Mfululizo bora ni ufafanuzi wa bidhaa, mtiririko wa mchakato, milango ya ubora, modeli ya mzunguko, usanidi wa vifaa, na hatimaye mpango wa kina wa sakafu.
Vyanzo na usomaji unaohusiana
Misingi ya Utengenezaji wa Solar Photovoltaic — Idara ya Nishati ya Marekani
Katalogi ya Vifaa vya Uzalishaji wa Paneli za Sola za Ooitech
Vifaa vya Mstari wa Uzalishaji wa Paneli za Sola za Kiotomatiki Kamili za Ooitech
Ni Mashine Gani Zinatumika Kutengeneza Paneli za Sola? — Ooitech
Buni kwa kurudi nyuma kutoka kwa moduli unayohitaji kutoa
Mstari wa uzalishaji huwa rahisi kubainisha wakati mradi unafafanua matokeo matatu: mzunguko sahihi, laminate ya kudumu, na moduli iliyokamilika inayoungwa mkono na rekodi za majaribio na ufuatiliaji. Uchaguzi wa mashine kisha hufuata mchakato badala ya kuubadilisha.
Ooitech inaweza kusanidi na kusambaza mifumo ya uzalishaji wa paneli za sola kwa wateja duniani kote, kutoka viwanda vinavyosaidiwa na waendeshaji hadi mistari ya kiotomatiki ya juu, ikiwa na uchaguzi wa vifaa, mpangilio wa kiwanda, ufungaji, uwekaji katika utendaji, mafunzo, na msaada wa baada ya mauzo unaolingana na moduli inayokusudiwa na mpango wa uzalishaji.