Jinsi ya Kuchagua Laminator Sahihi ya Moduli ya Sola
Jedwali la Yaliyomo
Jibu la haraka: Kuchagua laminator ya moduli ya sola huanza kutoka kwa mchoro wa moduli na mapishi ya uwekaji laminating, si kutoka kwa takwimu ya MW ya mwaka kwenye brosha. Ukubwa wa chumba ni uamuzi wa kwanza kwa sababu huamua ni moduli ngapi zinapakiwa kwa wakati mmoja: chumba cha 2200 mm kwa 3600 mm kiliainishwa kwa moduli tatu za kawaida za seli 72, chumba cha 2300 mm kwa 4600 mm kwa nne, na vyumba vikubwa zaidi kwa tano, vyote kwa kuzingatia miundo ya zamani ya moduli ambayo haipaswi kutumika tena kwa moduli za sasa za muundo mkubwa bila mchoro mpya wa mpangilio. Vipimo vinavyohitaji angalau 50 mm kati ya moduli humaanisha kugawanya eneo la platen kwa eneo la moduli hukadiria mzigo kupita kiasi. Msambazaji anayetoa bei ya uwezo kwa kutumia seli za 156 mm na moduli za 275 W ataonyesha takwimu kubwa zaidi ya MW kwa mashine hiyo hiyo. Linganisha moduli zinazoweza kuuzwa kwa saa badala yake.
Utengenezaji wa Moduli za PV · na Jerry, Ooitech
Muhtasari wa Bidhaa na Mbinu ya Uteuzi
Kuchagua Kulingana na Mahitaji ya Moduli
Kuchagua moduli ya sola mashine ya kuunganisha tabaka kunahitaji kuangalia zaidi ya vipeperushi vya vifaa vilivyotengwa. Ukubwa wa chumba cha laminator lazima ulingane na vipimo vya moduli, mzunguko wake lazima ulingane na kasi ya jumla ya mstari wa uzalishaji, na wasifu wake wa utupu na halijoto lazima ulingane na kifuniko maalum (EVA au POE). Uchaguzi wa vifaa unapaswa kutokana na michoro ya moduli na mapishi ya laminering badala ya takwimu za MW za mwaka zilizochapishwa katika nyenzo za matangazo.
Ukadiriaji wa MW unaotangazwa mara nyingi huhesabu uwezo kulingana na miundo ya moduli ya zamani (k.m., seli za 156 mm, moduli za 275 W). Wattage ya juu ya moduli huongeza MW inayotangazwa hata wakati jumla ya upitishaji wa paneli unabaki sawa. Kwa tathmini yenye lengo, linganisha mashine kwa moduli zinazoweza kuuzwa kwa saa:
Moduli zinazoweza kuuzwa kwa saa = moduli kwa mzigo × mizigo iliyokamilika kwa saa × mavuno ya kupita kwanza × muda wa kufanya kazi
Umuhimu wa Michoro ya Upakiaji
Uteuzi huanza na vipimo vya moduli, unene wa kioo, maelezo ya upangaji, vipimo vya encapsulant, na nafasi za sanduku la kuunganisha. Mchoro wa upakiaji uliopimwa lazima uonyeshe nafasi kamili. Kwa mfano, kudumisha nafasi ya 50 mm kati ya moduli inamaanisha kugawanya eneo la platen kwa eneo la moduli kunakadiria uwezo wa mzigo kupita kiasi. Miundo ya chumba lazima itathminiwe dhidi ya vipimo vya kisasa vya moduli za muundo mkubwa.
Vigezo vya Kiufundi na Matrix ya Usanidi
Uteuzi wa Muundo wa Chumba
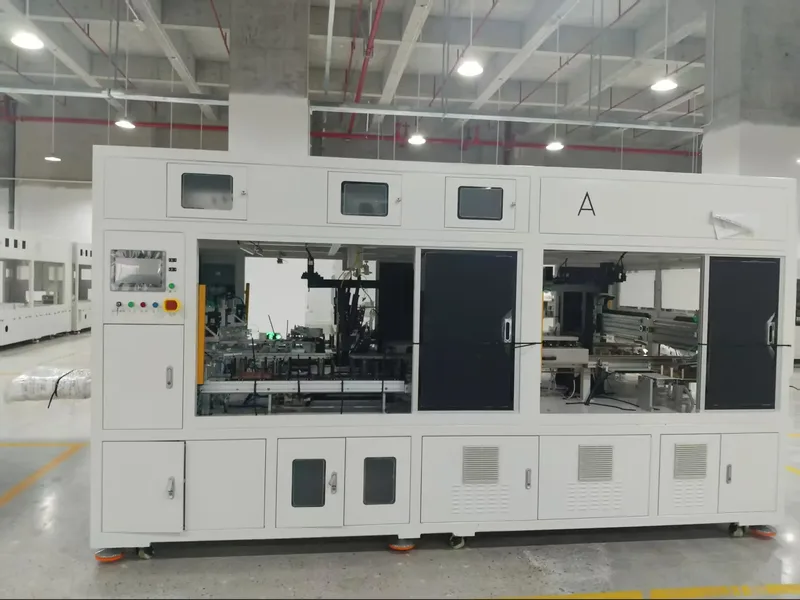
Laminator ya chumba kimoja hufanya uondoaji wa hewa, kukandamiza, kuponya, na kutoa hewa ndani ya chumba kimoja. Ina eneo ndogo na mahitaji ya chini ya huduma. Laminator za vyumba viwili hutenganisha uwekaji laminating na kuponya, kuruhusu mzigo mmoja kuponya wakati mzigo unaofuata ukiondoa hewa, na kuongeza maradufu pato kwa saa.
| Usanidi | Eneo la Kazi Linalofaa | Mzunguko wa Kazi Uliotajwa | Wastani wa Nguvu ya Uendeshaji | Ukubwa wa Jumla | Matumizi Yanayofaa |
|---|---|---|---|---|---|
| Nusu-otomatiki | 1100 × 2200 mm | ≤18 min | ≤18 kW | 2.65 × 2.30 × 1.35 m | Ukarabati, kazi za majaribio, moduli ndogo |
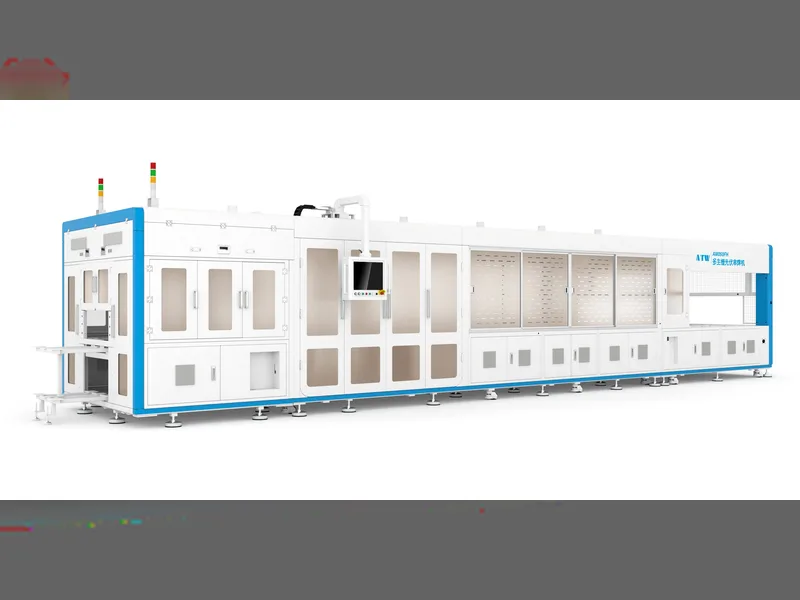
| Chumba kimoja kiotomatiki | 2200 × 3600 mm | ≤18 min | ≤30 kW | 12.1 × 3.15 × 1.8 m | Kiwango cha chini cha uzalishaji |
| Vyumba viwili kiotomatiki | 2200 × 3600 mm kwa chumba | ≤9 min | ≤60 kW | 16.9 × 3.15 × 1.8 m | Uzalishaji wa moduli endelevu |
| Vyumba viwili vilivyopangwa | Ngazi nne za kazi za 2400 × 4600 mm | ≤9 min | ≤130 kW | 22.1 × 3.50 × 2.65 m | Uzalishaji mkubwa kwa eneo dogo la sakafu |
| Chumba kikubwa cha viwili | 2700 × 8700 mm kwa chumba | ≤9 min | ≤95 kW | 37.3 × 3.68 × 1.8 m; 63 t | Moduli kubwa na mistari ya uzalishaji mkubwa |
Vipimo vya Utupu na Joto
Utendaji wa utupu unahitaji uondoaji wa haraka katika chumba moto kilichopakiwa. Mifumo kwa kawaida hutumia pampu za rotary-vane (k.m., 2X-70) pamoja na viboreshaji vya Roots (k.m., ZJP300 au ZJP600) kwa usanidi wa vyumba viwili ili kufikia shinikizo la mchakato chini ya 100 Pa ndani ya sekunde 90. Mifumo ya kupokanzwa hutumia mafuta ya kuhamisha joto na udhibiti wa PID wa kanda nyingi, ikitoa usawa wa joto la platen ndani ya ±1.5°C hadi ±2.0°C katika sehemu zisizopungua tano za kupima kwa chumba.
Faida za Kiufundi na Mambo Muhimu ya Tathmini
Sababu za takwimu hizo za utupu na joto, ikiwa ni pamoja na kwa nini Roots boosters huunganishwa na pampu za rotary vane, zimeelezwa katika pampu za utupu za laminator, dirisha la EVA na jinsi seti ya pampu imeundwa.
Usawazishaji wa Mstari na Muda
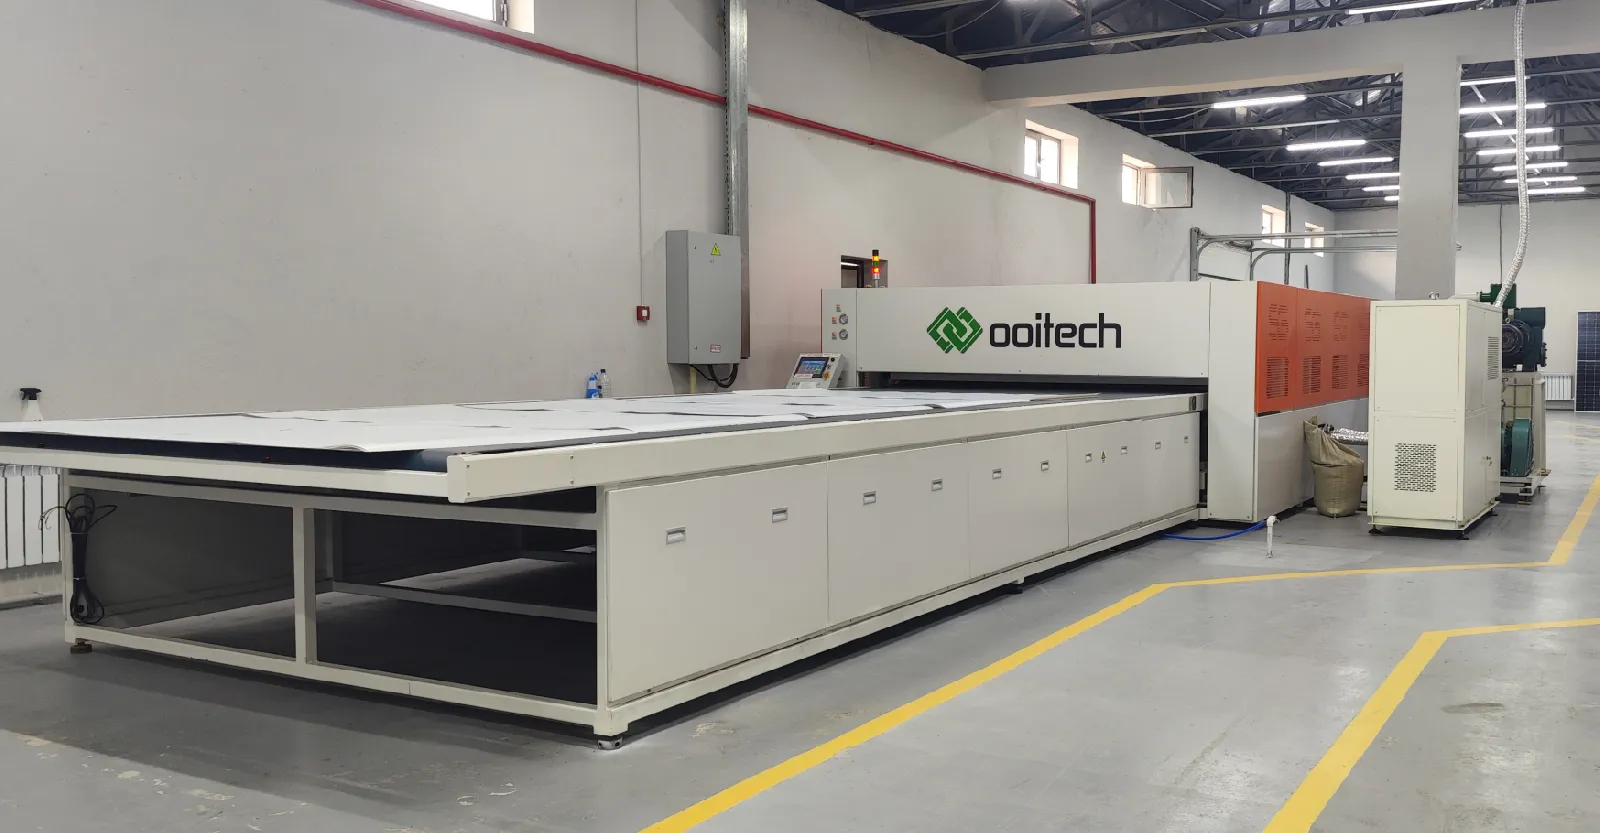
Ulinganishaji wa Buffer wa Kiwango cha Mstari: Laminator lazima iunganishe bila mshono na vituo vya stringing, layup, buffer, kupoza, ukaguzi, na uundaji wa fremu. Uwezo wa kushughulikia wa chini huamua pato la kweli la mstari.
Ufafanuzi wa Muda wa Mzunguko: Chati za kina za muda lazima zishughulikie upakiaji, uondoaji wa chumba cha kwanza/kubonyeza, uhamishaji, ukarabati wa chumba cha pili, uingizaji hewa, na upakuaji, zikilinganisha muda wote wa kukaa na madirisha ya tiba ya EVA/POE.
Muundo wa Juu wa Utupu: Uondoaji wa hewa wa kiwango cha juu ukishirikiana na pampu za Roots booster huzuia kukamatwa kwa hewa na kutengeneza mapovu katika glasi mbili na backsheet stacks.
Usawa Mkali wa Platen: Upashaji joto wa PID wa pointi nyingi huhakikisha uunganishaji wa msalaba sare katika moduli kubwa za kioo bila pembe baridi.
Muda wa Uendeshaji wa Kimkataba na Uwezo wa Matengenezo: Malengo ya matumizi ya vifaa (98%-99%) lazima yafafanue muda wa uendeshaji uliotengwa, ratiba za kubadilisha diaphragm ya silicone (mizunguko 3,000+), na mifumo ya kusafisha ukanda otomatiki.
Matumizi ya Bidhaa na Uunganishaji wa Mstari
Hali za Matumizi
Mistari ya Majaribio na Vituo vya Utafiti na Maendeleo: Mipangilio ya nusu-otomatiki (1100 × 2200 mm) inafaa kwa uzalishaji wa moduli za kundi dogo, upimaji wa mchakato, na ukarabati wa moduli.
Mistari ya Kawaida ya Kibiashara: Vitengo otomatiki vya chumba kimoja na vyumba viwili (2200 × 3600 mm) vilivyoundwa kwa utengenezaji wa paneli za sola za kiwango cha kati hadi cha juu.
Viwanda vya Uzalishaji wa Msongamano Mkubwa: Mipangilio ya vyumba viwili vya ngazi nyingi iliyorundikwa huongeza uzalishaji kwa mita ya mraba katika vituo vyenye nafasi ndogo.
Mistari ya Umbo Kubwa na Kiwango cha Huduma: Vitengo vya vyumba viwili vilivyopanuliwa (hadi 2700 × 8700 mm) vilivyoundwa kusaidia glasi mbili nzito, TOPCon, HJT, na utengenezaji wa moduli za PERC.
Mahitaji ya Uunganishaji wa Kituo: Ufungaji unahitaji upangaji sahihi wa kituo ikiwa ni pamoja na nguvu ya 380V/50Hz, usambazaji wa nyumatiki wa 0.6–0.8 MPa, maji ya kupoza pampu ya utupu, viwango vya mzigo wa sakafu hadi 1.5 t/m², na usawa wa sakafu ndani ya ±10 mm.
Mahitaji ya Mapendekezo na Kukubalika kwa FAT
Orodha ya Vipimo na Vigezo vya Kukubalika
Ili kutathmini na kuchagua modeli inayofaa ya laminator, data tano muhimu za pembejeo zinahitajika:
Mchoro wa kina wa muundo wa moduli na mzingo wa vipimo.
Vipimo vya kioo, kifuniko, na backsheet/kioo cha nyuma.
Karatasi ya data ya kiufundi ya kifuniko (madirisha ya kuponya ya EVA au POE).
Uzalishaji unaohitajika wa moduli kwa zamu na lengo la uendeshaji.
Mpango wa mpangilio wa kituo unaoonyesha pointi za kupeana huduma (nguvu, hewa, maji ya kupoza).
Upimaji wa Kukubalika wa Kiwandani (FAT)
Tathmini ya mwisho ya FAT lazima iendeshe rundo halisi la nyenzo za uzalishaji kupitia mizigo mfululizo kwa joto thabiti la uendeshaji. Vipimo muhimu vya kukubalika vilivyorekodiwa wakati wa FAT ni pamoja na moduli zilizokamilika kwa saa, mikondo ya pampu ya utupu, usambazaji wa joto wa pointi nyingi za platen, kumbukumbu za kengele za PLC, mavuno ya kupita kwanza, na muda wa kuanza tena kufuatia matengenezo yaliyopangwa.
Inayohusiana: Kwa nini kuunganisha kwa basi (kulehemu kwa mwingiliano) husababisha nyufa za seli inashughulikia jiometri ya kiungo ambayo lamination hufanya kazi juu yake, ambayo mara nyingi ni mahali ambapo ufa wa shimo la kati huanza.
Usomaji zaidi na data ya usuli
Nyenzo za marejeleo za umma kuhusu mada hii, zilizochapishwa na mashirika yanayosimamia ramani ya teknolojia na data ya soko ya sekta hii: