Mashine ya Kuunganisha Moduli ya PV — Hatua za Utupu na Mchakato
Jedwali la Yaliyomo
Jibu la haraka: Lamineta ya paneli ya sola ni mashine inayounganisha mrundikano wa moduli — kioo cha mbele, kifuniko cha EVA, mnyororo wa seli zilizounganishwa, safu ya pili ya EVA na karatasi ya nyuma — kuwa kitu kimoja kilichofungwa, kisicho na mapengo. Hufanya hivi chini ya utupu na joto katika mzunguko wa hatua nyingi. Kwanza chumba hutolewa hewa ili kuondoa hewa iliyonaswa, kisha shinikizo huwekwa wakati bamba za joto zinapopasha mrundikano, na hatimaye moduli hubakizwa kwenye joto kwa muda wa kutosha ili EVA iunganishe kikamilifu. Dirisha la joto la EVA ni nyembamba: kuunganisha hufanyika karibu 150°C, wakati mchakato lazima uepuke eneo la 120°C ambapo kifuniko bado ni kimiminika na huwa na uwezekano wa mapovu, na kupoa lazima kudhibitiwe ili kuzuia kuhama kwa seli. Usawa wa joto ndani ya takriban 2°C kwenye bamba la joto ni hitaji la kiutendaji, kwa kuwa kona baridi huacha EVA isiyokomaa na sehemu ya joto kupita kiasi huiharibu.
Utengenezaji wa Moduli za PV · na Jerry, Ooitech
Kile Kinachofanya Lamina ya Paneli ya Sola
Mfumo wa utupu ulio nyuma ya mzunguko wa uunganishaji — aina za pampu, majukumu yao na dirisha la joto la EVA linaloweka tarehe ya mwisho — umefunikwa katika pampu za utupu za laminator, dirisha la EVA na jinsi seti ya pampu imeundwa.
Lamina ya paneli ya sola ni mashine inayobadilisha mrundikano wa tabaka zilizolegea kuwa moduli moja iliyofungwa. Kwenye mstari wa ufungaji wa moduli ya PV inaunganisha nyenzo zilizowekwa kuwa kitengo kimoja: chini ya joto lililowekwa, utupu na shinikizo, mashine ya lamina ya paneli ya sola inakandamiza kwa joto na kuunganisha seli zilizoandaliwa, busbars na filamu za kufunga pamoja. Malengo ya msingi ya mchakato huu ni pamoja na:
Mashine yenyewe ipo kati ya nyenzo na mchakato: filamu ya kufunika unayochagua huweka dirisha la mchakato, na hatua ya ulainishaji huamua jinsi laminate iliyokamilika inavyoonekana. Kwa vigezo vya uteuzi, angalia jinsi ya kuchagua mashine sahihi ya kuunganisha moduli ya sola; kwa hitilafu maalum, angalia kuruka kwa fremu na viputo vya laminate. Katika ngazi ya mstari, kifaa cha kulainisha ni kituo kimoja katika mfululizo ulioelezwa katika mashine za kutengeneza paneli za sola.
Kuondoa Hewa: Kwa msaada wa mazingira ya utupu, hewa yote iliyonaswa kati ya tabaka huondolewa kabisa ili kuzuia mapovu ya ndani na kutenganisha tabaka.
Kuunganisha kwa Kuyeyuka: Kupasha joto husababisha filamu ya EVA (au POE, n.k.) kuyeyuka na kutiririka, na kurahisisha kutoa hewa.
Kutumia Shinikizo: Wakati filamu imeyeyuka, shinikizo la sare hutumiwa kujaza kikamilifu mapengo kati ya seli, riboni, kioo na backsheet.
Uunganishaji Mtambuka na Kuponya: Kushikilia muda wa kutosha kwenye joto la juu husababisha EVA kukamilisha mmenyuko wake wa uunganishaji mtambuka, na kuunda tabaka imara, la uwazi lenye nguvu kubwa ya kuunganisha.
Uundaji Kamili: Hatimaye, kioo, seli, filamu na backsheet huunganishwa kwa nguvu kuwa moduli ya PV iliyofungwa, imara na inayostahimili hali ya hewa.
Vigezo vya Kiufundi
Nafasi Muhimu ya Lamineta kwenye Mstari wa Uzalishaji
Kabla ya kuangalia namba, inasaidia kuelewa kwa nini kituo hiki ni muhimu sana. Ubora wa ulaminishaji unahusiana moja kwa moja na uaminifu wa muda mrefu wa moduli (upinzani wa PID, ustahimilivu wa joto la unyevu, UV na uwezo wa mzigo wa mitambo) na maisha ya huduma ya zaidi ya miaka 25. Mzunguko wa ulaminishaji pia ni mrefu kiasi (kwa kawaida dakika 8-15 kwa mzunguko), hivyo ufanisi na uthabiti wa vifaa vina ushawishi wa kuamua kwa uwezo wa mstari mzima. Uwekezaji wa awali, matumizi ya nishati ya uendeshaji na matengenezo ya mara kwa mara yote ni sehemu muhimu ya gharama ya uzalishaji wa moduli.
| Kigezo | Vipimo vya Kawaida |
|---|---|
| Muda wa mzunguko wa ulaminishaji | Dakika 8-15 kwa mzunguko |
| Usahihi wa udhibiti wa joto | ±1-2°C |
| Joto la Chumba 1 | takriban 110-120°C |
| Joto la Chumba 2 | 140-150°C |
| Kiwango cha kufanya kazi / kiwango kikuu cha utupu | 40-100 Pa (au chini) |
| Muda wa utupu wa Chumba 1 | 300-400 s |
| Muda wa utupu wa Chumba 2 | takriban 50-120 s |
| Muda wa kushikilia wa Chumba 2 | takriban 400-600 s |
| Joto lengwa la kupoza | chini ya 50°C |
| Njia ya kupasha joto | Kupasha joto kwa mafuta / Kupasha joto kwa umeme |
| Njia ya shinikizo | Mfuko wa hewa / Diaphragm (utando wa silikoni) |
| Muundo wa chumba | Vyumba vitatu vya sitaha mbili / vyumba viwili |
| Maisha ya matumizi ya karatasi ya silikoni | Mizunguko 6000-8000 |
Faida za Kiufundi
Mifumo Mikuu ya Vifaa na Kanuni ya Kufanya Kazi
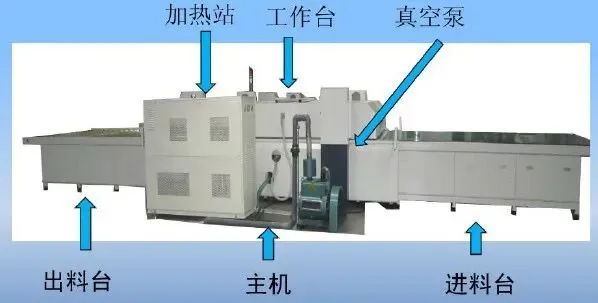
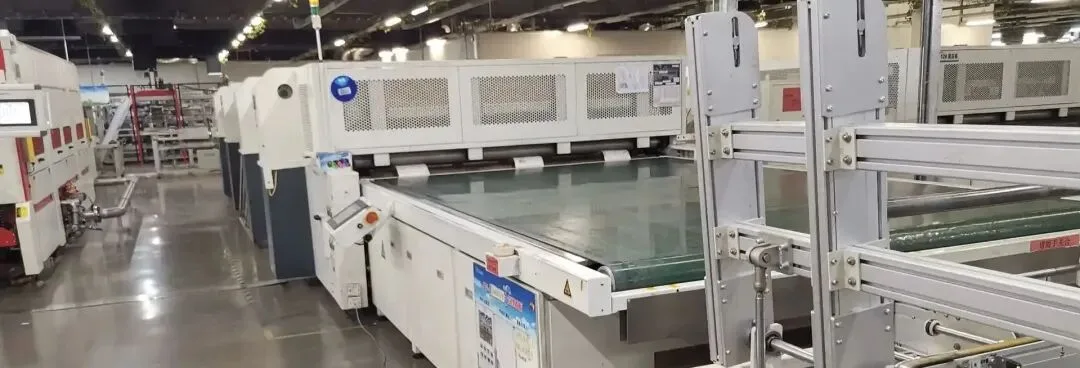
Laminator kwa kawaida huunganisha mifumo kadhaa ya msingi inayofanya kazi pamoja:
Mfumo wa Kupasha Joto: Hutoa uwanja wa joto unaodhibitiwa kwa usahihi ili kuyeyusha EVA na kufikia uunganishaji mtambuka. Chaguo kuu ni pamoja na kupasha joto kwa mafuta (mzunguko wa mafuta ya joto, joto sare na thabiti, usahihi wa juu wa udhibiti, mfumo mgumu kidogo) na kupasha joto kwa umeme (kupasha joto haraka, muundo rahisi, usawa unahitaji kuboreshwa). Usahihi wa udhibiti lazima uwe wa juu sana (kwa kawaida ±1-2°C), na usawa wa joto una athari kubwa kwa ubora wa uunganishaji.
Mfumo wa Utupu: Hujenga na kudumisha utupu wakati wa uunganishaji, ukitoa hewa ya kati ya tabaka na gesi zinazozalishwa na EVA iliyoyeyuka. Kwa kawaida huwa na seti ya pampu ya utupu (kama pampu ya Roots na pampu za rotary-vane au kavu), mabomba ya utupu, vali na kipimo cha utupu. Kiwango cha mwisho cha utupu (mara nyingi 40-100 Pa), kasi ya kusukuma na uthabiti wa kushikilia shinikizo zote ni muhimu.
Mfumo wa Shinikizo: Inatumia shinikizo la sare, linalodhibitiwa kwenye mrundikano chini ya utupu ili kukuza mtiririko na ujazaji wa EVA iliyoyeyuka. Aina ya mfuko wa hewa / diaphragm inatumika sana: hewa iliyobanwa (au nitrojeni) huingizwa kwenye mfuko wa mpira au diaphragm ya silikoni, ikisambaza shinikizo kupitia vyombo vinavyobadilika kama sahani ya silikoni, ikitoa usawa mzuri na kubadilika kwa unene tofauti. Vigezo muhimu ni thamani ya shinikizo, kasi ya kuongeza shinikizo, muda wa kushikilia na usawa wa shinikizo.
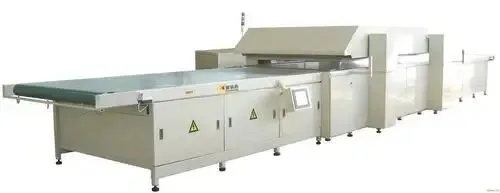
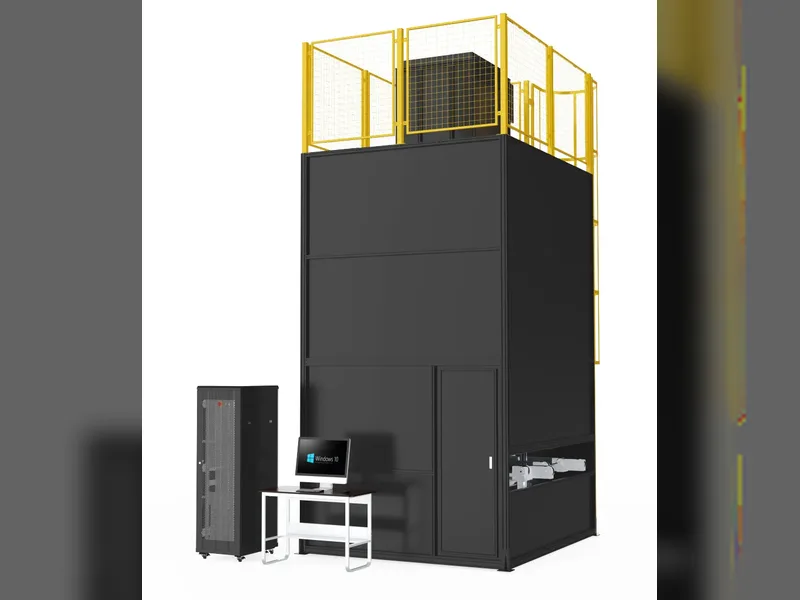
Chumba na Muundo Mkuu: Huunda nafasi iliyofungwa ili kudumisha mazingira ya utupu na shinikizo. Muundo wa sasa unaotumika sana ni wa vyumba vitatu vya sitaha mbili au vyumba viwili vya sitaha mbili. Katika muundo wa vyumba vitatu, chumba kimoja hufanya kazi kwa joto la chini kiasi na muda mrefu wa utupu, kikilenga kuondoa viputo; cha pili hufanya kazi kwa joto zaidi na shinikizo la juu kidogo ili kuhakikisha filamu inashikamana kikamilifu. Muundo unajumuisha fremu imara ya chuma, kifuniko cha juu kinachoweza kuinuliwa, chumba cha chini kilichowekwa, vipande vya kuziba na insulation, na utendaji wa kuziba kama kipimo cha msingi.
Mfumo wa Usafirishaji: Huingiza moduli zinazopaswa kushinikizwa ndani ya chumba na kutoa bidhaa zilizokamilika nje. Usafirishaji wa roller au chain-plate ni wa kawaida na lazima uunganishe vizuri na vifaa vya juu na chini kama vile kuziba kingo na kukata.
Mfumo wa Udhibiti: Hufanya kazi kama ubongo wa kifaa, kikidhibiti kwa usahihi mzunguko mzima wa lamination (joto, utupu, shinikizo, muda) kwa uendeshaji wa kiotomatiki, kuweka vigezo, kurekodi data na utambuzi wa hitilafu. Inategemea PLC na skrini ya kugusa ya HMI, na vitengo vya hali ya juu vinaweza kujumuisha kiolesura cha MES.
Hatua za Kawaida za Mchakato wa Lamination (Mfano wa Aina ya Mfuko wa Hewa)
Kupakia: Moduli iliyopangwa inasafirishwa ndani ya chumba cha kwanza kilichofunguliwa.
Kufunga Kifuniko: Kifuniko cha juu kinashuka, kinafungwa na chumba cha chini na kushinikiza kipande cha kuziba.
Kutoa Utupu: Pampu ya utupu inaanza, ikitoa hewa ya chumba haraka hadi kiwango cha utupu kilichowekwa (muda wa utupu wa chumba 1 kawaida 300-400 s) na kuondoa gesi nyingi kutoka kwenye moduli.
Kupasha Joto na Kuyeyuka: Chumba 1 kinashikilia takriban 110-120°C; moduli inayoingia inapashwa joto kwa njia isiyo ya moja kwa moja na filamu inayeyuka (ilisawazishwa na kutoa utupu).
Kuongeza Shinikizo: Baada ya kufyonza hewa, mfuko wa hewa/diaphragm hupulizwa, ikitoa shinikizo sare kwa moduli iliyoyeyuka kupitia bamba la silikoni. Chini ya shinikizo na utupu vilivyounganishwa, EVA hutiririka kujaza mapengo na viputo hufukuzwa.
Kushikilia Shinikizo na Utupu: Huhifadhiwa kwa joto lililowekwa, utupu wa juu na shinikizo kwa kipindi (kawaida 300-400 s) ili kuondoa viputo kikamilifu.
Kutoa Utupu na Shinikizo: Wakati umekwisha, hewa huingizwa polepole na shinikizo la mfuko hutolewa ili kuzuia uharibifu au mkazo wa ndani kutokana na mabadiliko ya ghafla ya shinikizo.
Kufungua Kifuniko na Kuhamisha hadi Chumba 2: Kifuniko huinuka na moduli husafirishwa hadi chumba 2.
Uendeshaji wa Chumba 2: Hupangwa kwa 140-150°C. Kwa kuwa viputo viliondolewa katika chumba 1, muda wa utupu ni mfupi (kama 50-120 s) lakini muda wa kushikilia ni mrefu zaidi (kama 400-600 s) ili kuhakikisha uunganishaji kamili. Baada ya kutoa utupu na kufungua kifuniko, moduli huingia chumba cha kupoza (chumba 3).
Kupoza: Maji ya kupoza katika bamba la msingi la chumba 3 hupunguza moduli hadi kiwango salama (k.m. chini ya 50°C) ili kuimarisha muundo. Vitengo visivyo na chumba cha tatu mara nyingi huongeza upozaji wa hewa kwa shinikizo la anga.
Kupakua: Kifuniko huinuka na moduli iliyolaminatiwa hupelekwa kwenye mchakato unaofuata kama vile kukata.
Matumizi ya Bidhaa
Vigezo Muhimu vya Udhibiti vya Mchakato wa Ulaminishaji
Laminator hutumika kama kituo kikuu cha ufungaji katika karibu mistari yote ya moduli za silikoni-kristali na nyingi za filamu nyembamba, na kurekebisha vigezo hivi ndiyo kunafanya kufanya kazi katika uzalishaji halisi:
Joto: Lazima ilingane na dirisha la kuyeyuka na uunganishaji wa EVA. Juu sana husababisha kuwa njano na kutenganisha; chini sana hutoa uunganishaji usiofaa na ufungaji mbovu. Kawaida hupangwa kwa 140-150°C (hurekebishwa kulingana na daraja la EVA).
Utupu: Utupu wa awali na mkuu usiofaa ndio sababu kuu ya viputo na kutenganisha. Hatua kuu ya utupu mara nyingi huhitaji 40-100 Pa au chini zaidi.
Shinikizo: Shinikizo kidogo husababisha kujaza usio kamili na ufungaji hafifu; nyingi sana au haraka sana inaweza kusababisha nyufa ndogo za seli au kuhama.
Muda: Muda wa utupu, muda wa kushikilia shinikizo/utupu (kuponya) na muda wa kupoza vyote vinahitaji udhibiti sahihi. Muda wa kuponya usiofaa hupunguza moja kwa moja kiwango cha uunganishaji.
Kiwango cha Kupoza: Kupoza kwa haraka sana kunaweza kusababisha mkusanyiko wa mkazo wa ndani au kupinda.
Mambo Muhimu ya Matengenezo ya Vifaa
Matengenezo ya mara kwa mara ni ufunguo wa kulinda utendaji na maisha ya vifaa:
Ukaguzi wa Kila Siku: Upimaji wa usawa wa utupu, shinikizo na joto, ukaguzi wa ukanda wa kuziba, kusafisha na kukagua kitambaa cha joto la juu na karatasi ya silikoni (tafuta mikwaruzo na kuzeeka), ulainishaji wa mfumo wa usafirishaji na kusafisha uso.
Huduma ya Mara kwa Mara: Badilisha mafuta ya pampu ya utupu mara kwa mara, safisha au badilisha vichujio vya utupu, angalia mfumo wa kupokanzwa (mzunguko wa mafuta au mirija ya kupokanzwa), rekebisha sensorer za joto/shinikizo/utupu, angalia miunganisho ya umeme na safisha chumba kwa kina.
Ubadilishaji wa Karatasi ya Silikoni: Karatasi ya silikoni ni sehemu inayochakaa, kwa kawaida hubadilishwa baada ya matumizi 6000-8000 au inapokuwa na mikwaruzo mikubwa, kugumu au kuharibika, ili kulinda usawa wa shinikizo na ubora wa uso wa moduli (ubadilishaji pia unashauriwa wakati wa kubadilisha kati ya moduli za kioo-viwili na kioo-kimoja ili kuepuka mifuko kwenye karatasi ya nyuma).
Mashine ya kulainisha bila shaka ni moyo wa utengenezaji wa moduli za PV; utendaji wake huamua moja kwa moja ubora wa ufungaji na uaminifu wa muda mrefu. Kadiri teknolojia ya PV inavyokua kuelekea ufanisi wa juu, ukubwa mkubwa, seli nyembamba na miundo ya kioo-viwili, mashine ya kulainisha inakabiliana na mahitaji makubwa katika usawa wa joto, utendaji wa utupu, usahihi wa udhibiti wa shinikizo, na uendeshaji wa kiotomatiki na akili.
Maoni ya Ooitech
Kama msambazaji wa kimataifa wa mistari ya uzalishaji wa paneli za sola, Ooitech inaamini mashine ya kulainisha ndipo uaminifu wa moduli unashindwa au kushinda kweli: kwa kuwa safu nyembamba na miundo ya kioo-viwili sasa ni ya kawaida, tofauti kati ya usawa mzuri na mbaya wa joto, uthabiti wa utupu na udhibiti wa shinikizo imepungua sana, na mashine ya kulainisha ya vyumba vitatu inayolingana vizuri si anasa tena bali ni hitaji la msingi. Kutokana na uzoefu wetu wa mstari wa moduli wa turnkey, tunaona kwamba kuoanisha mapishi sahihi ya mchakato yanayoendeshwa na PLC na matengenezo ya nidhamu ya karatasi ya silikoni na mihuri hufanya zaidi kwa mavuno kuliko kufukuza kasi ya juu pekee. Kwa zaidi ya picha za kweli kutoka viwanda vya moduli za sola, unakaribishwa kufuata na kujiandikisha kwenye kituo cha YouTube cha Ooitech kwa www.youtube.com/ooitech.
Usomaji unaohusiana: jinsi bei za mashine zinavyoundwa na mahali ambapo lamina inakaa kwenye mstari.