Mchakato na Teknolojia ya Utengenezaji wa Moduli ya Sola
Jedwali la Yaliyomo
Jibu la haraka: Mnyororo wa tasnia ya photovoltaic una hatua nne: polysilicon, wafer, seli ya sola na moduli. Moduli iko chini ya mnyororo, kati ya seli iliyokamilika na mfumo wa PV uliowekwa. Utengenezaji wa moduli huchukua seli dhaifu moja moja na kuzigeuza kuwa kitengo kilichofungwa, chenye fremu, kinachostahimili hali ya hewa: seli huchomwa kwa risasi kuwa nyaya, nyaya hupangwa na EVA ya kufunika kati ya kioo cha mbele na backsheet ya nyuma, tabaka hulaminwa chini ya utupu na joto, kisha huwekwa fremu, sanduku la makutano na kupimwa kwa mwako kwenye kipimo cha IV. Kukata seli-nusu na mipangilio ya multi-busbar ilibadilisha kila hatua, ikiongeza nguvu na kupunguza upotevu wa upinzani. Kwa sababu seli moja hutoa wati chache tu kwa takriban 0.6 V, hatua ya kukusanya ndiyo huzalisha moduli inayoweza kutumika ya 400 W hadi 700 W. Moduli pia ni mahali ambapo matatizo yote ya ubora wa awali yanaonekana kama upotevu wa mavuno.
Utengenezaji wa Moduli za PV · na Jerry, Ooitech
Utangulizi wa Moduli za Photovoltaic
Sekta ya photovoltaic imegawanywa katika hatua nne: polysilicon, wafer, seli ya sola, na moduli. Moduli ya PV iko mwisho wa chini wa mnyororo, ikiwa kati ya seli ya sola na mfumo kamili wa PV.
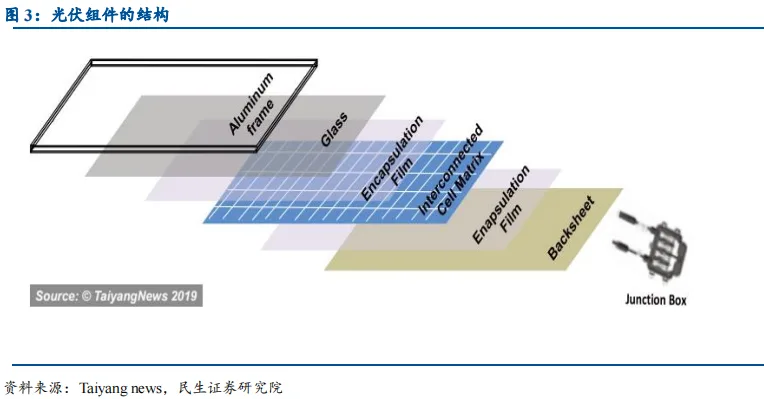
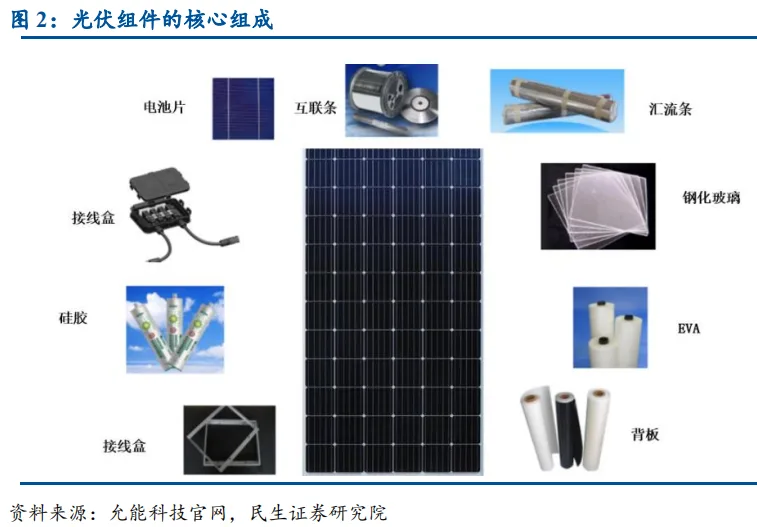
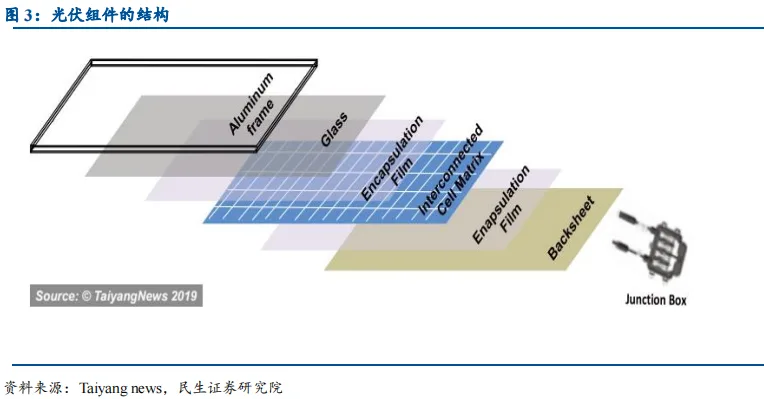
Seli moja ya sola huzalisha kiasi kidogo cha umeme. Seli lazima ziunganishwe mfululizo na kufungwa ndani ya moduli kabla ya kutumika kama chanzo cha nishati kinachoweza kutumika. Kwa hiyo moduli ya PV ni kifaa kidogo zaidi cha sola kisichogawanyika kinachoweza kutoa mkondo wa moja kwa moja yenyewe. Kama kitengo kidogo zaidi cha kuzalisha nishati, kinajumuisha vipengele tisa vya msingi: seli za sola, riboni za kuunganisha, bus bars, kioo kilichokaushwa, EVA, backsheet, fremu ya aloi ya alumini, sealant, na sanduku la makutano.
Kati ya hatua nne za mnyororo wa PV, sehemu ya moduli ilikua na kukomaa mapema zaidi nchini China.
Uzalishaji wa moduli unahusisha hatua mbili kuu: kuunganisha seli na kuunganisha kwa joto. Kuunganisha seli huamua utendaji wa umeme wa moduli. Idadi ya kawaida ya seli kwa moduli ya PV ni seli 60 au 72, zilizounganishwa kwa riboni za shaba 10 au 12 zinazofanya kazi kama bus bars, na vikundi sita vimeunganishwa kuunda moduli moja.
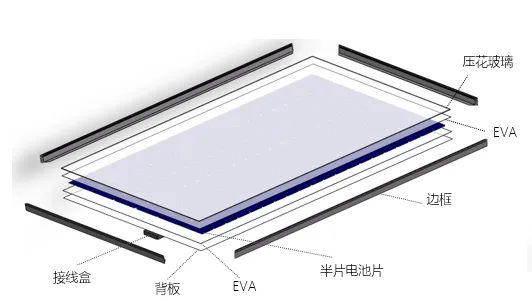
Moduli ya PV inatarajiwa kudumu angalau miaka 25, kwa hivyo lazima ivumilie mkazo wa mazingira na kutoa kiwango cha nguvu ya mitambo. Baada ya kuunganisha seli, nyenzo kawaida hupangwa kutoka chini hadi juu kama kioo kilichokaushwa, EVA, seli, na backsheet, kisha kufungwa pamoja kwa kuunganisha kwa joto. Backsheet na kioo kilichokaushwa hufunga seli na EVA ndani, wakati fremu ya alumini na sealant hulinda na kufunga kingo.
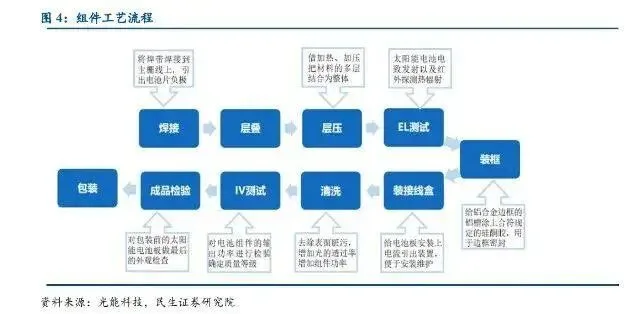
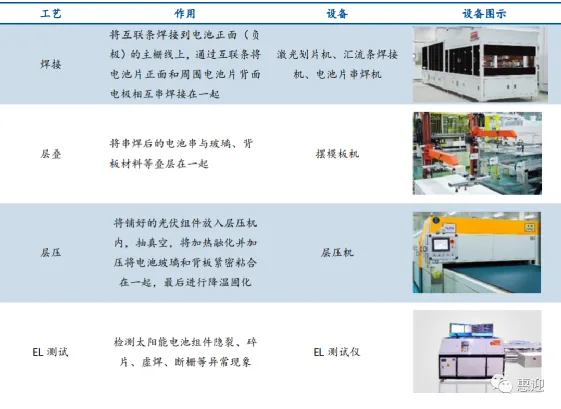
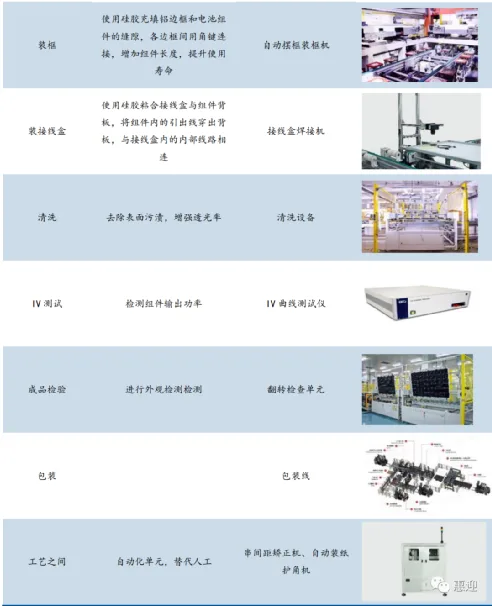
Mtiririko wa jumla wa utengenezaji wa moduli unaweza kugawanywa katika: kulehemu, kuweka tabaka, kuunganisha kwa joto, Upimaji wa EL, kuweka fremu, kufunga sanduku la kuunganisha, kusafisha, upimaji wa IV, ukaguzi wa mwisho, na ufungashaji. Kati ya haya, kulehemu na kuunganisha kwa joto zina maudhui ya kiufundi na thamani ya juu zaidi.
Vifaa Vinavyotumika katika Uzalishaji wa Moduli
Vifaa vya moduli vinalingana moja kwa moja na kila hatua ya mtiririko wa uzalishaji. Mashine kuu ni pamoja na kukata kwa laser mashine za seli za sola, tabber stringers, vifaa vya kuweka otomatiki, lamineta, na mistari ya uzalishaji otomatiki.
Kuangalia hatua binafsi: hatua ya kulehemu inahitaji mashine za kukata kwa leza, mashine za kuchomea bus bar, na cell tabber stringers; hatua ya kuweka tabaka hutumia mashine za kuweka template; hatua ya kuunganisha inahitaji laminator; hatua ya kupima EL inahitaji kipima EL; hatua ya kuweka fremu inahitaji mashine za kiotomatiki za kuweka fremu na mashine ya kuweka fremus; hatua ya sanduku la makutano inahitaji mashine ya kuchomea sanduku la makutano; hatua ya kusafisha inahitaji vitengo vya kubadilisha moduli; hatua ya kupima IV hutumia Kipima cha mzunguko wa IV; ukaguzi wa mwisho unahitaji kitengo cha ukaguzi wa kugeuza; na ufungashaji unahitaji mstari wa ufungashaji.
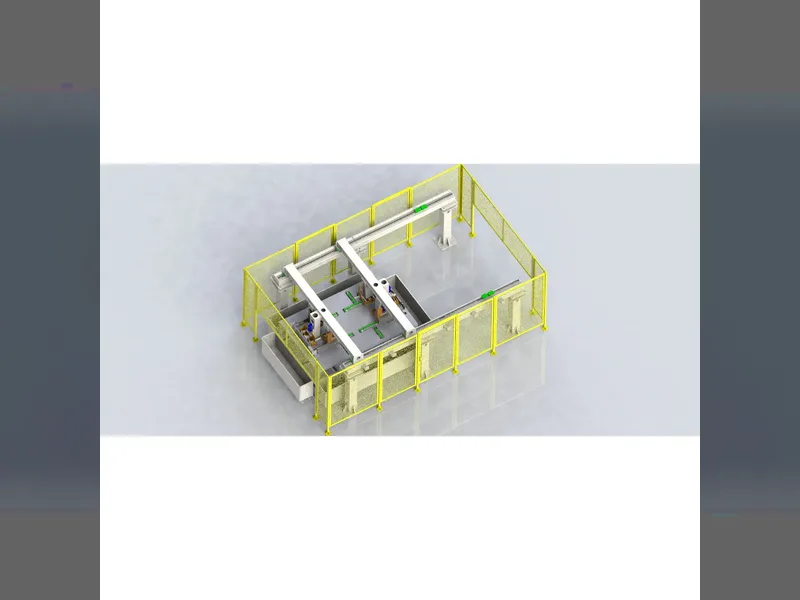
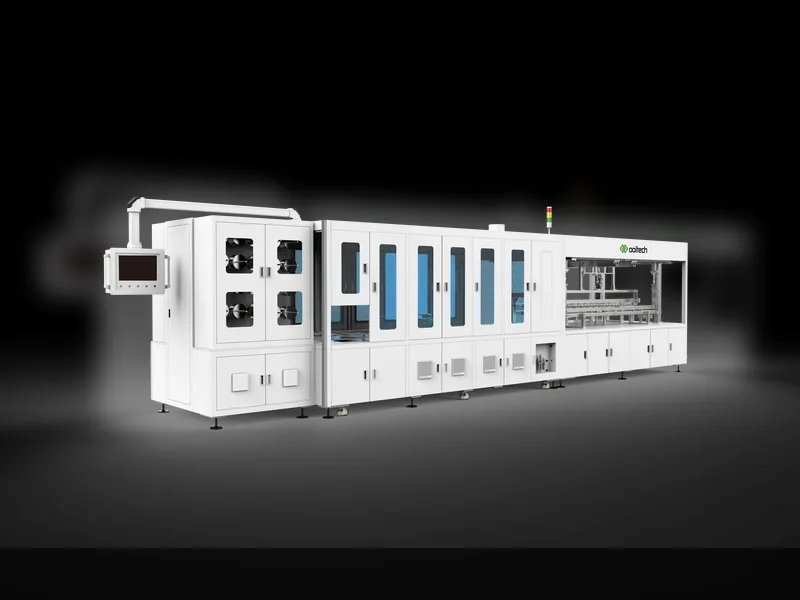
Zaidi ya mashine binafsi, wauzaji wa vifaa wanaweza pia kutoa mistari ya kukusanya moduli inayoendeshwa kikamilifu inayoshughulikia kila hatua, kuwezesha miradi ya turnkey.
Ubora na gharama ya moduli za seli za jua huathiri moja kwa moja ubora na gharama ya mfumo mzima. Kwa hivyo mtiririko wa uzalishaji wa moduli unaonekanaje kwa kweli?
Muundo wa Moduli
Muundo wa Moduli ya Nusu-Seli
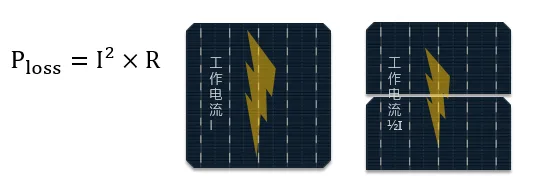
Katika moduli za nusu-seli, seli hukatwa katikati ili mkondo wa uendeshaji wa kila seli upunguzwe kwa nusu. Hii hupunguza kwa kiasi kikubwa hasara za umeme kwenye ribbons na kuboresha uwiano wa seli-kwa-moduli (CTM) wa moduli.
Mapengo kati ya seli katika moduli ya nusu-seli ni makubwa zaidi, hivyo kuongeza kidogo mwanga unaoakisiwa kutoka kwenye glasi kurudi kwenye seli. Kadiri mkondo wa seli unavyokuwa juu, ndivyo faida inayopatikana kutoka kwa teknolojia ya nusu-seli inavyokuwa kubwa.
Mtiririko wa Uzalishaji wa Moduli
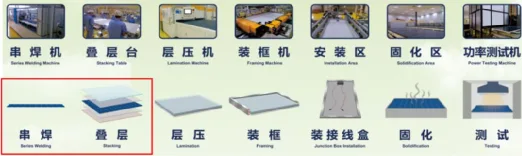
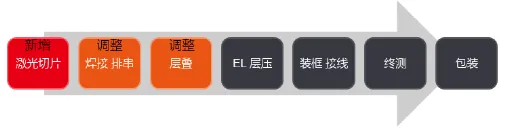
Mchakato wa uzalishaji wa moduli kwa ujumla hupitia hatua saba: stringing, layup, lamination, framing, ufungaji wa junction box, curing, na upimaji, kabla ya ufungashaji wa mwisho na kusafirishwa sokoni. Tofauti na moduli za seli kamili, moduli za nusu-seli hutekeleza ukataji wa seli katika hatua ya moduli, na kuongeza hatua ya kukata kwa mashine ya kukata kwa laser, baada ya hapo michakato ya stringing na layup hurekebishwa. Kwa upande wa seli, teknolojia ya nusu-seli inahitaji kurekebisha mpangilio wa seli.
Stringing
Kwa kutumia ribbons (ama kwa mkono au kiotomatiki), mbele na nyuma ya kila seli huunganishwa kwa kulehemu ili kuunda mnyororo wa seli zilizounganishwa mfululizo.
Udhibiti muhimu wa mchakato: kulehemu baridi, kulehemu kupita kiasi, kupasuka kwa seli, na nguvu ya kuvuta ya solder.
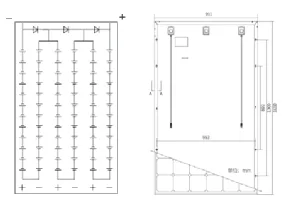
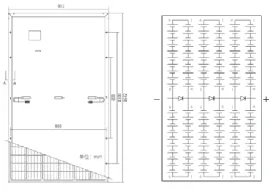
Muundo mkuu wa moduli za nusu-seli unatumia muundo wa sehemu mbili (kama inavyoonyeshwa). Nusu za juu na chini zimeunganishwa kwa sambamba na hutumia diodi za kupita. Sehemu ya kutoa umeme inabadilika kutoka juu ya moduli ya seli kamili hadi katikati, na kuifanya ifae kwa usakinishaji wa wima.
Layup
Baada ya nyaya za seli kuunganishwa na kupitisha ukaguzi, nyaya za seli, kioo, EVA iliyokatwa, na karatasi ya nyuma hupangwa kwa mpangilio maalum katika maandalizi ya kuunganisha. Wakati wa kupanga, nafasi za jamaa za nyaya za seli na vifaa kama kioo huwekwa bila kubadilika, na nafasi kati ya seli hurekebishwa ili kutoa msingi mzuri wa kuunganisha. Mpangilio wa kupanga kutoka chini hadi juu ni: kioo, EVA, seli, EVA, nyuzi za kioo, na karatasi ya nyuma.
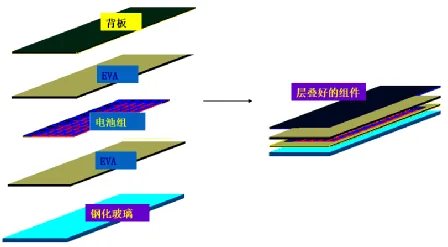
Uwekaji wa tabaka
Mkusanyiko wa seli uliopangwa huwekwa kwenye mashine ya kuunganisha. Hewa ndani ya moduli huondolewa kwa utupu, kisha joto hutumiwa kuyeyusha EVA, kuunganisha seli, kioo, na karatasi ya nyuma pamoja. Hatimaye, moduli hupozwa na kuondolewa. Kuunganisha ni hatua muhimu katika uzalishaji wa moduli, huku joto na muda wa kuunganisha huamuliwa na sifa za EVA. Wakati wa kutumia EVA ya kawaida, muda wa mzunguko wa kuunganisha ni kama dakika 10 hadi 15, na joto la kuponya ni nyuzi joto 135 hadi 145 Selsiasi.
Udhibiti muhimu wa mchakato: mapovu, mikwaruzo, mifuko, uvimbe, na kupasuka kwa seli.
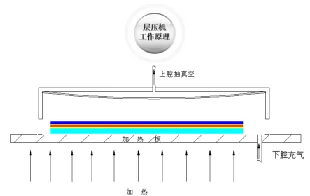
Inafaa kuzingatia kwamba kabla ya kuunganisha, ukaguzi mkali wa mwonekano na upimaji wa EL unahitajika ili kuhakikisha utendaji na usalama wa moduli.
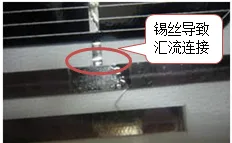
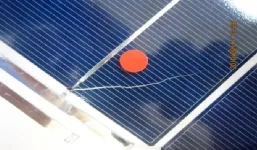
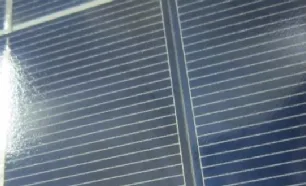
Ukaguzi wa mwonekano
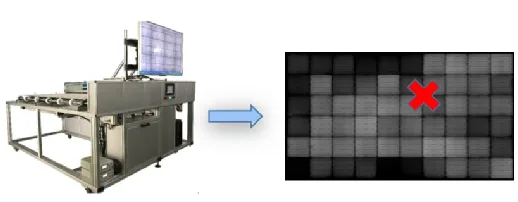
Ukaguzi wa EL
Kuweka Fremu
Fremu hulinda kingo na pembe za kioo cha moduli kilichokaushwa na moduli iliyounganishwa, na kurahisisha usakinishaji wa baadaye.
Udhibiti muhimu wa mchakato: mifuko, michubuko, mikwaruzo, mashimo ya kufunga yanayokosekana, kumwagika kwa sealant nyuma, mapovu, na ukosefu wa sealant.
Usakinishaji wa Sanduku la Kuunganisha
Sanduku la kuunganisha huunganisha na kulinda moduli ya PV wakati ikisafirisha mkondo unaozalishwa na moduli kwa mtumiaji.
Udhibiti muhimu wa mchakato: mapovu na kumwagika kwa sealant.
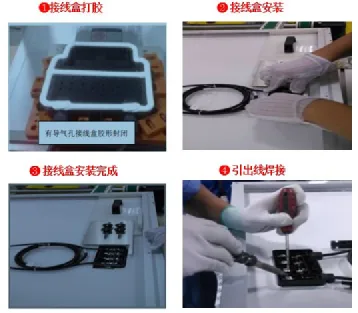
Kuponya
Sealant iliyodungwa wakati wa hatua za awali za kufunga fremu na usakinishaji wa sanduku la kuunganisha huponywa ili kuimarisha muhuri na kulinda moduli kutoka kwa mazingira magumu ya nje baadaye.
Udhibiti muhimu wa mchakato: muda wa kuponya, joto, na unyevu.
Upimaji
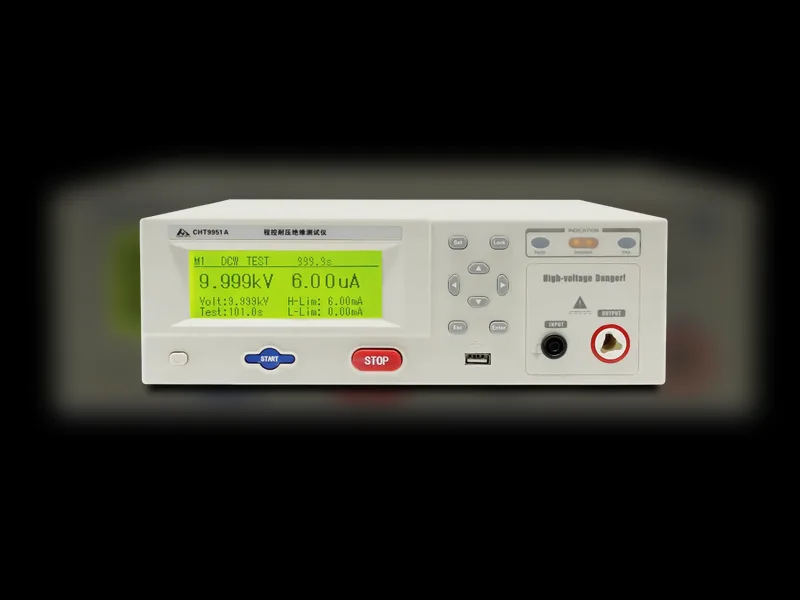
Vigezo vya utendaji wa umeme hupimwa ili kubaini daraja la moduli. Vipimo vitatu vikuu vinajumuishwa: upimaji wa kustahimili voltage ya insulation, ambao hukagua usalama kati ya fremu na sehemu za ndani zinazobeba umeme (seli, riboni, n.k.) chini ya voltage ya juu; upimaji wa mwendelezo wa ardhi, ambao hupima upinzani kati ya fremu na ardhi ili kuthibitisha kama uunganishaji wa ardhi wa fremu ni mzuri; na upimaji wa IV, ambao hupima vigezo vya utendaji wa umeme ili kubaini daraja la moduli.
Mtiririko wa Uzalishaji wa Moduli Moja ya PV
Roboti ya viwandani huweka seli za PV moja zenye ukubwa wa kitabu kwenye mstari wa uzalishaji.
Seli za PV zilizopangwa zinaunganishwa na kufanywa solda, na safu ya seli 12 hufanywa solda na kukatwa. Kabla ya ufundi wa mashine, kazi hii ilihitaji takriban watu wanne au watano kufanya kazi kwa wakati mmoja.
Seli za PV zilizofanywa solda zinapitia ukaguzi wa ubora. Zile zisizo na matatizo ya ubora hupelekwa moja kwa moja kwenye hatua inayofuata kwa upangaji na mpangilio.
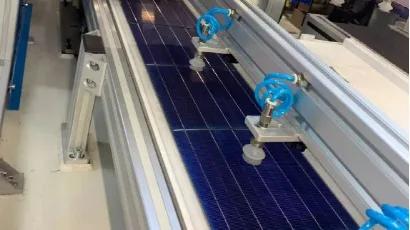
Seli za PV hupangwa katika safu sita za seli 12 kila moja kwa kila kikundi.
Upashaji joto, uwekaji gundi, na uwekaji filamu hufanywa.
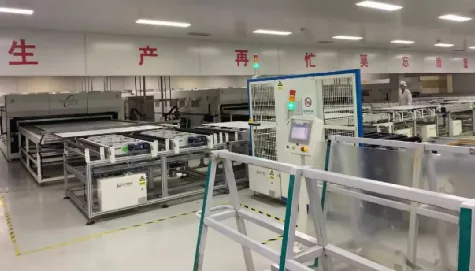
Safu ya kwanza ni kioo, ya pili ni EVA, katikati ni seli za PV, ya nne ni EVA tena, na ya tano ni backsheet, inayotumika kuzuia maji na kuzuia kutu.
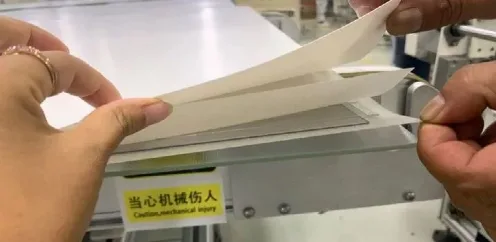
Kikundi cha moduli ya PV ya monocrystalline kina safu tano. Ulamination huunganisha safu hizi tano kuwa moja.
Baada ya ulamination na saa nne za kuponya kwa baridi, uondoaji wa vumbi kwa mkono hufanywa na kingo na pembe hukaguliwa.
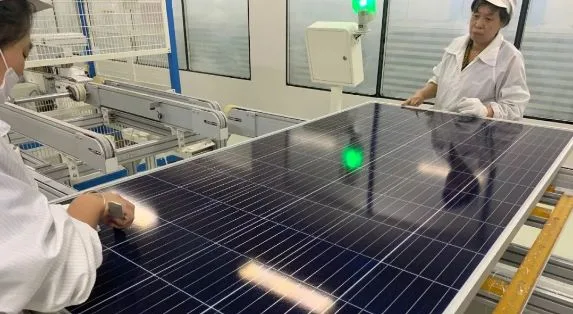
Moduli ya PV iliyokamilika inapitia jaribio la utendaji la mwanga wa jua ulioiga.
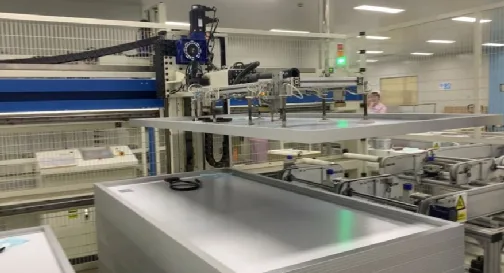
Ukaguzi wa mwisho na ufungashaji hufanywa.
Maoni ya Ooitech
Ooitech inaamini: utengenezaji wa moduli za photovoltaic unategemea uunganishaji sahihi wa seli na ulamination wa kuaminika, huku teknolojia ya nusu-seli na upimaji mkali wa EL ukiwa funguo za ufanisi wa juu na uaminifu wa muda mrefu.