Kwa Nini Kipengele cha Kujaza Kinaonyesha Uzalishaji wa Wingi wa Seli za Sola
Jedwali la Yaliyomo
Jibu la haraka: Kipengele cha kujaza ni uwiano wa nguvu ya juu ya seli kwa bidhaa ya voltaji yake ya mzunguko wazi na mkondo wa mzunguko mfupi, na ni kigezo kinachofichua kasoro za uzalishaji wa wingi kabla ya viwili vingine. Seli inaweza kudumisha voltaji yake na mkondo wake wakati kipengele chake cha kujaza kinapungua, kwa sababu kipengele cha kujaza ndipo upinzani wa mfululizo na hasara za shunt huonekana. Upinzani wa mfululizo unatokana na uwekaji metali, viunganishi na viungo vya riboni; hasara za shunt zinatoka kwenye kasoro zinazoruhusu mkondo kupita kando ya makutano. Katika mazingira ya uzalishaji yenye uwezo wa kati ya 150 GW na 200 GW, mkengeuko wa kipengele cha kujaza katika kundi ni ishara ya mapema kwamba hatua ya kuchoma karibu 800 °C au hatua ya baadaye ya mchakato karibu 200 °C imetoka nje ya dirisha. Ndiyo sababu kipengele cha kujaza hufuatiliwa mfululizo badala ya kwenye jaribio la mwisho pekee.
Utengenezaji wa Moduli za PV · na Jerry, Ooitech
Kwa Nini Kipengele cha Kujaza Hufichua Kasoro za Uzalishaji wa Wingi wa Seli za Sola Kwanza?
Utangulizi: Kipengele cha kujaza si kigezo kilichotengwa. Kinabana upinzani wa mguso, uvujaji, muundo wa kasi, uchapishaji wa skrini, uchomaji, na dirisha la mchakato wa LECO katika I-V curve.
Ufanisi Unaonyesha Matokeo, Wakati FF Inafunua Kinachotokea kwenye Mstari wa Uzalishaji
Sekta ya photovoltaic imepanuka kwa haraka chini ya mpito wa nishati duniani. Uwezo wa uzalishaji wa moduli za PV duniani tayari umevuka 200 GW, huku uzalishaji wa kila mwaka ukibaki juu ya 150 GW. Wakati huo huo, teknolojia ya PERC imeingia hatua ya mwisho ya mzunguko wake wa maisha. Ufanisi wa ubadilishaji wa uzalishaji wa wingi umeongezeka hadi 23.5% na unasonga kwa shida kuelekea kikomo cha kinadharia cha karibu 24%. Faida zaidi zinakuwa ngumu zaidi.
Kwa mtazamo wa gharama za uzalishaji, gharama isiyo ya silikoni ya seli za PERC imebanwa hadi takriban RMB 0.2 kwa wati, ikiacha nafasi ndogo ya upunguzaji zaidi. Sekta hiyo kwa hivyo imeelekea teknolojia za N-type zenye ufanisi wa juu kama vile TOPCon, teknolojia ya heterojunction, au HJT, na seli za mguso wa nyuma. Lengo ni kufungua nafasi mpya ya faida kupitia ufanisi wa juu na uwezekano mkubwa wa benki wa mradi.
Ufanisi wa ubadilishaji ni muhimu waziwazi wakati wa kutathmini kizazi cha teknolojia ya seli ya sola. Kwenye mstari halisi wa uzalishaji wa wingi, hata hivyo, voltage ya mzunguko wazi, au Voc, na mkondo wa mzunguko mfupi, au Isc, mara nyingi hutulia katika safu nyembamba kiasi. Wakati huo, kipengele cha kujaza kinakuwa kiashiria cha maamuzi cha mavuno ya mwisho ya uzalishaji na ishara nyeti ya mabadiliko madogo ya mchakato.
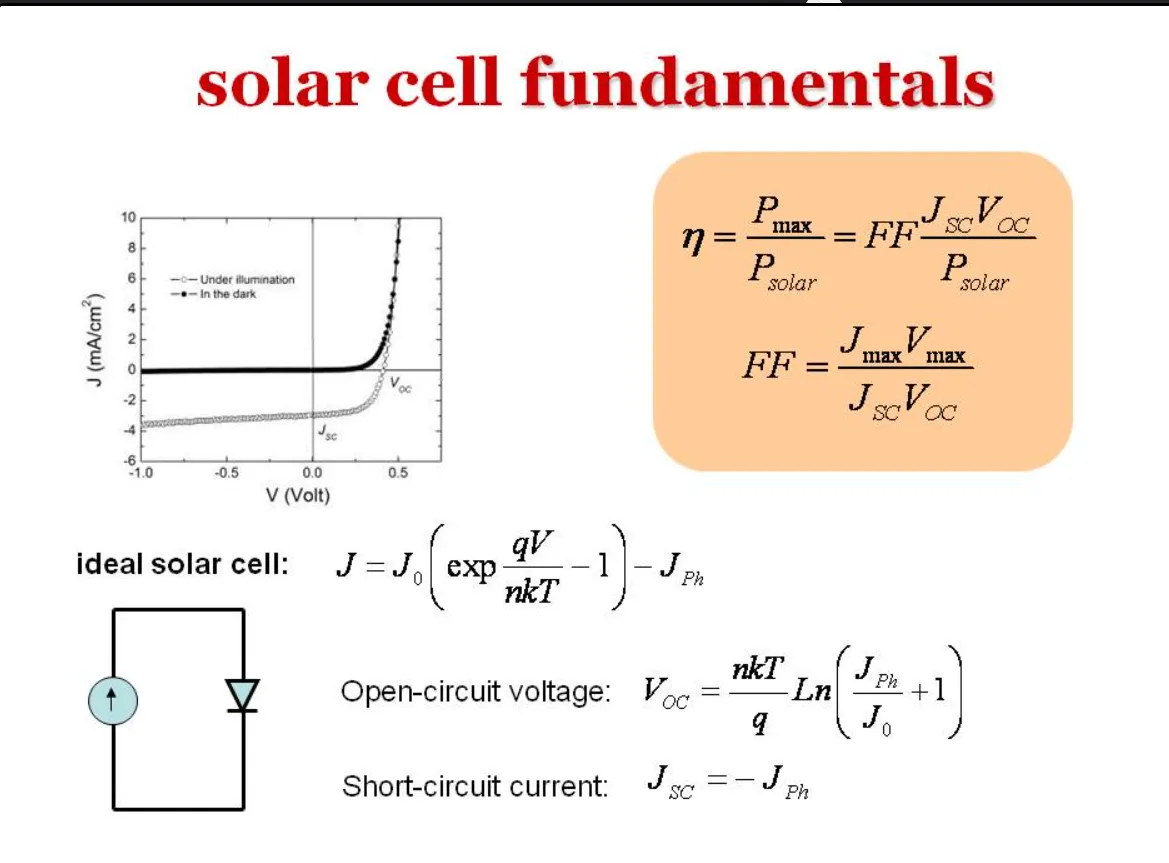
Kijiometri, kipengele cha kujaza hupima ukweli wa mraba wa mzunguko wa tabia ya I-V ya seli ya sola. Ni uwiano kati ya mstatili halisi wa nguvu ya juu na mstatili wa kinadharia unaoundwa na Voc na Isc. Thamani daima iko chini ya 1. Chini ya hali bora, FF ya juu ya seli ya sola ya gallium arsenide inaweza kukaribia 0.89. Kikomo cha kinadharia cha seli ya kawaida ya kibiashara ya silicon ya fuwele ni takriban 0.83 hadi 0.85.
Mstari wa uzalishaji si mfano bora. Mguso mbaya wa metallization, uvujaji unaohusiana na etching, muundo wa paste usio na usawa, au dirisha la firing lililohamishwa yote yanaweza kuvuruga miingiliano ya microscopic ya mguso. Hitilafu hizi ni nyeti sana kwa mkusanyiko wa joto. Hatimaye huonekana kama mabadiliko makali katika upinzani wa parasitic na mara nyingi hufichuliwa kwanza kupitia kushuka kwa FF.
Fomula: Uhusiano Kati ya Ufanisi wa Ubadilishaji na FF
η = Pmax / Pin = (Voc × Isc × FF) / Pin
Maana: Wakati Voc na Isc zinabaki kiasi fulani thabiti, mabadiliko madogo ya FF hupita moja kwa moja kwenye ufanisi wa mwisho wa ubadilishaji.
Fomula: Ufafanuzi wa Fill Factor
FF = Pmax / (Voc × Isc) = (Vmp × Imp) / (Voc × Isc)
Maana: FF hupima mraba wa curve ya I-V. Kwa maneno ya kiutendaji, inaonyesha jinsi seli inavyobadilisha kwa ufanisi pato lake la umeme la kinadharia kuwa nguvu halisi ya juu.
Kiini cha Kimwili cha FF: Mvutano Kati ya Rs na Rsh
Ili kuelewa kwa nini FF ni nyeti sana kwa hali za utengenezaji, ni muhimu kurudi kwenye mfano wa mzunguko sawa wa seli ya jua. Vibeba vilivyozalishwa na mwanga husafiri na kuenea kupitia mwili wa silicon kabla ya kukusanywa na mzunguko wa nje. Upotevu wa nishati hauepukiki wakati wa mchakato huu.
Katika kiwango cha macroscopic cha umeme, upotevu huu unawakilishwa na upinzani wa parasitic. Vipengele viwili vikuu ni upinzani wa mfululizo, Rs, na upinzani wa shunt, Rsh.
Upinzani wa mfululizo unawakilisha upinzani wote wa mbele wa kimwili unaokutana nao wakati mkondo unapita kuelekea mzigo wa nje. Ni matokeo ya pamoja ya upinzani wa wingi wa wafer ya silicon, upinzani wa mguso kati ya elektrodi za mbele na nyuma na silicon, upinzani wa usafirishaji wa emitter ya kando, upinzani wa finger na busbar, na, katika kiwango cha moduli, upinzani wa ribbon ya muunganisho.
Miongoni mwa wachangiaji hawa, upinzani wa mguso wa metal-semiconductor na mabadiliko katika mkusanyiko wa doping ya emitter na kina cha junction ni baadhi ya vigezo visivyo imara sana katika uzalishaji wa wingi. Pia ni miongoni mwa sababu zinazowezekana zaidi za ongezeko kali la Rs. Upinzani wa mfululizo una uhusiano mkubwa wa kinyume na fill factor ya seli.
Kwenye curve ya I-V, wakati Rs inaongezeka, mteremko wa eneo la forward-bias karibu na Voc hupungua na curve inakuwa tambarare zaidi. Katika kiwango cha macroscopic, upinzani wa juu wa mfululizo hupunguza nguvu ya juu ya pato na kushusha FF.
Upinzani wa shunt unaonyesha kiwango cha uvujaji wa umeme wa ndani. Kwa kawaida, Rsh inapaswa kukaribia ukomo, bila kuacha njia ya kupita kwa wabebaji wa photogenerated. Katika utengenezaji halisi, uvujaji wa pembezoni, uharibifu wa fuwele, na kuenea kwa kuweka chuma kwenye kiungo cha PN kunaweza kuunda njia za sasa zisizotarajiwa.
Rsh ya chini inamaanisha sasa zaidi ya uvujaji wa ndani. Athari hii ya shunting inapunguza sasa inayopita kwenye kiungo cha PN kinachofanya kazi na kupunguza voltage ya uendeshaji. Tatizo linaonekana zaidi chini ya mwanga mdogo kwa sababu sasa ya photogenerated tayari ni dhaifu, na kufanya uvujaji kuwa sehemu kubwa ya sasa jumla.
Fomula: Mlinganyo wa Seli ya Sola Ukijumuisha Upinzani wa Parasitic
I = IL - I0 × { exp[q(V + I×Rs)/(n k T)] - 1 } - (V + I×Rs) / Rsh
Maana: Rs inazuia pato la sasa, wakati Rsh inaunda njia ya uvujaji. Zote mbili hupunguza FF.
Fomula: Hali ya Kiwango cha Juu cha Nguvu
d(I×V) / dV = 0
Maana: Hatua ambayo nguvu inafikia kiwango cha juu kwenye mkunjo wa I-V ndiyo chanzo cha thamani ya Pmax inayotumika katika upimaji wa uzalishaji.
Fomula: Upinzani wa Shunt Uliorekebishwa
RCH = Voc / Isc; rsh = Rsh / RCH
Maana: Kurekebisha kwa upinzani wa tabia RCH huruhusu seli za ukubwa tofauti na madaraja ya sasa kulinganishwa kwa kiwango kimoja.
Fomula: Athari ya Takriban ya Upinzani wa Shunt kwenye FF
FFsh ≈ FF0 × (1 - 1 / rsh)
Maana: Kadiri Rsh inavyopungua, ndivyo uvujaji unavyozidi kuwa mbaya na upotevu wa FF unaotokana nao unakuwa mkubwa.
Ni Matatizo Gani ya Uzalishaji Yanayolingana na Rs na Rsh?
Kwa mtazamo wa uhandisi, FF ni muhimu si kwa sababu inasema tu kwamba ufanisi umepungua. Inasaidia wahandisi kubaini kwa nini ufanisi umepungua. Upinzani wa mfululizo na upinzani wa shunt huathiri maeneo tofauti ya mkunjo wa I-V, kwa hivyo wanaweza kuelekeza kwenye kasoro tofauti za utengenezaji.
Fomula: Upotevu wa Joto Unaosababishwa na Upinzani wa Mfululizo
Ploss ≈ I² × Rs
Maana: Chini ya hali ya sasa kubwa au mwanga mkubwa, upotevu wa nguvu unaosababishwa na Rs huongezeka kwa mraba wa sasa.
| Hali ya upinzani wa parasitic | Mabadiliko katika mkunjo wa I-V | Athari ya jumla | Sababu zinazowezekana za mstari wa uzalishaji |
|---|---|---|---|
| Upinzani wa mfululizo, Rs, huongezeka | Mteremko katika eneo la upendeleo wa mbele karibu na Voc hupungua | FF hupungua, upotevu wa joto huwa mkubwa zaidi chini ya mwanga mkali, na Isc inaweza kupungua kidogo | Mguso mbaya wa elektrodi ya mbele au ya nyuma, upinzani mkubwa wa wingi wa pasta, vidole vilivyovunjika, au ufyatulishaji usiotosha |
| Upinzani wa shunt, Rsh, hupungua | Mteremko karibu na Isc na katika eneo la upendeleo wa kinyume huongezeka | FF hupungua, uvujaji hupunguza Voc, na utendaji wa mwanga hafifu huharibika kwa kasi zaidi | Utengaji wa kingo usiokamilika, kupenya kwa PN-junction kunakosababishwa na ufyatulishaji kupita kiasi, kasoro za kioo, au matundu madogo kwenye filamu ya passivation |
Mguso Mbaya: Kisigino cha Achilles cha Umetali
Katika mtiririko wa mchakato kutoka kwa wafer ya silicon hadi seli iliyokamilika, uchapishaji wa skrini na ufyatulishaji wa umetali ni hatua muhimu zinazoamua utendaji wa umeme. Uchapishaji wa skrini umekomaa na ni wa gharama nafuu, lakini utaratibu wake wa mguso wa kimwili unaweza kusababisha matatizo ya upinzani wa mfululizo na upinzani wa shunt.
Seli za kisasa za ufanisi wa juu kwa kawaida hutumia passivation ya dielectric ya nyuma na miundo ya mguso wa metali ya ndani ili kupunguza kiwango cha muunganisho wa uso wa wabebaji wa upande wa nyuma. Kwa sababu safu ya dielectric inayozuia umeme iko kati ya metali na mwili wa silicon, mguso wa ndani lazima uundwe kupitia ufunguzi wa laser au uchimbaji unaosaidiwa na pasta. Ikiwa ubora wa ufunguzi ni mbaya au aloi haitoshi, metali na semiconductor haziwezi kuunda mguso wa ohmic unaotegemewa.
Utafiti wa seli zilizo na miguso ya elektrodi ya nyuma ya ndani iliyochapishwa kwa skrini ulionyesha kuwa mguso mbaya ulisababisha upinzani wa mfululizo kupanda hadi 21.34 mΩ. Ufanisi wa ubadilishaji ulifikia 8.95% tu, chini sana kuliko kiwango cha 17.44% cha seli ya kawaida ya uwanja wa nyuma wa alumini.
Watafiti walijaribu kurejesha FF kwa kurekebisha kiwango cha doping cha pasta ya alumini ya nyuma. Kadiri maudhui ya alumini yaliongezeka, kina cha aloi kiliboresha na upinzani wa mfululizo ulipungua. Wakati maudhui ya alumini yalifikia kiwango muhimu cha 60%, Rs ilipunguzwa kwa 11 mΩ ikilinganishwa na hali isiyo na doping. Hii iliongeza ufanisi wa ubadilishaji kwa asilimia 2.59 kamili.
Hata hivyo, mara maudhui ya alumini yalipokuwa juu sana, alumini ya ziada ilivuruga mtandao wa conductive katika eneo la mguso. Upinzani wa mfululizo kisha ukaanza kupanda tena.
QFLS: Kutenganisha Kasoro za Nyenzo na Kasoro za Utengenezaji
Wakati mstari wa uzalishaji unaonyesha upungufu mkubwa wa FF, moja ya maswali magumu zaidi ni kama hasara inatokana na muunganiko wa ziada usio na mionzi ndani ya nyenzo au kutokana na upinzani wa vimelea ulioanzishwa wakati wa uchapishaji wa skrini na kuchoma.
Mgawanyiko wa kiwango cha Quasi-Fermi, au QFLS, ni chombo muhimu cha uchunguzi katika hali hii. Kwa maneno ya kifizikia, QFLS huamua kikomo cha kinadharia cha voltage cha kifaa cha photovoltaic wakati hakuna uchimbaji wa malipo ya nje unaotokea. Tofauti kati ya QFLS na kikomo cha mionzi hufichua moja kwa moja hasara za muunganiko usio na mionzi zinazosababishwa na kasoro za nyenzo au uchafu.
Kwa kupima QFLS kwa njia ya macho na kuiunganisha na uchambuzi wa pseudo J-V usio na mawasiliano, watafiti wanaweza kuondoa ushawishi wa upinzani wa mfululizo kutoka kwa kipimo cha umeme cha nje.
Ikiwa FF iliyopimwa iko chini sana kuliko kipengele cha kujaza cha pseudo kinachotokana na QFLS, hasara kawaida inaweza kuhusishwa na mawasiliano mabaya ya metallization au vidole vilivyovunjika. Ikiwa kipengele cha kujaza cha pseudo tayari ni cha chini, muunganiko usio na mionzi unaweza kuwa haudhibitiwi, ikionyesha tatizo la asili katika ubora wa wafer au passivation ya kiolesura.
HJT Low-Temperature Silver Paste: Kujenga Mtandao wa Kufanya Kazi Chini ya 200°C
Kadiri teknolojia za N-type zinavyopanuka, seli za HJT na BC zinaweka mahitaji makali zaidi kwa ubora wa metallization. FF kwa hivyo imekuwa kiashiria muhimu cha kutathmini pastes za kufanya kazi za ubunifu.
Seli za HJT hutumia muundo wa heterojunction wa amorphous-silicon na crystalline-silicon. Hii hutoa passivation kali, lakini muundo huu ni nyeti sana kwa joto. Ili kuzuia uangalizi na uharibifu wa filamu za amorphous-silicon, seli za HJT haziwezi kuhimili joto la kawaida la kuchoma zaidi ya 800°C. Zinahitaji silver paste ya joto la chini na joto la kuponya linalodhibitiwa kwa ukali chini ya 200°C.
Silver paste ya joto la chini hufanya kazi tofauti na paste ya kawaida ya joto la juu. Silver paste ya joto la juu hutegemea kuyeyuka kwa glass frit kwenye joto la juu. Glass frit huchonga kupitia filamu ya kuzuia mionzi na kukuza ukuaji wa fuwele za fedha ndani ya silicon, na kuunda mawasiliano ya ohmic yenye upinzani mdogo.
Silver paste ya joto la chini hutegemea hasa chembe za fedha zilizosimamishwa katika mfumo wa resin ya polymer. Baada ya kutoweka kwa kutengenezea kwenye joto la chini, chembe hizi hukandamizwa pamoja ili kuunda mawasiliano ya umeme ya kimwili.
Utaratibu huu kwa ujumla huipa pasta ya halijoto ya chini upinzani wa juu wa wingi kuliko pasta ya halijoto ya juu. Unaweza kuongeza upinzani wa jumla wa mfululizo wa seli na kupunguza FF. Wasambazaji wa pasta wanashughulikia tatizo hili kupitia uhandisi wa unga wa nanoscale. Hatua za kawaida ni pamoja na kupunguza maudhui ya fedha na kuboresha ubora na rheolojia ya pasta ili mtandao mnene wa conductive uweze kuundwa kwa matumizi ya chini ya fedha.
| Aina ya pasta | Maudhui ya fedha | Masharti ya kuponya | Upinzani wa wingi | Sifa za mchakato |
|---|---|---|---|---|
| Pasta ya fedha ya halijoto ya chini ya kawaida | 35%-55%, au chini hadi 20%-35% | Mipangilio ya kawaida | Takriban 4-8 μΩ·cm | Ubora wa takriban 6-8 μm na mnato wa takriban 155-165 Pa·s |
| Mfululizo wa AP-01, wenye kiyeyusho | 33%-41% | Angalau 120°C kwa dakika 6-20 | 4.57-7.62 μΩ·cm | Inasaidia uchapishaji wa uwiano wa juu na upana wa mistari nyembamba sana |
| Mfululizo wa AP-02, usio na kiyeyusho | 33%-41% | Angalau 110°C kwa dakika 5-15 | 4.31-8.53 μΩ·cm | Inafaa kwa fursa za skrini zaidi ya 15 μm na kasi za uchapishaji zaidi ya 400 mm/s |
Seli za BC: FF kama Kengele ya Kukosa Kutenganisha Upande wa Nyuma
Ikiwa changamoto kwa HJT iko katika upitishaji wa halijoto ya chini, changamoto kwa seli za mawasiliano ya nyuma iko katika mipaka ya microscopic ya mpangilio wa elektrodi.
Seli za BC huondoa kivuli cha gridi ya chuma ya upande wa mbele na kwa hivyo zinaweza kuongeza Isc juu. Gharama ni kwamba elektrodi zote chanya na hasi lazima zipangwe kwa kubadilishana kwa nafasi ndogo sana kwenye uso wa nyuma.
Ndani ya eneo hili la mzunguko wa msongamano wa juu, mabadiliko kidogo ya uchapishaji wa skrini, kuenea kwa pasta, au kasoro ndogo ya safu ya kutenganisha inaweza kuunda muunganisho wa kimwili kati ya elektrodi chanya na hasi. Hilo linapotokea, Rsh inaweza kushuka karibu na sifuri.
Mzunguko mfupi wa microscopic huunda mkondo mkubwa wa shunt unaotumia voltage ya uendeshaji. Voc huanguka na FF inaweza kushuka hadi sifuri. Vibeba vilivyozalishwa na mwanga karibu na uso wa mbele lazima pia visafiri umbali mrefu wa kando kabla ya kufikia elektrodi za kukusanya chuma za nyuma. Hii huongeza hatari ya upinzani wa mfululizo wa wingi na kando uliokusanywa.
Kwa sababu hii, ufuatiliaji wa mabadiliko ya FF ni mojawapo ya hatua muhimu zaidi za kulinda mavuno kwenye mstari wa uzalishaji wa seli za BC. Kila seli inayoshindwa kufikia kiwango cha FF inaweza kuwakilisha kushindwa kwa utengaji wa metallization au muundo wa usafirishaji wa vibeba.
Dirisha la Kuchoma: Uchomaji wa Chini na Uchomaji wa Juu Wote Hukabiliwa na FF
Kwa seli za TOPCon na PERC, kuchoma kwa joto la juu ni mojawapo ya michakato ya mwisho muhimu. Wafeli za silicon zilizo na elektrodi za chuma zilizochapishwa hupitia kwenye tanuru ya ukanda yenye joto la kilele la karibu 800°C. Kioo cha friti kwenye pasta ya chuma huyeyuka kupitia safu ya passivation ya uso na kuunda muunganisho wa aloi au wa moja kwa moja na silicon ya chini au uwanja wa uso wa nyuma. Hii huunda mguso wa ohmic na kupunguza upinzani wa mfululizo.
Mchakato ni usawazishaji mkali. Joto ambalo ni la chini sana, au kasi ya ukanda ambayo ni ya juu sana, husababisha uchomaji wa chini. Kioo cha friti hakiwezi kuyeyuka vya kutosha na kinaweza kushindwa kuchimba kupitia silicon nitride au safu ya oksidi ya tunnel. Fuwele chache sana za fedha hujitokeza na kupenya ndani ya silicon. Safu ya kuhami hubaki kati ya chuma na semiconductor, na kusababisha upinzani wa mguso kupanda kwa kasi. Upande wa mbele wa curve ya I-V hupungua, na FF huwa chini isivyo kawaida.
Joto kupita kiasi husababisha uchomaji wa juu. Pasta ya chuma huwa na nguvu kupita kiasi, na fuwele za fedha zinaweza kupenya kwenye muunganisho wa PN usio na kina kama miiba. Hii huleta mizunguko mifupi na vituo vya muunganisho upya. Passivation huharibiwa, Rsh hupungua, na uvujaji huwa tatizo kubwa.
Katika ukaguzi wa EL, uharibifu wa kimiani na kushindwa kwa passivation kunakosababishwa na uchomaji wa juu mara nyingi huonekana kama mifumo ya mawingu, alama za maji, au alama za ukanda wa tanuru.
Ili kupanua dirisha la mchakato, wauzaji wa vifaa wameunda mifumo ya kuchoma na kuingiza mwanga. Mifumo hii inachanganya tanuru ya kuchoma na chumba cha kuingiza mwanga. Baada ya annealing ya joto la juu na uundaji wa aloi, wafeli huwekwa moja kwa moja kwenye mwanga wa kiwango cha juu kwa joto la takriban 150-350°C.
Fotoni za kiwango cha juu huchochea vibeba na kubadilisha hali ya chaji ya atomi za hidrojeni ndani ya wafeli na karibu na nyuso zake. Hii inaweza kupassivate kasoro ndogo za joto na vifungo vilivyolegea vilivyoundwa wakati wa kuchoma. Matokeo ya majaribio yanaonyesha kuwa matibabu haya yanaweza kupunguza alama za maji za EL na alama za ukanda wa tanuru huku yakiboresha Voc na FF.
LECO: Njia Isiyo ya Usawa Kupitia Mgongano wa Metallization wa TOPCon
Wakati wa upanuzi wa mapema wa TOPCon, uwekaji metali upande wa mbele ukawa kizuizi kikubwa cha mavuno. Ili kupunguza muunganiko wa uso, upande wa mbele wa seli ya TOPCon huwa unatumia emitter ya kina kifupi yenye mkusanyiko wa chini wa doping.
Muunganiko wa kina kifupi na doping ya chini huunda mgongano kwa pasta ya fedha ya joto la juu ya kawaida iliyo na glass frit. Ikiwa pasta haijachomwa vya kutosha, upinzani wa mguso unabaki juu sana. Ikiwa imechomwa kwa nguvu kupita kiasi, muunganiko wa kina kifupi unaweza kupenyezwa, na kusababisha uvujaji na kusukuma FF kuelekea sifuri.
Uboreshaji wa mguso ulioimarishwa kwa leza, au LECO, uliundwa kushughulikia mgongano huu. LECO hutumia utaratibu wa photoelectric usio wa usawa wa joto. Badala ya kutumia joto la juu la kimataifa lenye uharibifu, husisimua vibeba chaji kwa leza ya kiwango cha juu wakati wa kutumia upendeleo wa kinyume wa karibu 10 V au zaidi.
Chini ya athari ya pamoja ya upendeleo mkali na vibeba chaji vilivyozalishwa na mwanga, sehemu dhaifu za kuhami zilizoachwa bila kuunganishwa na uchomaji hafifu hupitia mgawanyiko wa avalanche wa eneo. Vibeba huru husukumwa kupitia mguso wa metali-semiconductor na uwanja wa umeme, na kuunda mikondo ya eneo ya ampea kadhaa.
Mikondo hii mikali huzalisha joto la Joule la eneo kwenye sehemu za mguso za microscopic. Hii huzalisha uchomaji mdogo kwa kipimo cha nanosekunde hadi microsekunde.
LECO hubadilisha mkakati wa uchomaji wa TOPCon kutoka joto la kimataifa lenye nguvu hadi ukarabati wa eneo unaolengwa. Wasambazaji wa pasta wanaweza kubuni mifumo maalum ya glass frit inayolingana na LECO. Mchakato wa kawaida wa uchomaji wa ukanda unaweza kisha kubaki umechomwa hafifu ili kulinda emitter ya kina kifupi, wakati LECO huunda mgawanyiko wa umeme wa eneo mwishoni na kupunguza upinzani wa mguso.
Matokeo ya uthibitishaji yanaonyesha kuwa seli zisizo na LECO zinaweza kufanya kazi karibu na kushindwa kwa sababu ya upinzani wa mguso kupita kiasi. Baada ya matibabu ya LECO, upinzani wa mguso hupungua wakati passivation inabaki. FF hupanda, na kusababisha ongezeko kamili la ufanisi wa ubadilishaji wa zaidi ya pointi 0.2 za asilimia.
LECO bado ina mpaka wa mchakato. Ikiwa kiwango cha mwanga ni cha chini sana, ukarabati wa mguso haujakamilika. Ikiwa ni cha juu sana, uharibifu wa lattice na uharibifu wa kimuundo unaweza kutokea.
Wakati kiwango cha leza kinafikia thamani ya uharibifu ya 375 MW/cm², FF inaweza kushuka kutoka 0.84 hadi 0.65, kushuka kwa karibu 24%. Voc inaweza kupungua kutoka 0.745 V hadi 0.695 V, wakati Jsc inashuka kutoka 41.8 mA/cm² hadi 40.8 mA/cm².
Mtandao wa mawasiliano wa microscopic ulioundwa na LECO pia una kiwango cha udhaifu wa joto usio na usawa. Uchambuzi wa EL unaonyesha kwamba seli iliyotibiwa na LECO inapopitia mzunguko wa pili wa kuchoma kwa joto la juu, kuongeza joto la pili la kuchoma kutoka 280°C hadi 680°C kunaweza kuvuruga njia za micro-conductive zilizoanzishwa.
Upinzani wa mawasiliano kisha unazorota tena, FF hupungua kwa kiasi kikubwa, na ufanisi wa awali wa seli wa 26.35% huanza kupungua.
FF Si Asilimia Tu. Ni Mapigo ya Mavuno ya Uzalishaji
Kuangalia ndani ya sanduku jeusi la utengenezaji wa seli za jua kunafanya jambo moja liwe wazi: kipengele cha kujaza ni zaidi ya asilimia ya kufikirika inayoonyeshwa kwenye kifaa cha kupima cha maabara.
Katika kiwango cha microscopic, FF ni udhihirisho wa mwisho wa mvutano kati ya upinzani wa mfululizo na upinzani wa shunt kwenye njia ya usafirishaji wa carrier. Kwenye mstari wa uzalishaji, hurekodi mipaka ya conductivity ya pasta ya metallization, usahihi wa mitambo wa uchapishaji wa skrini, na mabadiliko madogo katika wasifu wa joto wa tanuru ya kuchoma kwa mkanda.
Katika mzunguko mpya wa PV ambapo gharama zisizo za silicon tayari ziko karibu na chini na upanuzi wa mtaji unazidi kuwa mgumu, kila teknolojia kuu ya ufanisi wa juu inakabiliana na tatizo moja la msingi.
HJT lazima idumishe mtandao wa conductive unaotegemewa ndani ya kikomo cha kuponya kwa joto la chini. Seli za BC lazima zidhibiti uvujaji kati ya elektrodi chanya na hasi zilizotenganishwa kwa umbali mdogo wa microscopic. TOPCon inategemea kuchoma, kuingiza mwanga, na LECO ili kurekebisha mawasiliano wakati wa kulinda passivation.
Lengo daima ni moja: kupunguza upinzani wa mawasiliano ya interface bila kupenya PN junction na kuunda uvujaji.
Kwa watengenezaji, kufuata tu thamani kamili ya ufanisi haitoshi tena. Mfumo wa uzalishaji wenye akili zaidi unapaswa kufuatilia mabadiliko madogo ya FF kwa wakati halisi na kuyaunganisha na mbinu zisizoharibu za uchunguzi kama vile QFLS na uchambuzi wa pseudo J-V. Hiyo ndiyo njia ya vitendo kuelekea utengenezaji thabiti zaidi wa seli za jua za kizazi kijacho zenye ufanisi wa juu.
Maoni ya Ooitech
Thamani halisi ya FF ni kasi yake kama kengele ya uzalishaji. Mstari thabiti unapaswa kufuatilia FF pamoja na Rs, Rsh, mifumo ya EL, pseudo-FF, joto la kuchoma, na data ya metallization badala ya kuchukulia kila matokeo kivyake. Kwa teknolojia za TOPCon, HJT, na BC, seti hii ya data iliyounganishwa inaweza kufichua dirisha la mchakato linaloteleza muda mrefu kabla ya usambazaji wa mwisho wa ufanisi kuonyesha upotevu mkubwa wa mavuno.
Usomaji zaidi na data ya usuli
Nyenzo za marejeleo za umma kuhusu mada hii, zilizochapishwa na mashirika yanayosimamia ramani ya teknolojia na data ya soko ya sekta hii: