Mchakato wa Utengenezaji wa Paneli za Sola: Hatua 10 na Mashine
Jedwali la Yaliyomo
Jibu la haraka: Utengenezaji wa paneli za sola hufanya kazi kama mchakato unaoendelea unaopangwa kwa takt, si kama mashine kumi huru. Sanduku la seli zilizopimwa huingia, na palleti ya moduli iliyojaribiwa hutoka, kupitia upimaji wa seli, kukata, kuunganisha nyaya, kuweka tabaka, kulamina, kupunguza, kuweka fremu, kufunga kisanduku cha muunganisho, kuponya na upimaji wa mwisho wa IV. Kasi ya uzalishaji huwekwa na kituo cha polepole zaidi, hivyo mstari hubainishwa kwa uwezo wa mwaka — mstari wa 120 MW na mstari wa 20 MW hutumia mfululizo sawa kwa idadi na kasi tofauti za vituo. Uwekaji wa riboni na uunganishaji wa risasi kwenye kifaa cha kuunganisha, na mazingira ya utupu na joto kwenye kifaa cha kulamina, ndiko kunakotokea kasoro nyingi; milango miwili ya elektroluminensi hukamata nyufa ndogo na mashimo kabla ya kufikia mteja. Mchakato huo huo hutumikia seli za PERC, TOPCon na back-contact, huku muundo wa seli na idadi ya busbar zikiwa vigezo vikuu.
Kinachotokea kwa kweli kati ya sanduku la seli zinazoingia na moduli iliyowekwa kwenye pallet — kila hatua na mashine yake, muda wa mzunguko, matumizi ya nishati, nafasi ya sakafu na idadi ya waendeshaji, kutoka kwa msambazaji ambaye mistari yake inaendesha mchakato huu kila siku.
Uzalishaji wa Moduli za PV · Mwongozo wa Mchakato na Vifaa · na Jerry, Ooitech
Mstari wa kiotomatiki wa 120 MW unakamilisha moduli takriban kila baada ya dakika mbili. Hatua kumi zipo kati ya sanduku la seli zinazoingia na moduli hiyo iliyowekwa kwenye pallet, na kila hatua ina mashine, muda wa mzunguko, bei na hali ya kushindwa. Maelezo mengi ya mchakato wa utengenezaji wa paneli za sola yanaishia kwenye sayansi. Ukurasa huu unauelezea jinsi ungeukagua kwenye sakafu ya kiwanda — kwa sababu hiyo ndiyo toleo unalohitaji kabla ya kusaini mkataba wa vifaa.
1. Jinsi Mchakato Unavyoendeshwa Kwa Kweli: Takt, Siyo Mashine Kumi Tofauti
Neno linalotawala kila kitu ni takt — mdundo ambao moduli zilizokamilika zinatoka kwenye mstari. Kwenye usanidi wetu wa nusu-kiotomatiki wa 20 MW mstari unakamilisha paneli 16 kwa saa; kwenye mstari wa kiotomatiki wa 120 MW, paneli 32 kwa saa ukifanya kazi saa 24 kwa siku. Kila kituo cha awali lazima kiendelee na mdundo huo au kiwe kizuizi, na shughuli mbili za polepole zaidi — soldering na lamination — zinaweka tempo kwa kila kitu kingine.
Ndiyo sababu pia orodha ya mchakato iliyo hapa chini inasoma kama karatasi ya nukuu. Kila moja ya hatua kumi inahusiana na kikundi kimoja cha mashine chenye bendi ya bei ya soko iliyo thabiti kiasi, FOB China: stringers za daraja la kuingia ziko katika kiwango cha $60k–70k, daraja la 2,400-cell la kazi kati ya $99,000–120,000 na $140,000–150,000, mashine ya kuchora kwa laser karibu $20k–25k, kitengo cha kugeuza dola elfu chache — bendi ambazo zimehamia kidogo sana katika miaka kadhaa ya kunukuu. Unapomaliza ukurasa huu unapaswa kuwa na uwezo wa kuangalia mchoro wa mchakato wa msambazaji yeyote na kuweka bendi ya bei na idadi ya wafanyakazi kwa kila kisanduku ndani yake.
2. Hatua Kumi, Kutoka Upimaji wa Seli hadi Pallet
| Hatua | Kinachotokea | Mashine (bendi ya kawaida ya FOB China) | Namba muhimu |
|---|---|---|---|
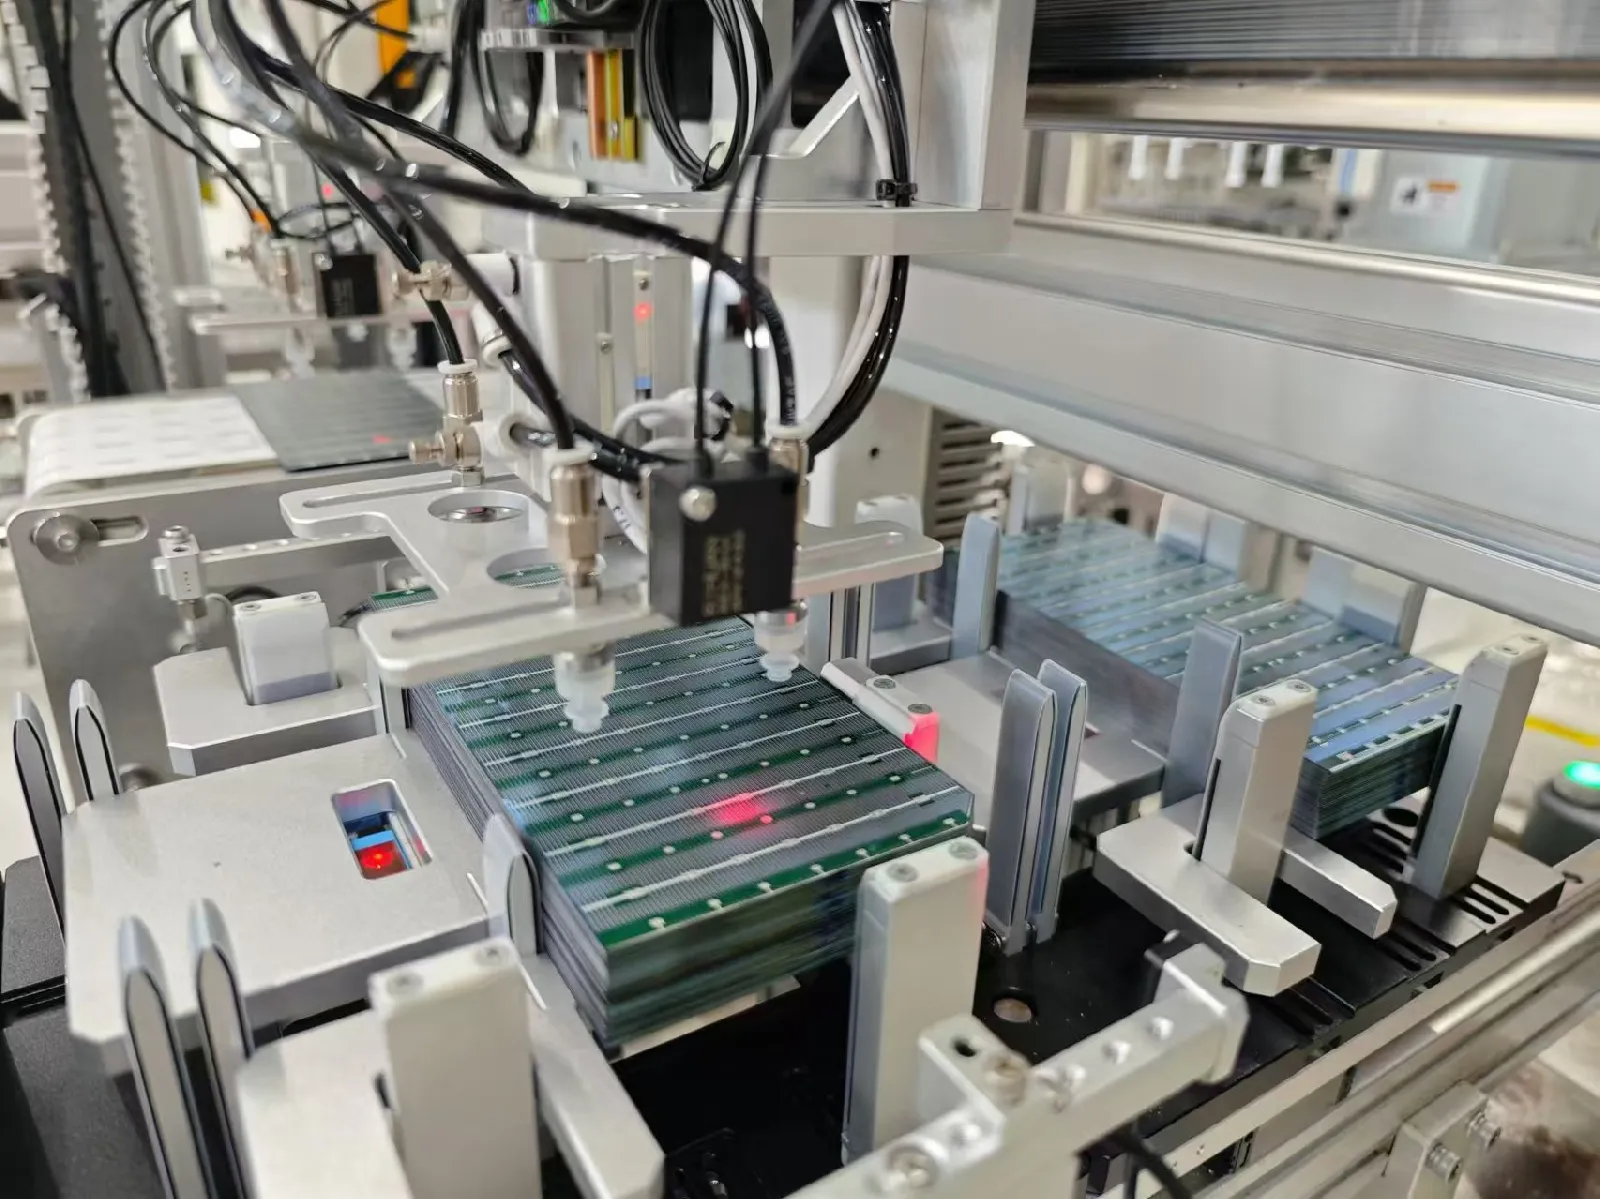
| 1. Upimaji wa seli | Seli zinazoingia zinapimwa kwa flash na kupangwa kwa Isc, Voc, Pmax, FF, Rs, Rsh | Kipima seli, daraja la OTCT-A ($15k–18k) | Flash ya 10 ms · seli hadi 210×210 mm |
| 2. Uchoraji wa laser na kugawanya | Seli kamili zinachorwa kisha kugawanywa katika seli nusu au robo | Uchoraji wa laser, daraja la OLS-20A ($20k–25k) | Seli kamili 1,500/h · mchoro wa 40 μm · kuvunjika ≤0.3% kwa daraja A |
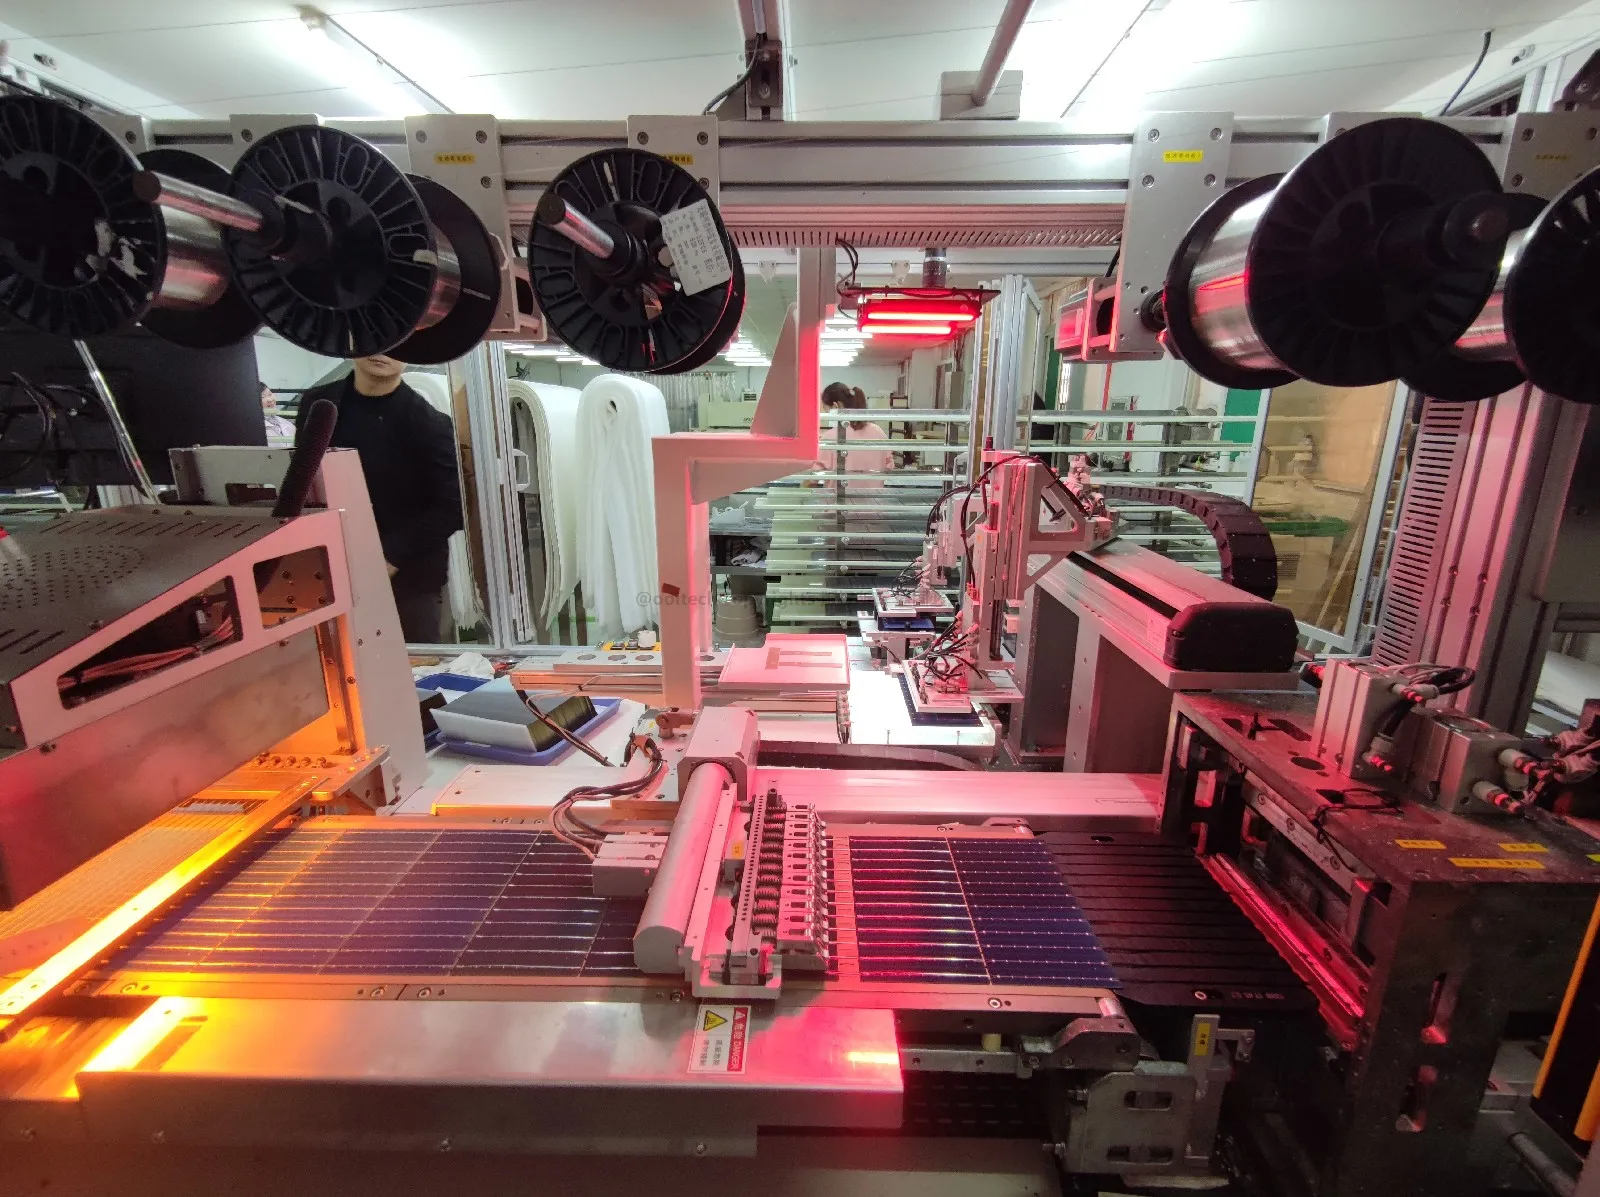
| 3. Kuweka tabo na kuunganisha nyaya | Ribbon inayoundwa mbele-hadi-nyuma, seli kwa seli, katika nyaya | Daraja la SS-1500 ($60k–70k) / daraja la SS-2500 ($120k–140k); daraja la ATW ($380k–430k) | Seli 2,400/h (SS-2500) · ulinzi wa IR · kuvunjika ≤0.2% |
| 4. Kupanga tabaka | Kioo, EVA, nyuzi, safu ya pili ya EVA na backsheet zimepangwa kwa mpangilio | Kipakiaji cha kioo $25k–30k · uwekaji wa kiotomatiki $50k–60k · kikata EVA/TPT $8k–35k · vituo vya kuweka kwa mkono kutoka ~$1,400–1,700 | Nusu-otomatiki: vituo 4 kwa paneli 16/h |
| 5. Kuunganisha kwa basi | Nyaya zimeunganishwa katika mzunguko kamili; ribbon ya j-box imewekwa | Meza za kuunganisha kwa basi za mikono ($4k–5k) au kuunganisha kwa basi kiotomatiki ($130k–260k) | Tofauti kubwa zaidi ya wigo mmoja kati ya nukuu |
| 6. EL kabla ya ulaminishaji | Electroluminescence upigaji picha unanasa nyufa ndogo na riboni zisizolingana | Kipima EL, daraja la kamera 8 ($25k–32k) | Nafasi ya mwisho kabla ya hatua isiyoweza kurudishwa |
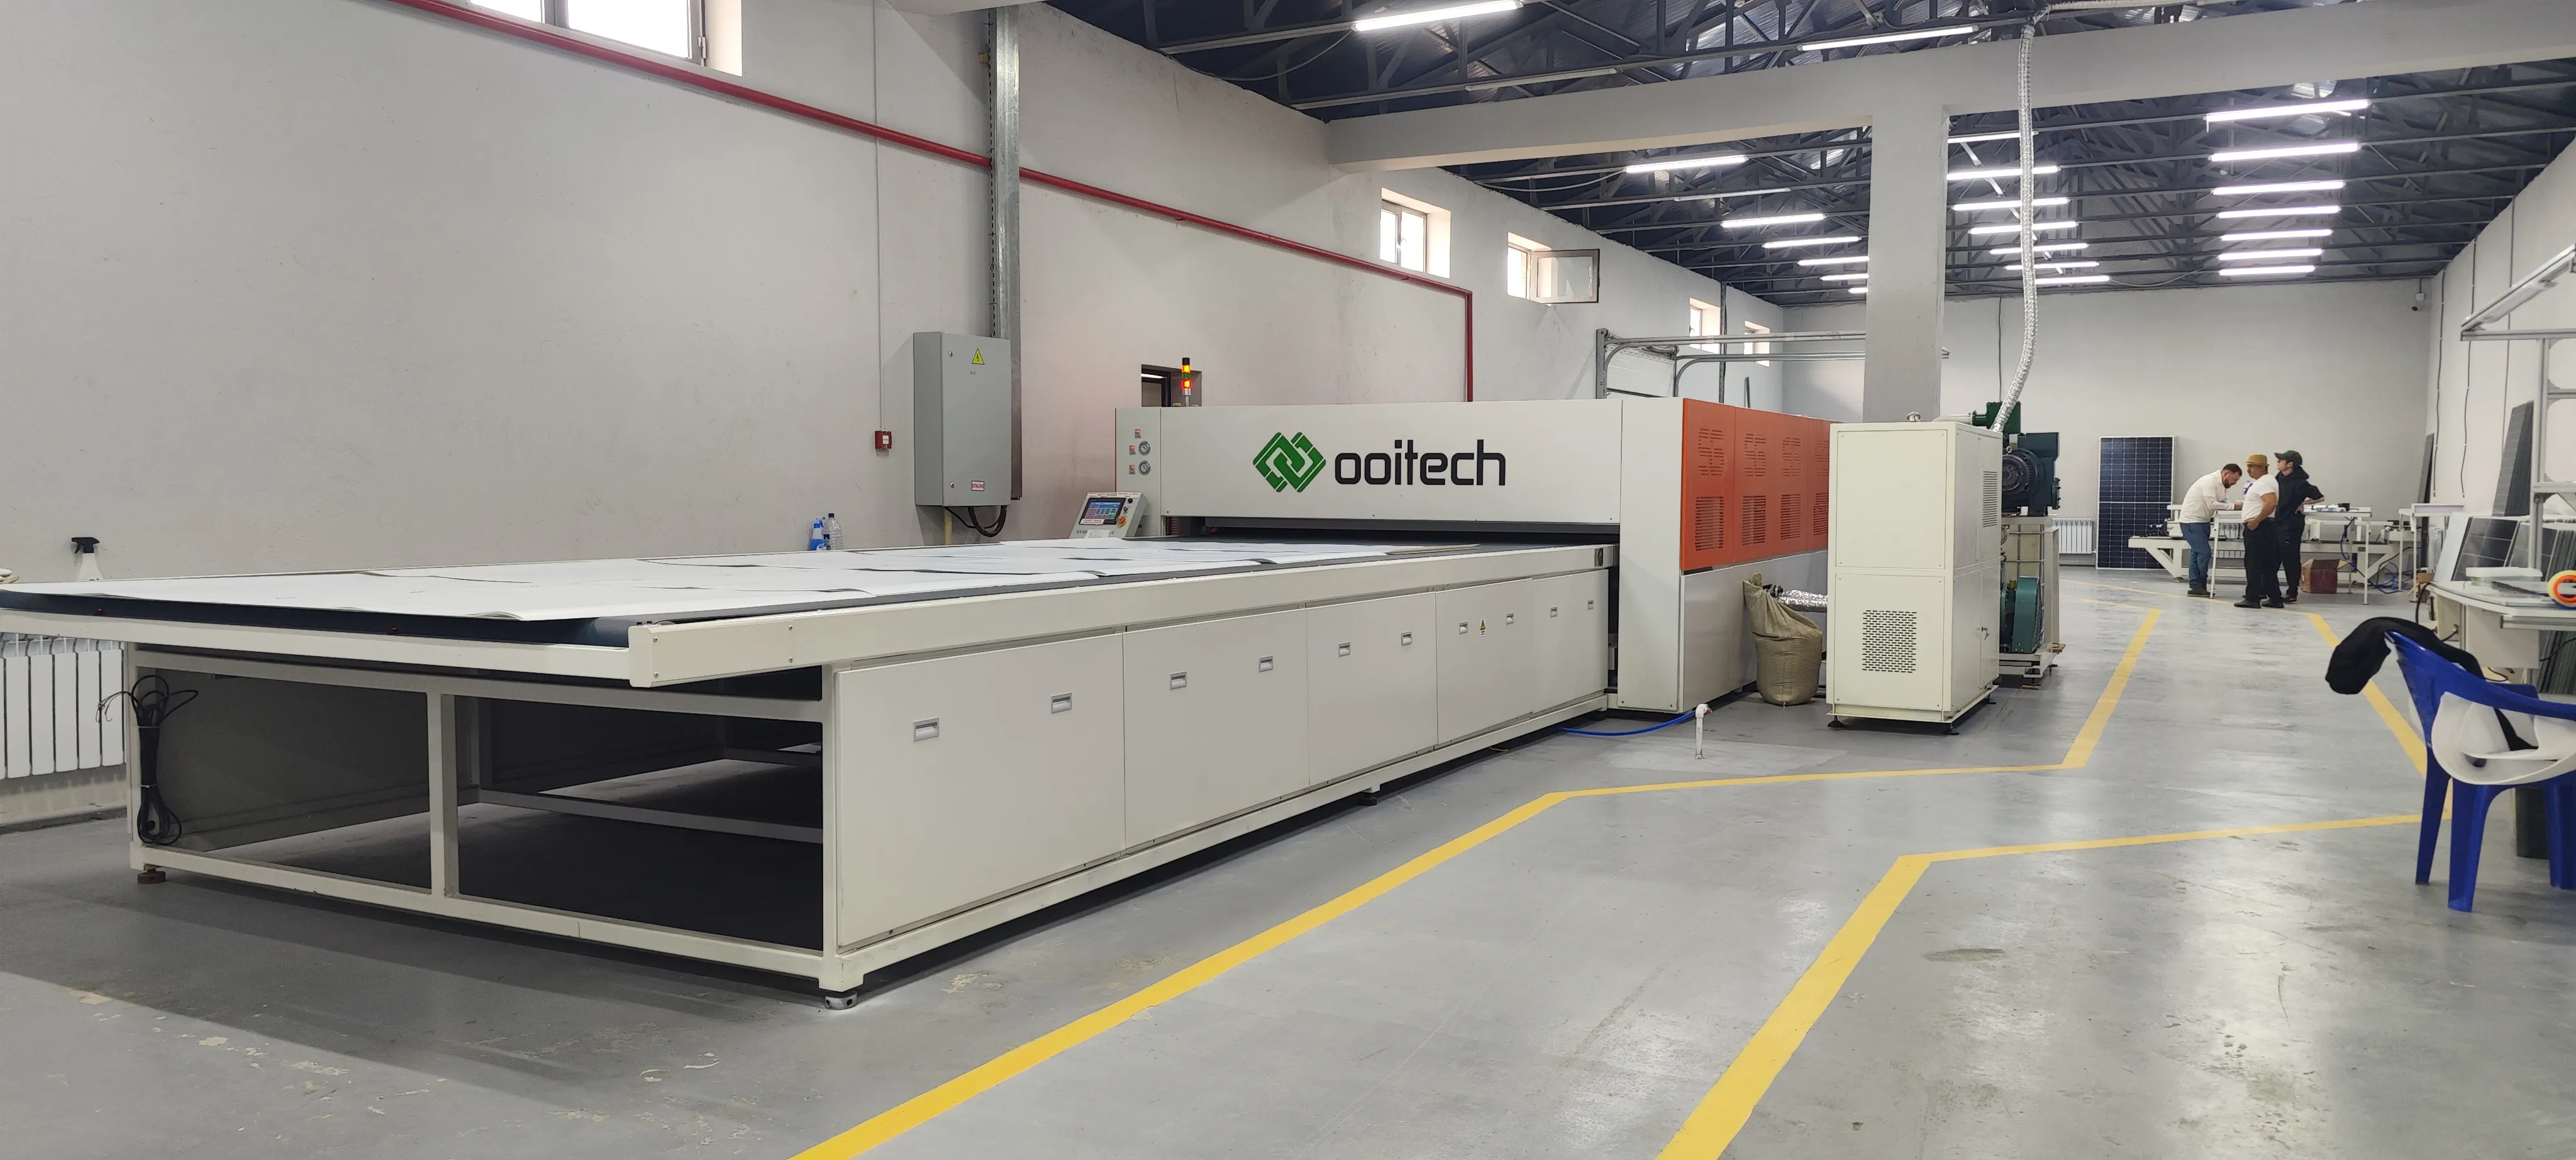
| 7. Ulaminishaji | Tabaka huyeyuka chini ya utupu na joto na kuwa laminate moja iliyounganishwa | Daraja la OCY-2666 ($90k–105k) chumba kimoja; chumba mbili $150k–200k | Kiwango cha 98 kW · utupu wa 40 Pa · usawa wa ±1–2 °C |
| 8. Kupunguza na kuweka fremu | Mwangaza wa pembeni huondolewa, fremu ya alumini inagundiwa na kushinikizwa | Kupunguza kwa mikono $4k–5k / kiotomatiki $30k–35k · kuweka fremu $6k–8k nusu / $45k–52k kiotomatiki / $140k–185k yote-kwa-mmoja | Yote-kwa-mmoja huongeza udhibiti wa mtiririko wa gundi |
| 9. Sanduku la makutano & kuimarisha | Sanduku la J limefungwa kwa gundi, limeunganishwa waya, limewekwa poti; gundi inaponya kwenye conveyor | Kupaka gundi $5k–6k · kupaka poti $12k–17k · kuchomea kiotomatiki $60k–70k · conveyor ya kuponya $30k–70k | Waendeshaji 2 kwenye mpango wetu wa wafanyakazi wa 150 MW |
| 10. Jaribio la IV na EL la mwisho, kufunga | Flash ya kiiga-jua inagawa daraja la nguvu; EL ya mwisho inathibitisha hakuna nyufa mpya; moduli imefungwa | Kipima IV, OTMT-A daraja ($20k–28k) au Gsolar Daraja A ($60k–75k) · EL ya mwisho kamera 4 ($20k–23k) | Flash ya 10 ms · moduli hadi 2500×1400 mm |
Hatua nne kati ya hizo zinaamua sehemu kubwa ya uchumi wako, kwa hivyo zinastahili kuangaliwa kwa karibu.

Hatua 3 — kuunganisha nyaya, ile isiyoweza kurudishwa
Kuchomea utepe kwenye uso wa mbele wa seli na kuuelekeza kwenye sehemu ya nyuma ya seli inayofuata ni mahali ambapo ubora wa umeme wa moduli unafungwa. SS-2500 hufanya hivi kwa seli 2,400 kwa saa kwa kutumia kamera za CCD na roboti inayoshughulikia kila seli, ikidhibiti uvunjikaji kwa 0.2% au chini kwenye seli za daraja A katika miundo ya busbar 3–20 kutoka 156 hadi 210 mm. Mara tu muunganisho mbaya wa solder au mpasuko mdogo uliofichika unapopita kituo hiki, hakuna hatua ya baadaye inayoweza kuurekebisha — ndiyo sababu hatua 6 ipo. Wakati kitu kinapotoka, dalili huwa mahususi: waya zinatulia nje ya pedi zao za solder, zinaonekana kama viungo vilivyofifia au visivyolowa kwenye ukingo wa string. Suluhisho karibu kila mara ni upangaji wa mlisho wa utepe au mapishi ya joto la solder, sio seli.
Hatua 7 — laminashini, inayoweka mdundo
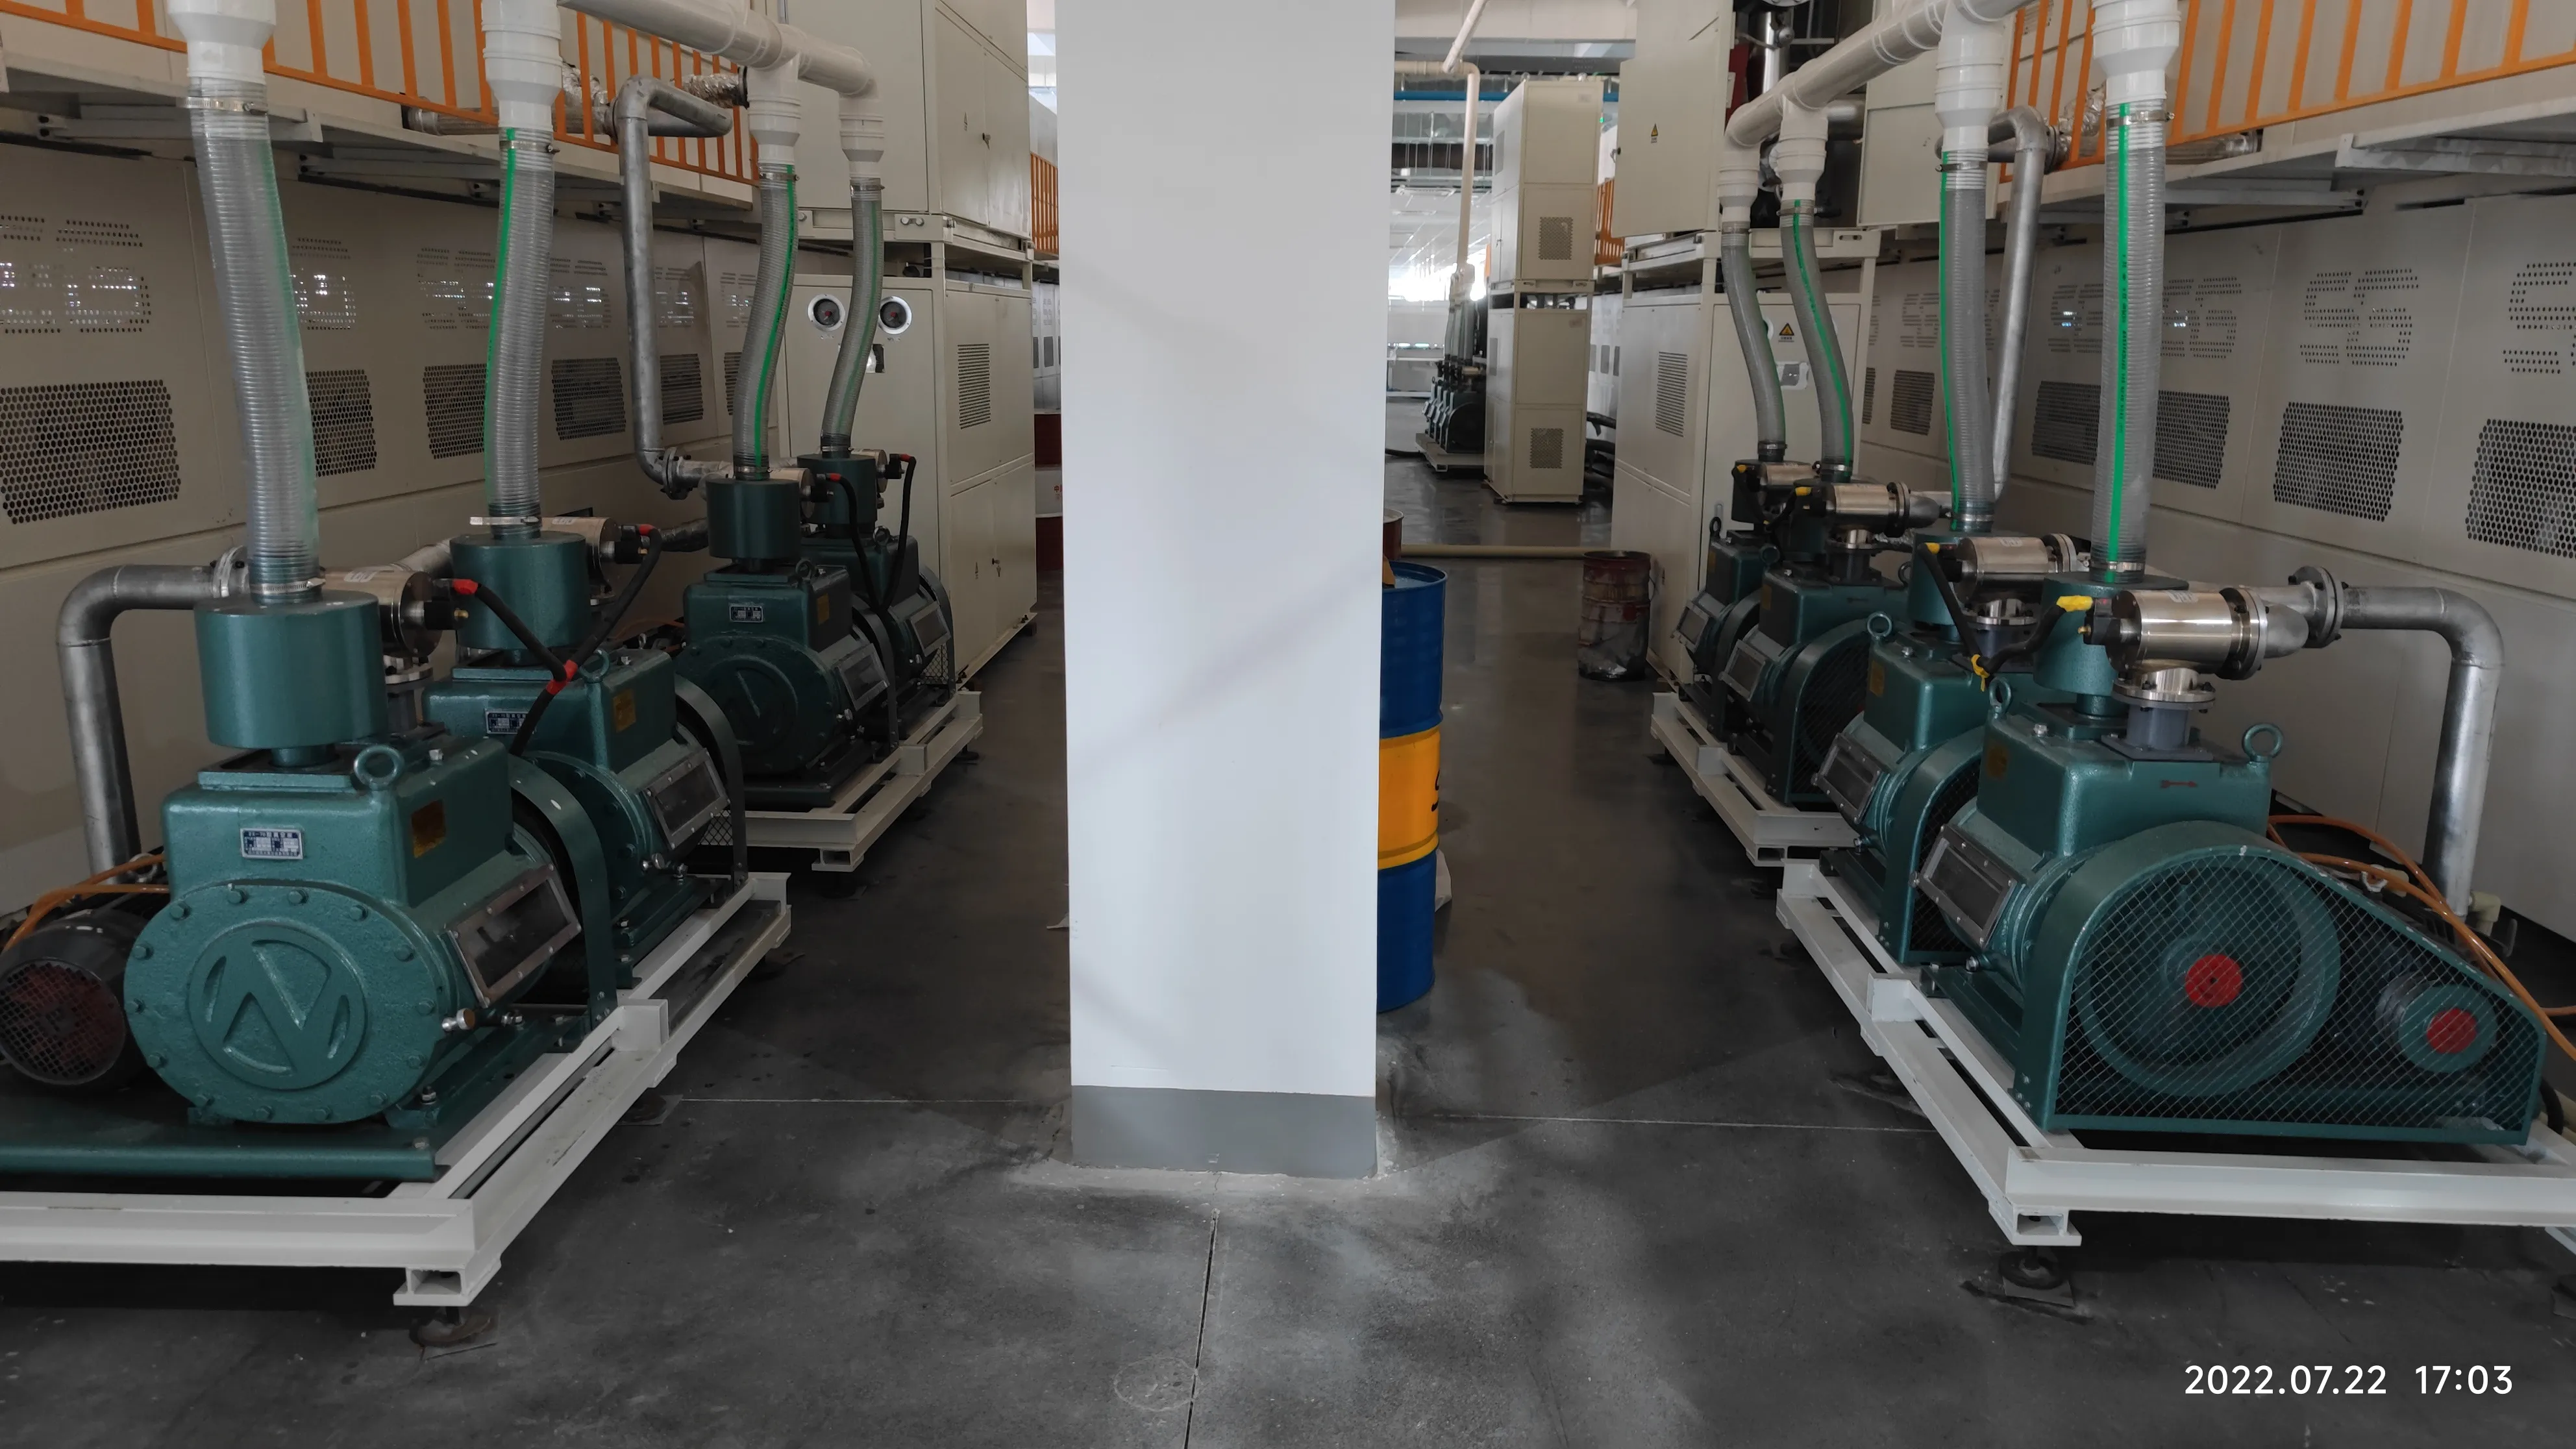
The mashine ya kuunganisha tabaka ni mashine ambayo kila moduli lazima iwe ndani yake. Daraja la OCY-2666 linatoa eneo la kazi la 2600 × 6600 mm, upashaji joto wa mafuta huku usawa wa joto ukishikiliwa kwa ±1–2 °C, utupu hadi 40 Pa na mizunguko ya kusukuma chini ya dakika 5–30 — ndiyo sababu uwekaji wa laminate, sio uunganishaji wa solder, huweka takt ya mstari kwenye mistari midogo. Pia ni mashine moja yenye njaa kubwa zaidi kwa umeme: 98 kW iliyokadiriwa, 72 kW kati ya hiyo ni upashaji joto. Katika kiwango cha 120 MW karatasi kwa kawaida huhamia kwenye mashine ya vyumba viwili ($150k–200k) ili chumba kimoja kiponye wakati kingine kinasukuma chini; katika 300–600 MW, vitengo vya vyumba viwili safu mbili vinavyofikia kiwango cha $400k kila kimoja.
Hatua 4, 5 na 8 — ambapo nusu-otomatiki huokoa na kugharimu
Kuweka, kuunganisha na kupunguza ni hatua tatu zilizopo katika toleo la kituo cha mkono cha daraja la $1,400–1,700 na toleo la kiotomatiki la $45,000–290,000. The mchakato wa uzalishaji wa paneli za jua ni sawa kikemikali kwa njia yoyote; kinachobadilika ni nani anayefanya kazi. Laini ya nusu-otomatiki ya 20 MW inaweka waendeshaji wanne kwenye meza za kuweka, wawili kwenye meza za kuunganisha — na laini nzima inagharimu kati ya $300k ya chini hadi kati. Vifaa sawa vya otomatiki hufuta nafasi hizo na kuongeza conveyors, vitengo vya kugeuza na vituo vya kukitisha. Hakuna "bora": pale mishahara ya waendeshaji inapofikia $400–700 kwa mwezi toleo la mkono hulipa, na pale inapofikia viwango vya Ulaya toleo la otomatiki ndilo usanidi pekee unaofaa.
Hatua 1, 6 na 10 — milango ya ubora
Tatu kati ya hatua kumi hupima badala ya kubadilisha, na kwa pamoja zinagharimu kiasi cha $60k–100k cha vifaa: kipima seli, EL ya kabla ya kuweka, kiiga IV na EL ya mwisho. Wanunuzi wanaovuta bajeti hushawishiwa kukata moja. Usifanye hivyo. Bila upangaji wa seli zinazoingia unachanganya madaraja katika kamba moja; bila EL ya kabla ya kuweka unafunga nyufa kwa kuweka na kuzipata baada ya hatua ghali zaidi; bila mwako wa IV wa mwisho unasafirisha madaraja ya nguvu ambayo hukuyapima kamwe. Milango ni mashine za bei nafuu zaidi kiwandani ikilinganishwa na hasara zinazozuia.

3. Kile Mchakato Unatumia: Nafasi, Nguvu, Hewa, Watu
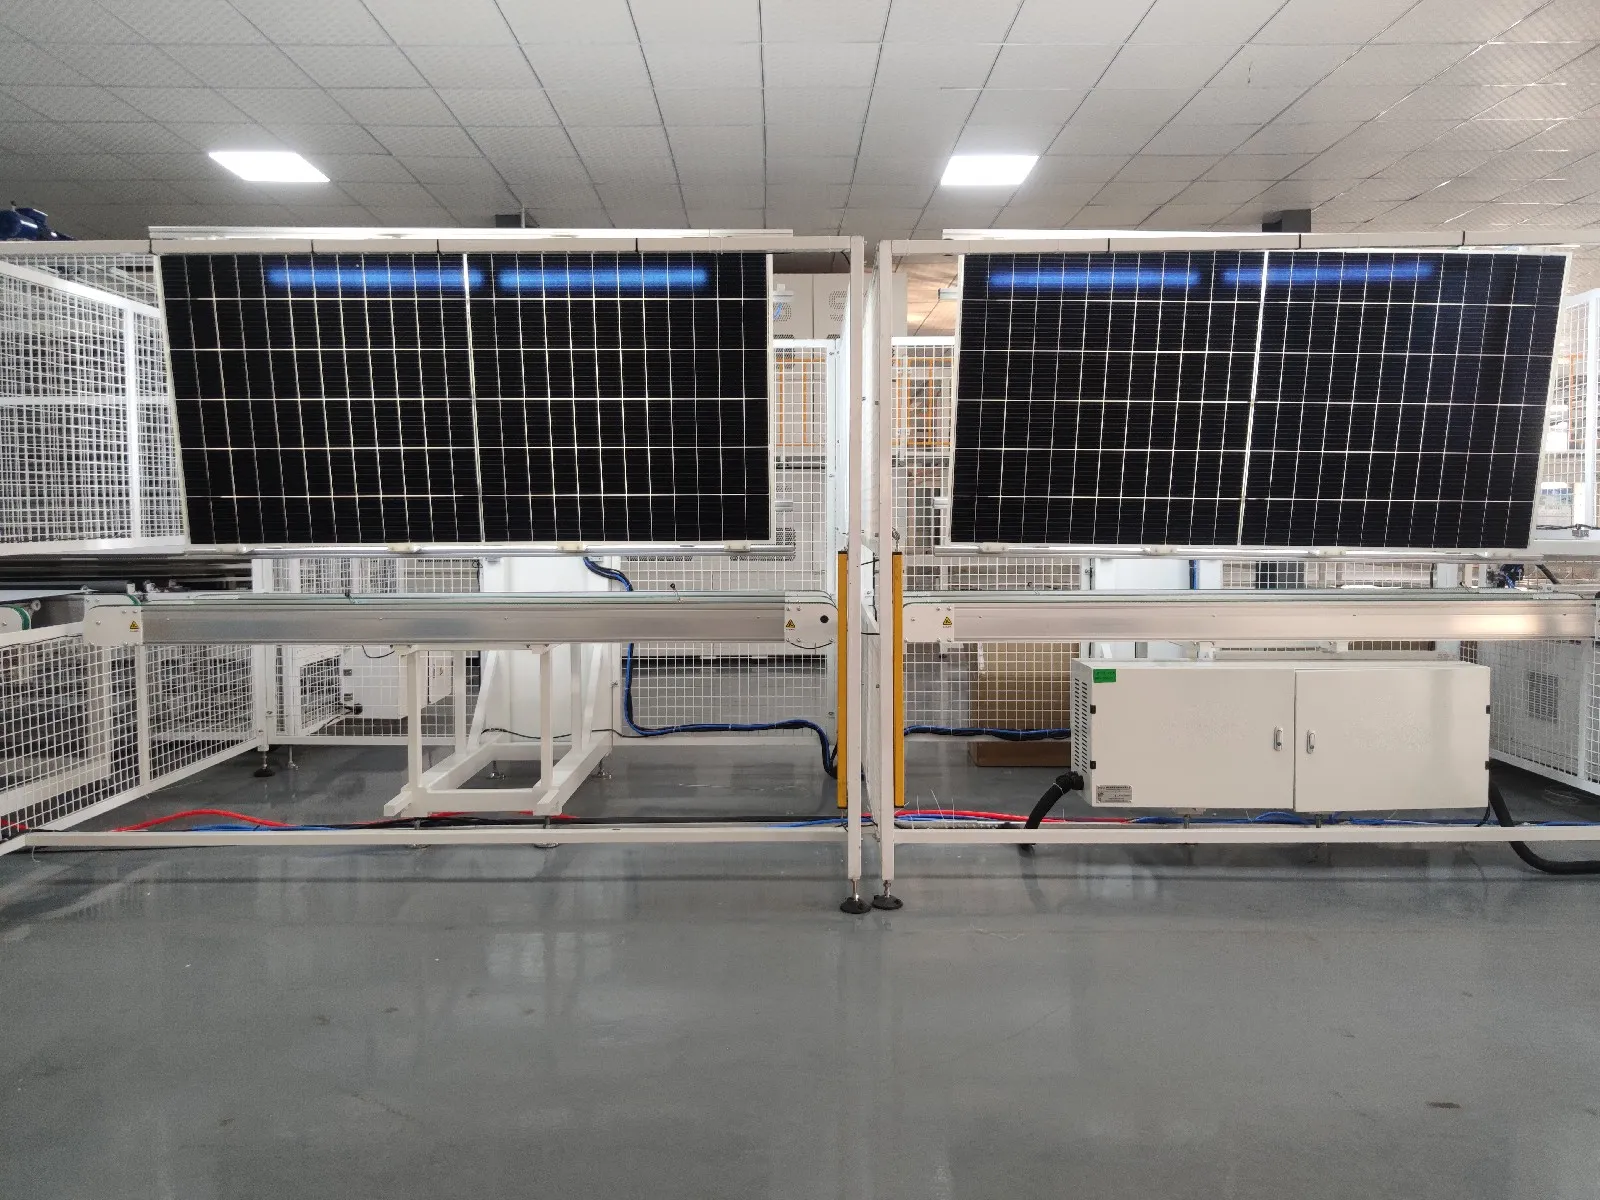
Wanunuzi makini hututumia orodha ya ukaguzi inayosomeka karibu sawa kila wakati: uwezo wa uzalishaji kwa mashine, muda wa mzunguko, mahitaji ya nguvu, matumizi ya hewa, waendeshaji wanaohitajika, vipimo vya mashine, kiwango cha otomatiki. Hapa ni orodha hiyo ya ukaguzi iliyojibiwa kwa madaraja matatu ya kawaida, kutoka kwa karatasi zetu za bei na michoro ya mpangilio wa kiwanda.
| Rasilimali | 20 MW nusu-otomatiki | 60 MW otomatiki | 120 MW otomatiki |
|---|---|---|---|
| Mdundo wa uzalishaji | Paneli 16/h, zamu moja ya saa 8 | ~paneli 24/h daraja | Paneli 32/h, uendeshaji wa saa 24 |
| Ukumbi wa uzalishaji | ~daraja la 600–800 m² | ~daraja la 800–1,000 m² | ~1,000 m² (50×20 m) |
| Ghala (seli ndani / moduli nje) | takriban eneo lile lile tena, madaraja yote | — | — |
| Dari / milango / nguzo | Dari 4.2–6 m · milango upana 5–6 m · bila nguzo inapendekezwa, vinginevyo nafasi ≥6 m (kutoka karatasi ya mpangilio ya 120 MW) | ||
| Nguvu iliyowekwa | ~daraja la 150–200 kW | ~daraja la 350–500 kW | ~700 kW |
| Hewa iliyobanwa | Maelfu ya lita kwa dakika katika tabaka za kiotomatiki — hupimwa kulingana na mpangilio; silinda za nyumatiki huendesha uundaji wa fremu, vitengo vya kugeuza na vipakiaji | ||
| Waendeshaji kwa zamu | Nusu-otomatiki huongeza uwekaji wa mikono, uunganishaji wa basi, na nafasi za kukata | Kikundi cha otomatiki kikubwa | Waendeshaji 12–15 + wahandisi 2; 24/zamu kwenye mpango wa kioo-viwili wa 150 MW |
| Mazingira ya ukumbi | Maeneo ya kuunganisha na kuweka laminate yanahitaji 25 °C ±2 na 50–60% RH — ubadilishaji wa ghala kwa kawaida hulipia urekebishaji wa udhibiti wa hali ya hewa | ||
Kuhusu upangaji wa wafanyakazi, mpango wa upangaji wa kioo-viwili wa 150 MW unafaa kusomwa kituo kwa kituo, kwa sababu unaonyesha wapi watu wanaenda hasa: mwendeshaji mmoja kwenye mashine ya kuunganisha nyaya, mmoja kila mmoja kwenye kulisha kioo, kulisha EVA, kuweka spacers na kulisha busbar/tepe, mmoja kwenye EL ya kabla ya laminate, watatu kwenye urekebishaji, mmoja kila mmoja kwenye kufunga tepe za pembezoni, kukata, ukaguzi wa kugeuza na gundi/fremu, wawili kwenye kituo cha sanduku la makutano, mmoja akiweka vifuniko vya sanduku na kusafisha sehemu ya nyuma, mmoja akisafisha sehemu ya mbele, mmoja akibadilisha vifaa vya majaribio ya IV/EL, mmoja kila mmoja kwenye IV na EL ya mwisho, wawili wakiweka vibao vya majina na misimbo ya pau, wawili wakipakua. Watu ishirini na wanne, na hakuna hata mmoja wao ambaye si wa lazima kwenye mstari wa kioo-viwili katika kiwango hicho cha otomatiki — urekebishaji peke yake unabeba watatu, kwa sababu hatua ya 6 na hatua ya 10 zinaendelea kuulisha.
4. Ambapo Kasoro Huzaliwa — na Milango Miwili ya EL
Kila mhandisi wa mchakato mwenye uzoefu katika tasnia hii anasema kitu kimoja kuhusu mavuno: kasoro ni rahisi kugundua kabla ya kuunganisha na ghali baada yake. Lango la EL la kabla ya kuunganisha katika hatua ya 6 lipo kwa sababu kuunganisha hakuna kurudi nyuma; lango la mwisho katika hatua ya 10 lipo kwa sababu kuunganisha yenyewe, kuweka fremu, na kushughulikia vyote vinaweza kuanzisha nyufa mpya baada ya lango la kwanza kupita. Kati yao, vituo viwili vya EL vinagharimu chini ya $54,000–66,000 kwa pamoja na vinagundua hali za kushindwa ambazo vinginevyo zinaonekana kama madai ya udhamini wa mwaka wa tatu: nyufa ndogo chini ya utepe, viungo baridi vya solder, na seli zilizopasuka wakati wa usafirishaji kupitia mstari.
Swali la kivitendo la kumuuliza msambazaji yeyote ni nini kinatokea kati ya milango miwili wakati kasoro inagunduliwa. Urekebishaji kabla ya laminate unamaanisha kuweka tena mnyororo — dakika. Baada ya laminate unamaanisha kutupa laminate iliyounganishwa ambayo tayari ina kioo chake, EVA, seli na backsheet: kwa takriban $55–60 ya vifaa kwa moduli ya daraja la 585 W, kasoro tatu zilizotoroka kwa siku ni hasara ya vifaa ya kila mwaka ya takwimu tano ambayo haionekani kamwe kwenye nukuu ya vifaa.
5. Mchakato Mmoja, Njia Tatu za Teknolojia
Hatua kumi hazibadiliki wakati seli inabadilika — lakini mashine mbili kwenye orodha lazima ziambiwe kile zinacholisha. Kifaa cha kuunganisha nyuzi cha SS-2500 kinashughulikia PERC na TOPCon katika miundo ya 3–20BB kiasili; mahitaji ya joto la chini ya HJT na miundo ya mawasiliano ya nyuma (BC) zinahitaji usanidi wa kifaa cha kuunganisha nyuzi kinacholingana, ndiyo sababu wanunuzi wanaopanga kiasi cha BC au HJT wanapaswa kuthibitisha uoanifu wa kifaa cha kuunganisha nyuzi kabla ya kitu kingine chochote kwenye karatasi. Wanunuzi pia wanatuuliza, kwa usahihi, kama mstari mmoja unaweza kuendesha aina kadhaa za seli kwa wakati mmoja kwa kazi ya tolling — jibu ni ndiyo kwa vifaa vya seli vinavyobadilika haraka na mapishi ya solder yaliyothibitishwa upya kwa kila muundo, kwa gharama ya muda wa kubadilisha. Kile ambacho mchakato hauvumilii kamwe ni kuchanganya madaraja ndani ya nyuzi moja: upangaji wa hatua ya 1 upo hasa ili seli zinazolingana ziingie hatua ya 3 pamoja.
Maswali Yanayoulizwa Mara kwa Mara — Mchakato wa Utengenezaji wa Paneli za Sola
Inachukua muda gani kutengeneza paneli moja ya sola?
Uzalishaji wa mstari hupimwa kwa takt, si kwa muda wa paneli moja: mstari wa kiotomatiki wa 120 MW hukamilisha moduli takriban kila dakika mbili, mstari wa nusu-kiotomatiki wa 20 MW kila tatu hadi nne. Lakini moduli yoyote moja hutumia muda mrefu zaidi ndani ya laminator — kusukuma chini na kuponya huchukua dakika 5–30 kwa mzunguko — ndiyo sababu mistari mikubwa hutumia mashine za vyumba viwili ili kupishana mizunguko.
Mstari wa uzalishaji wa paneli za sola unahitaji wafanyakazi wangapi?
Kwenye mpango wetu wa wafanyakazi wa kioo-viwili wa 150 MW, waendeshaji 24 kwa zamu pamoja na wahandisi wa mstari; karatasi ya kiotomatiki ya 120 MW inabainisha waendeshaji 12–15 pamoja na wahandisi 2; ngazi za nusu-kiotomatiki zinaongeza nafasi za mikono kwenye layup, bussing na trimming badala ya kulipia mashine za kiotomatiki. Idadi ya wafanyakazi hufuata wigo wa uendeshaji wa kiotomatiki, si namba ya uwezo.
Mchakato unahitaji nafasi ngapi ya sakafu?
Takriban 1,000 m² ya ukumbi wa uzalishaji kwa mstari wa 120 MW (50×20 m, dari ya 4.2–6 m, milango yenye upana wa 5–6 m, nguzo kwa 6 m au zaidi), pamoja na takriban eneo sawa tena kwa ghala la malighafi na moduli zilizokamilika. Ukumbi wa 2,000 m² kwa hiyo unatosha mstari wa 50–100 MW na ghala linalofanya kazi lakini dogo; mistari midogo hupungua kutoka hapo. Uwekaji wa ghorofa ya pili hufanya kazi tu kwa vituo vyepesi — mzigo wa sakafu wa lamination na mtiririko wa mstari ulionyooka wa mpangilio kwa kawaida huweka mwisho mzito kwenye ngazi ya chini.
Kiwanda cha paneli za sola hutumia umeme kiasi gani?
Panga takriban 700 kW iliyowekwa kwenye ngazi ya kiotomatiki ya 120 MW, huku laminator (98 kW iliyokadiriwa kwenye daraja la 2666) na kifaa cha kuunganisha cha IR zikiwa vivutio viwili vikubwa zaidi. Matumizi ya wastani huwa chini sana ya uwezo uliowekwa na hupungua kwa kiwango kidogo: takwimu za sekta zilizochapishwa zinaweka mstari wa 30 MW karibu 150 kW wastani na mstari wa 400 MW karibu 360 kW.
Je, mstari mmoja wa uzalishaji unaweza kuendesha seli za PERC, TOPCon na BC?
PERC na TOPCon zinaendeshwa kwenye stringer ya daraja la SS-2500 moja (3–20BB, 156–210 mm). HJT na miundo ya back-contact zinahitaji usanidi wa stringer wa joto la chini au unaooana na BC — thibitisha hili kabla ya kunukuu kitu kingine chochote. Hatua nyingine nane hazijali aina ya seli isipokuwa mipangilio ya mapishi na vifaa vya majaribio.
Ni hatua ipi inayosababisha kasoro nyingi zaidi?
Ufungaji wa nyaya (Stringing). Inatumia joto kwa wafer ya 130–180 μm na haiwezi kutenduliwa: upotoshaji wa ribbon kutoka kwenye pedi za solder, viungo baridi na nyufa ndogo zote huanzia hapo. Ndiyo sababu vipimo vya kuvunjika (≤0.2% kwa seli za daraja A kwa SS-2500) na lango la EL kabla ya lamination ni muhimu zaidi kuliko takwimu yoyote ya uwezo wa uzalishaji kwenye karatasi.
Je, mchakato unatumia malighafi gani?
Kwa moduli ya TOPCon ya 585 W, takriban $55–60 ya vifaa kwa bei za soko za katikati ya 2025: seli pekee zaidi ya 40% ya bili, frame na kioo kilichokaushwa pamoja karibu 30%, kisha ukanda wa solder, backsheet, POE, EVA, masanduku ya junction na sealant. Mstari wa 120 MW unatumia hivyo mfululizo kwa paneli 32 kwa saa, ukilipwa kwa kiasi kikubwa mapema kama mnunuzi wa mwaka wa kwanza — hiyo ni namba ya mtaji wa kufanyia kazi inayoamua kama mchakato unaendelea kufanya kazi.
Je, mafunzo yanahitajika kweli ikiwa mashine ni za kiotomatiki?
Ndiyo. Mashine zinajiendesha zenyewe; mchakato haujiendeshi wenyewe. Waendeshaji wanahitaji miezi miwili hadi mitatu kufikia mavuno yaliyokadiriwa — mabadiliko ya mapishi kwa kila muundo wa seli, kusoma picha za EL, ukaguzi wa usawa wa ribbon na cutter ni ujuzi wa kibinadamu. Wigo wetu wa kawaida unajumuisha siku 30 za uagizaji na mafunzo ya eneo la kazi pamoja na msaada wa mchakato wa mbali wa maisha yote, kwa sababu matatizo mengi ya mavuno baada ya mwezi wa kwanza ni maswali ya mapishi na usawa, si kushindwa kwa vifaa.
Vipimo vinarejelea data ya mashine ya Ooitech; bendi za bei zinaonyesha masafa ya kawaida ya soko la FOB China kwa kila daraja la mashine na hubadilika kulingana na usanidi na viwango vya ubadilishaji — thibitisha nukuu ya sasa kabla ya kupanga bajeti.
Usomaji unaohusiana: jinsi bei za mashine zinavyoundwa, gharama ya kiwanda, huduma na wafanyakazi, na jinsi ya kuanzisha biashara ya utengenezaji wa paneli za sola.
Ni mashine na vifaa gani vinavyohitajika kwa utengenezaji wa paneli za sola kwa madhumuni ya kibiashara?
Kwa uzalishaji wa moduli za kibiashara orodha ya msingi ni: kifaa cha kupima na kupanga seli, mashine ya kuunganisha na kufunga nyaya, kituo cha kuweka tabaka, mashine ya kuunganisha basi au ya kiotomatiki ya kuunganisha basi, kifaa cha kupima EL baada ya kuunganisha nyaya, kifaa cha kupanga tabaka za kukandamiza, kifaa cha kukandamiza, mashine ya kukata, mashine ya kutengeneza fremu, kituo cha boksi la kiunganishi na kumimina, tanuri ya kuimarisha, kifaa cha pili cha kupima EL, kifaa cha kupima IV chenye kiiga cha jua, kifaa cha kupima hipot na insulation, na eneo la kusafisha na kufunga.
Kuzunguka msingi huo kuna mifumo ya kusaidia ambayo ni rahisi kuisahau katika bajeti: hewa iliyokandamizwa na kukaushwa, upoaji wa mchakato, uondoaji wa moshi wa flux na kukandamiza, sakafu salama kwa ESD, na usimamizi wa vifaa unaounganisha vituo. Kwa vitendo mifumo hii ya kusaidia ndiyo inayotofautisha orodha ya mashine na mstari unaofanya kazi, na ndiyo sababu kiwanda kinapaswa kupangwa kabla ya kupewa bei.
Ni vifaa gani vinavyohitajika kwa paneli za sola?
Orodha ya chini ya uaminifu kwa kutengeneza moduli iliyokamilika na inayoweza kupimwa ni ndogo kuliko watu wanavyotarajia: mashine ya kuunganisha nyaya, mpangilio wa kuweka tabaka na kuunganisha basi, kifaa cha kukandamiza, mashine ya kutengeneza fremu, na vifaa vya kupima EL na IV. Kila kitu kingine kinaboresha kasi ya uzalishaji, mavuno au urudiaji badala ya kufanya bidhaa iwezekane kabisa. Tofauti hiyo ni muhimu wakati wa kupanga bajeti, kwa sababu inatenganisha vituo ambavyo hauwezi kuanza bila na vile unavyoweza kuongeza kadri kiasi kinavyohalalisha.
Kisichoweza kurukwa ni upimaji. Moduli ambayo haijapimwa kwa EL na IV ni bidhaa isiyothibitishwa, na gharama ya uthibitisho huo ni ndogo ikilinganishwa na gharama ya kusafirisha moduli zenye nyufa zilizofichwa au kikundi cha nguvu kilichopangwa vibaya.
Ni nini kinachohitajika kutengeneza paneli za sola?
Vitu vinne, kwa mpangilio wa jinsi vinavyopuuzwa mara nyingi: jengo linalofaa, vifaa, mnyororo wa ugavi wa malighafi, na watu. Jengo linapaswa kubeba mzigo, kutoa nishati na kusaidia joto la kukandamiza na kuimarisha. Vifaa ni gharama inayoonekana zaidi na inayotolewa bei kwa usahihi zaidi. Mnyororo wa ugavi — seli zaidi ya yote, kisha kifuniko, kioo, utepe na masanduku ya kiunganishi — huamua kama mstari unaweza kwa kweli kufanya kazi kwa uwezo wake uliokadiriwa.
Mahitaji ya watu ni jambo la kimya. Mstari wa kiotomatiki kabisa bado unahitaji wahandisi wa mchakato wanaoweza kusoma picha ya EL, kutambua kasoro ya kukandamiza na kurekebisha mipangilio ya kulehemu. Uendeshaji wa kiotomatiki huondoa mikono, si uamuzi, na kiwanda kisicho na uamuzi huo hutumia muda wake kukimbiza tena makundi badala ya kutengeneza moduli.
Inayohusiana: Mashine ya Kutengeneza Paneli ya Sola: Vituo na Mpangilio inaeleza jinsi mfululizo huo wa mchakato unavyobadilishwa ukubwa kutoka 5 MW hadi 1.2 GW na ni pembejeo zipi za kugandisha kabla ya kuagiza.
Usomaji zaidi na data ya usuli
Nyenzo za marejeleo za umma kuhusu mada hii, zilizochapishwa na mashirika yanayosimamia ramani ya teknolojia na data ya soko ya sekta hii: