Mashine ya Kutengeneza Paneli za Sola: Ni Mashine Gani Unazohitaji
Jedwali la Yaliyomo
Jibu la haraka: Utengenezaji wa paneli za sola si mashine moja. Kiwanda cha moduli huendesha mstari uliounganishwa, na kila kitengo hushughulikia kazi moja: kupanga seli kwa mkondo, kukata kwa leza kwa seli za nusu au shingled, kuunganisha na kupanga nyuzi ili kuunganisha seli kwa risasi, kupanga tabaka ili kupanga nyuzi na kifuniko na kioo, kuunganisha kwa joto ili kuunganisha tabaka, kuweka fremu ili kuweka profaili ya alumini na sanduku la makutano, kisha kupima IV na kupanga moduli zilizokamilika. Kuchagua vifaa kunamaanisha kulinganisha muda wa mzunguko wa kila kituo na kiwango cha lengo la uzalishaji, kwa sababu kituo cha polepole zaidi huweka kiwango cha mstari. Mstari kwa kawaida huelezwa kwa uwezo wake wa mwaka — 5 MW, 50 MW, 300 MW au 1.2 GW — na idadi ya mashine hufuata kutoka kwa nambari hiyo. Upotevu wa mavuno hujilimbikiza katika vituo, hivyo asilimia ya ziada ya kumi ya uvunjifu wakati wa kuunganisha nyuzi ni ghali zaidi kuliko inavyoonekana.
Utengenezaji wa Moduli za PV · na Jerry, Ooitech
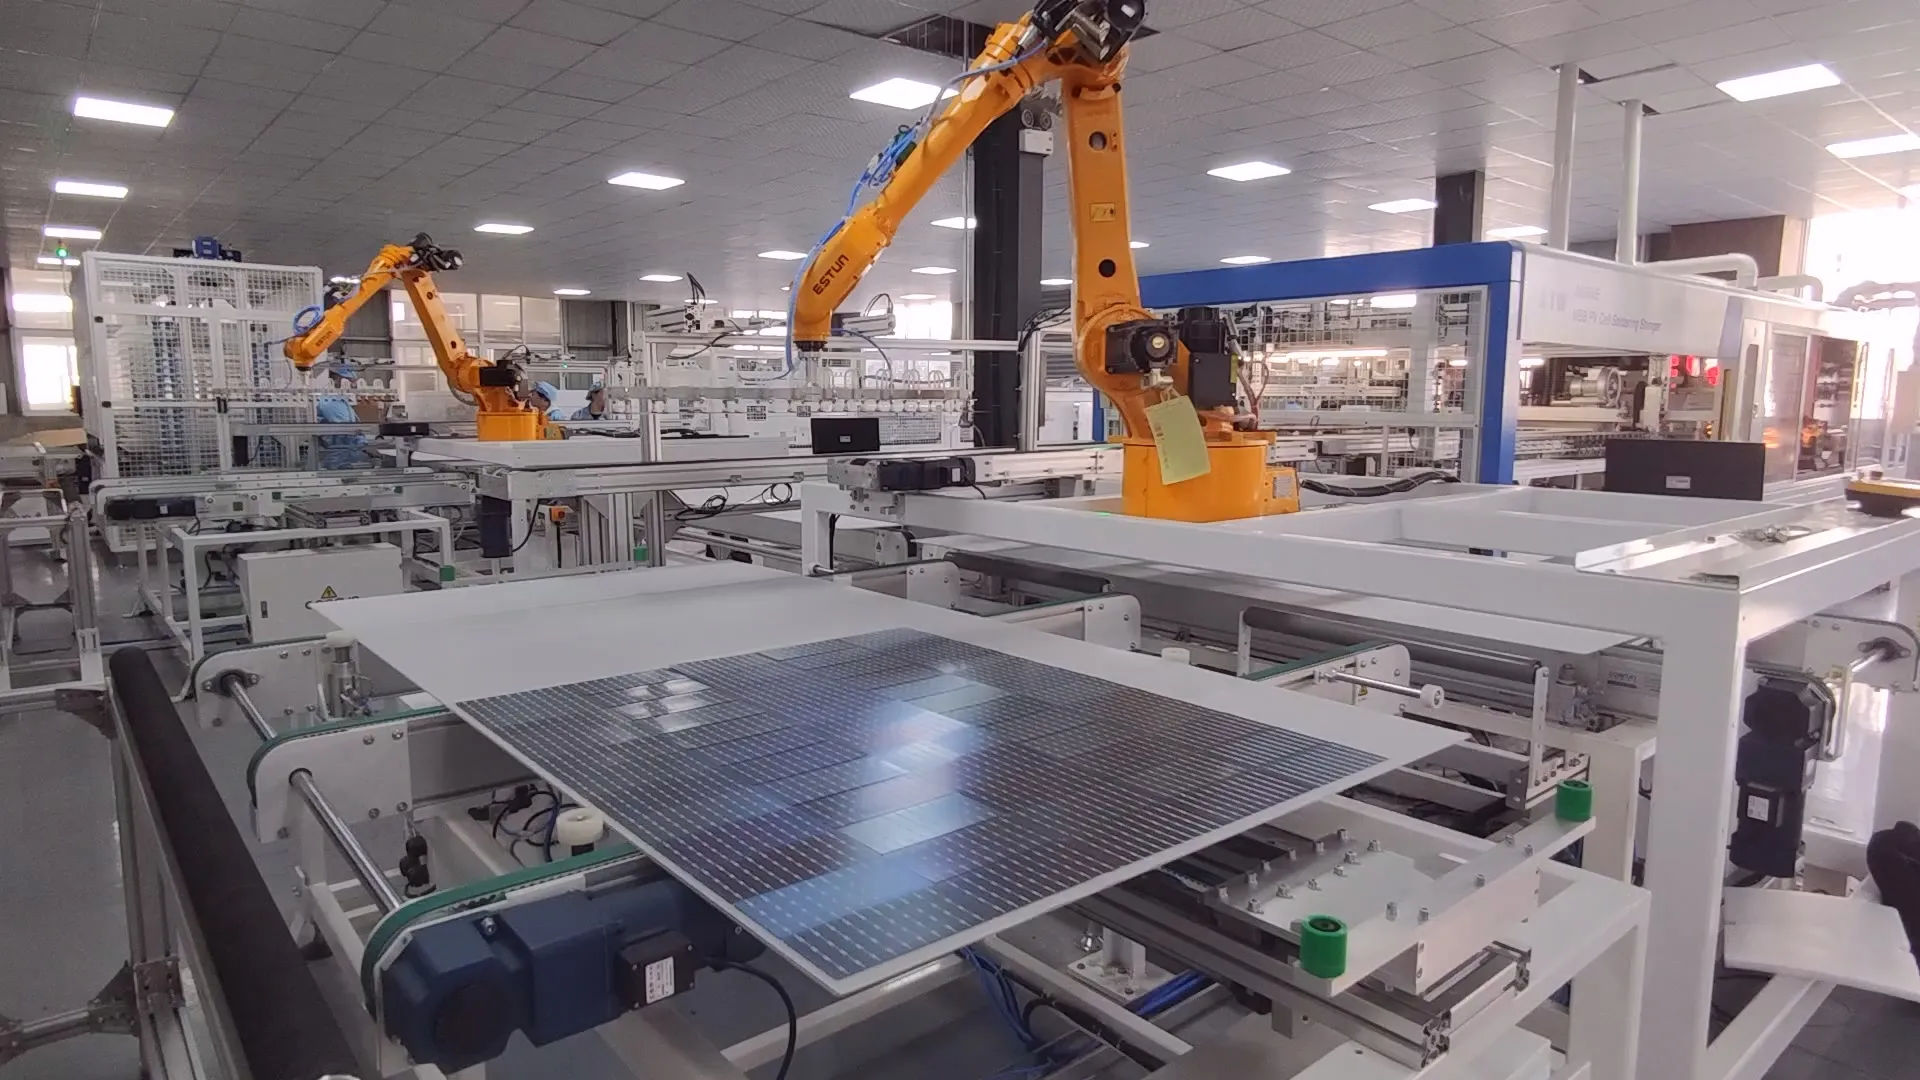
Vifaa vya utengenezaji wa paneli za sola si kifaa kimoja kikubwa. Kiwanda cha moduli huendesha mstari uliounganishwa wa mashine, na kila moja hushughulikia sehemu ya kazi: kukata seli, kuzichoma kwa nyaya, kupanga nyaya, kulamina moduli, kuweka fremu na kupima paneli iliyokamilika. Kuchagua mashine za kutengeneza paneli za sola kwa hiyo ni uamuzi wa mfululizo, si orodha ya ununuzi.
Inasikika kama rahisi sana kwenye karatasi. Katika uzalishaji halisi, kila mchakato unaathiri unaofuata. Hitilafu ndogo ya kuweka nafasi wakati wa kuweka tabaka inaweza kuwa puto au kasoro ya mpangilio baada ya kulamina. Kiungo kibaya cha solder kinaweza kuonekana sawa kwa jicho la mwanadamu lakini kionekane kama eneo jeusi wakati wa ukaguzi wa EL.
Hii ndiyo sababu mstari mzuri wa uzalishaji wa paneli za sola lazima ufanye kazi kama mfumo mmoja uliosawazishwa, badala ya kuwa mkusanyiko wa nasibu wa mashine.
Mwongozo huu unaelezea vifaa vya utengenezaji wa paneli za sola kwenye mstari wa kawaida wa moduli, kwa mpangilio wa mashine zinavyofanya kazi: kuchagua na kukata seli kwa laser, kuunganisha nyaya, kuweka tabaka, kulamina, kuweka fremu na upimaji wa mwisho. Kila sehemu inaeleza kile mashine hufanya, kwa nini ni muhimu, na nini cha kuangalia kabla ya kuinunua. Kwa takwimu za bajeti kwa uwezo, angalia gharama ya mstari wa uzalishaji wa paneli za sola kwa uwezo.
Kabla ya kuangalia vifaa, kuna tofauti moja muhimu.
Makala hii inahusu mstari wa uzalishaji wa moduli za sola—kiwanda kinachonunua seli za sola zilizokamilika na kuziunganisha kuwa paneli za sola. Kutengeneza seli za sola kutoka kwa wafer za silicon ni mchakato tofauti unaohusisha vifaa vya kemikali vya maji, tanuru za diffusion, mifumo ya PECVD au ALD, printa za skrini, tanuru za kuchoma na mashine nyingine maalum.
Kwa hivyo, ni mashine gani zinazotumika kutengeneza paneli ya sola iliyokamilika?
1. Kipima na Kipanga Seli za Sola
Kipima seli cha sasa kinaelezwa kulingana na IEC 60904-9:2020: ulinganifu wa spectral katika 300–1200 nm, mwanga uliosawazishwa hadi 100 mW/cm², kutofautiana kwa kiwango cha mwanga kwa 2% au chini na kutokuwa imara kwa muda mfupi kwa 1% au chini kwa daraja la A.
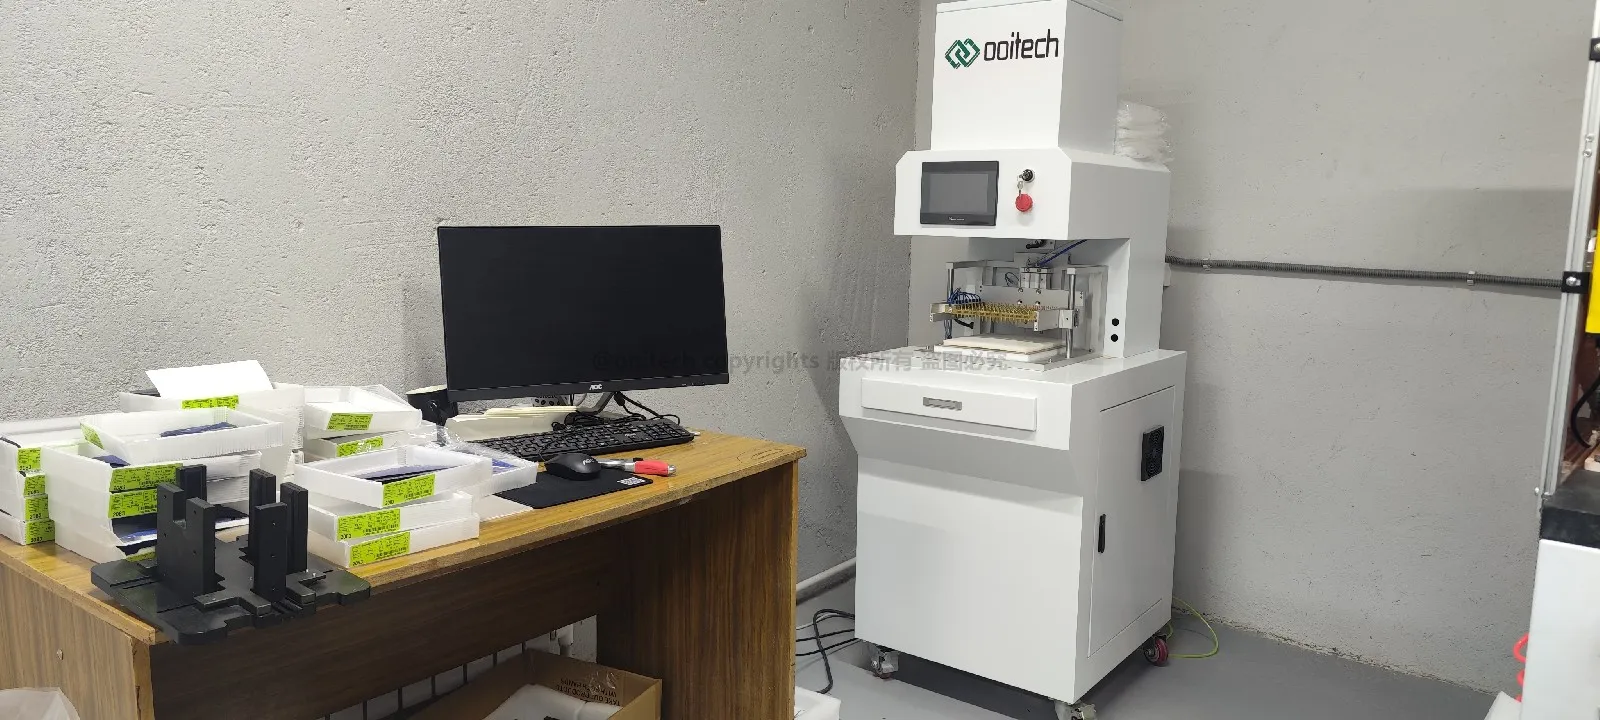
Seli za sola kutoka kwa kundi moja la uzalishaji hazifanani kila wakati kiumeme. Umeme wao, voltage na nguvu ya juu zinaweza kutofautiana kidogo. Ikiwa seli zenye sifa tofauti sana za umeme zitaunganishwa katika string moja, seli yenye utendaji wa chini inaweza kupunguza pato la string nzima.
A kipima seli za sola hupima vigezo kama vile:
Voltage ya mzunguko wazi
Umeme wa mzunguko mfupi
Nguvu ya juu
Ufanisi wa seli
Sifa za mkunjo wa I-V
Mfumo wa kupanga kisha huweka katika makundi seli zenye utendaji unaofanana.
Baadhi ya mistari ya uzalishaji pia hutumia ukaguzi wa macho wa kiotomatiki au ukaguzi wa EL wa kiwango cha seli ili kutambua chipsi za pembezoni, nyufa zilizofichika, uchafuzi na maeneo yasiyofanya kazi kwa umeme kabla seli kuingia katika mchakato wa kuunganisha.
Inaweza kuonekana kama hatua ndogo, lakini upangaji sahihi husaidia kupunguza kutofautiana kwa umeme na kuboresha uthabiti wa moduli zilizokamilika.
2. Mashine ya Kukata Seli za Sola kwa Laser
Takwimu za kumwajibisha msambazaji ni usahihi wa kukata kwa ±0.1 mm au bora zaidi, na chanzo cha leza kilichopimwa kwa kazi — karibu 50 W kwa kuchora na hadi 300 W ambapo hatua ya kupasha joto inaendeshwa kando yake.
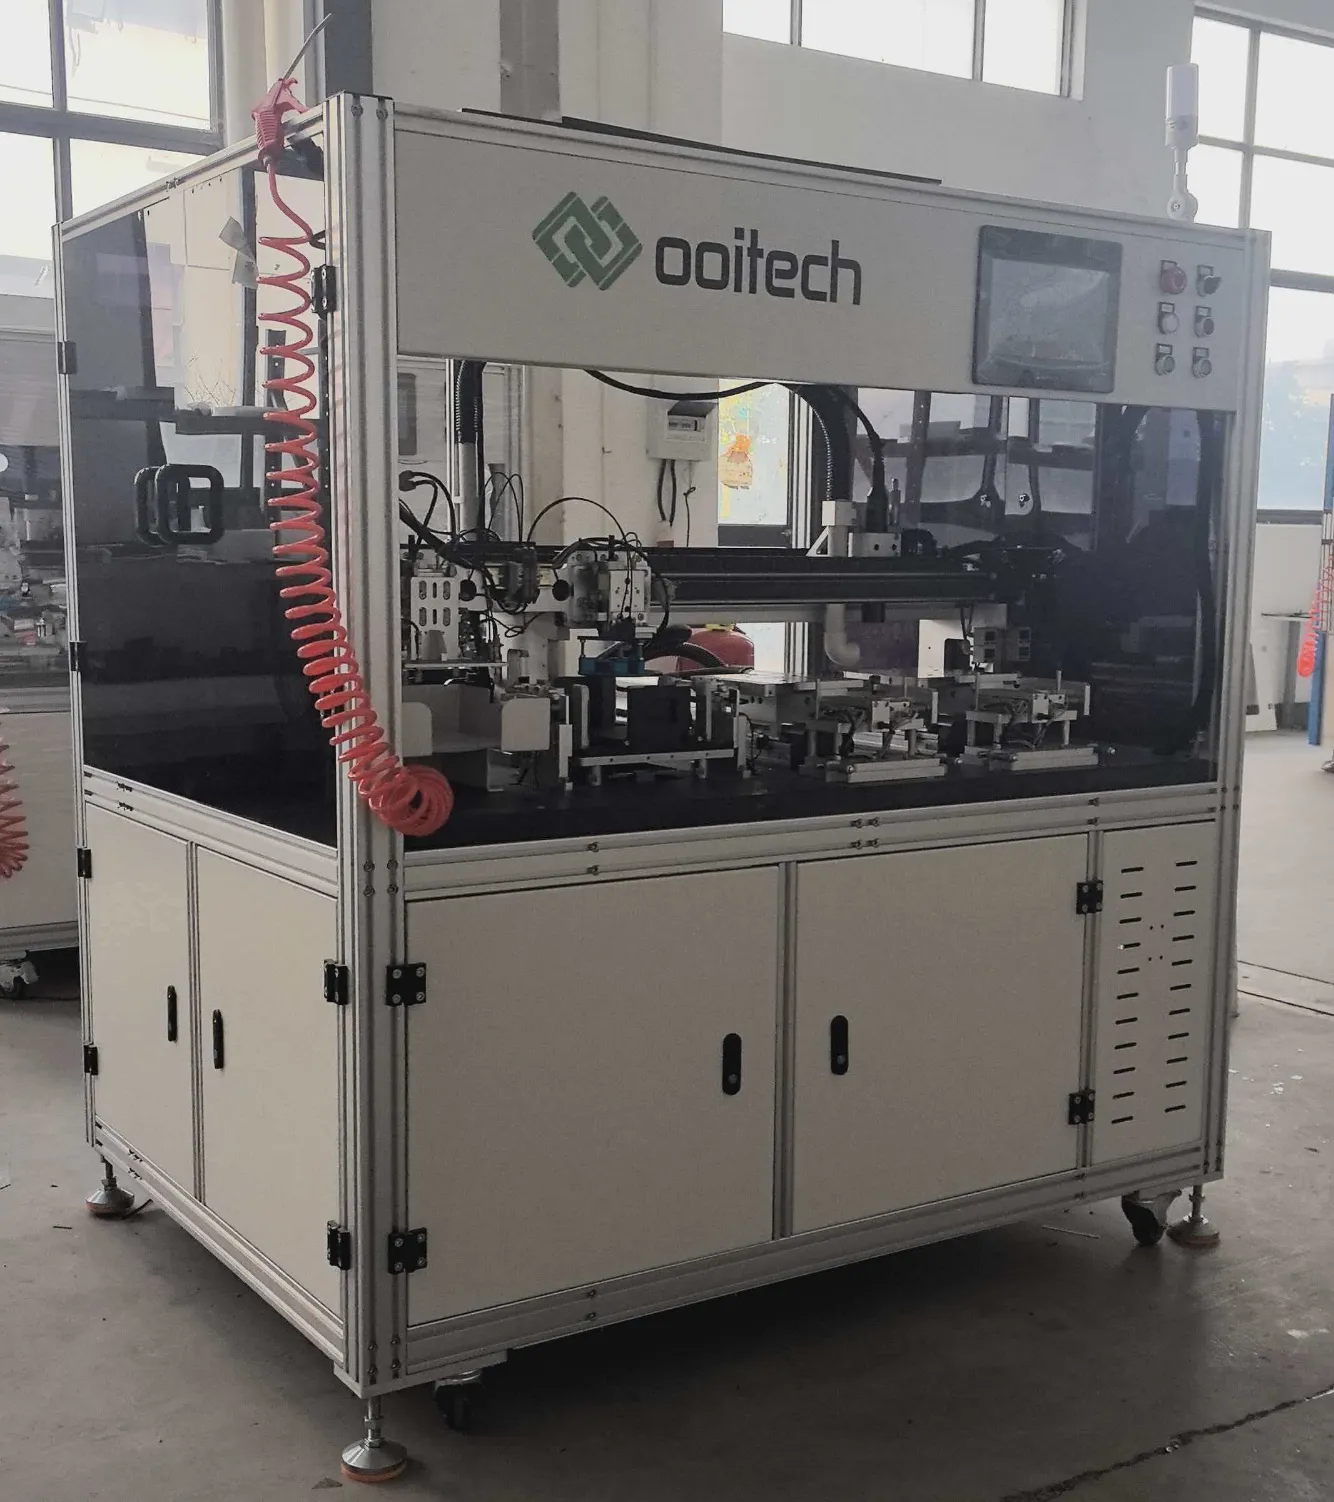
Moduli nyingi za kisasa za sola hutumia seli zilizokatwa nusu, zilizokatwa kwenye mashine ya kukata seli za sola kwa leza. Miundo ya moduli za shingled na nyingine maalum inaweza kutumia sehemu ndogo zaidi za seli. Katika hali hizi, seli za sola za ukubwa kamili lazima zigawanywe kabla ya kuunganishwa kwa nyaya.
Mashine ya kukata seli za sola kwa laser huchora na kutenganisha seli kwa usahihi wa hali ya juu. Kulingana na muundo wa moduli, inaweza kukata seli katika nusu, theluthi au vipande vidogo zaidi.
Mbinu mbili za kawaida za kukata hutumiwa:
Uchoraji wa kawaida wa laser ukifuatiwa na kuvunja kwa mitambo
Ukataji wa laser usioharibu ulioundwa kupunguza mkazo wa mitambo na joto
Ukataji usioharibu unazidi kuwa muhimu kadiri seli zinavyokuwa nyembamba na kubwa. Nyufa ndogo zinazoundwa wakati wa kukata zinaweza kupanuka wakati wa kuunganisha, kuweka laminate, usafirishaji au uendeshaji wa nje wa muda mrefu.
Ikiwa kiwanda kinazalisha moduli za seli kamili tu, mashine ya kukata kwa laser inaweza kuwa si lazima. Kwa uzalishaji wa moduli za nusu-seli na shingled, hata hivyo, ni sehemu ya msingi ya mstari.
3. Mashine ya Tabber Stringer
Stringers za daraja la kuingia huendesha karibu seli 1,200 kwa saa na majukwaa ya kasi ya juu hadi 6,800; usahihi wa kuweka ni ±0.15 mm na uvunjifu kwa seli za Daraja A unapaswa kuwa 0.2% au chini. Upana wa ribbon unachukua 0.35–1.2 mm na miundo ya seli 156–230 mm kwenye mashine zinazojengwa leo.
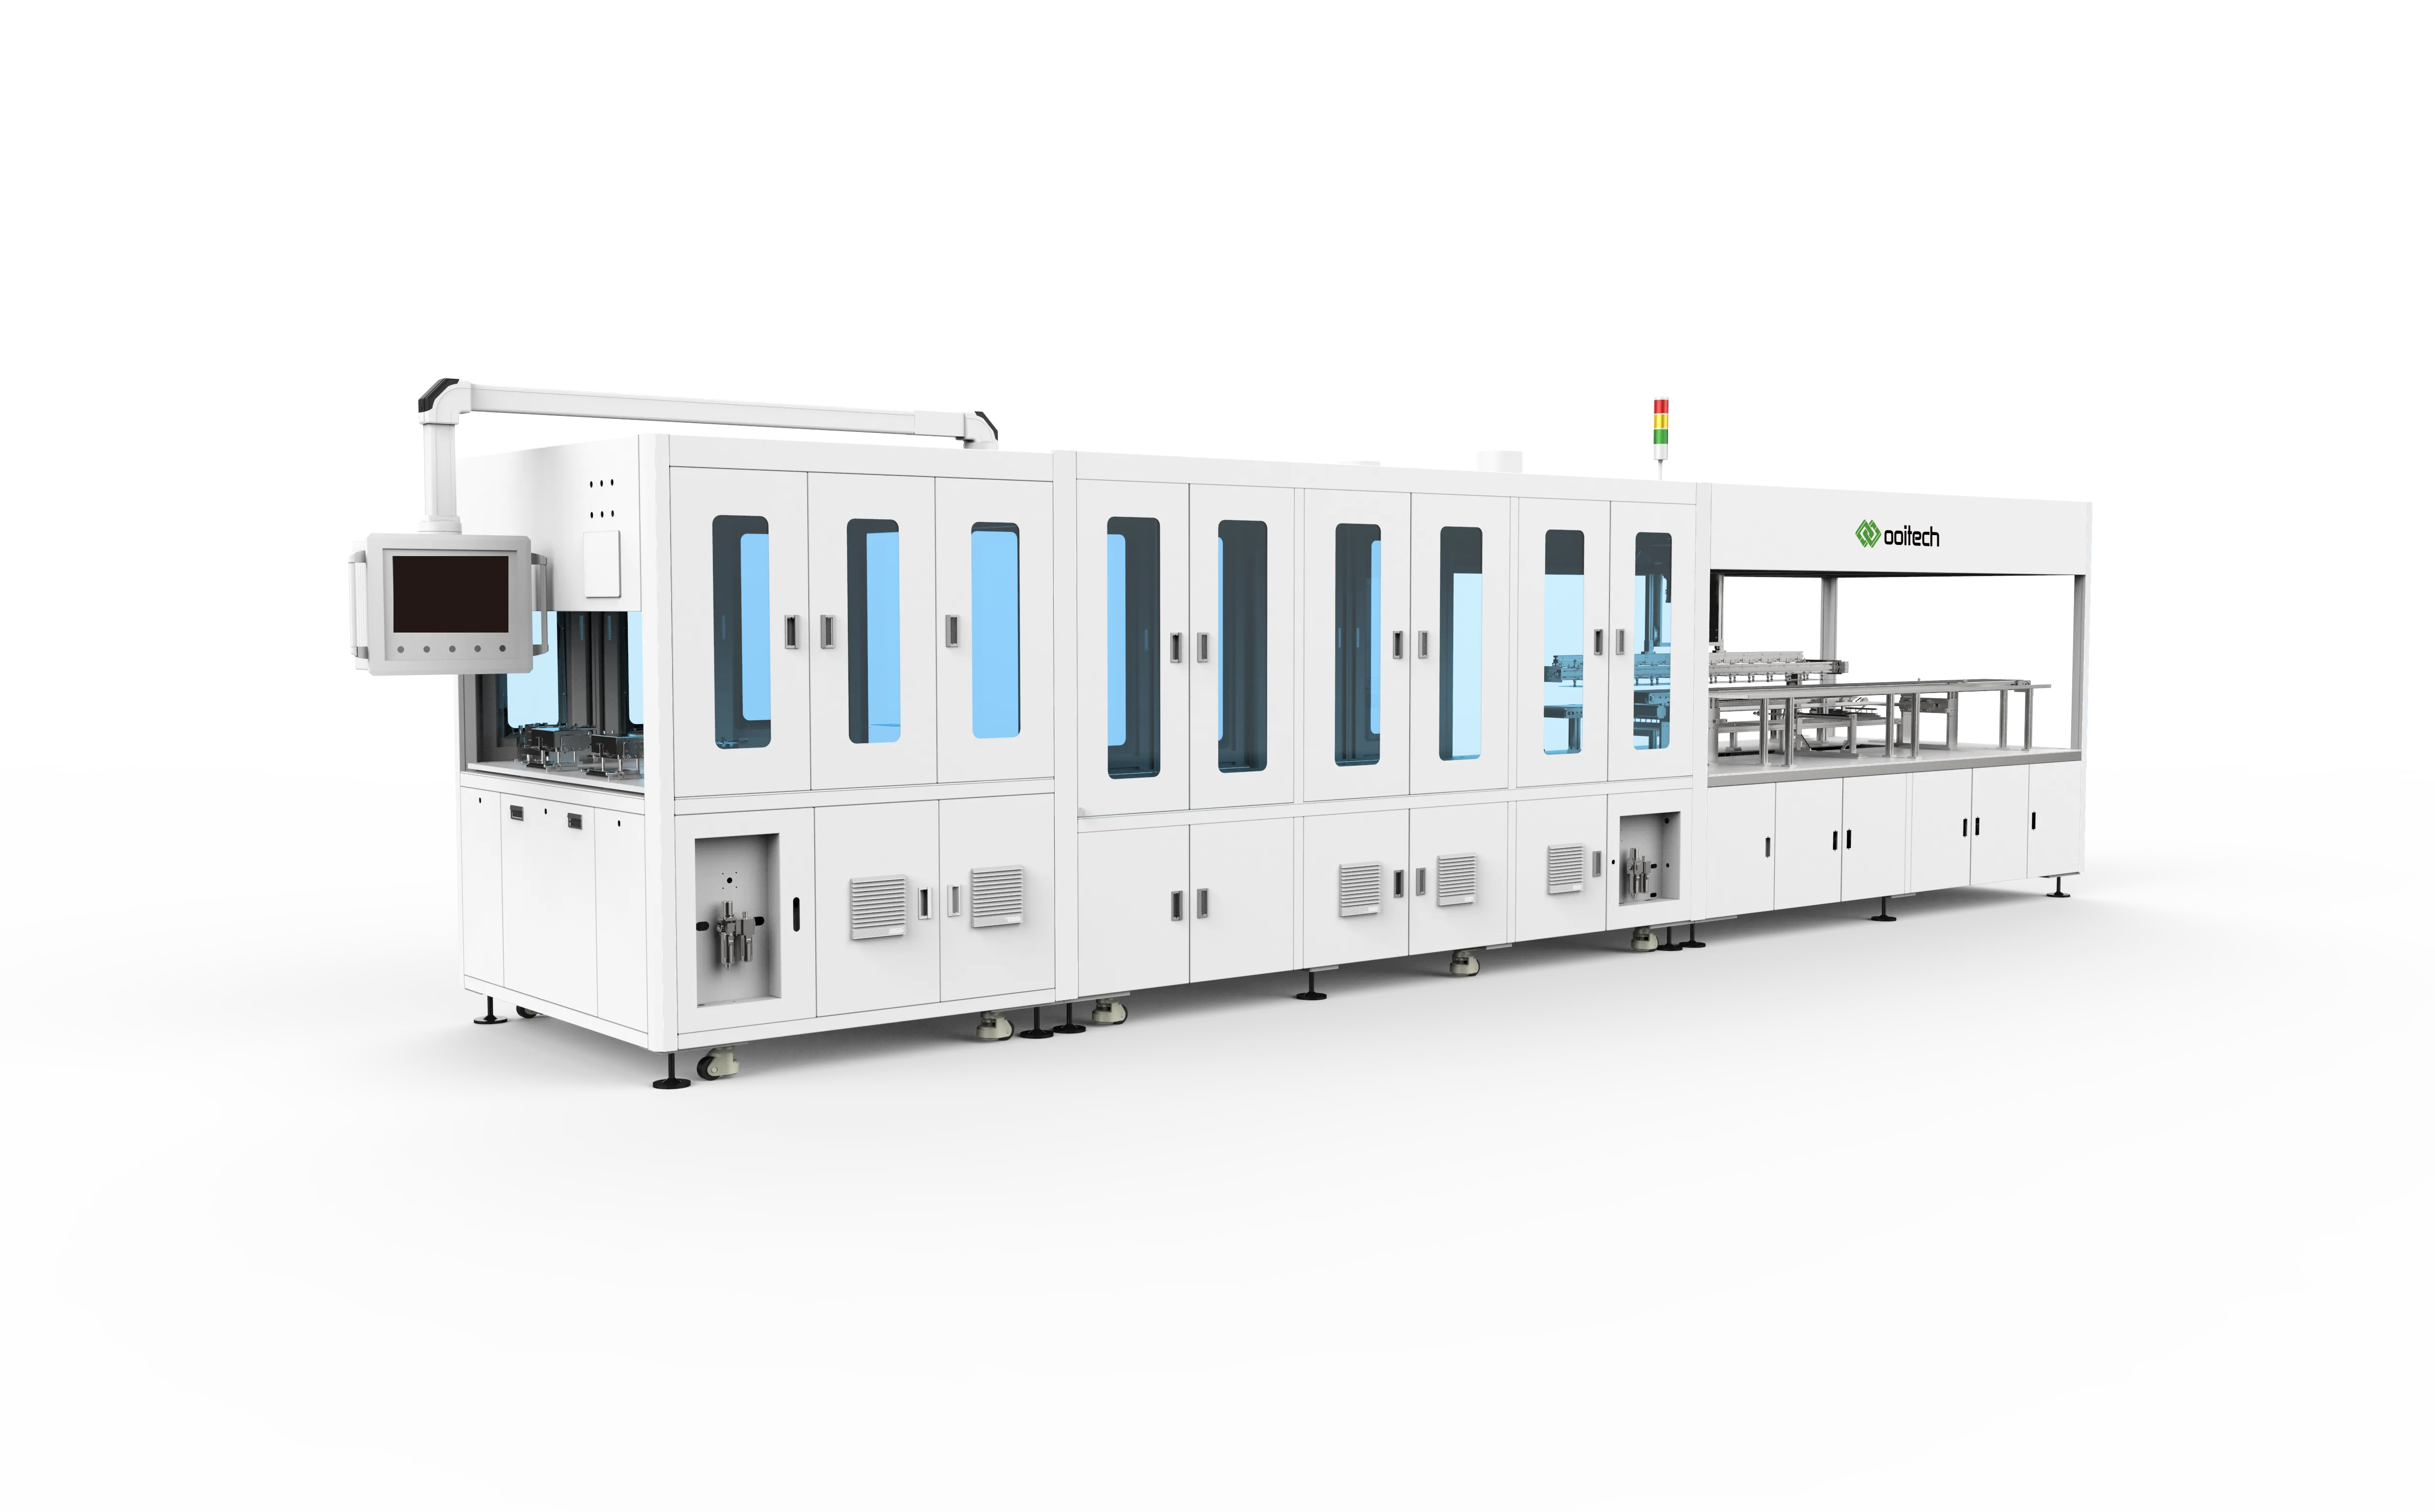
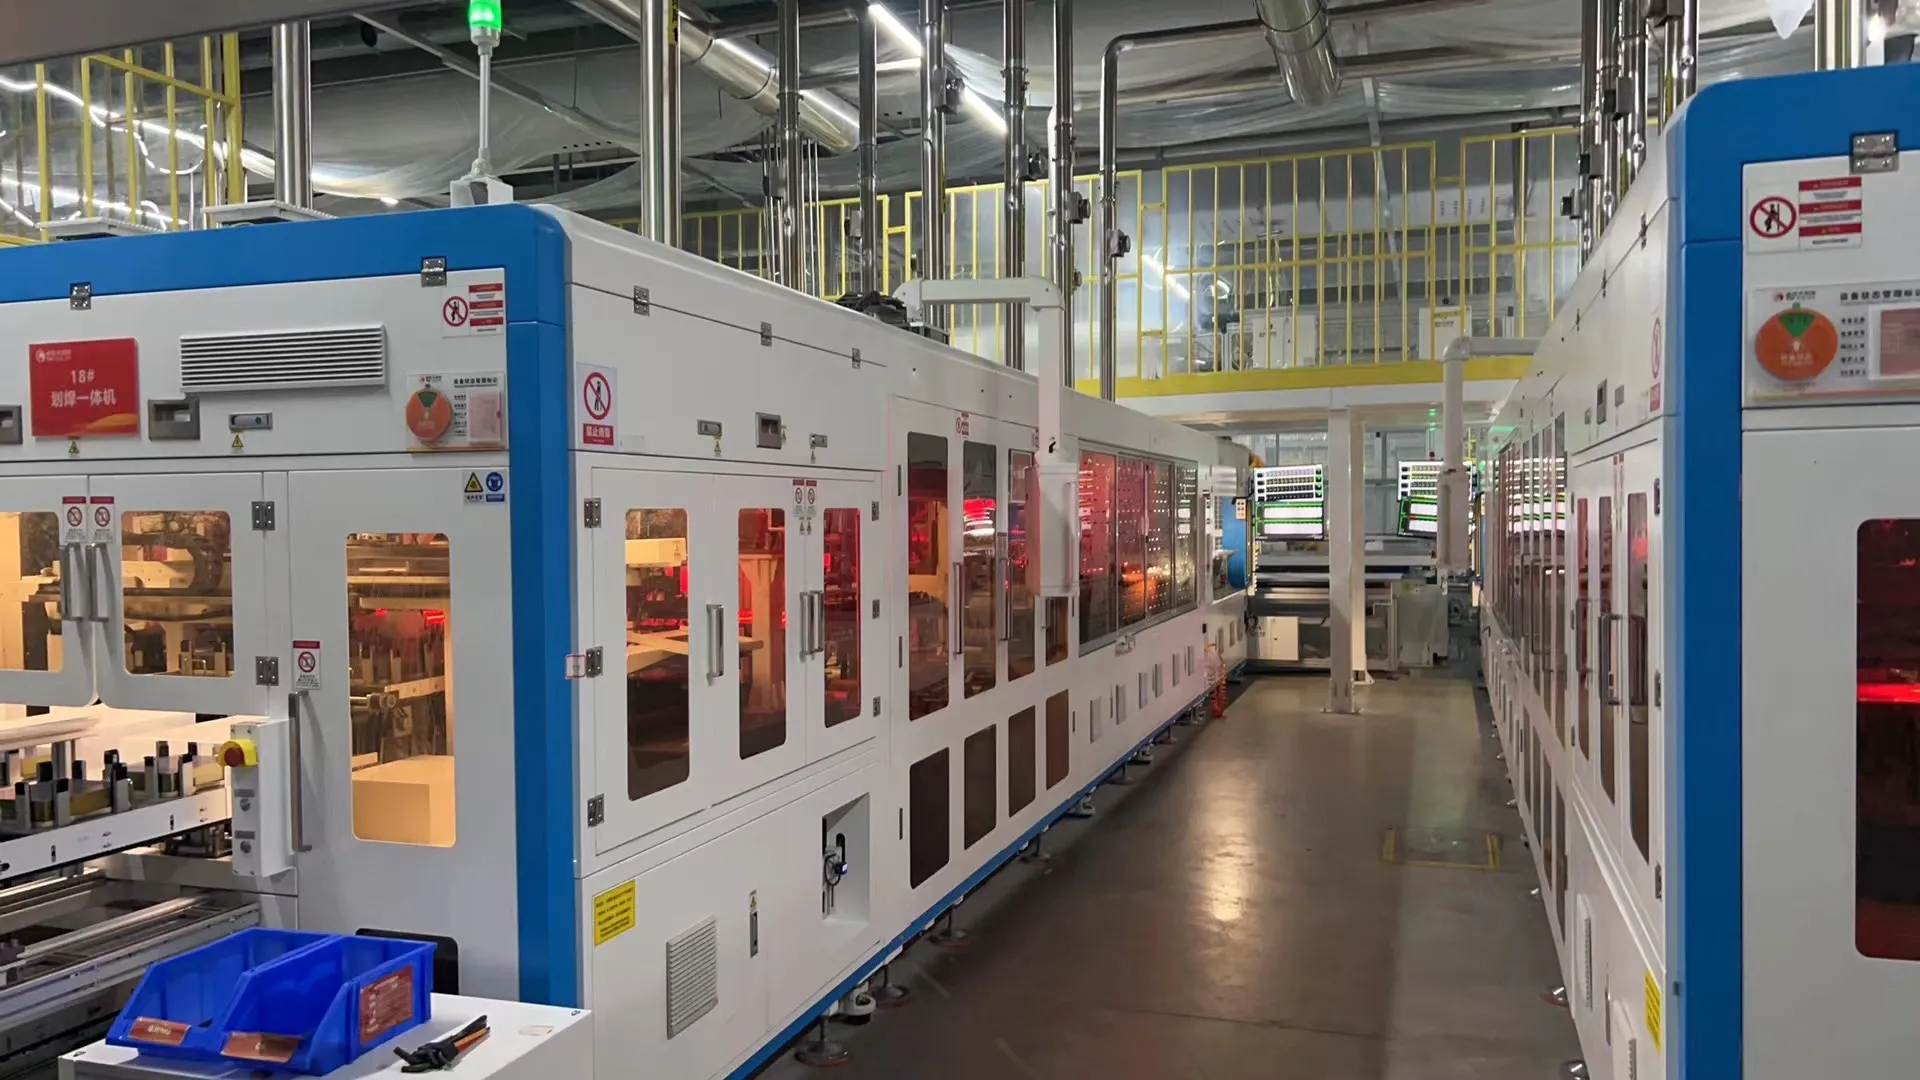
The tabber stringer mara nyingi huchukuliwa kama moyo wa mstari wa uzalishaji wa paneli za sola.
Kazi yake kuu ni kuunganisha kwa solda utepe wa photovoltaic kwenye seli binafsi na kuunganisha seli katika mfululizo ili kuunda nyuzi za seli. Mashine za kisasa kwa kawaida huchanganya tabbing na stringing katika mchakato mmoja wa kiotomatiki.
Tabber stringer kwa kawaida hushughulikia:
Kupakia na kutenganisha seli
Kuweka seli mahali
Kulisha utepe
Kupaka flux
Ushonaji
Kupanga mstari wa nyuzi
Kukata na kutoa nyuzi
Ukaguzi wa maono
Mbinu sahihi ya kuunganisha inategemea teknolojia ya seli.
Seli za PERC na TOPCon kwa ujumla zinaweza kuchakatwa kwa stringers za kawaida za multi-busbar. Seli za HJT zinaweza kuhitaji soldering ya joto la chini kwa sababu ni nyeti zaidi kwa joto. Seli za BC, IBC, ABC na HPBC zinahitaji vifaa maalum vya kulehemu vya back-contact kwa sababu kontakti zao chanya na hasi zote ziko upande wa nyuma.
Uchaguzi wa stringer unapaswa kwa hivyo kutegemea ukubwa wa seli, muundo wa busbar, aina ya ribbon, joto la soldering na muundo wa moduli—sio tu kwa takwimu ya seli-kwa-saa iliyotangazwa.
4. Ukaguzi wa Inline String EL
Inline EL kwenye string inanunuliwa kwa azimio badala ya idadi ya kamera pekee: takriban 0.5 mm kwa pikseli ndiyo hufanya microcracks nyembamba zionekane, na kamera mbili za megapikseli 4.6 ni za kawaida katika kizazi cha sasa.

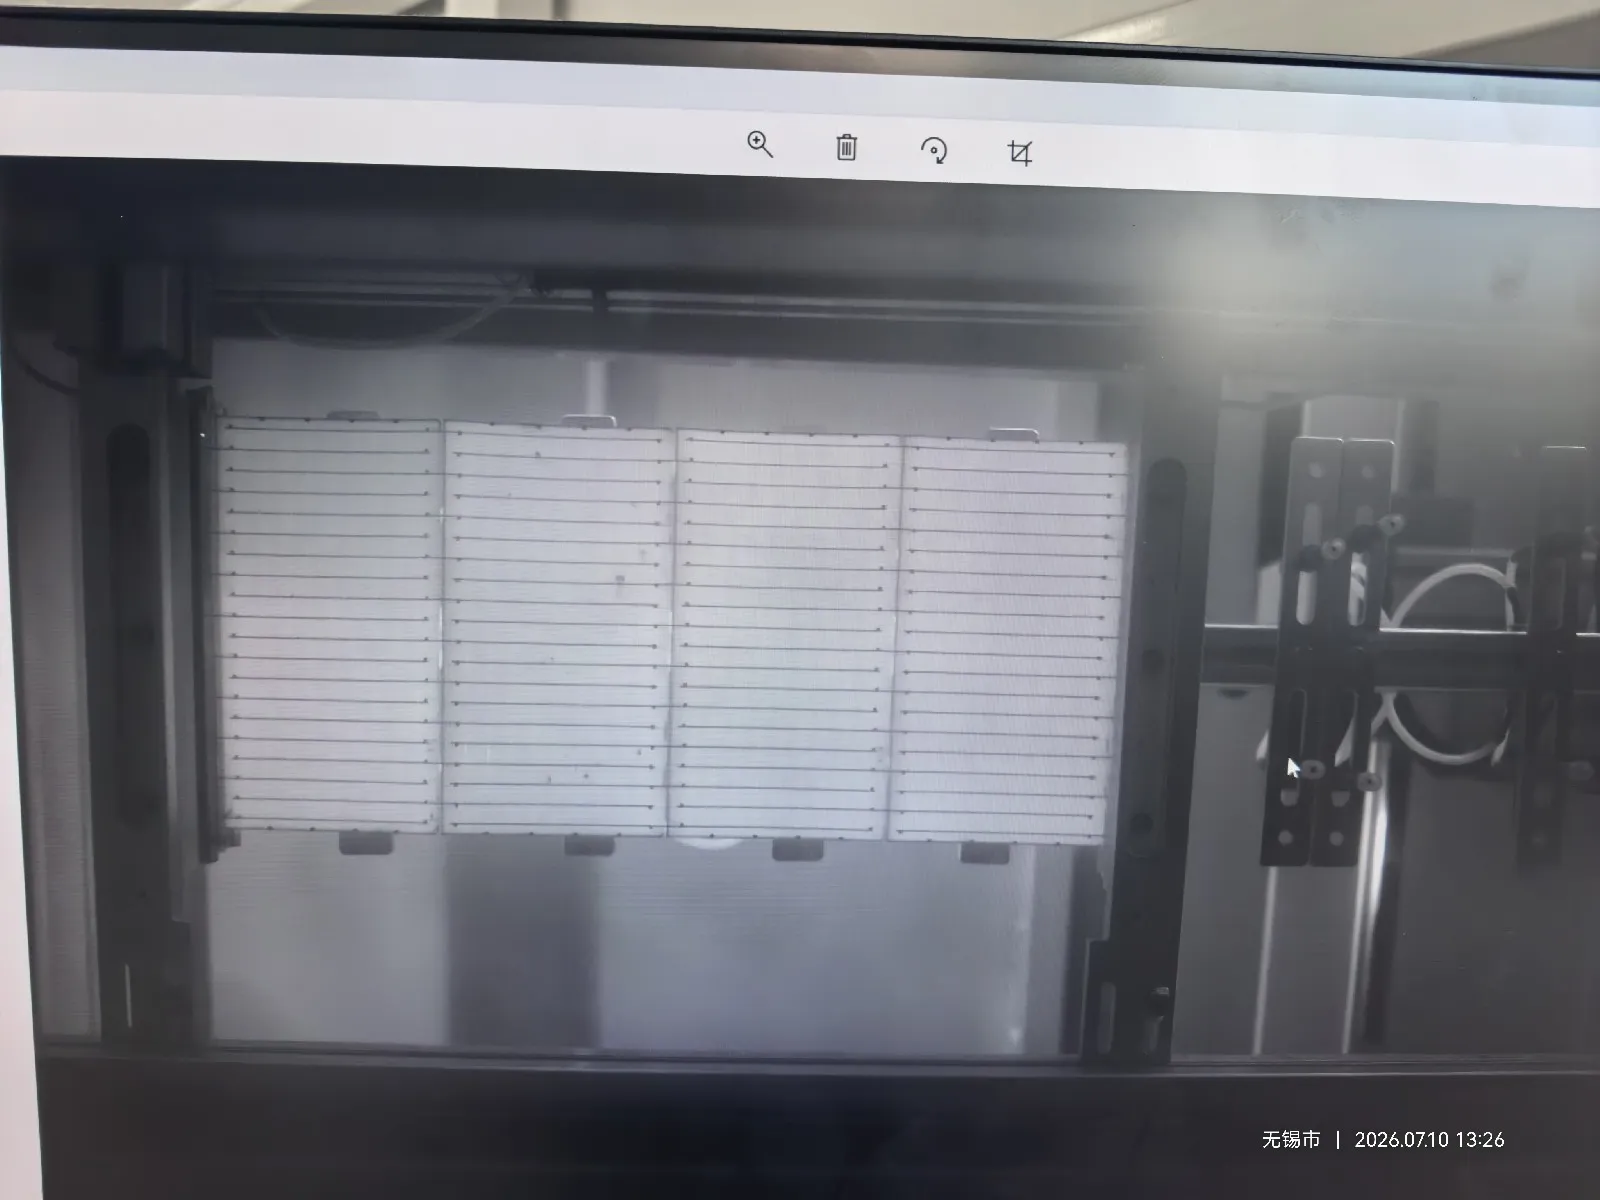
Ukaguzi wa EL wa nyaya, kwa kutumia kipima EL cha ngazi ya nyaya, kwa kawaida ni kazi ya hiari iliyounganishwa ndani ya tabber stringer badala ya mashine tofauti kabisa.
Kwa vitendo, watengenezaji wengi huchagua chaguo hili, hasa wakati wa kuzalisha moduli na seli za TOPCon, HJT au BC. Kwa teknolojia hizi za seli, viungo dhaifu vya solder, nyufa zilizofichwa na maeneo yasiyo na kazi ya umeme yanaweza kuwa magumu kutambua kwa ukaguzi wa kawaida wa macho.
Ukaguzi wa Inline EL hukagua string mara moja baada ya soldering. Umeme hutumika kwa seli zilizounganishwa, na kamera nyeti kwa infrared inachukua picha ya electroluminescence. Nyufa, maeneo yaliyokatika na miunganisho dhaifu ya umeme huonekana kama maeneo meusi yasiyo ya kawaida.
Hii inaruhusu string zenye kasoro kuondolewa kabla ya layup na lamination, wakati ukarabati au uingizwaji bado ni rahisi kwa kiasi.
Kipimo cha string EL cha nje ya mtandao kinaweza bado kutumika kwa sampuli, ukaguzi wa mara ya pili au uchambuzi wa maabara, lakini kwa kawaida hakihitajiki kama kituo tofauti cha uzalishaji wakati stringer tayari inajumuisha ukaguzi wa inline EL.
5. Vifaa vya Kupakia na Kukagua Glasi ya Sola
Kioo kinachoshughulikiwa kwa kawaida ni 2.0, 2.5 au 3.2 mm nene, na upitishaji wa mwanga zaidi ya 91.5% na 93.5–94.5% ambapo mipako ya kuzuia mwanga imewekwa.
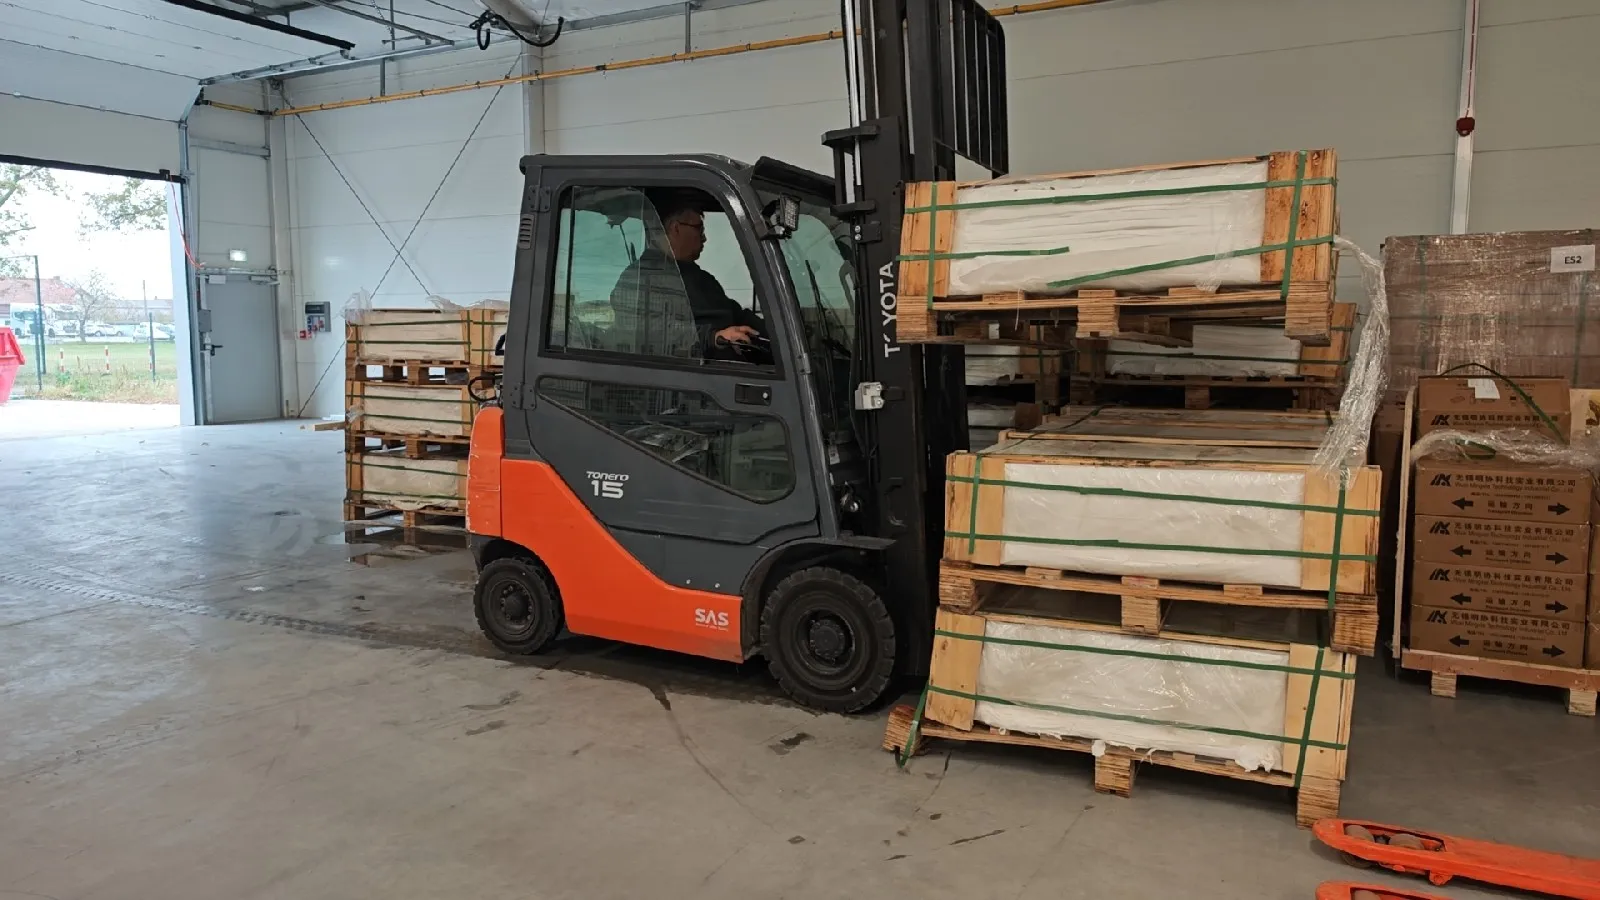
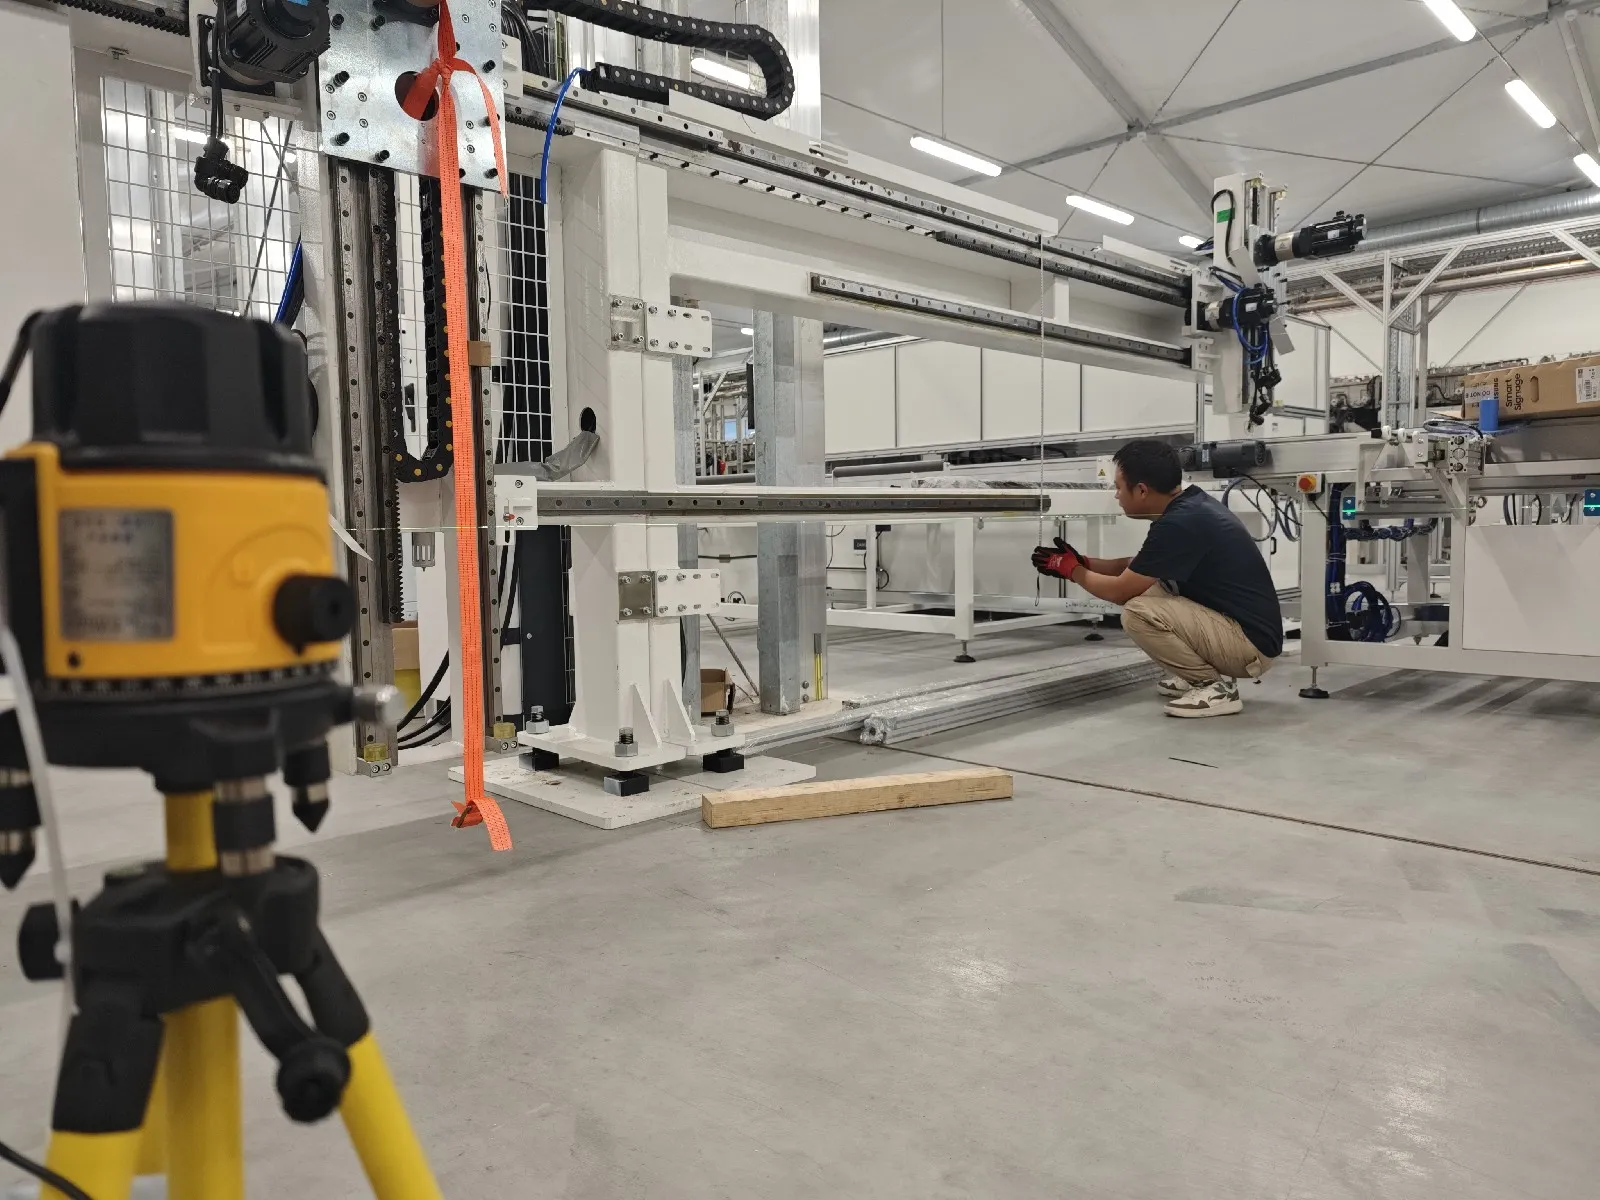
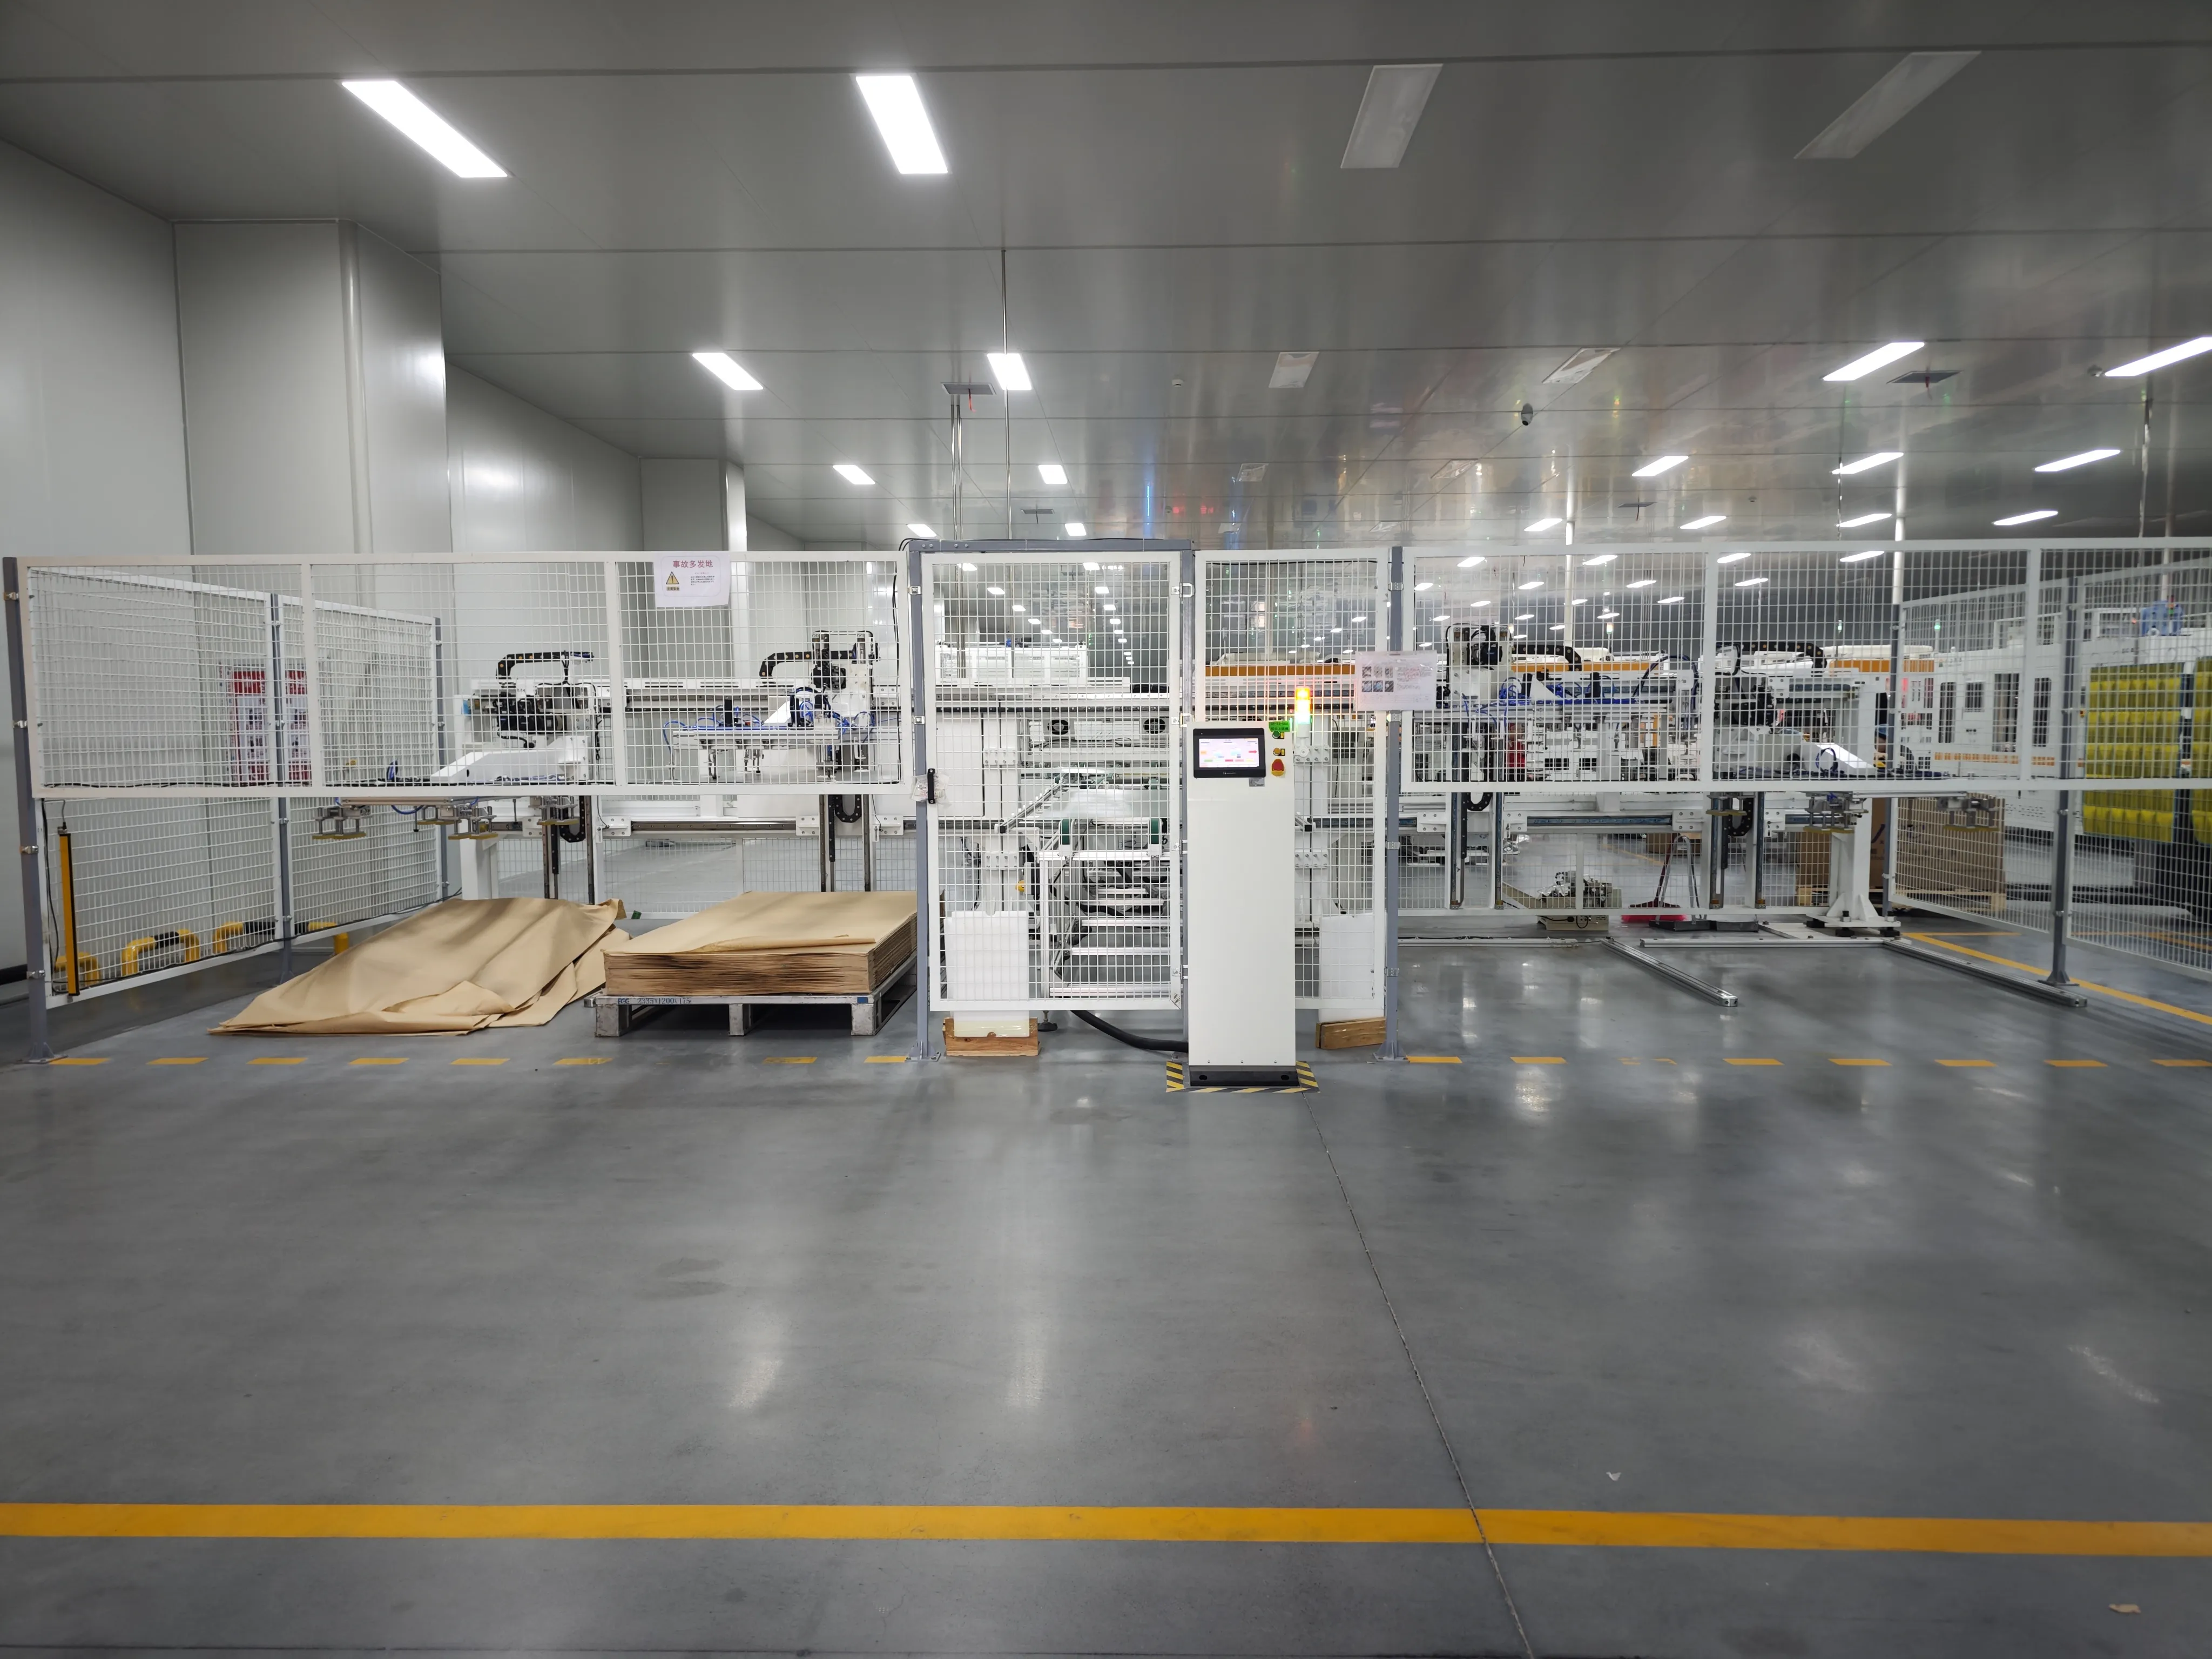
Glasi ya sola inayotolewa kwa viwanda vya kisasa vya moduli kwa kawaida huoshwa na kutayarishwa na mtengenezaji wa glasi. Kwa sababu hii, mashine maalum ya kuosha glasi kwa ujumla haihitajiki katika mstari wa kawaida wa uzalishaji wa paneli za sola.
Kipakiaji cha glasi kiotomatiki huweka glasi iliyotayarishwa kwenye conveyor. Kabla ya EVA au POE kuwekwa, glasi hukaguliwa kwa:
Vumbi na uchafuzi wa uso
Mikwaruzo
Uharibifu wa kingo
Vipande vya glasi
Kasoro za mipako
Vipimo visivyo sahihi
Glasi ya mbele huunda msingi wa mrundikano wa moduli, kwa hivyo nafasi yake lazima ibaki imara wakati wa michakato inayofuata ya kuweka nyenzo na kuweka seli.
6. Mashine za Kukata na Kuweka EVA, POE na Backsheet
Vifaa hubeba nambari zao wenyewe kabla ya mashine: kifuniko cha EVA chenye maudhui ya gel 75–85% baada ya kuisha na nguvu ya kuchanua zaidi ya 80 N/cm kwa kioo, kikikatwa na kupangwa kwa mchoro wa moduli.
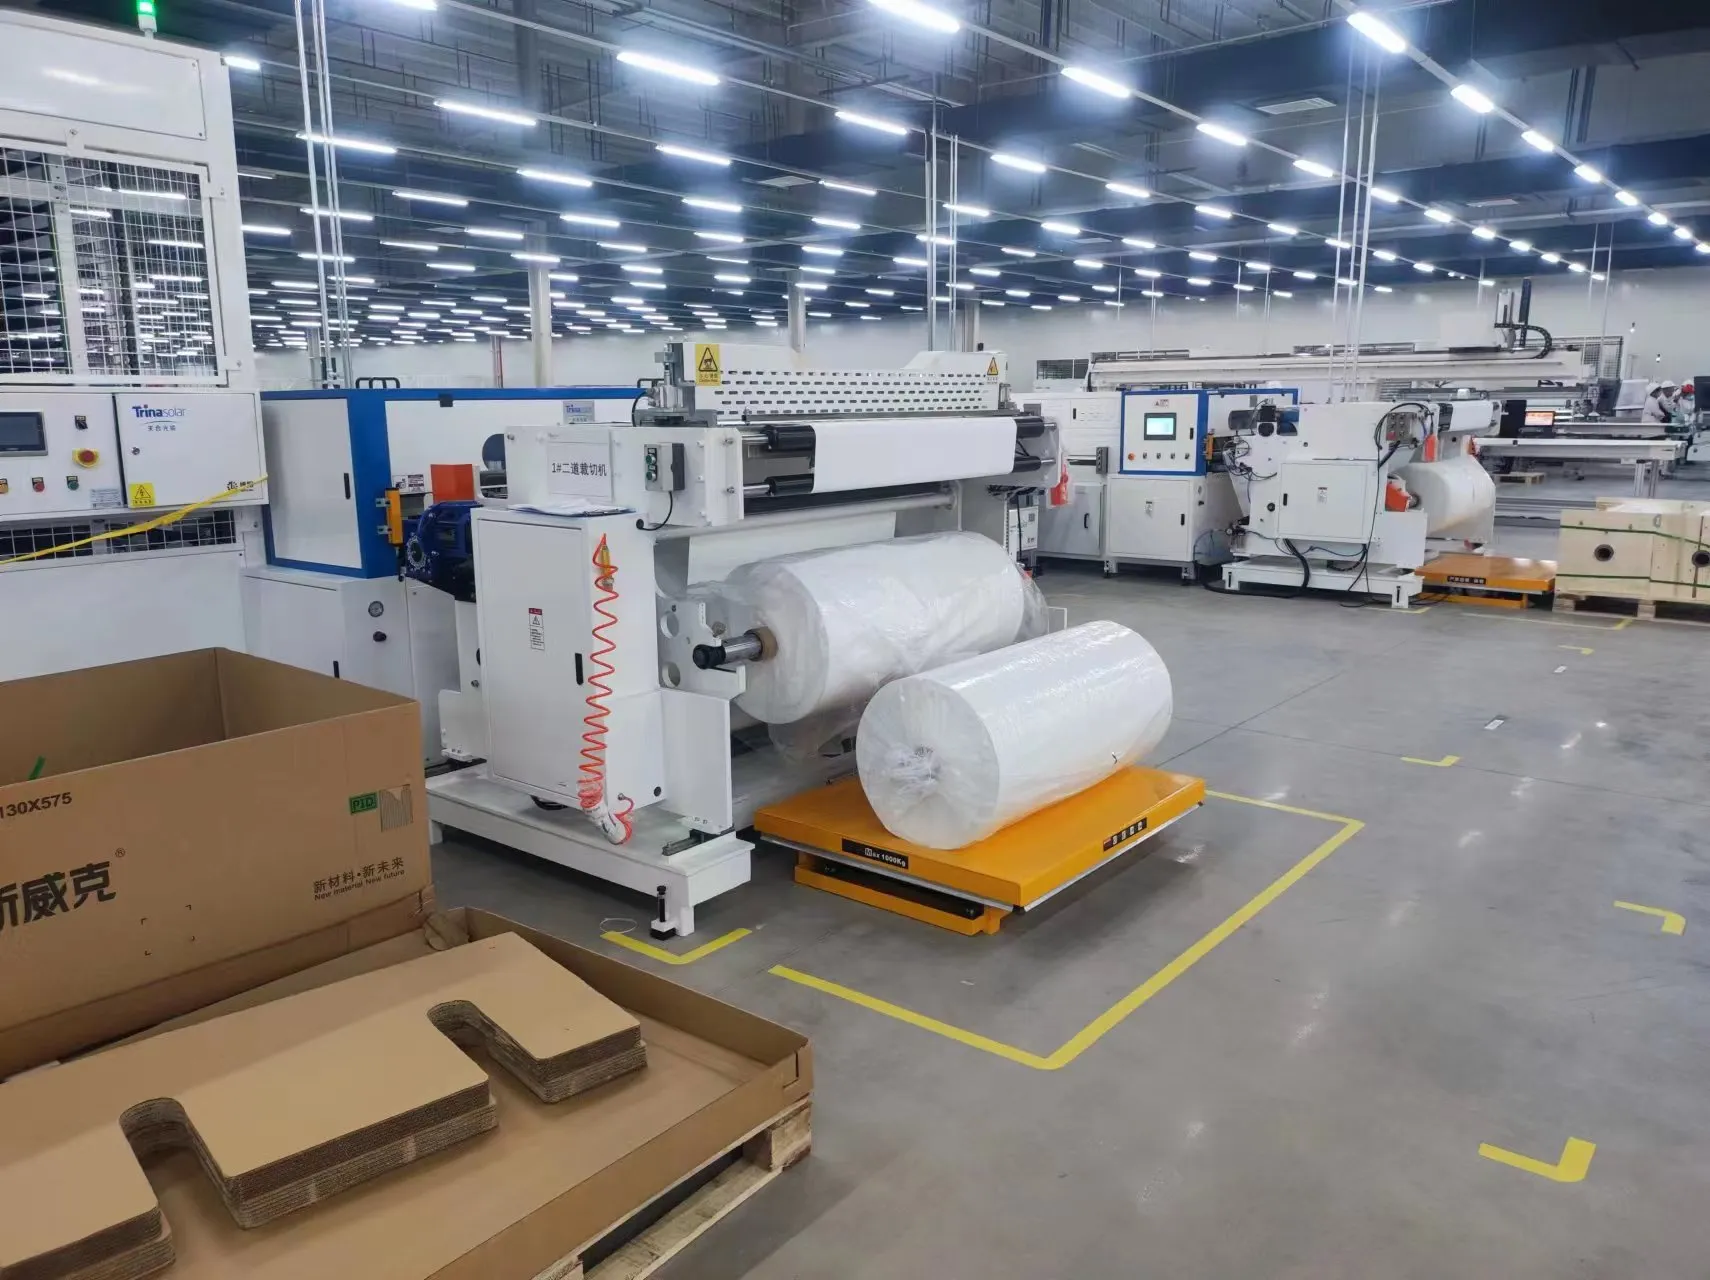
Kabla ya uwekaji, nyenzo za encapsulant na tabaka la nyuma lazima zikatwe kwa vipimo sahihi vya moduli kwenye mashine ya kukata EVA na backsheet.
Mashine ya kiotomatiki ya kukata na kuweka inaweza kuandaa nyenzo kama vile:
Filamu ya EVA
Filamu ya POE
TPT au backsheet nyingine
Mistari ya insulation
Nyenzo za kutenganisha busbar
Baada ya kukata, mashine huweka encapsulant kwenye glasi kiotomatiki.
Kwa moduli za glasi-glasi, backsheet ya polima hubadilishwa na kipande cha pili cha glasi. Mpangilio wa mstari, laminator na vifaa vya kushughulikia lazima viundwe kwa uzito wa ziada na muundo tofauti wa moduli.
Viwanda vidogo vinaweza kukata EVA na nyenzo za backsheet kwa mikono. Kukata na kuweka kiotomatiki kunakuwa na thamani zaidi kadiri uwezo wa uzalishaji unavyoongezeka kwa sababu huboresha uthabiti wa vipimo na kupunguza upotevu wa nyenzo.
7. Mashine ya Kiotomatiki ya Kuweka
Layup inaelezwa kama muda wa mzunguko wa sekunde 48 au chini kwa moduli, usahihi wa kupanga kioo wa ±0.1 mm, na eneo la kazi linalofunika kioo chenye upande mrefu kutoka 1,600 hadi 2,600 mm.
The mashine ya uwekaji wa kiotomatiki huchukua nyaya za seli zilizokamilika na kuziweka kwenye glasi na encapsulant.
Huu ni mchakato wa usahihi. Nafasi kati ya nyuzi, mpangilio wa seli na umbali kati ya seli na kingo za glasi lazima ubaki ndani ya viwango vilivyobainishwa.
Mpangilio mbaya ni rahisi kuonekana kwenye paneli iliyokamilika, lakini mwonekano si wasiwasi pekee. Nafasi zisizo sahihi za nyuzi zinaweza pia kuathiri encapsulation, kuziba kingo na uaminifu wa moduli wa muda mrefu.
Mashine ya kiotomatiki ya kuweka kawaida hutumia:
Roboti za viwandani au mifumo ya gantry
Vishikio vya utupu
Kamera za kuona
Usahihishaji wa nafasi kiotomatiki
Vidhibiti vya nafasi kati ya nyuzi
Utambuzi wa nafasi ya glasi
Baadhi ya mistari ya uzalishaji hutumia mashine tofauti ya kuweka. Nyingine huchanganya uwekaji wa nyuzi, kuweka na bussing katika kitengo kimoja kilichounganishwa.
8. Mashine ya Kuunganisha
Mashine ya bussing ya kiotomatiki huendesha mzunguko wa sekunde 17–18 na kudumisha matumizi zaidi ya 99%, na inapaswa kufunika busbars 5 hadi 30 kwani mipangilio ya multi-busbar inaongezeka.
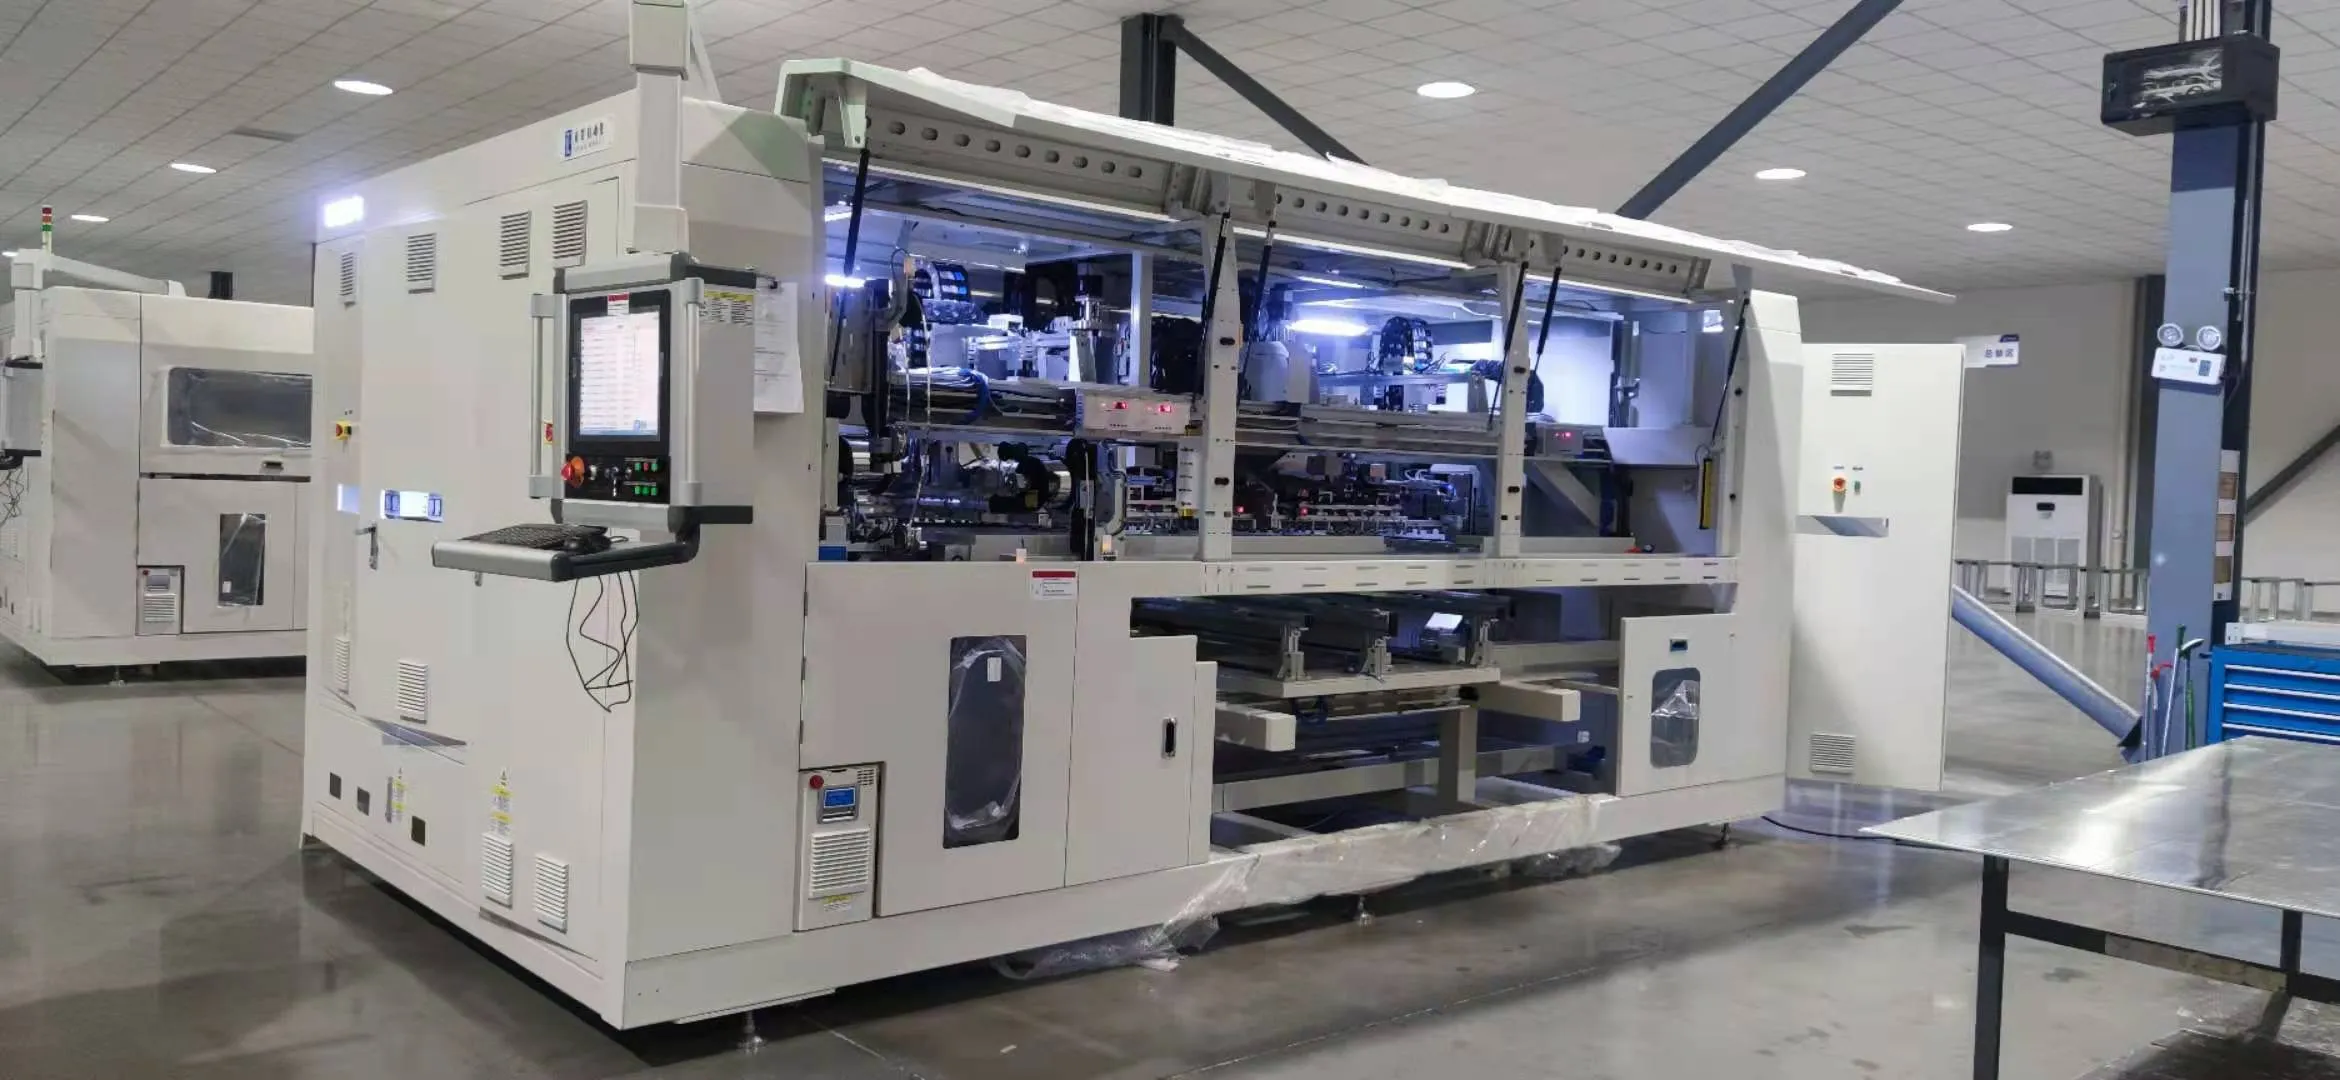
Baada ya nyaya kuwekwa, lazima ziunganishwe kwa umeme kwa utepe wa busbar, kwa kawaida kwenye mashine ya bussing ya kiotomatiki.
Mashine ya kiotomatiki ya kuunganisha inachoma au inauza vituo vya nyuzi pamoja kulingana na muundo wa umeme wa moduli. Inaweza pia kupinda, kukata na kuweka utepe wa busbar kiotomatiki.
Moduli za seli-nusu zinahitaji uangalifu wa kipekee kwa sababu sehemu zake za juu na chini za seli kwa ujumla zimeunganishwa sambamba. Sehemu ya kutoa kwa kawaida iko karibu na katikati ya paneli badala ya juu.
Mchakato wa kuunganisha lazima udhibiti:
Nafasi ya busbar
Joto la kuchoma au kuuza
Nguvu ya muunganisho
Umbo la utepe
Nafasi kati ya nyuzi
Nafasi ya utepe wa kutoa
Muunganisho dhaifu wa kuunganisha unaweza kusababisha upotevu wa nguvu, joto kupita kiasi la eneo au kushindwa kabisa kwa mzunguko.
Kwenye mstari mdogo wa nusu-otomatiki, kuunganisha kunaweza kukamilishwa kwa mikono kwa zana za kuuza na violezo vya kuweka. Viwanda vyenye uwezo mkubwa kwa kawaida hutumia mashine za kiotomatiki za kuunganisha kwa uthabiti bora na ufanisi.
9. Kipimo cha EL Kabla ya Kuunganisha na Ukaguzi wa Macho
Pre-lamination EL inanunuliwa kwa azimio la picha — pikseli 4,928 × 3,264 kwenye kipima cha sasa — na kwa eneo la kazi kubwa vya kutosha kwa moduli kubwa zaidi ambayo mstari unakusudia kujenga.
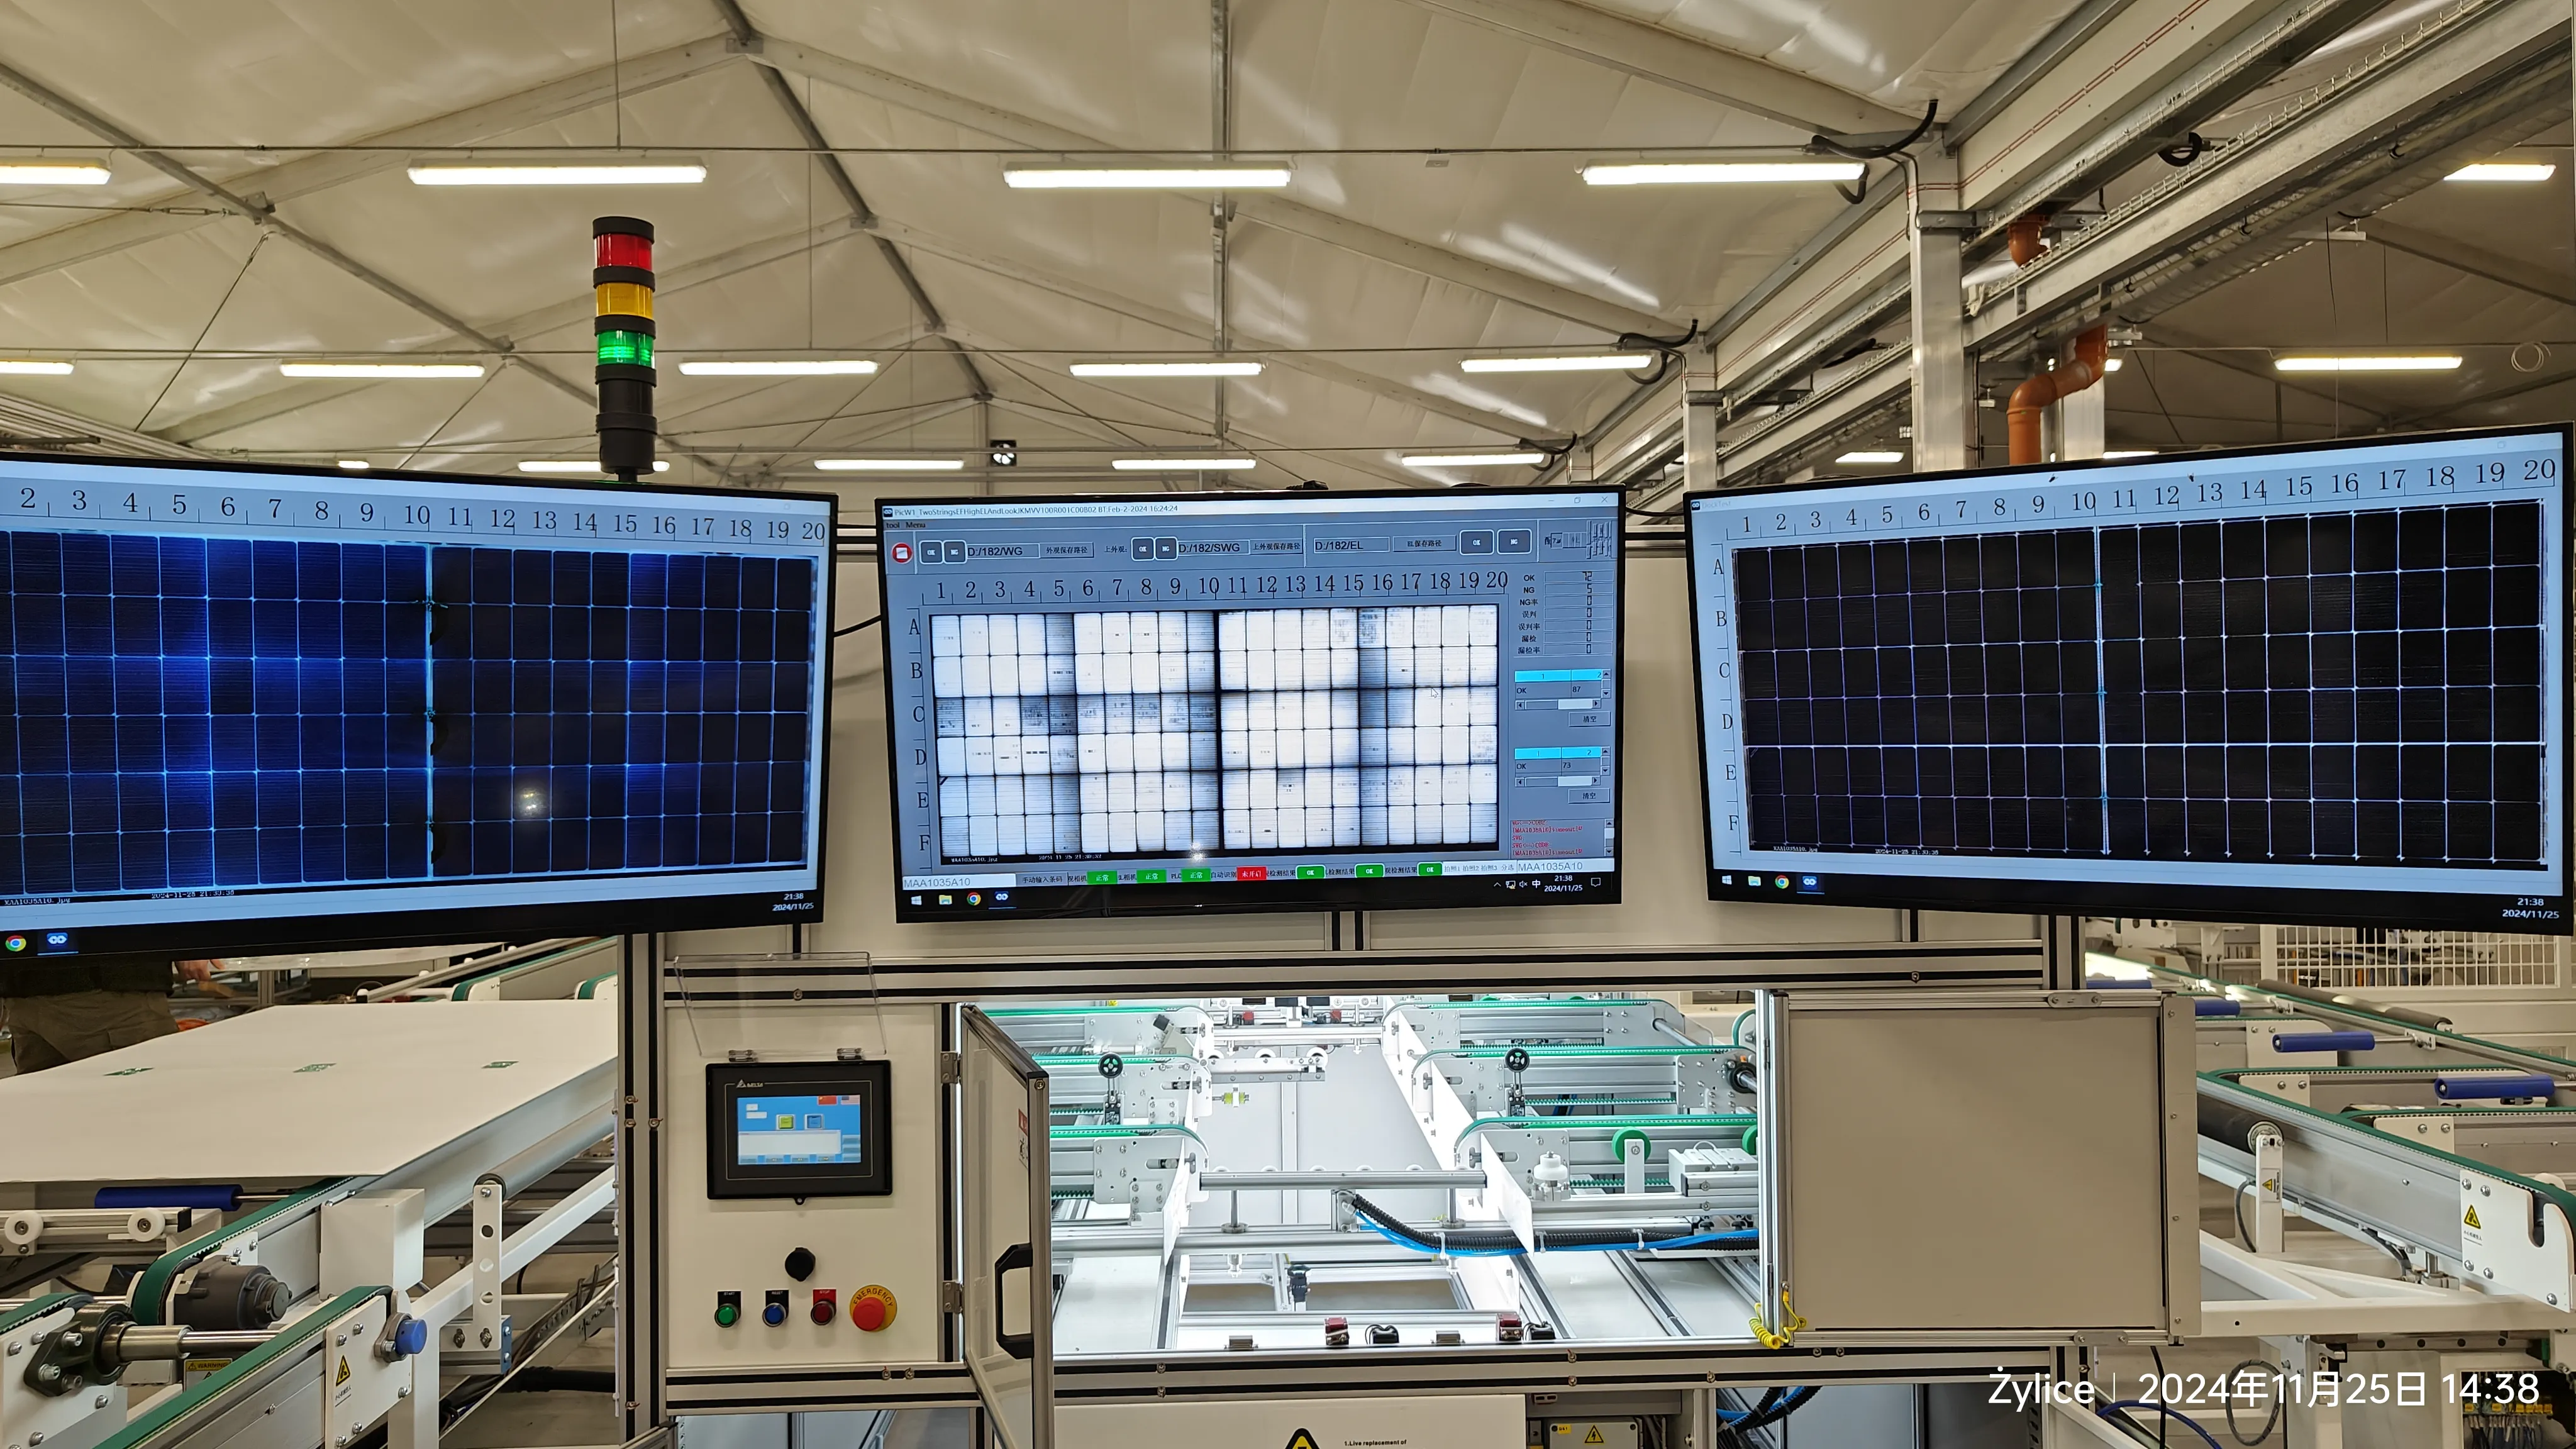
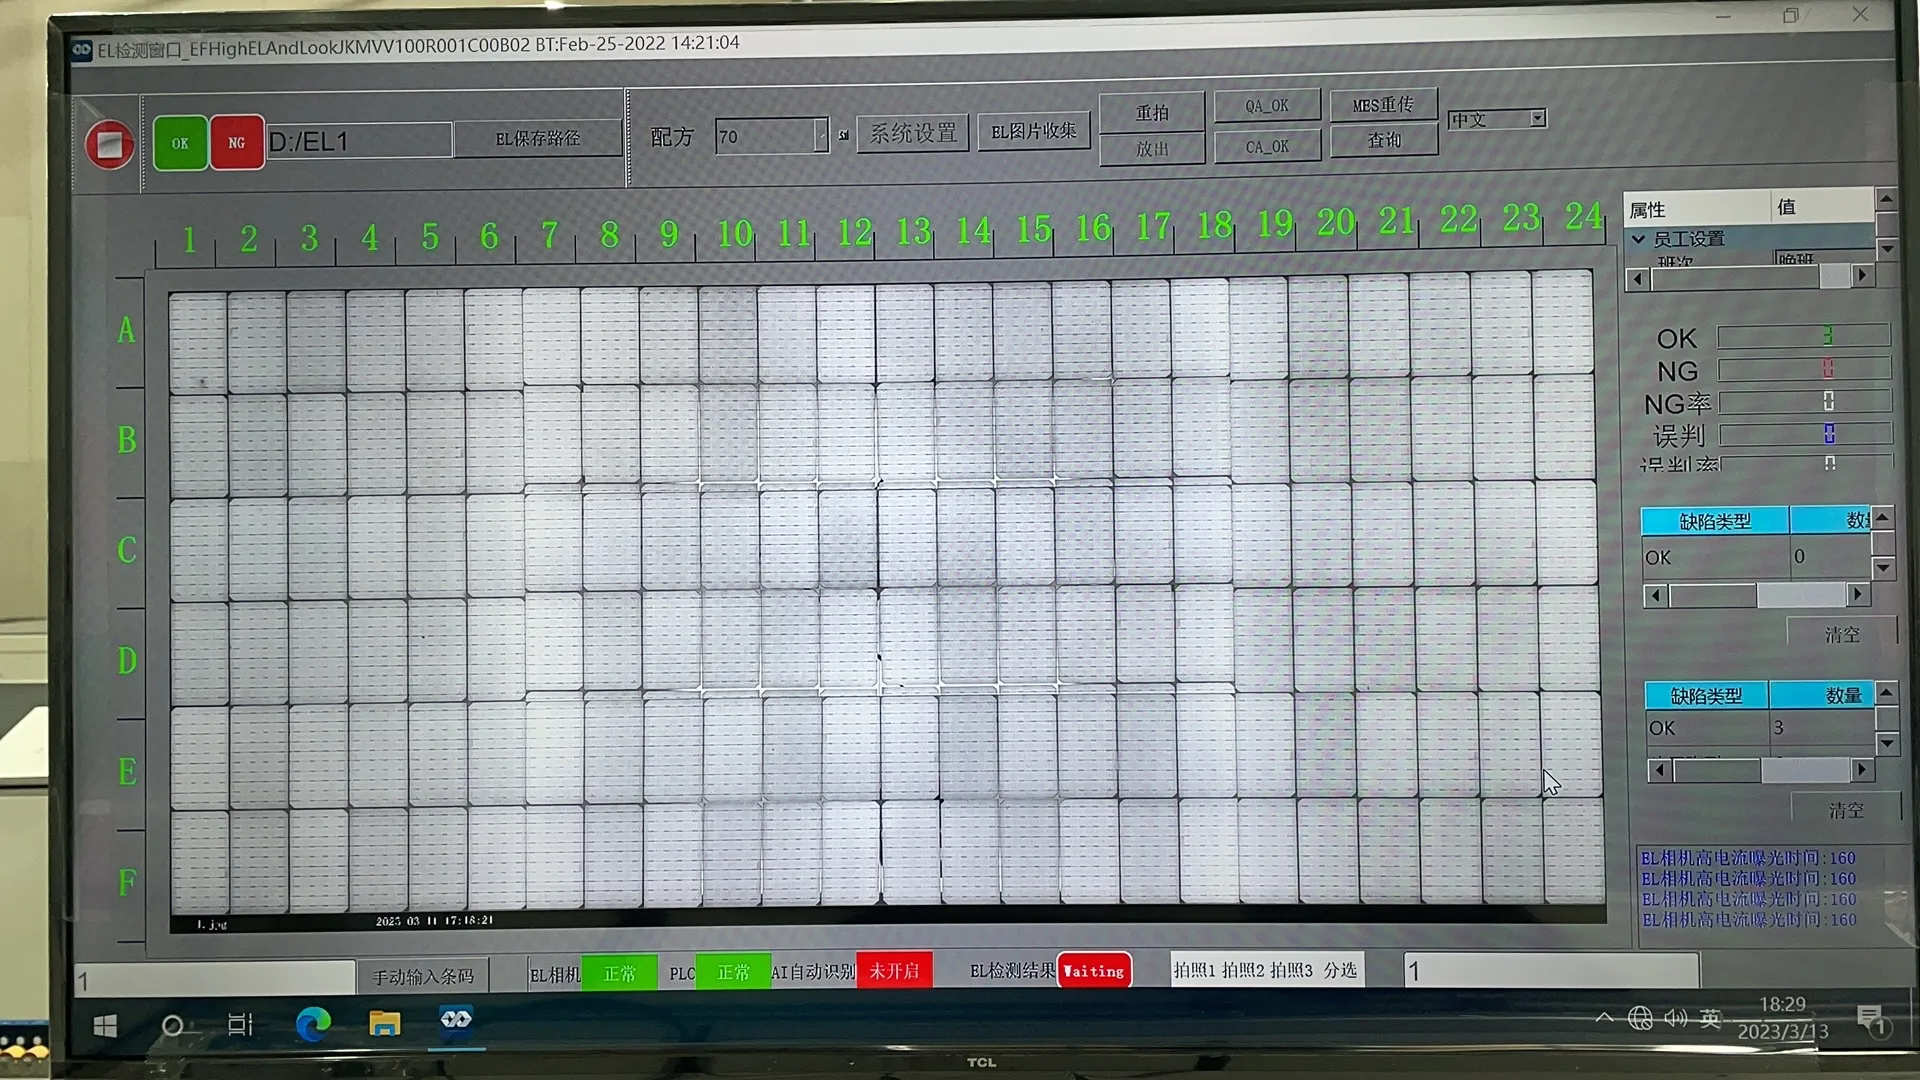
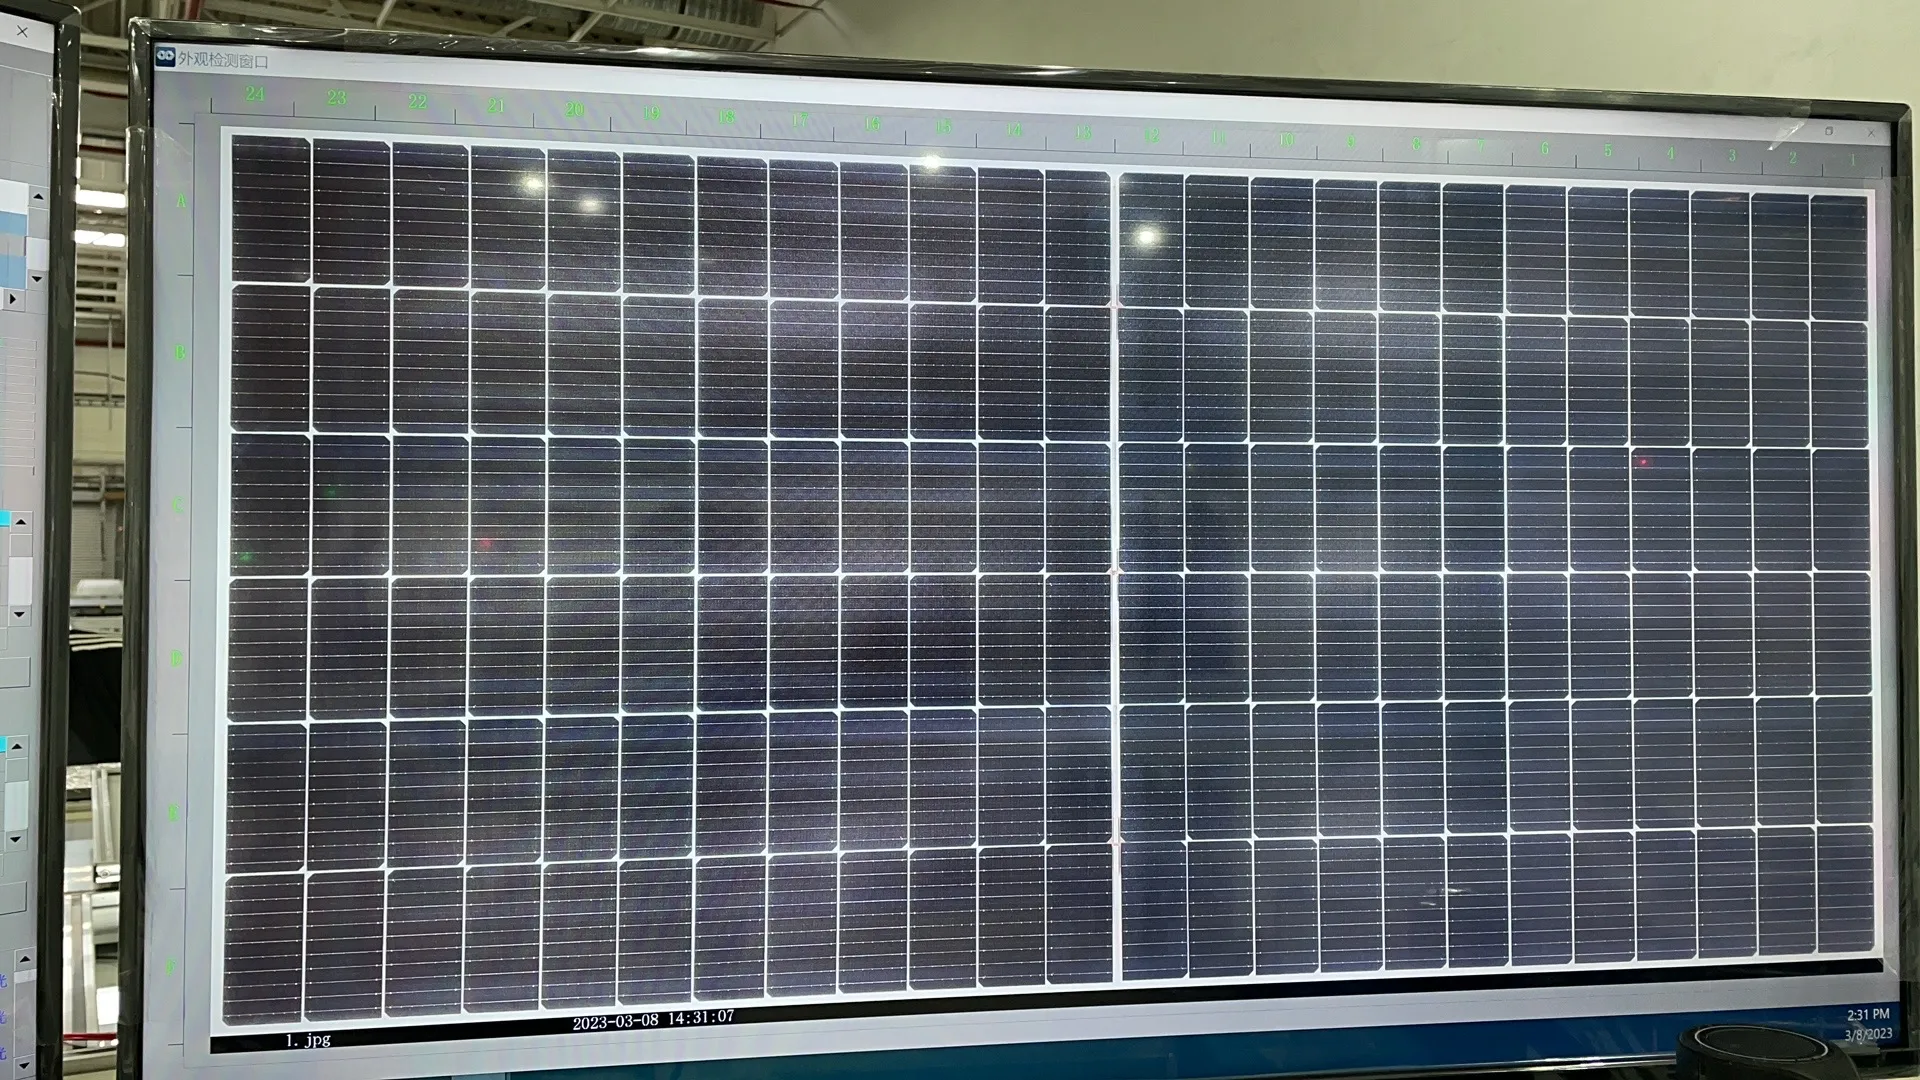
Kabla ya uunganishaji wa tabaka, moduli iliyokusanywa inapaswa kupitia ukaguzi wa macho na Upimaji wa EL.
Hii ni nafasi ya mwisho ya vitendo ya kurekebisha kasoro nyingi za uzalishaji. Waendeshaji au mifumo ya ukaguzi wa kiotomatiki hukagua matatizo kama vile:
Seli zilizopasuka
Nyuzi zisizolingana
Utepe unaokosekana
Muunganisho mbaya wa kuunganisha
Nafasi zisizo sahihi za kutoa
Uchafu ndani ya moduli
Kifuniko kilichokunjwa au kuhamishwa
Uwekaji usio sahihi wa backsheet
Kipimo cha EL kabla ya kuunganisha hukagua hali ya umeme ya mzunguko kamili wa seli kabla ya kufungwa kabisa.
Kuunganisha hakuwezi kutenduliwa. Ikiwa kasoro itapatikana baada ya kuunganisha, gharama ya kurekebisha ni kubwa zaidi, na mara nyingi moduli nzima inapaswa kutupwa.
10. Mashine ya Kuunganisha Paneli za Sola
Dirisha la mchakato ni 140–150°C wakati kifuniko kinaunganishwa, na mapishi ni mfululizo wa hatua za utupu, kupanda kwa joto, shinikizo na kukaa badala ya mpangilio mmoja wa joto.
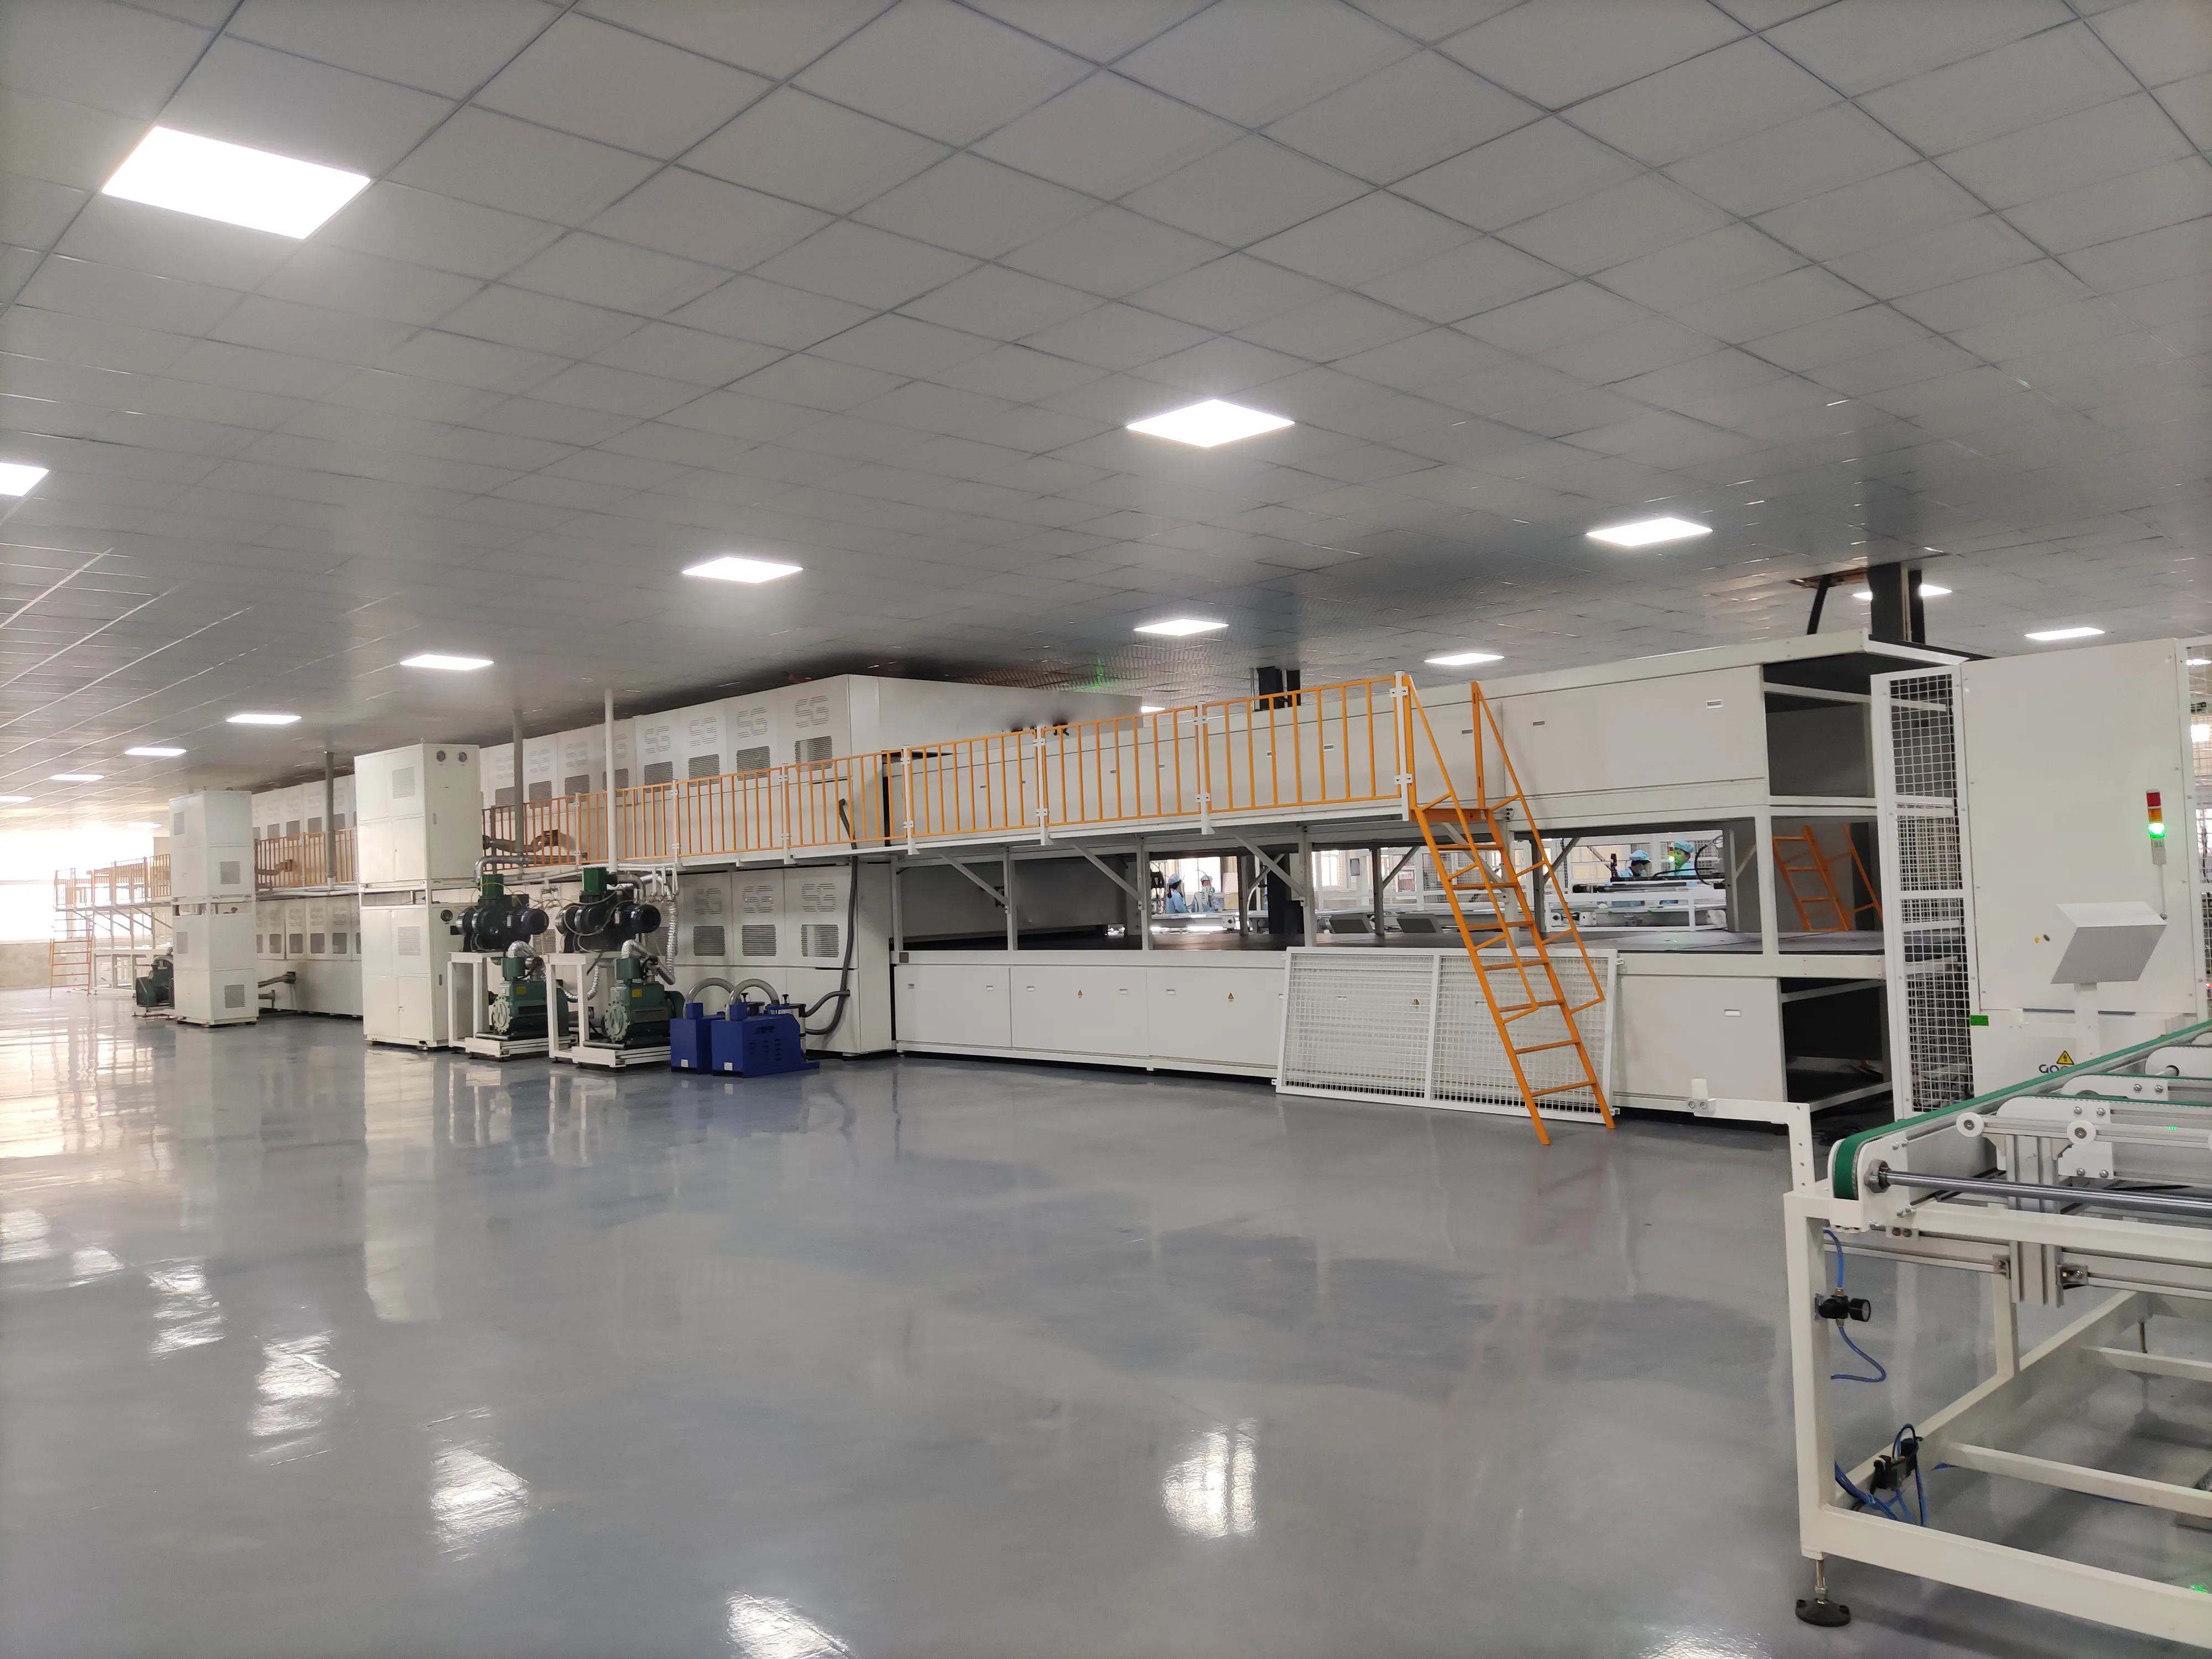
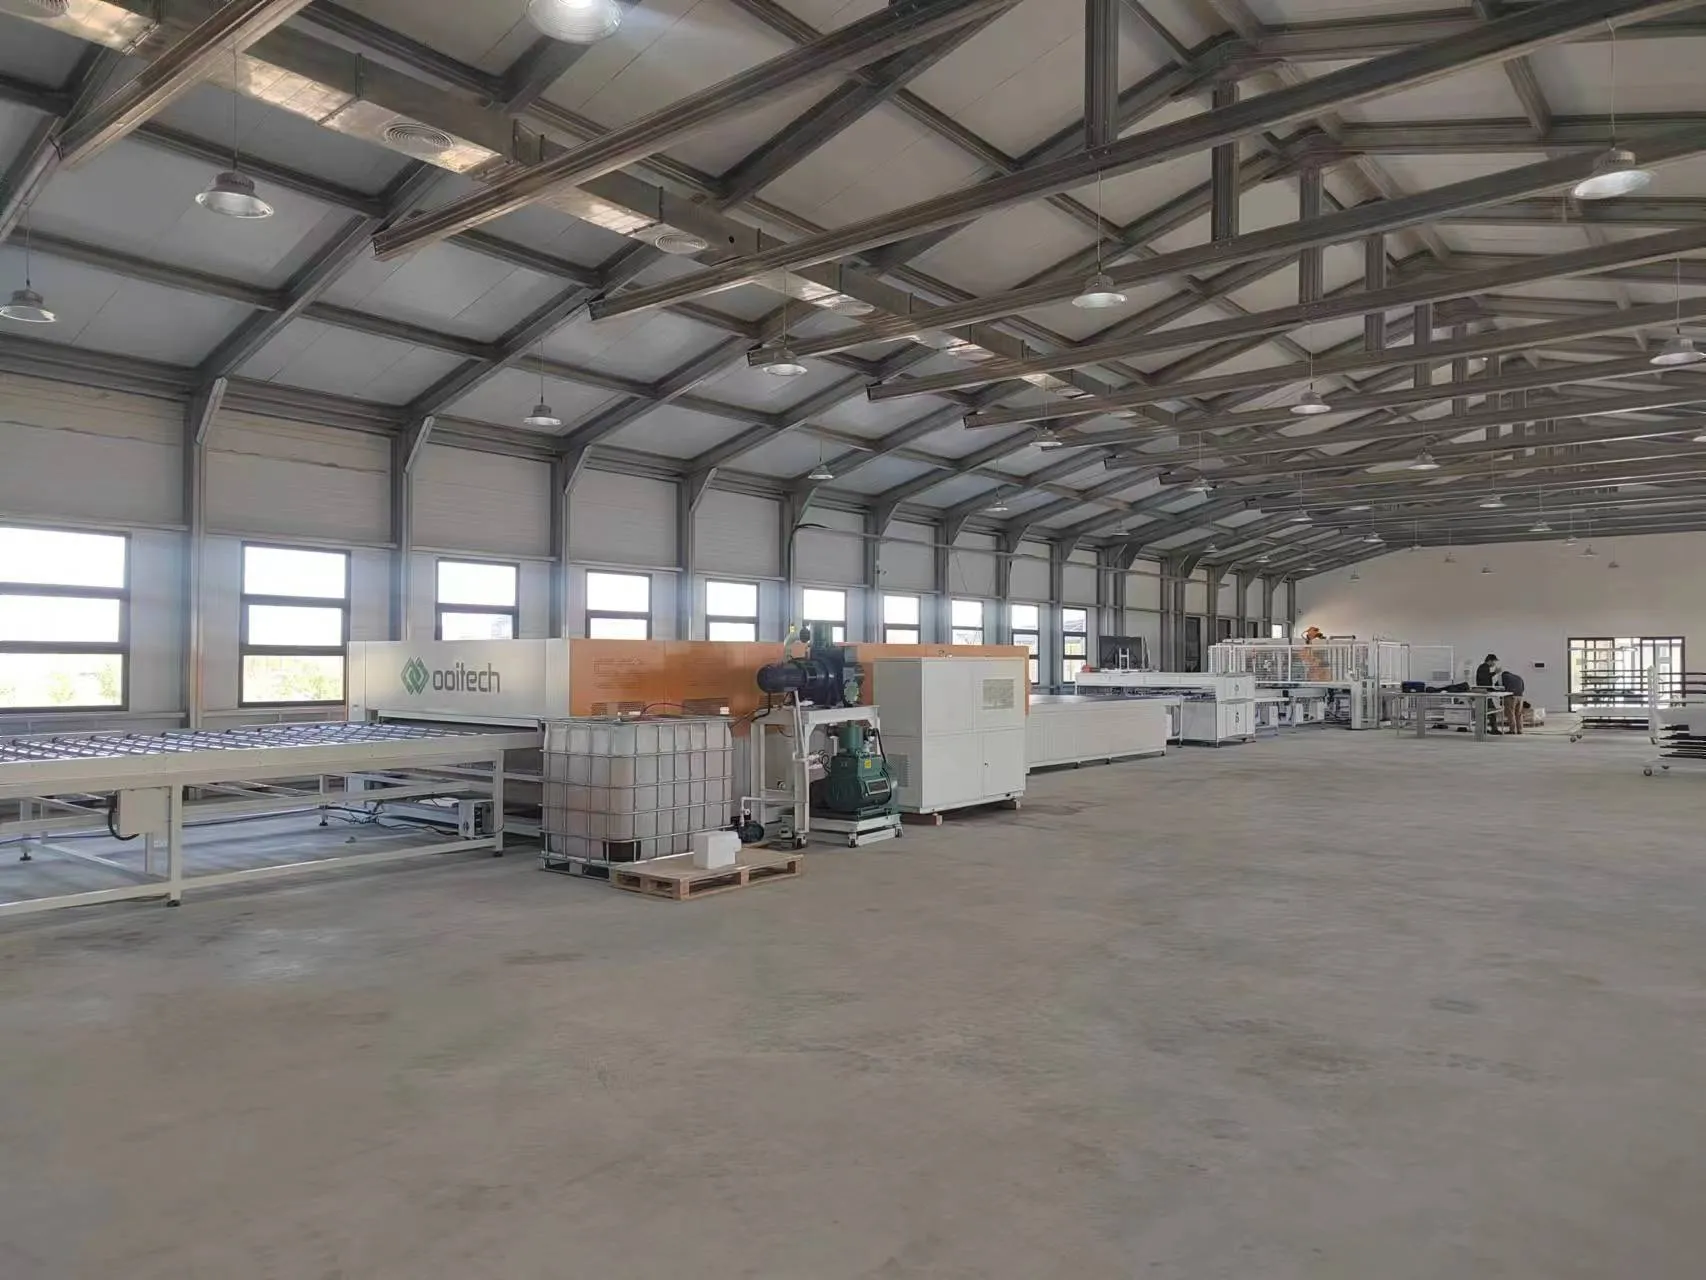
The mashine ya kuunganisha tabaka hufunga glasi, encapsulant, seli za sola na backsheet—au glasi ya nyuma—kuwa muundo mmoja wa kudumu.
Ndani ya laminator, utupu huondoa hewa iliyonaswa kutoka kwenye mrundikano wa moduli. Joto na shinikizo kisha huponya EVA au POE, na kuunganisha tabaka zote pamoja.
Mapishi ya uwekaji lamineti hutegemea:
Aina ya encapsulant
Ukubwa wa moduli
Unene wa kioo
Muundo wa kioo-nyuma au kioo-kioo
Teknolojia ya seli
Mahitaji ya msambazaji wa nyenzo
Mzunguko wa kawaida wa uwekaji lamineti unaweza kuchukua takriban dakika 10 hadi 20, ingawa muda halisi hutofautiana kulingana na nyenzo na vifaa.
Laminator mara nyingi ni mchakato mkuu wa polepole zaidi katika mstari wa uzalishaji. Kwa hivyo kiwanda kinaweza kuhitaji laminator kadhaa zinazofanya kazi kwa wakati mmoja.
Hili ni jambo muhimu wakati wa kuhesabu uwezo wa uzalishaji. Kuweka stringers za haraka hakutakuza pato la mwisho la moduli ikiwa sehemu ya uwekaji lamineti haiwezi kuchakata paneli kwa kiwango sawa.
Ubora wa uwekaji lamineti huathiri moja kwa moja uambatanaji, insulation ya umeme, upinzani wa unyevu na maisha ya matumizi yanayotarajiwa ya moduli.
11. Vifaa vya Kukata na Ukaguzi wa Baada ya Uwekaji Lamineti
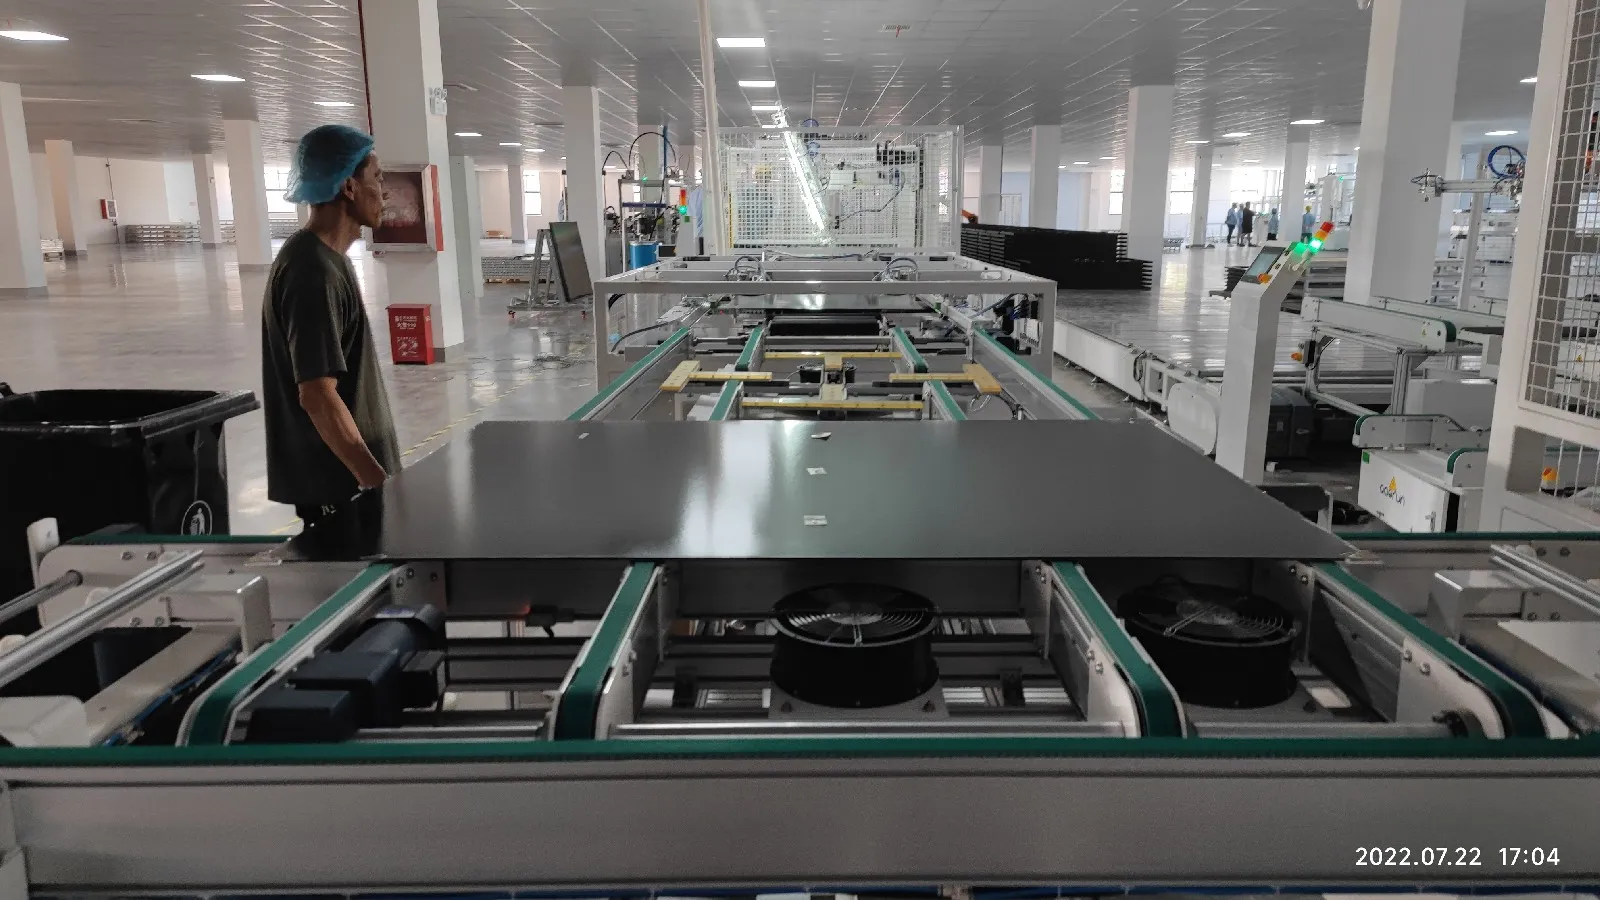
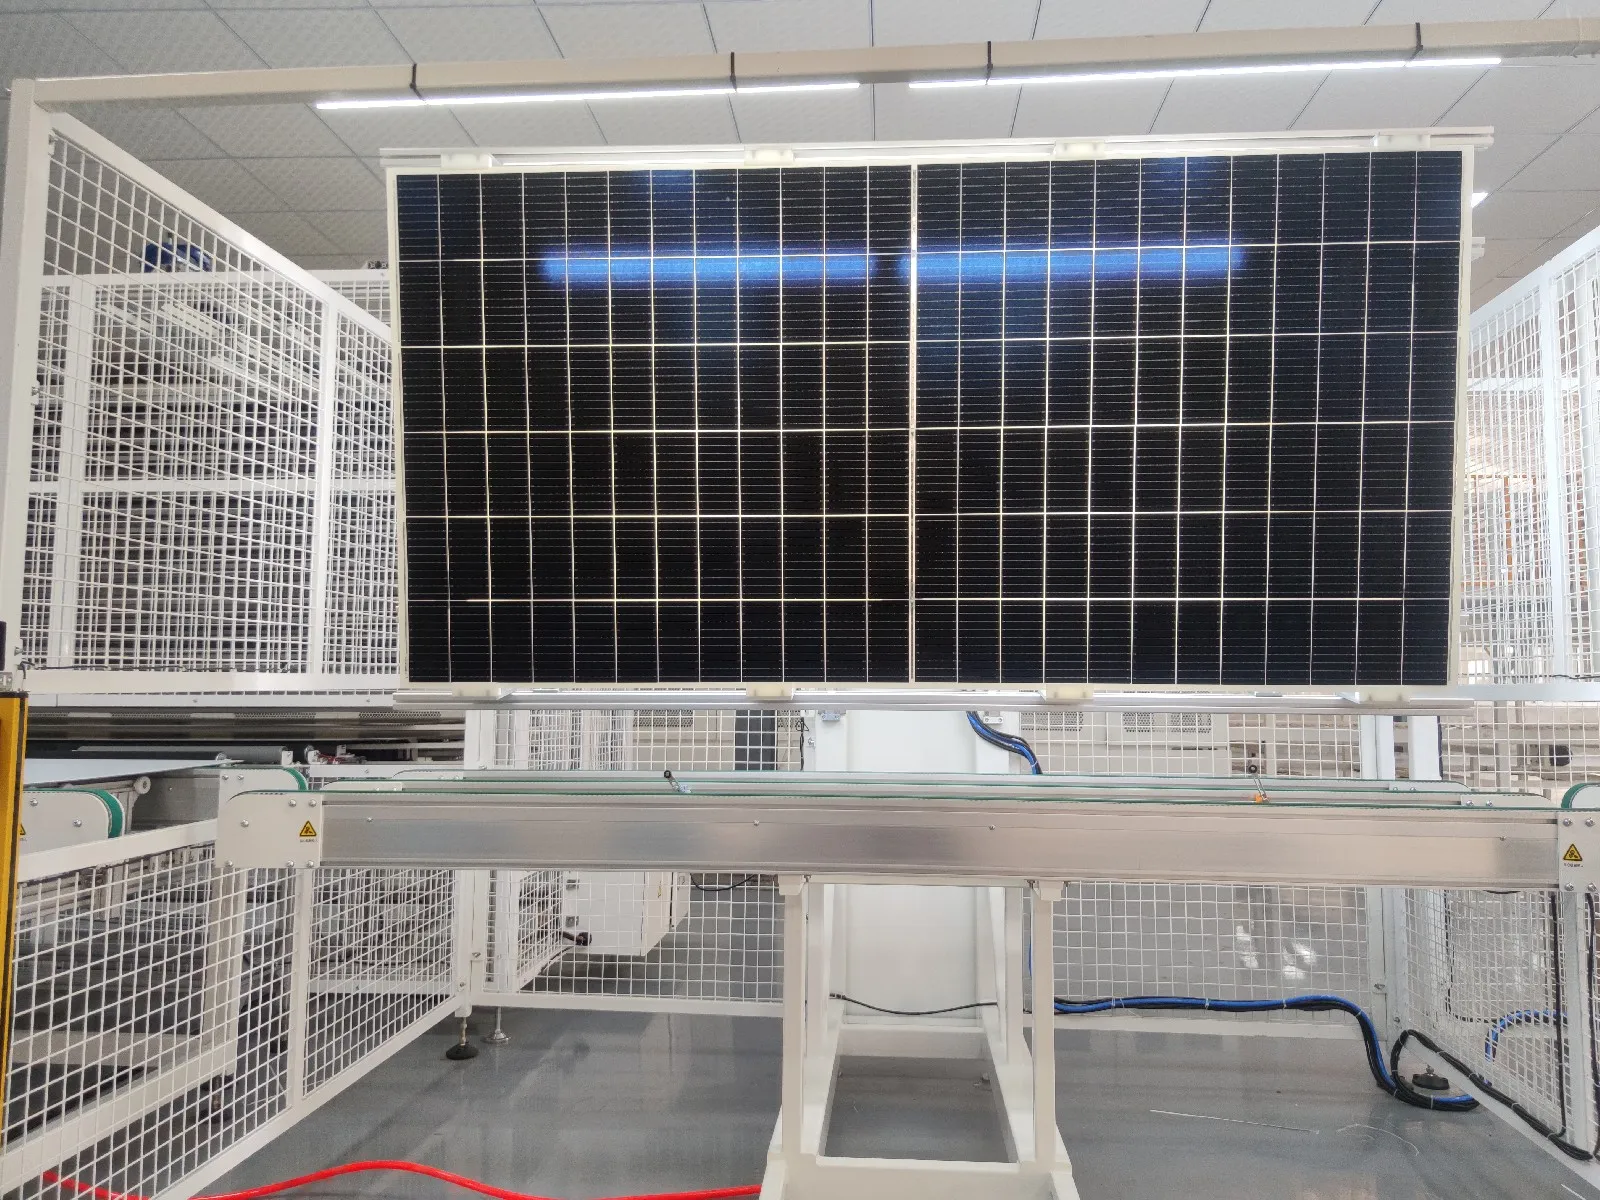
Baada ya uwekaji lamineti, EVA, POE au backsheet ya ziada hubaki kuzunguka kingo za moduli. Nyenzo hii lazima iondolewe kabla ya kuweka fremu.
Kwenye mstari mdogo, waendeshaji wanaweza kukata kingo kwa mikono. Mstari wa kiotomatiki wa uwezo wa juu kwa kawaida hutumia mashine ya kukata kingo.
Moduli iliyowekwa lamineti pia hukaguliwa kwa:
Mapovu ya hewa
Kutenganisha tabaka
Kufurika kwa encapsulant
Mikwaruzo
Uharibifu wa kioo
Kusogea kwa seli
Kuhama kwa string
Uchafuzi ndani ya lamineti
Vitengo vya kugeuza kiotomatiki hurahisisha kukagua pande zote za moduli bila kutegemea kuinua kwa mikono.
12. Mashine ya Kunasa Fremu na Kuweka Fremu
Usahihi wa kuweka fremu unashikiliwa kwa ±1 mm na tofauti ya diagonal ndani ya ±1.5 mm, kwenye eneo la kazi hadi 2,000 × 1,100 × 50 mm; kuunganisha fremu kwa gundi huendesha mstari wa hadi 2,500 mm.
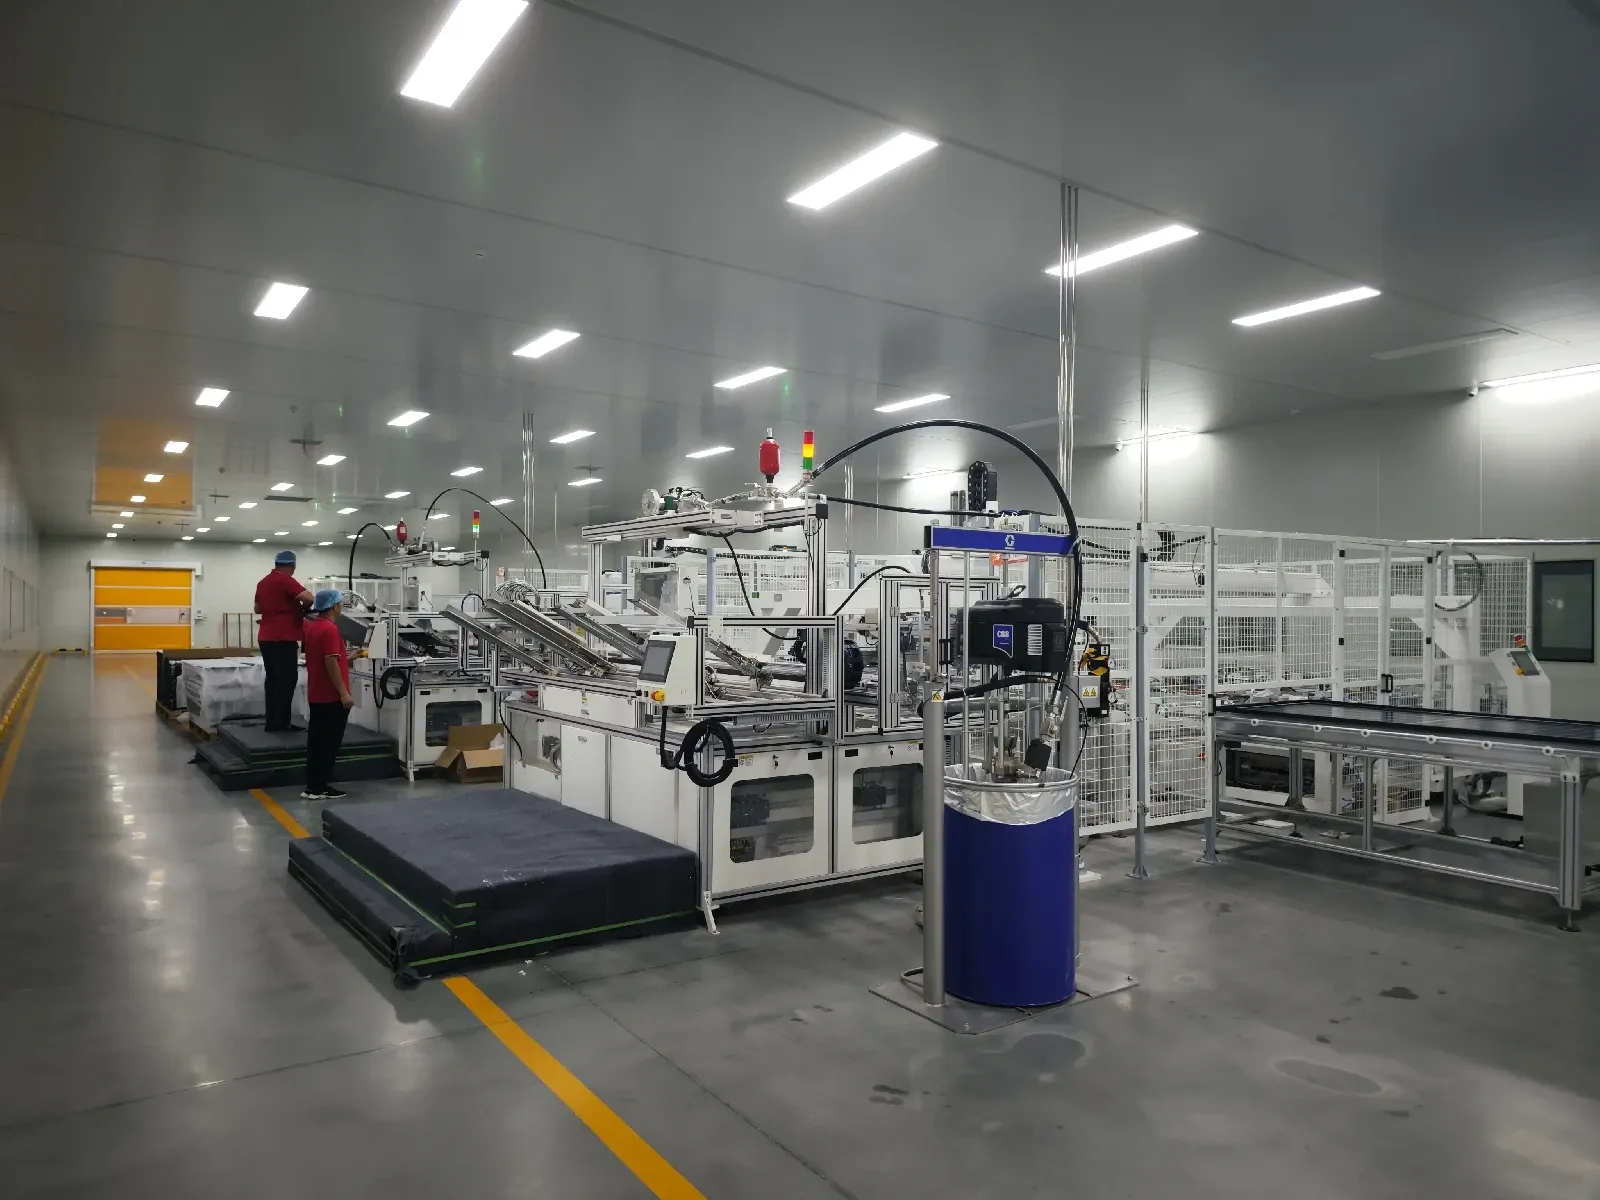

Paneli nyingi za kawaida za sola hutumia fremu ya alumini, inayowekwa na mashine ya kuweka fremu, kulinda kingo za glasi na kutoa msaada wa kimakanika wakati wa usafirishaji na ufungaji.
Sehemu ya uundaji wa fremu inaweza kujumuisha:
Mashine ya kiotomatiki ya kunasa fremu
Mfumo wa kupakia fremu ya alumini
Kifaa cha kuingiza funguo za pembe
Mashine ya kukusanya fremu
Mashine ya fremu ya nyumatiki au haidroliki
Kifaa cha kutoboa fremu
Sealant hupakwa ndani ya profaili za alumini kabla ya sehemu nne za fremu kubanwa kuzunguka moduli iliyogandishwa.
Fremu iliyokamilika lazima iwe ya mraba, imara na imefungwa vizuri. Kasoro za kawaida za uundaji wa fremu hujumuisha pembe zilizolegea, sealant isiyotosha, sealant nyingi kupita kiasi, mikwaruzo na vipimo visivyo sahihi vya fremu.
Moduli za kioo-kioo zisizo na fremu zinaweza zisihitaji mchakato huu, kutegemea muundo wa bidhaa.
13. Mashine za Kufunga Sanduku la Kituo
Kuchomelea sanduku la makutano huendesha mzunguko wa sekunde 16 au chini kwa uwekaji wa CCD wa ±0.1 mm, na kiwango kilichohitimu cha mvutano wa kuchomelea kinatarajiwa kuwa 100% au karibu nayo.
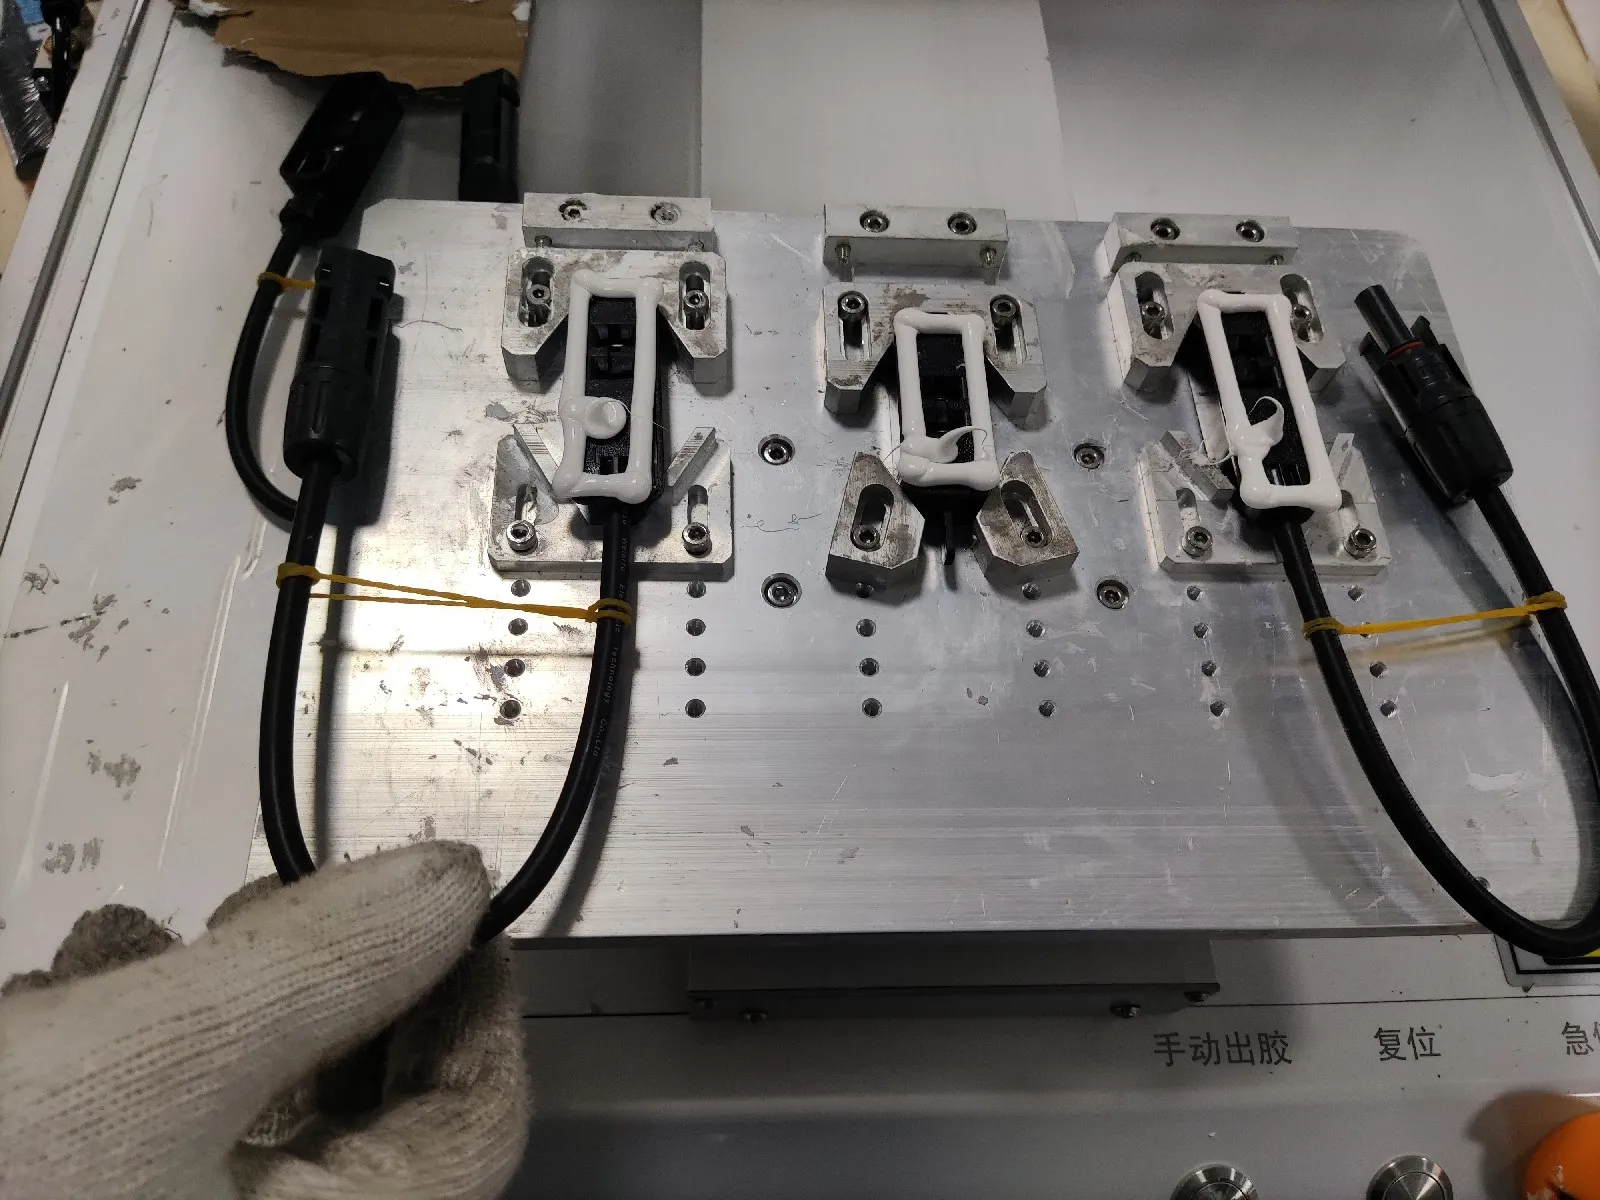
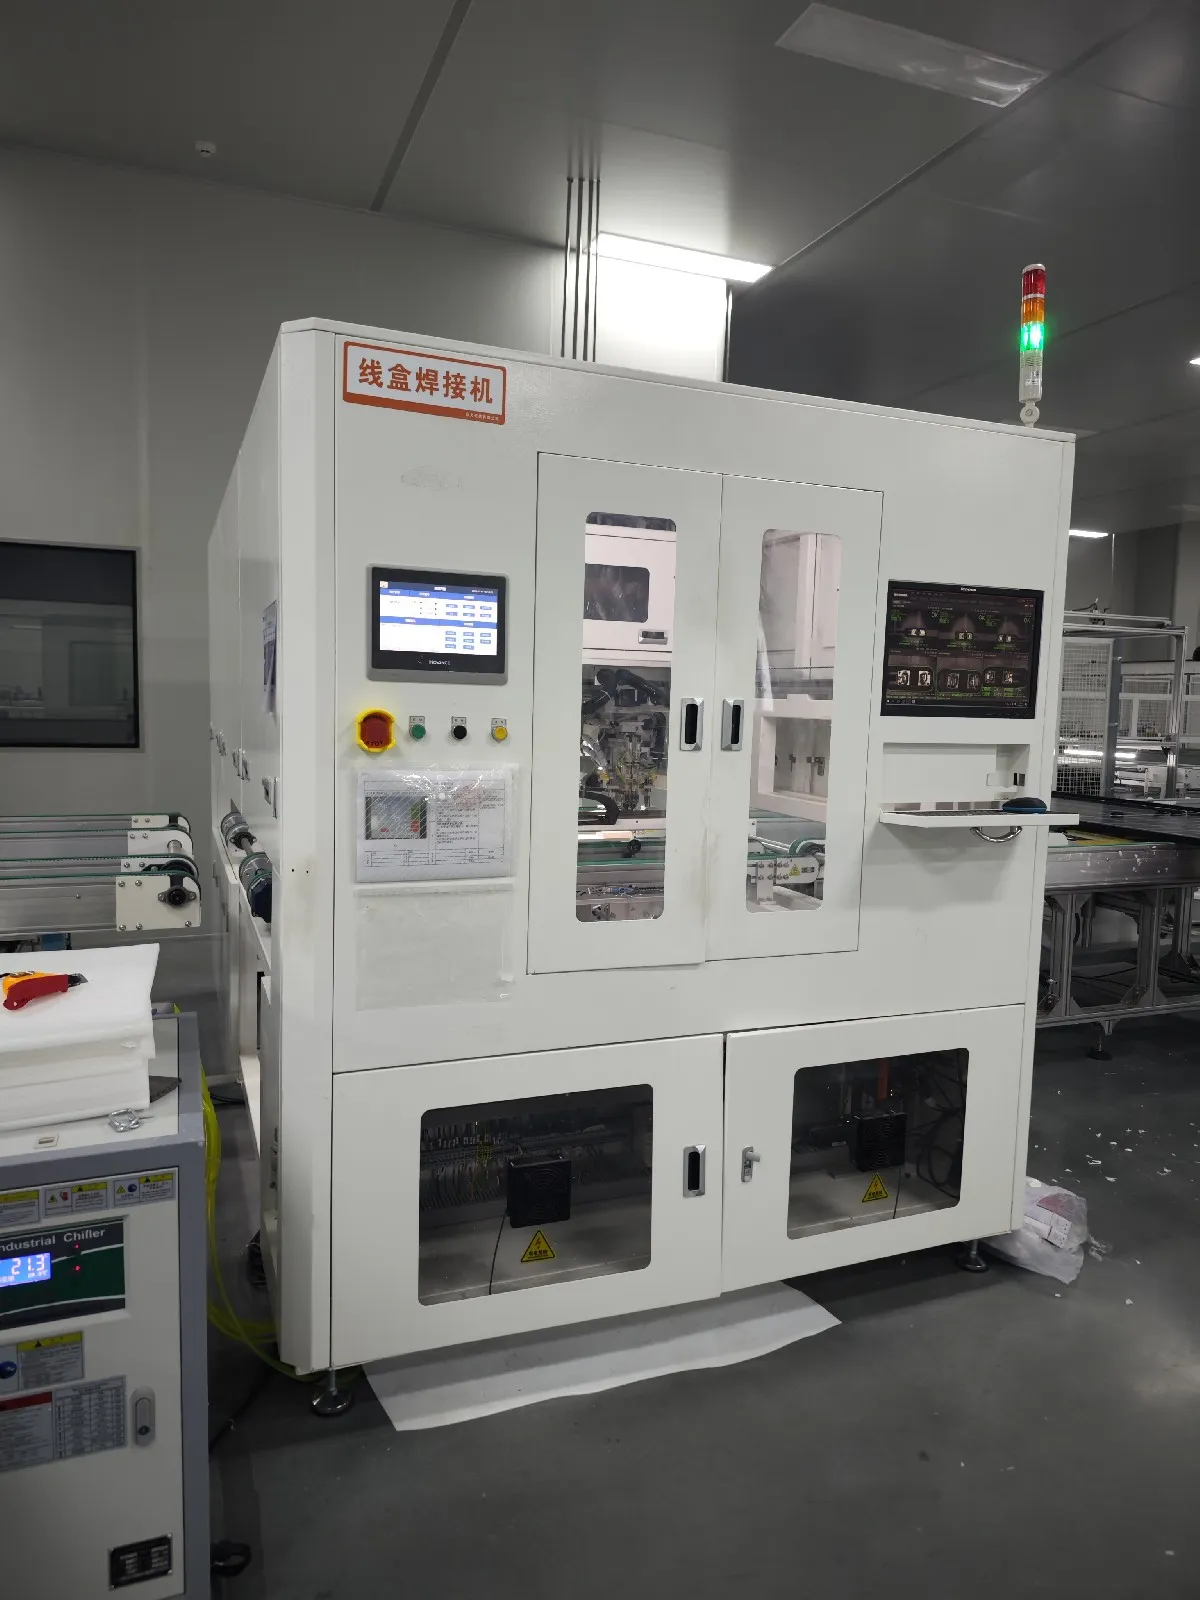
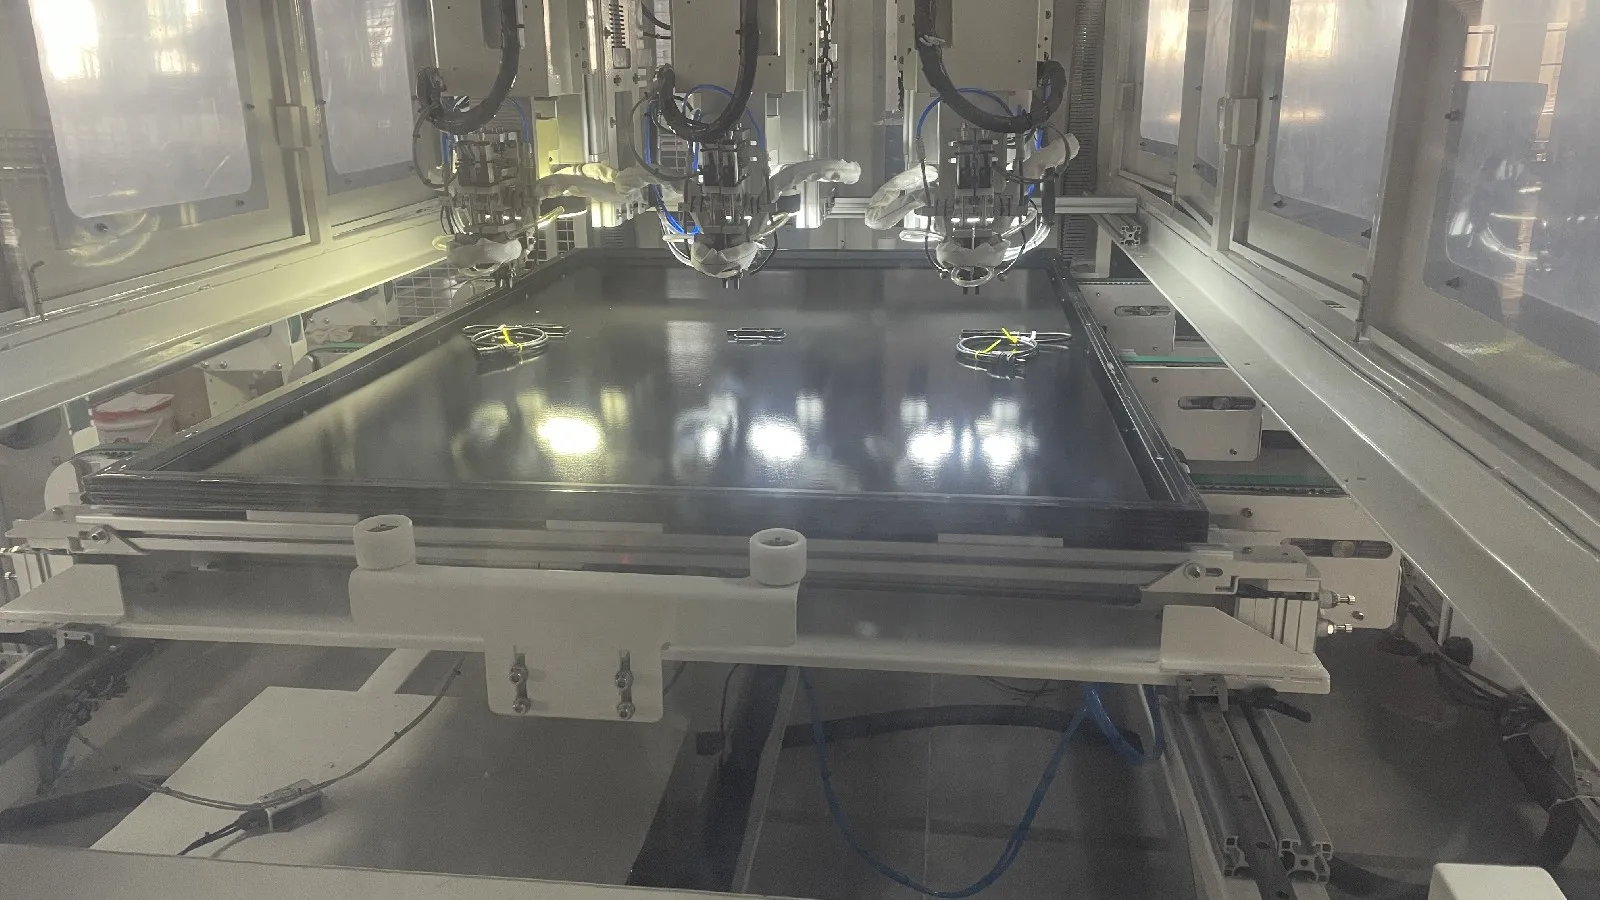
Sanduku la makutano hukusanya pato la umeme kutoka kwa mzunguko wa seli na hutoa muunganisho kati ya moduli na mfumo wa nje wa PV. Huunganishwa kwenye mashine ya kuchomelea sanduku la makutano.
Mchakato wa sanduku la kituo unaweza kujumuisha:
Kuweka nafasi ya sanduku la kituo
Kugawa silikoni au gundi
Kuchoma kwa risasi ya ribbon ya kutoa
Kuchoma kwa kiotomatiki kwa terminali
Kujaza kwa gundi ya AB
Kupaka potting
Ukaguzi wa kebo na kiunganishi
Mashine ya kuchoma sanduku la kituo huunganisha ribbon za kutoa za moduli na terminali za sanduku la kituo. Mashine ya kugawa au ya potting kisha hupaka sealant au nyenzo ya kujaza ili kulinda miunganisho ya umeme dhidi ya unyevu, mwendo na kutu.
Gundi na nyenzo ya potting lazima zipate muda wa kukomaa wa kutosha kabla ya upimaji wa mwisho na ufungashaji.
14. Kipima EL cha Mwisho
Final EL kwa kawaida ni azimio la juu zaidi kati ya ukaguzi huo miwili, na kamera nne za pikseli 5,440 × 3,648 na usahihi wa kupiga picha karibu 0.5 mm kwa pikseli kwenye mashine ya sasa.
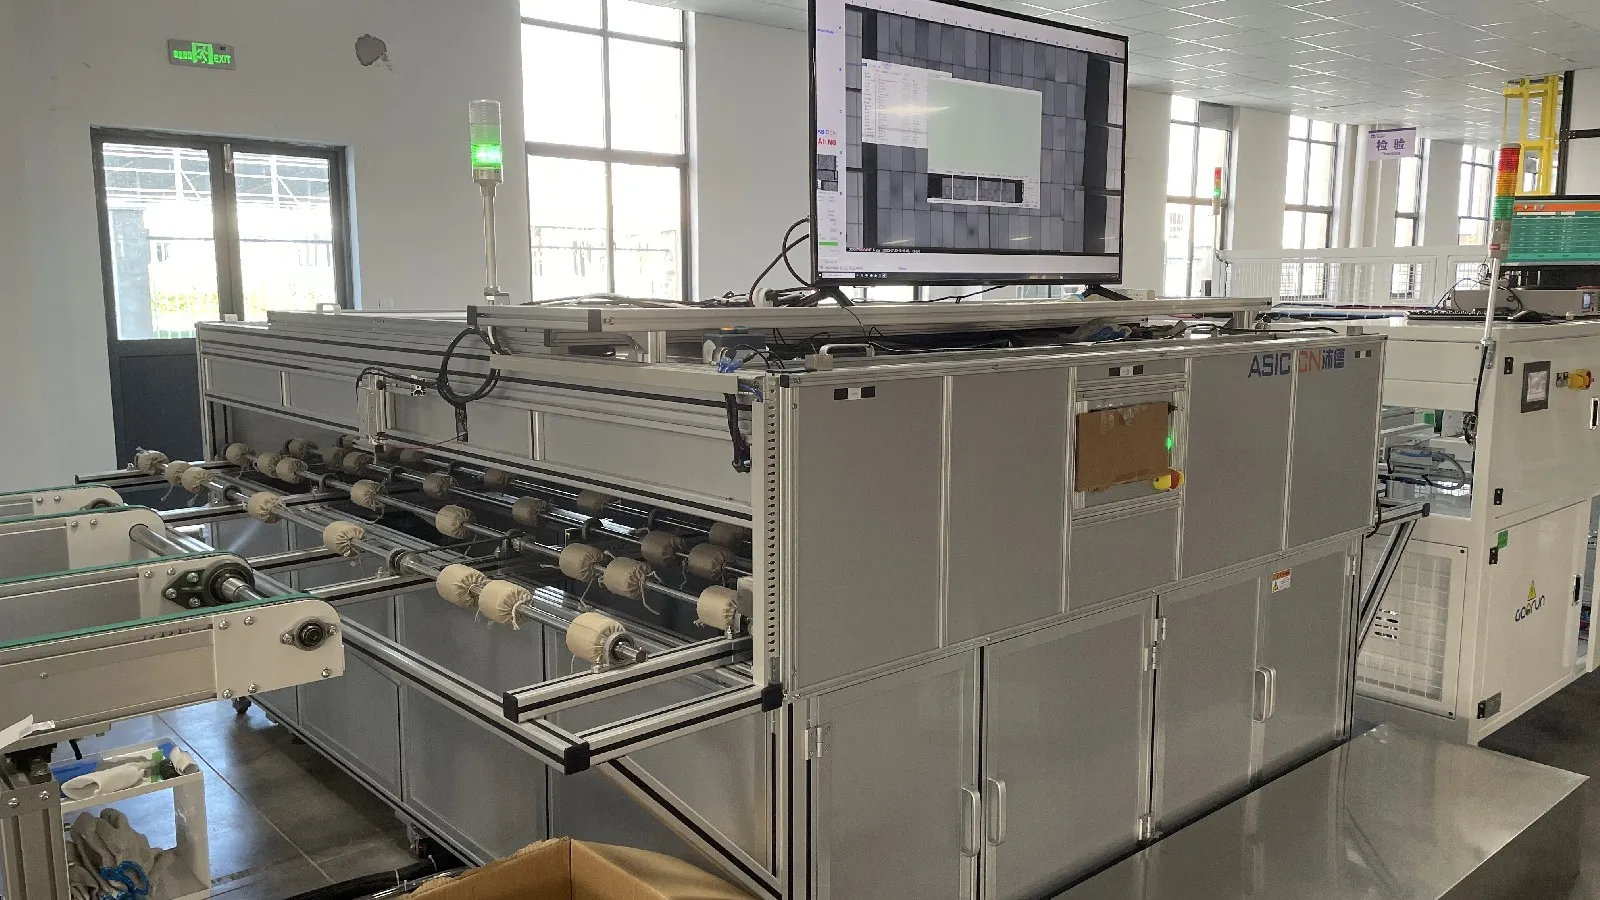
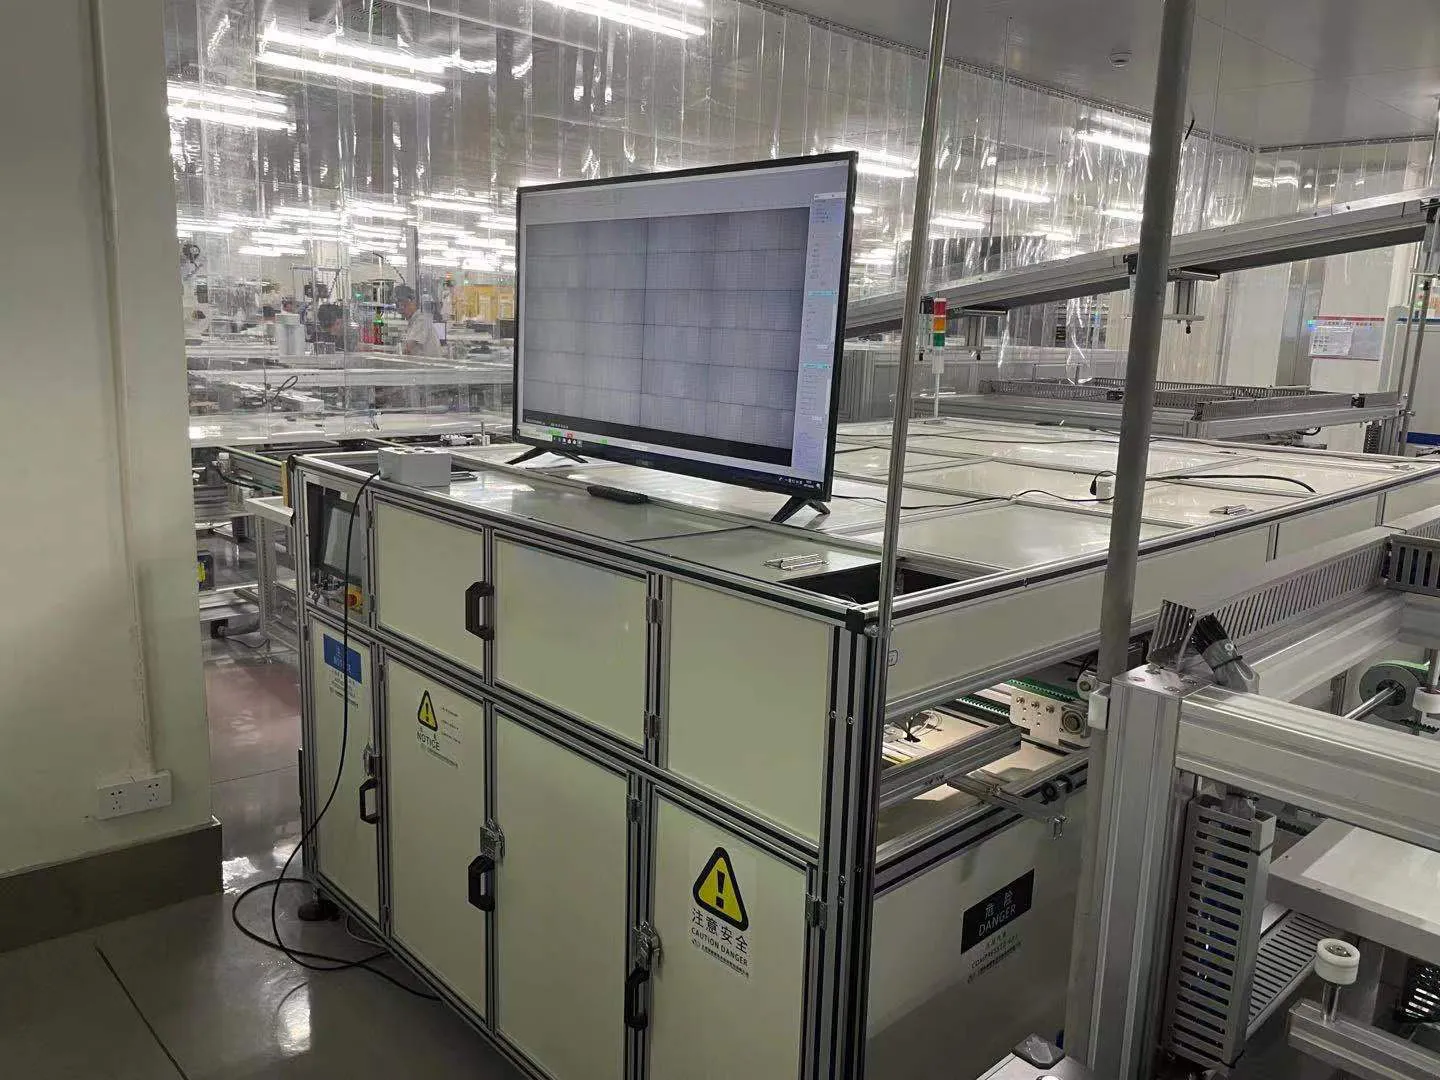
Jaribio la pili la EL kwa kawaida hufanywa baada ya kuunganisha tabaka au kusanyiko la mwisho la moduli.
Jaribio hili ni muhimu kwa sababu nyufa mpya ndogo zinaweza kuingizwa wakati wa kuunganisha tabaka, kukata, kuweka fremu au kushughulikia nyenzo.
Picha ya mwisho ya EL inaweza kufichua:
Nyufa ndogo za seli
Seli zilizovunjika
Vidole vilivyokatika
Viungo dhaifu vya solder
Baa kuu zilizovunjika
Maeneo yasiyo na umeme
Kukatika kwa mifuatano
Programu ya kuchanganua picha kiotomatiki inaweza kusaidia kuainisha kasoro, lakini mtengenezaji bado anahitaji viwango wazi vya kukubalika. Mfumo lazima ufafanue kasoro zipi zinakubalika, zipi zinahitaji kurekebishwa na zipi zinasababisha kukataliwa.
15. Kiiga jua na Kipima I-V
Kifananishi cha jua kinapimwa kwa ulinganifu wa spectral, ambapo dirisha la daraja la A+ liko kati ya 0.875 na 1.125, kwa mwanga kutoka 200 hadi 1,200 W/m² na muda wa mzunguko karibu sekunde 25.
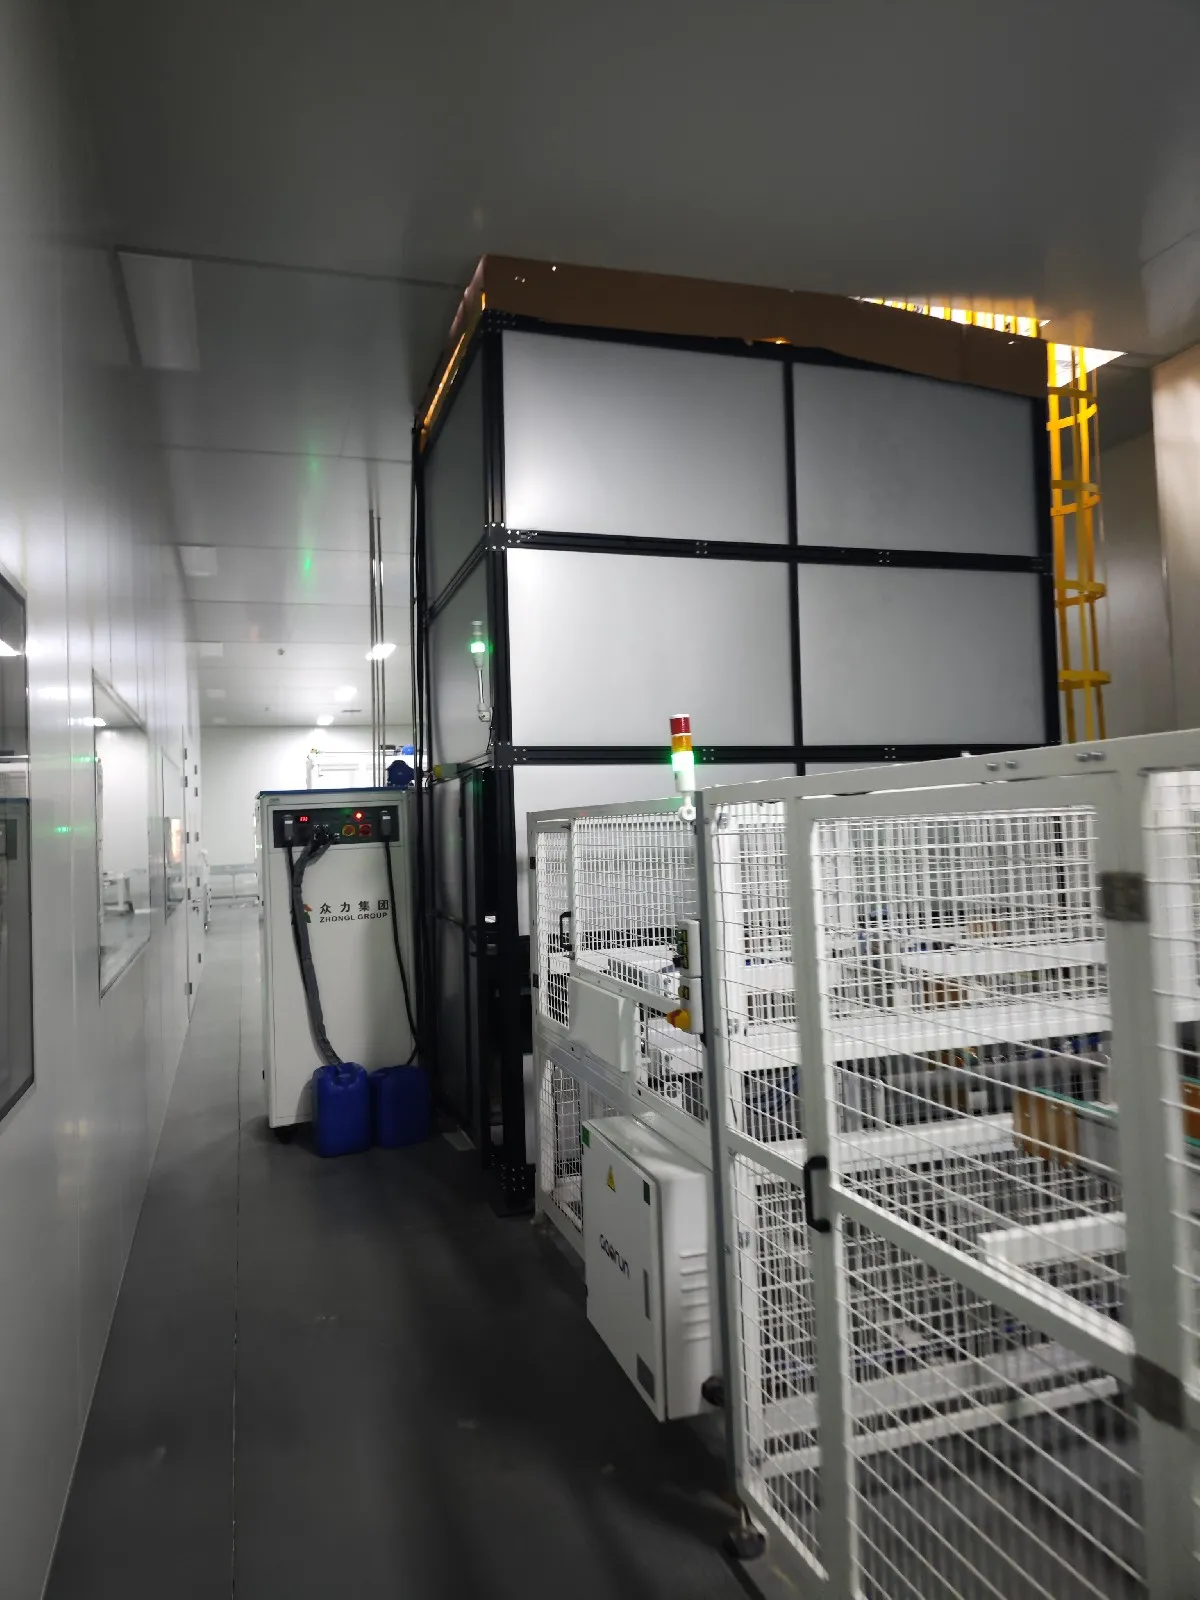
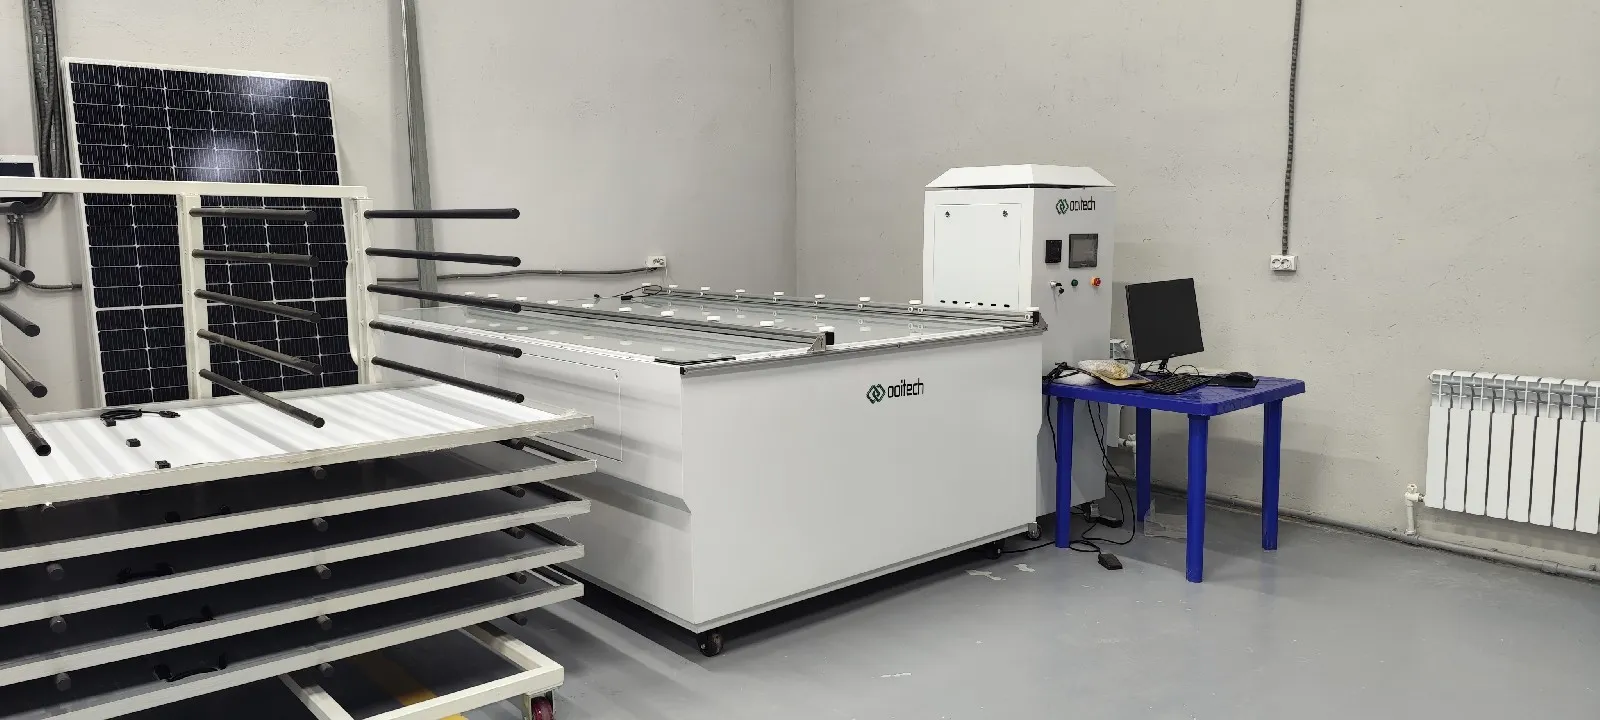
The kiiga cha sola, pia kinajulikana kama kipima flash au kipima I-V, hupima utendaji wa umeme wa paneli ya sola iliyokamilika chini ya mwanga uliodhibitiwa.
Kipima hurekodi vigezo vikiwemo:
Nguvu ya juu
Voltage ya mzunguko wazi
Umeme wa mzunguko mfupi
Voltage ya uendeshaji
Sasa ya uendeshaji
Kipengele cha kujaza
Ufanisi wa moduli
Mkondo kamili wa I-V
Nguvu iliyopimwa hutumika kuainisha paneli na kuzalisha lebo yake ya jina au lebo ya uzalishaji.
Kiiga jua kinapaswa kuwa na ulinganifu unaofaa wa mwonekano, usawa wa mwanga na uthabiti. Kasi yake ya upimaji lazima pia ilingane na uwezo wa uzalishaji wa sehemu nyingine ya mstari. Vinginevyo, paneli zilizokamilika zitaanza kukusanyika mbele ya kituo cha upimaji.
16. Vifaa vya Kupima Usalama
Vipima vya hi-pot na insulation huendesha kutoka 0.1 kV hadi 10 kV na mkondo wa uvujaji hupimwa kwa milliamps, na upimaji wa mwendelezo wa ardhi hutumia 5–60 A inayoweza kupangwa katika anuwai inayofikia chini hadi milliohms.
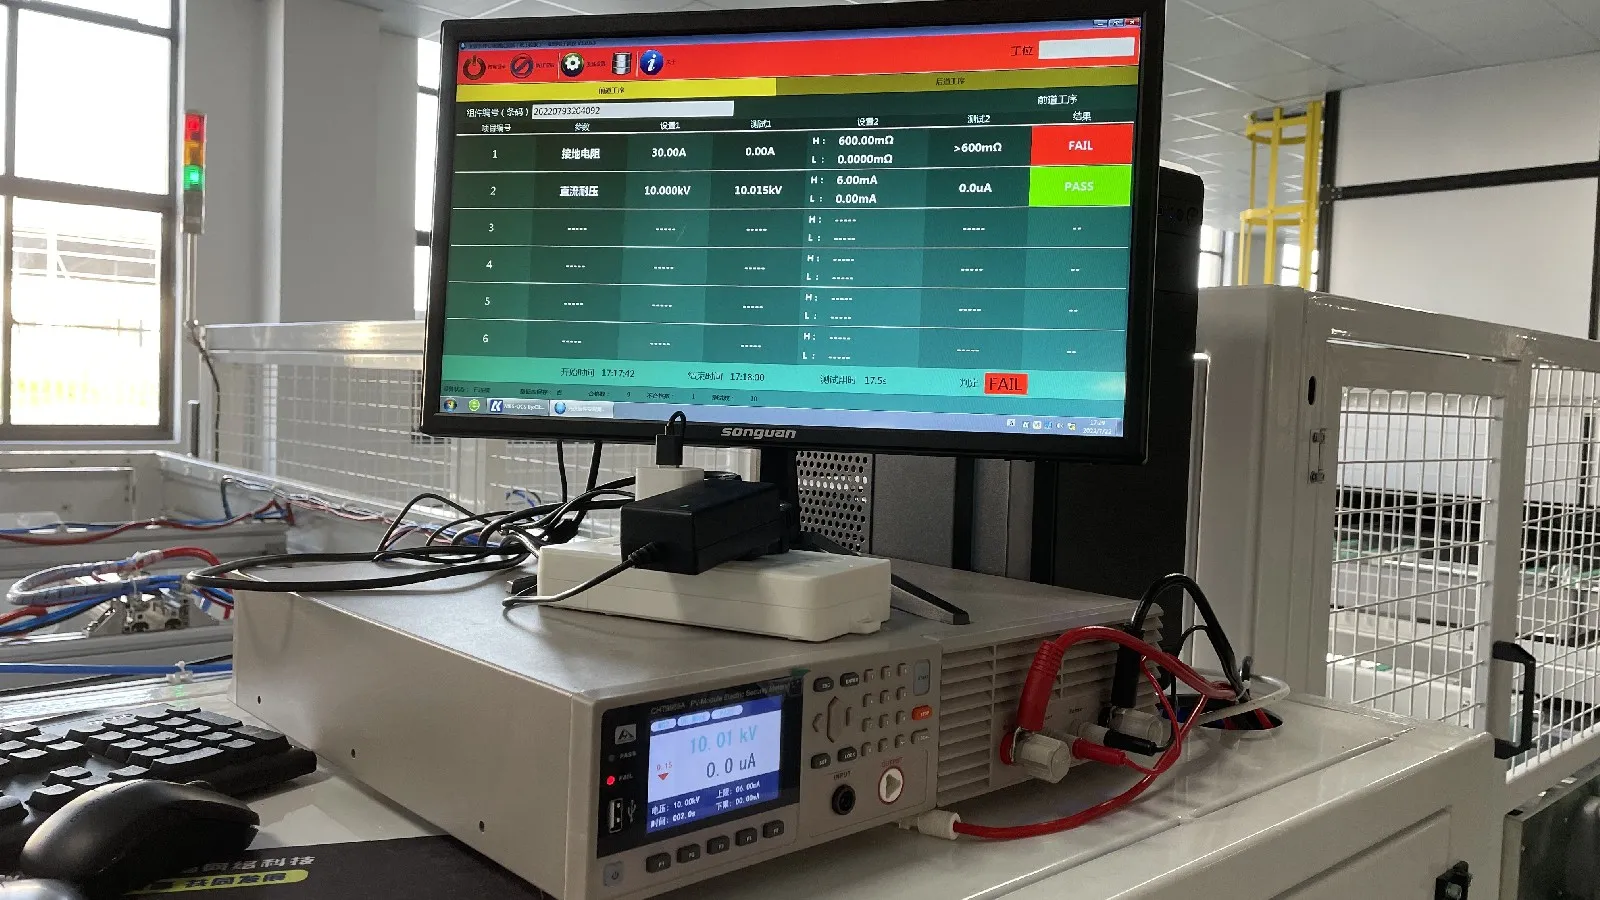
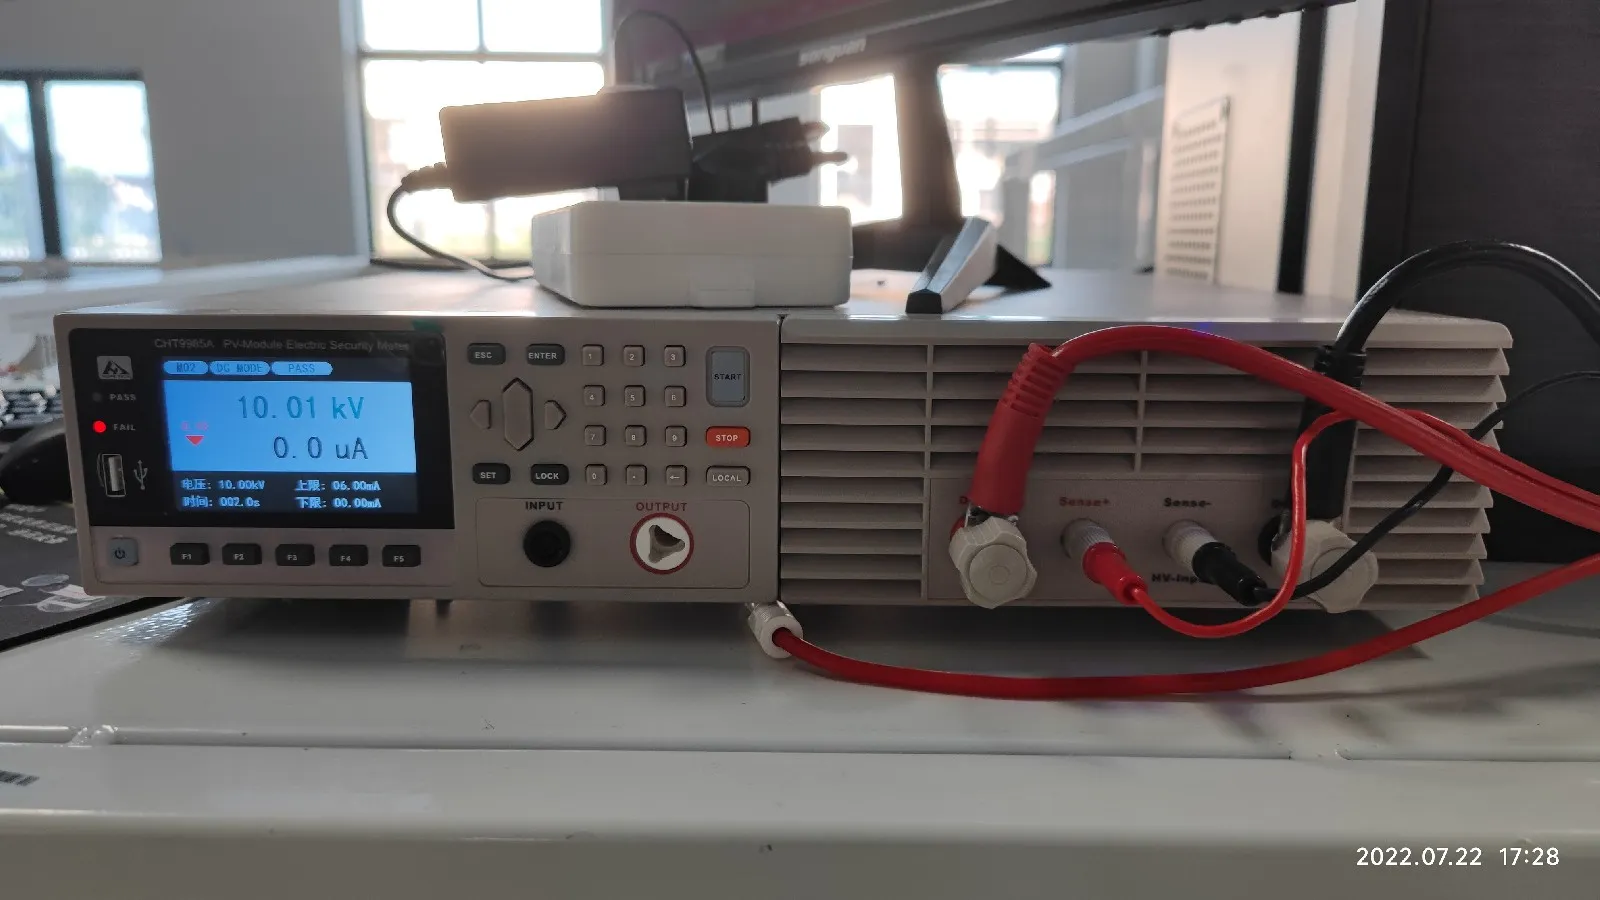
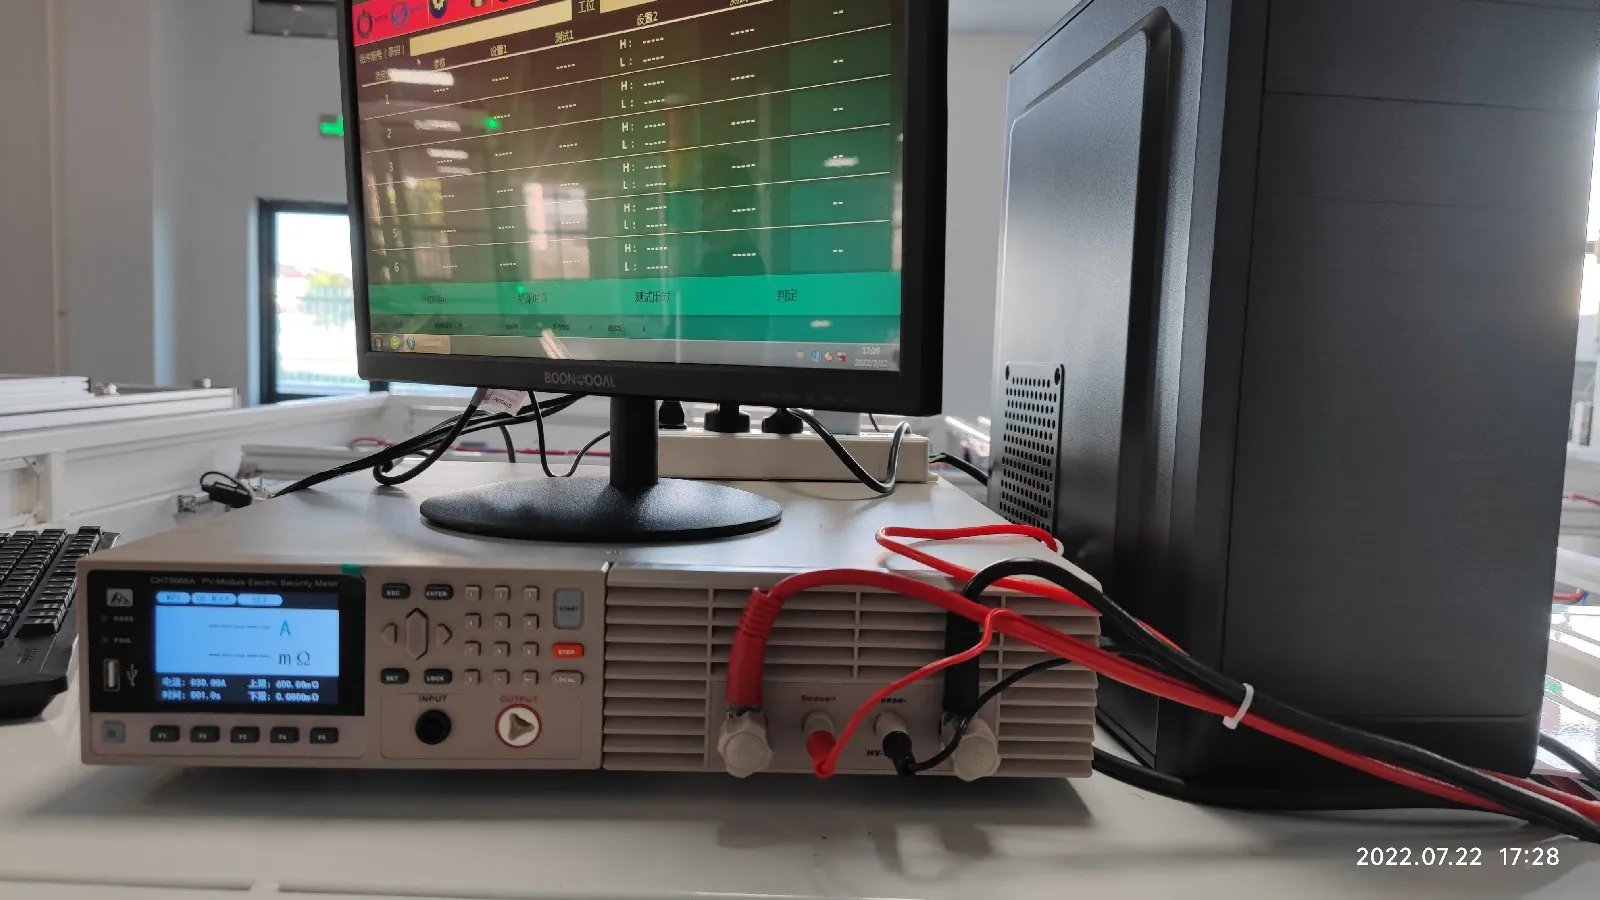
Pato la umeme ni sehemu moja tu ya udhibiti wa mwisho wa ubora. Paneli lazima pia iwe salama kiumeme.
Vifaa vya kawaida vya kupima usalama ni pamoja na:
Kipima hi-pot
Kipima upinzani wa insulation
Kipima mwendelezo wa ardhini
Kipima mkondo wa uvujaji
Jaribio la hi-pot hutumia voltage ya juu kati ya mzunguko wa ndani wa umeme na fremu ya moduli ili kuthibitisha uadilifu wa insulation.
Jaribio la mwendelezo wa ardhi hupima muunganisho wa umeme kati ya fremu ya alumini na sehemu zake za kuunganisha ardhi. Upimaji wa insulation hukagua kama moduli inaweza kufanya kazi kwa usalama bila njia za uvujaji hatarishi.
Haya ni majaribio muhimu ya uzalishaji, si ukaguzi wa hiari wa ubora.
17. Mstari wa Kuweka Lebo, Kupanga na Kufunga
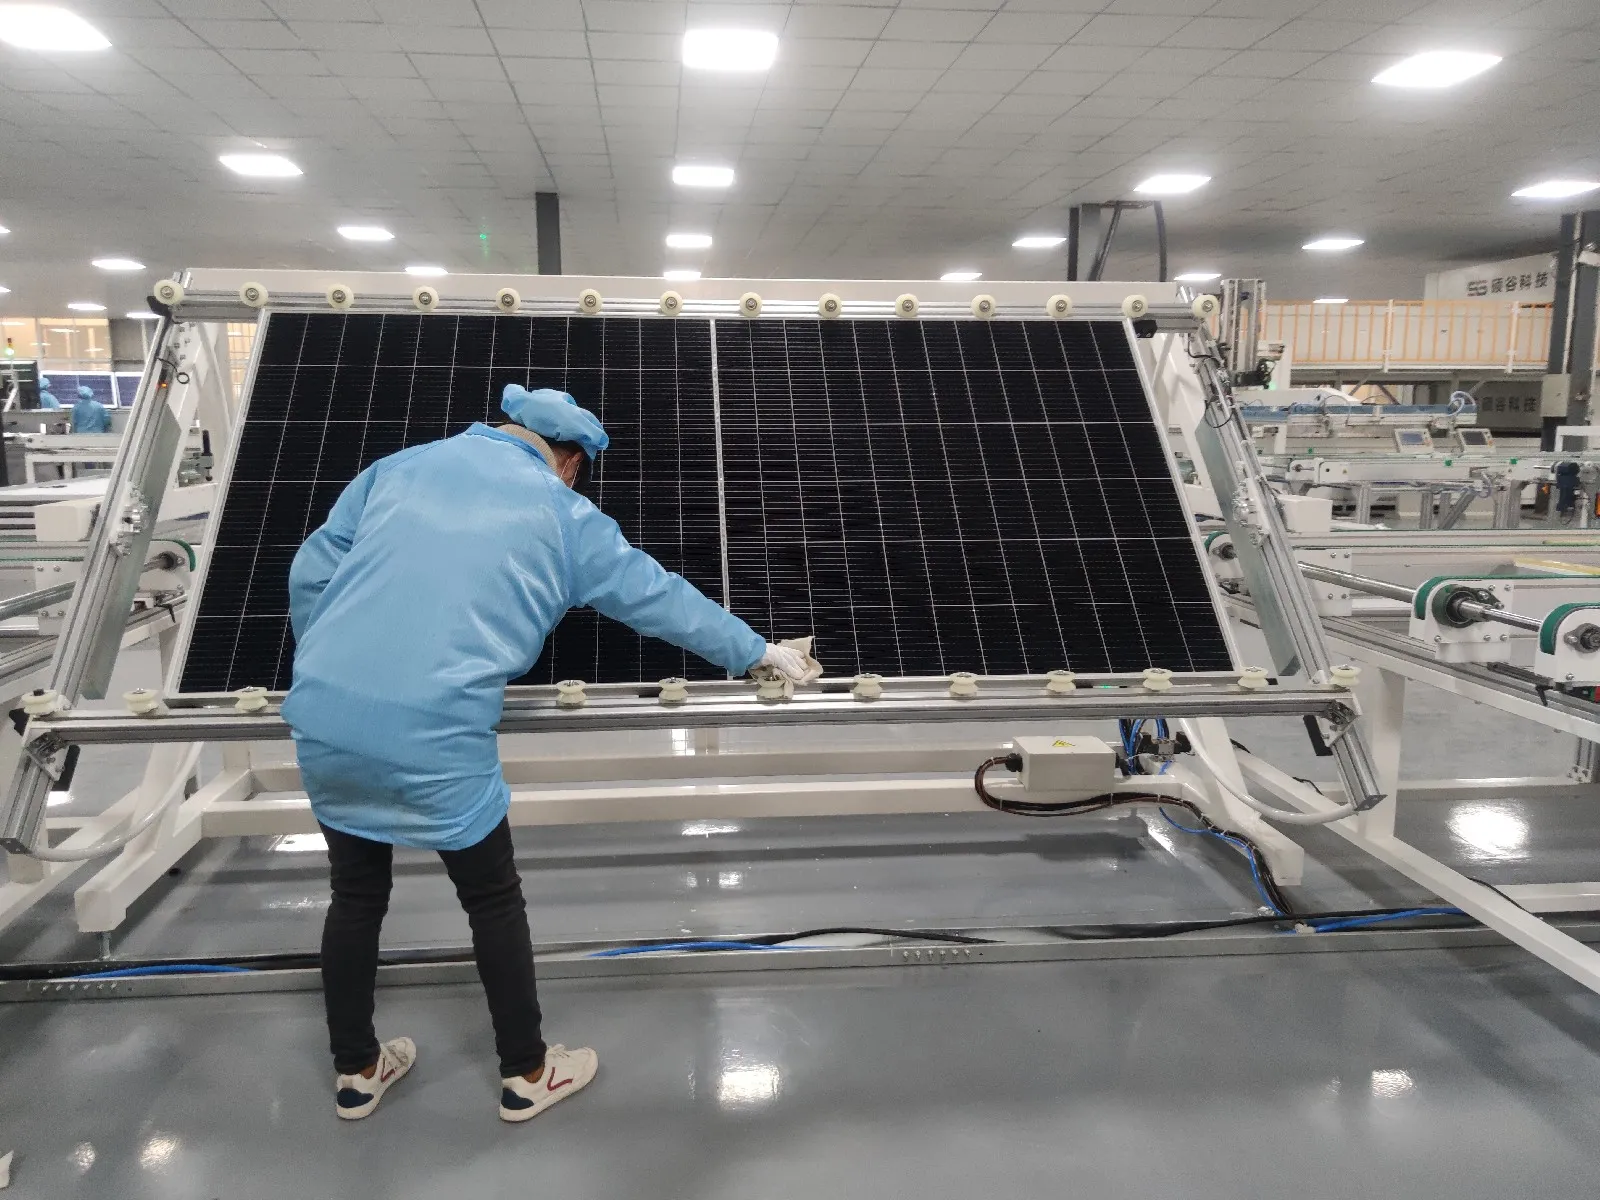
Baada ya paneli kupita ukaguzi wa umeme, usalama, EL na macho, kiwanda huchapisha lebo ya bidhaa na kurekodi matokeo ya mwisho ya majaribio.
Kila moduli kwa kawaida hupewa namba ya mfululizo ya kipekee. Kwenye mstari wa kiotomatiki, namba hii inaweza kuunganishwa na MES au mfumo wa ufuatiliaji.
Kiwanda kinaweza kisha kufuatilia moduli iliyokamilika hadi kwenye taarifa kama vile:
Kundi la seli za sola
Data ya uzalishaji ya Stringer
Picha za EL
Kituo cha kuweka tabaka
Mapishi ya laminator
Kituo cha kutengeneza fremu
Matokeo ya jaribio la I-V
Matokeo ya jaribio la usalama
Tarehe ya uzalishaji na zamu
Moduli zilizokamilika hupangwa kwa daraja la nguvu, hurundikwa na vifaa vya kinga na kufungwa kwa usafirishaji.
Ufungaji unaweza kuonekana kama mchakato rahisi, lakini kurundika vibaya au kinga isiyotosha kunaweza kuharibu moduli nzuri kabla ya kufika kwenye eneo la mradi.
Nusu-Kiotomatiki au Kiotomatiki Kamili?
Kiwanda cha paneli za sola hakihitaji kila wakati uendeshaji wa kiotomatiki kamili.
Mistari ya nusu-kiotomatiki mara nyingi hufaa kwa miradi ya majaribio, watengenezaji wa kikanda na viwanda vyenye uwezo mdogo uliopangwa. Waendeshaji wanaweza kushughulikia bussing, maandalizi ya nyenzo, kupunguza, ufungaji wa sanduku la makutano na ukaguzi wa macho kwa mikono.
Mistari yenye otomatiki kamili huongeza ushughulikiaji wa roboti, conveyor za kiotomatiki, mifumo jumuishi ya ukaguzi, hifadhi za uzalishaji na ufuatiliaji wa data. Hutoa uwezo mkubwa wa uzalishaji na udhibiti wa mchakato unaofanana zaidi, lakini pia huhitaji uwezo mkubwa wa matengenezo na usimamizi bora wa uzalishaji.
Kiwango sahihi cha otomatiki hutegemea:
Uwezo wa mwaka uliopangwa
Muundo wa moduli
Teknolojia ya seli
Uwekezaji unaopatikana
Mazingira ya kazi ya ndani
Mahitaji ya ubora wa bidhaa
Mipango ya upanuzi wa baadaye
Usichague Kila Mashine Tofauti
Mashine kubwa zaidi si kila wakati mashine muhimu zaidi, na mashine yenye kasi zaidi haiundi kiotomatiki mstari wa uzalishaji wenye kasi zaidi.
Uwezo lazima usawazishwe katika kukata seli, kuunganisha nyaya, kuweka tabaka, kuunganisha busbar, kulamina, kuweka fremu, kufunga sanduku la makutano na upimaji wa mwisho.
Kiwanda pia kinahitaji mifumo ya kusaidia kama vile:
Conveyor za kiotomatiki
Hifadhi za uzalishaji
Kompresa za hewa
Mifumo ya vacuum
Chillers
Hifadhi ya malighafi
Programu ya MES na ufuatiliaji
Nafasi ya matengenezo
Maeneo ya udhibiti wa ubora
Muundo wa moduli lazima uthibitishwe kabla ya kuchagua vifaa. Mstari ulioundwa kwa moduli za kawaida za PERC full-cell unaweza usifae kwa TOPCon half-cells za ukubwa mkubwa, moduli za HJT, seli za BC au paneli nzito za glass-glass bila kubadilisha mashine kadhaa.
Kwa hivyo, mpango wa kiwanda wa kweli unapaswa kuanza na vipimo lengwa vya moduli na uwezo wa uzalishaji wa mwaka. Orodha ya mwisho ya mashine huja baada ya hapo.
Maoni yetu ni rahisi: kiwanda cha sola cha kuaminika si rundo la mashine za kuvutia bali mfumo mmoja wa uzalishaji uliosawazishwa, na Ooitech inaweza kutoa mistari kamili ya uzalishaji wa paneli za sola ya nusu-otomatiki na otomatiki kamili kutoka 5 MW hadi 1.2 GW, muundo wa mpangilio wa kiwanda, ufungaji, mafunzo, msaada wa malighafi na huduma ya baada ya mauzo duniani kote.
Usomaji unaohusiana: nini huathiri bei ya mashine ya utengenezaji wa paneli za sola, kile ambacho gharama ya kiwanda cha kutengeneza paneli za sola kinashughulikia zaidi ya vifaa, na jinsi ya kuanzisha biashara ya utengenezaji wa paneli za sola.
Inayohusiana: Mashine ya Kutengeneza Paneli ya Sola: Vituo na Mpangilio inaeleza jinsi mfululizo huo wa mchakato unavyobadilishwa ukubwa kutoka 5 MW hadi 1.2 GW na ni pembejeo zipi za kugandisha kabla ya kuagiza.
Inayohusiana: Mstari wa Kukusanya Sanduku la Kuingiza la Paneli ya Sola Otomatiki: Vituo inashughulikia vikundi vitano vya mashine, ukadiriaji wa ~1,000 pcs/h na huduma zinazoamua mpangilio.
Usomaji zaidi na data ya usuli
Nyenzo za marejeleo za umma kuhusu mada hii, zilizochapishwa na mashirika yanayosimamia ramani ya teknolojia na data ya soko ya sekta hii: