Jukumu la uhariri la makala hii liko kwa Wuhan Ooi Photoelectric Technology Co., Ltd. Imeandikwa na kukaguliwa na timu ya uhariri ya Ooitech. Tazama sera yetu ya uhariri kwa jinsi tunavyoandika, mahali zana za AI zinatumika, na jinsi ya kuomba marekebisho.
Jinsi Roli ya Kifuniko Inavyotengenezwa, na Mahali Inapohama
Jedwali la Yaliyomo
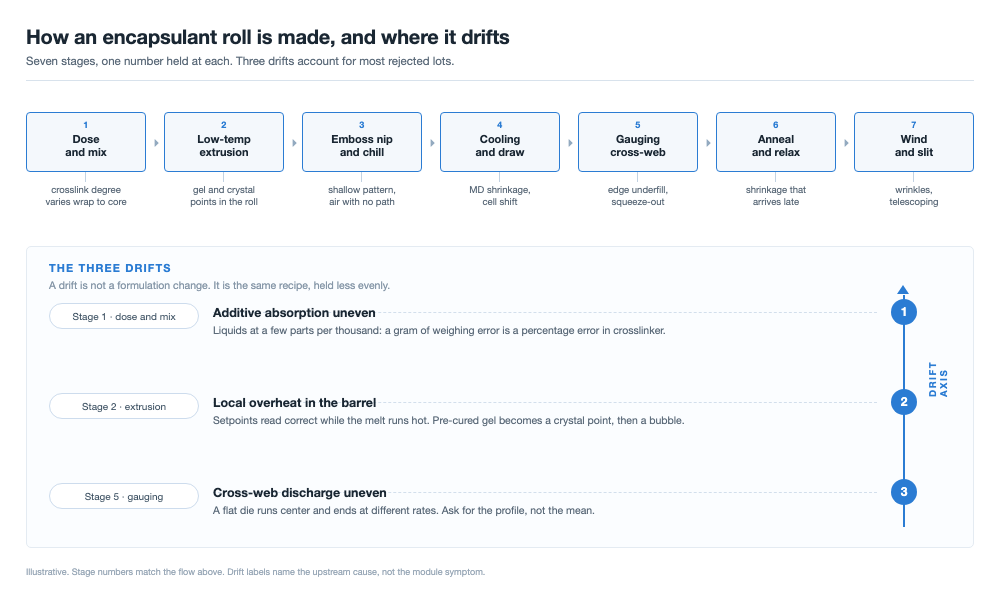
Jibu la haraka: Mstari wa kifuniko ni mfupi: kipimo na kuchanganya, kusukuma baridi, kuchora muundo, kupoza, kupima, kuweka joto, kuviringisha. Mfululizo si ugumu. Kushikilia namba moja katika upana wote wa roll, katika zamu na katika mistari ndiyo, na hiyo hupimwa kwa tofauti badala ya viwango vya juu. Muundo huo huo unaweza kuacha mitambo miwili kama roll moja inayopita ukaguzi wa kuingia na moja inayokataliwa. Mielekeo mitatu husababisha sehemu kubwa ya hilo: viungio ambavyo havijamaliza kulowekwa kwenye pellets, sehemu ya moto iliyoweka mapema kiunganishi cha msalaba kwenye kifaa cha kusukuma, na kifaa cha kutolea kinachotoa kuyeyuka zaidi katikati kuliko pembeni. Kila kimoja huacha alama inayodumu hadi kwenye moduli: kiwango cha msalaba kinachotofautiana katika karatasi, sehemu za fuwele zinazokuwa vyanzo vya mapovu wakati wa kulamina, na uzito wa gramu unaopungua pembeni.
Muundo huo huo, mistari miwili, roll moja inapita ukaguzi wa kuingia na nyingine inakataliwa. Muundo si kigezo. Mstari ndio.
Mstari katika hatua saba
EVA ya uwazi, EVA nyeupe na filamu ya POE hushiriki njia kuu, na mstari uliojengwa kwa bidhaa moja kwa kawaida unaweza kubadilishwa kwa nyingine. Kutoka pellet hadi roll iliyoviringishwa: kipimo na kuchanganya, kusukuma kwa joto la chini kupitia kifaa cha kutolea tambarare, kuchora muundo, kupoza, kupima, kuweka joto, kuviringisha na kukata.
Kila hatua hushikilia namba moja, na mtengenezaji wa moduli huiona tu mwishoni, baada ya kulamina. Jedwali huweka hatua kando ya dalili ambayo kila moja hutoa inapopotea.
| Hatua | Kile inachoshikilia | Kile kinachoonekana kwenye moduli |
|---|---|---|
| Kipimo na kuchanganya | Uzito wa viungio kwa kundi, usambazaji, muda wa kuloweka | Kiwango cha msalaba na mshikamano unaobadilika kati ya rolls |
| Kusukuma kwa joto la chini | Joto la kuyeyuka chini ya kianzio cha kuoza kwa kiunganishi cha msalaba | Geli iliyowekwa mapema, sehemu za fuwele, vyanzo vya mapovu |
| Kuchora muundo | Kina cha muundo na ubainifu juu ya uso | Hewa iliyonaswa wakati wa kulamina, kuziba kwenye roll |
| Kupoza | Kiwango cha kupoza, kuvuta, na mwelekeo unaoganda | Kupungua kwa mwelekeo wa mashine, kuhama kwa seli |
| Kupima | Wastani wa uzito wa gramu na wasifu wa upana wa wavuti | Kujazwa kidogo pembeni, au kutoka nje hadi kwenye fremu |
| Uwekaji joto | Joto la kupumzika na muda wa kukaa kabla ya kuviringisha | Kupungua kunakofika marehemu, baada ya kuhifadhi |
| Kuviringisha na kukata | Kupungua kwa mvutano, jiometri ya roll, ubora wa pembeni | Mikunjo, kupanuka kwa telescopic, kutokwenda sawa wakati wa kuweka |
Hatua saba, namba moja kila moja. Mielekeo iliyohesabiwa ndiyo ambayo mtengenezaji wa moduli hukutana nayo kwanza, kama kundi linaloingia ambalo linapaswa kuwa limepita.
Soma safu ya tatu kama faharasa ya utambuzi. Sehemu za fuwele zinaashiria chumba cha kuchanganya na kifaa cha kusukuma, na kifaa cha kusukuma ndicho kinachowezekana zaidi kati ya hivyo viwili. Kuhama kwa seli baada ya kulamina kunaashiria kupoza na kuweka joto, si mapishi.
Kuchanganya: viungio vinapaswa kulowekwa kwenye pellet
Kiunganishi cha msalaba na wakala wa kuunganisha wa silane ni vimiminika katika miundo mingi, hupimwa kwa sehemu chache kwa elfu dhidi ya resini. Uwiano huo ndipo mwelekeo wa kwanza unapoishi: kosa la kupima linaloonekana dogo kwa gramu ni kosa la asilimia katika kiungio kinachoweka msongamano wa msalaba na mshikamano.
Sifa mbili zinapaswa kushikilia, uzito kwa kundi na njia kutoka usambazaji hadi ufyonzaji. Usambazaji ni wa kimakanika, na kuchanganya kwa muda wa kutosha hufunika kila pellet. Ufyonzaji ni wa polepole, kwa sababu molekuli inapaswa kuenea ndani ya polima. Kata hatua hiyo kwa ufupi na pellets zitaonekana kavu wakati kiunganishi cha msalaba kiko juu ya uso, kikipotea kwa ukuta wa kichanganya au kwa mita za kwanza za skrubu.
Ubaguzi wa kikemikali huweka muda wa kuloweka. EVA ina ubaguzi na huchukua viungio kwa urahisi. POE haina ubaguzi, hufyonza polepole, na ufyonzaji wake ni mdogo, hivyo mapishi yale yale yanahitaji kuloweka kwa muda mrefu zaidi, au kiungio hupimwa kama masterbatch katika resini ya kubeba. Kiwanda kinachoendesha vyote viwili kwa muda mmoja wa kukaa kina bidhaa moja iliyo sawa na moja inayopotea.
Kusukuma kwa joto la chini: mstari mwekundu ambao hauwezi kuonekana kwenye roll
Kusukuma ndipo mstari wa kifuniko unaacha kuwa mstari wa kawaida wa filamu: filamu husukumwa ikiwa tayari imebeba kiunganishi chake cha msalaba, ambacho kinapaswa kubaki bila kuguswa kwenye pipa na kuguswa haraka kwenye kifaa cha kulamina kwa 140 hadi 150 °C. Mahitaji hayo yanavutana, na maelewano ni joto.
Joto la kuyeyuka linapaswa kubaki chini ya kiwango ambapo peroksidi huanza kuoza. Hataza za umma zinaweka kikomo hicho karibu na 90 °C, kama mfano badala ya jumla, kwa kuwa hubadilika na kiunganishi cha msalaba, resini na muda wa kukaa. Juu yake mmenyuko huanza kwenye kifaa cha kusukuma badala ya kifaa cha kulamina, na hakuna kitu kinachofuta hilo baadaye.
Kuendesha kwa baridi hivyo huunda tatizo lake lenyewe. Kuyeyuka kwa 90 °C ni kwa mnato, kuyeyuka kwa mnato hufanya skrubu kufanya kazi zaidi, na kazi hiyo huongeza joto mahali ambapo hupimi: viwango vya pipa vinaweza kusomeka sawa wakati kuyeyuka katika eneo la kukandamiza kuko juu zaidi. Namba zinazostahili kuandikwa ni joto la kuyeyuka katika sehemu kadhaa, kasi ya skrubu na muda wa kukaa.
Kuzima ni muhimu kwa sababu hiyo hiyo: nyenzo inayokaa moto kwenye pipa huharibika na kuunganisha msalaba, kisha hurudi kama gel katika mzunguko unaofuata. Kusafisha baada ya kusimama ni sehemu ya udhibiti wa joto.
Kutoka sehemu ya moto hadi sehemu ya fuwele hadi kipovu
- Joto la juu la eneo huinua kuyeyuka kupita kianzio cha kuoza, na kiunganishi cha msalaba huguswa ndani ya kifaa cha kusukuma.
- Nyenzo iliyoguswa huunda chembe za gel: sehemu ndogo za polima iliyounganishwa msalaba katika kuyeyuka ambako hakujaguswa.
- Gel haiyeyuki tena. Kwenye roll chembe husomeka kama sehemu za fuwele, kasoro ndogo za macho chini ya sanduku la mwanga.
- Wakati wa kulamina gel haitiririki na kuyeyuka kuzungukayo. Filamu hutiririka, chembe hubaki, na kipenyo chao ndipo hewa haifukuzwi na mkazo hukusanyika.
Hatua hiyo ya mwisho ndiyo inayojalisha kwenye moduli. Nukta ya kioo ni kasoro ya sehemu ndogo ya milimita; tundu linalotokea karibu na chembe hiyo hiyo baada ya kuunganishwa ndipo povu huanza, na povu katika laminate iliyokaushwa haifungiki. Ndiyo sababu filamu inaweza kukandamizwa tambarare kwenye mashine ya maabara na bado itoe povu kwenye moduli yenye riboni na fremu.
Usambazaji unahesabika kama jumla. Mashimo hukusanyika kando ya safu ya riboni, ambapo laminate hutiririka mbali zaidi na jiometri hutoa mahali pa hewa kukaa, utaratibu ulio nyuma ya mashimo yenye umbo la mstari kando ya riboni. Sio kila povu wakati wa kuunganisha ni kosa la filamu, na upande wa mchakato umeelezwa katika sababu zilizo nyuma ya povu za moduli. Kile filamu inachangia ni mahali pa kuanzia kwa viini, na nukta ya kioo ni mahali pa kuaminika.
Uchongaji: njia ya hewa ni sehemu ya bidhaa
Melt hutoka kwenye die kuingia kwenye nip inayoundwa na emboss roll na chill roll, na muundo hukandamizwa kwenye uso wakati filamu inaganda. Muundo sio mapambo; kazi tatu anazofanya ni za kimakanika.
- Njia ya hewa. Utupu huondoa hewa inayoweza kufikia ukingo pekee. Kwenye filamu tambarare, hewa iliyonaswa katikati ya mrundikano haina mahali pa kwenda, na mapengo kati ya sehemu za muundo ni njia zinazoiondoa.
- Kuzuia kuganda. Encapsulant inanata kwa joto la kawaida, na muundo hupunguza eneo la mgusano kati ya mikunjo ili roll ifunguke bila kujishikamanisha.
- Ushughulikiaji. Upunguzaji huo huo wa eneo la mgusano hupunguza kuteleza na kuvutwa dhidi ya kioo na seli, hivyo mrundikano hubaki mahali ambapo mwendeshaji aliuweka.
Kisha muundo unapaswa kustahimili ubaridi unaouimarisha. Joto kupita kiasi kwenye nip ya emboss na sehemu hulegea na kufungika kwa kiasi, jambo linalopoteza njia ya hewa mahali ambapo mrundikano unaihitaji zaidi; upande wa utupu wa mzunguko unaweza kufanya kazi tu na jiometri uliyopewa, ndiyo sababu hatua ya utupu ya laminator na muundo wa emboss zinapaswa kuwa katika vipimo kimoja, na kuchagua laminator ni mazungumzo yale yale. Poza uso kwa nguvu kupita kiasi na muundo unakuwa mkali, lakini filamu hubeba mwelekeo zaidi. Kina na ubainifu kote kwa upana, sio mahali pamoja, ni namba ya kushikilia.
Tunashughulikia hili kwa kuunda mzunguko wa uondoaji hewa katika chumba chetu cha utupu, tukivuta hewa kwenye njia za filamu kabla ya mgusano kamili wa platen kukandamiza mrundikano wa moduli.
Ubaridi, mwelekeo, na kumbukumbu inayoitwa mnyweo
Kutoka die hadi chill roll melt huvutwa na minyororo hujipanga kulingana na mwelekeo wa mwendo. Ubaridi hugandisha upangaji huo, hivyo filamu hutoka kwenye mstari ikiwa na kumbukumbu ya mwelekeo iliyovutwa. Joto huifungua.
Kwenye laminator, kwa 140 hadi 150 °C, minyororo hujaribu kurudi katika hali ya kujikunja na filamu hupungua kando ya mwelekeo wa mashine. Matokeo ni ya kijiometri kabla ya kuwa ya umeme: seli huhama, pengo kati ya mistari hubadilika, seli inaweza kupasuka dhidi ya riboni, na filamu hurudi nyuma kutoka ukingo wa fremu, ambayo ni njia moja kuelekea kuruka kwa fremu na kasoro zake za ukingo.
Ili kuzuia kuhama kwa seli wakati wa upunguzaji huu, tunasawazisha kiwango cha kupasha joto na shinikizo la membrane katika kipindi cha 140 hadi 150 °C, tukishikilia mistari ya seli tambarare kabla ya resin kukaushwa.
Kipimo kimefafanuliwa. T/CPIA 0071-2024, kiwango cha China Photovoltaic Industry Association kwa filamu ya encapsulant iliyotengenezwa kwa coextrusion kilichochapishwa mwaka 2024, kinabainisha sampuli kwenye bamba la chuma kwa 120 °C ±5 °C kwa dakika 3, na mnyweo wa mwelekeo wa mashine wa 4.0 % au chini na mnyweo wa kipenyo cha 2.0 % au chini. Kipimo cha kipenyo ni kidogo kwa sababu filamu iliyomwagwa haivutwi sana kando.
Viwango viwili hupunguza namba hiyo, na mzunguko wa kuunganisha ndipo gharama ya kukosea inaonekana. Kimoja ni kuhifadhi mwelekeo mdogo, kwa uwiano mdogo wa kuvuta na mzunguko mpole wa ubaridi. Kingine ni kuifungua kabla roll kusafirishwa, kwa ku-anneal chini kidogo ya joto ambalo crosslinker ingeitikia, ili minyororo ilegee wakati kemia ikiwa imelala; njia hiyo inaonekana katika maandishi ya patent, kwa mfano US 9331232. Viwango vyote viwili hugharimu kasi ya mstari, ndiyo sababu unamuuliza msambazaji kasi gani mstari unakimbia anaponukuu kipimo cha chini cha mnyweo.
Uzito wa gramu na wasifu wa upana wa wavuti
Filamu hubainishwa kwa uzito wa gramu, au msongamano wa eneo kwa gramu kwa mita ya mraba, badala ya unene, kwa sababu baada ya uchongaji hakuna unene mmoja wa kufafanua. T/CPIA 0071-2024 huweka kiwango kati ya 250 hadi 600 g/m² na mkengeuko usiozidi ±5 %. Nyepesi sana na laminate haijajazwa vya kutosha: mto mdogo juu ya riboni, margin ndogo ya dielectric. Nzito sana na unalipa resin usiyoihitaji, na ziada hutiririka kwenye fremu na kuzunguka ukingo.
Usawa kote kwa upana ni nusu ngumu zaidi. Die tambarare haitoi pazia la melt lililo sawa: ncha na katikati hukimbia kwa viwango tofauti, na wasifu husogea na joto na historia ya die yenyewe. Mistari ya kisasa hufunga mzunguko kwa die ya kiotomatiki, ambapo boliti za mdomo au hita za mdomo hurekebisha pengo kienyeji, na kipimo cha ndani kinachochunguza upana wote na kulisha die. Namba inayojalisha ni wasifu, sio wastani: roll ya wastani wa 452 g/m² yenye bendi ya 7 % kutoka ukingo hadi katikati inashindwa mahitaji ya ±5 % wakati inaonekana kamilifu kwenye cheti.
Kile cheti kinachoweza kukwambia, na kile kinachoweza kuficha
Cheti cha uchambuzi ni muhtasari, na muhtasari ndipo taarifa hupotea.
| Kipengele cha ukaguzi wa kuingia | Hatua ya awali inayolengwa | Kile kushindwa kunadokeza |
|---|---|---|
| Uzito wa gramu chini, au chini kwenye ukingo pekee | Upimaji, wasifu wa die | Die isiyokatwa, au mzunguko wa kipimo ulioachwa wazi |
| Mnyweo wa MD juu ya 4.0 % | Ubaridi, kuvuta, ku-anneal | Mwelekeo uliohifadhiwa kwa kasi zaidi kuliko kufunguliwa; uliza kasi ya mstari |
| Nukta za kioo juu ya kikomo cha hesabu | Uchimbaji, usafishaji | Mahali pa joto, au nyenzo iliyoharibika kutokana na kusimama |
| Kiwango cha crosslink chini au kimetawanyika | Upimaji wa kipimo, kuchanganya | Kuloweka kwa muda mfupi, usambazaji usio sawa, au kosa la kupima |
| Nguvu ya kumenya chini baada ya joto la unyevu | Kuchanganya, kuhifadhi | Silane iliyochukua unyevu, au kundi ambalo halikufyonza |
| Povu ambazo filamu haipaswi kusababisha | Uchongaji, uchimbaji | Muundo wa kina sana, au geli kama eneo la kiini cha uundaji |
Kile ambacho cheti kinaweza kuficha kinastahili kubebwa kwenye ukaguzi. Wastani bila masafa ya upana wa wavuti. Nafasi moja ya kuchukua sampuli inasomwa kana kwamba inaelezea roll. Kupungua kutoka kwa kifuniko cha nje, ambapo historia ya mvutano inatofautiana na kiini. Kiwango cha uunganisho wa msalaba kilichoponywa kwa muda ambao lamineta yako haiwezi kuiga.
Uhifadhi unapaswa kuwa kwenye mazungumzo sawa na mara chache hukaguliwa: 0 hadi 30 °C, unyevu wa hewa chini ya 60 %, tumia ndani ya saa 8 baada ya kufungua, maisha ya rafu ya angalau siku 120 kutoka uzalishaji. Roll iliyotimiza kila nambari kwenye lango na kisha kukaa kwenye ghala la joto ni nyenzo tofauti inapofika kwa lamineta yako.
Maeneo matano ya kuangalia kwenye ziara ya tovuti
Maswali haya matano hupata mengi zaidi kwa saa ya ziara, kwa mpangilio unaolipa kwanza.
- Rekodi za kipimo na kuloweka. Omba tikiti ya uzito kwa kila kundi na muda wa kuloweka kwa kila silo, sio kadi ya mapishi. Ikiwa POE inashiriki vifaa na EVA, uliza nini kinabadilika.
- Joto la kuyeyuka, lililopimwa badala ya kuwekwa. Vipimo vya pipa ni nia; kumbukumbu unayotaka ni joto la kuyeyuka kwenye kifaa cha kutoa na katika eneo la kukandamiza, pamoja na kasi ya skrubu kando yake.
- Wasifu wa kifaa cha kutoa na kipimo. Ni boliti zipi zilirekebishwa, mdomo ulipangwa mara ya mwisho lini, na chati ya upana wa wavuti badala ya wastani.
- Roll za kuchora na kupoza. Kina cha muundo kwenye roll na kwenye filamu, kikaguliwa kwenye sehemu moja au kote kwa upana.
- Annealing na kuviringisha. Joto la annealing na muda, kupungua kwa mvutano, na kile kinachotokea kwa roll inayoshindwa: kufanyiwa kazi upya, kupunguzwa daraja, au kusafirishwa.
Swali moja zaidi linastahili muda. Omba nambari sawa kutoka zamu mbili. Uthabiti kati ya zamu ndio kile mstari wote upo kwa ajili ya kutoa, na ndio kitu kiwanda kinaweza kughushi kwa urahisi mdogo.
Namba hizi zinatoka wapi
Mipaka na masharti ya majaribio yamenukuliwa kutoka T/CPIA 0071-2024, kiwango cha China Photovoltaic Industry Association kwa filamu ya encapsulant iliyotengenezwa kwa coextrusion: sahani ya chuma ya 120 °C ±5 °C na sampuli ya dakika 3, kupungua kwa mwelekeo wa mashine kwa 4.0 % au chini dhidi ya 2.0 % au chini kwa mwelekeo wa kuvuka, masafa ya 250 hadi 600 g/m² kwa ±5 %, na masharti ya uhifadhi ya 0 hadi 30 °C, chini ya 60 % unyevu wa hewa, saa 8 baada ya kufungua na siku 120 za maisha ya rafu. Bidhaa za EVA na POE za tabaka moja zinaweza kubainishwa chini ya hati nyingine, kwa hivyo tumia kiwango chochote ambacho mteja wako anataja.
Vitu vitatu sio vipimo kutoka kwa kiwango hicho. Kikomo karibu 90 °C kinatoka kwa mfano wa uundaji katika hati miliki ya umma na ni kielelezo: thamani halisi inategemea kiunganishi cha msalaba, resini na muda wa kukaa. Njia ya annealing inatoka kwa maandiko ya hati miliki (US 9331232), na chanzo kinashughulikia kasi ya mstari na kupungua kwa njia ya kimaumbile tu, ndiyo sababu mabadilishano yametajwa bila nambari. Dirisha la lamination la 140 hadi 150 °C ni masafa ya mchakato, sio kikomo cha kiwango.
Muundo ni wetu: kwamba roll inapotea katika maeneo matatu badala ya katika uundaji, uchoraji wa hatua-kwa-dalili katika majedwali yote mawili, usomaji wa uchunguzi wa cheti na maswali matano ya tovuti.
Maswali yanayoulizwa mara kwa mara
S: Kwa nini uundaji mmoja unaweza kutoa filamu tofauti kwenye mistari miwili?
Uundaji huweka lengo na mstari huweka tofauti. Kuloweka kwa muda mrefu, kuyeyuka kwa baridi zaidi, kifaa cha kutoa kilichopangwa na upepo wa polepole wote husogeza filamu sawa kuelekea lengo hilo, na hakuna hata mmoja wao unaosafiri na mapishi. Viwanda viwili kwenye uundaji mmoja hutofautiana zaidi katika muda wa kukaa, joto la kuyeyuka na udhibiti wa upana wa wavuti.
S: Joto la kuyeyuka gani encapsulant inapaswa kufanya kazi nalo?
La kutosha kwamba kiunganishi cha msalaba hakiwasi katika pipa. Hati miliki za umma zinaweka kikomo karibu 90 °C, na mwelekeo ni muhimu zaidi kuliko takwimu, kwa kuwa inasogea na peroksidi, resini na muda wa kukaa. Pima kuyeyuka, sio pipa.
S: Kwa nini kupungua kwa mwelekeo wa mashine kunabainishwa tofauti?
Kwa sababu mielekeo miwili huhifadhi kiasi tofauti cha mwelekeo. Filamu iliyomwagwa inavutwa kando ya mwelekeo wa mashine na kwa kando kidogo sana, kwa hivyo karibu kumbukumbu yote ni ya urefu. Kiwango kinaonyesha hilo kwa 4.0 % dhidi ya 2.0 % kwa 120 °C ±5 °C kwa dakika 3.
S: Kwa nini kubainisha uzito wa gramu badala ya unene?
Kwa sababu kuchora kunafanya unene kuwa na utata: sehemu moja inasoma nene au nyembamba kulingana na kama unaangukia kwenye kipengele. Uzito wa eneo hupima muundo na kuonyesha ni resini ngapi inakaa juu ya ribbon. Masafa ni 250 hadi 600 g/m² kwa ±5 % au chini.
S: Je, nukta ya kioo hufanya nini kwenye moduli?
Inaashiria chembe ya geli ambayo haitayeyuka. Filamu inatiririka wakati wa lamination wakati chembe inabaki, kwa hivyo kiolesura chao ni mahali ambapo hewa haifukuzwi na mkazo hukusanyika. Kasoro ambayo unaweza kuiona kwa shida kwenye roll inakuwa kiputo baadaye.
S: Je, annealing hupunguza kasi ya mstari?
Ndiyo, na hiyo ndio mabadilishano. Kupunguza mwelekeo kunagharimu uwiano wa kuvuta na kasi ya kupoza, na annealing inagharimu sehemu ya joto na muda wa kukaa kabla ya kuviringisha. Msambazaji anayetaja kupungua kwa chini anataja kasi ya mstari pamoja nayo, kwa hivyo omba zote mbili.
S: Kiasi gani cha cheti ninaweza kutegemea kwa kundi jipya?
Tegemea kwa kile kinachosema na angalia kile kinachoacha. Wastani bila masafa ya upana wa wavuti, sampuli kutoka nafasi moja, au kupungua kutoka kwa kifuniko cha nje inaelezea kidogo kuliko inavyoonekana. Kwa msambazaji mpya, shuhudia kuchukua sampuli.
S: Jaribio gani la kuingia ninapaswa kuliamini wakati mawili hayakubaliani?
Lile lililo karibu zaidi na mchakato unaoendesha. Vyombo vya maabara bila ribbon na bila fremu haitaonyesha mashimo ambayo laminate halisi inaonyesha, na sampuli ya kupungua iliyokatwa baridi kutoka roll iliyozeeka haitalingana na mpya. Wakati cheti na mstari hazikubaliani, mstari unashinda.
Mawazo ya mwisho
Uundaji huweka kikomo na mstari huamua kama unafikia Jumanne katika mwezi wa nne wa kampeni. Kundi linalofuata lililokataliwa litafika na cheti kinachosema nambari ilikuwa ndani ya masafa, kwa hivyo uliza hatua gani ilizalisha kupotea: muda wa kuloweka, joto la kuyeyuka, au wasifu wa upana wa wavuti. Moja ya matatu kawaida inaonekana katika rekodi unazoweka tayari, na hakuna hata moja inayorekebishwa kwa kubadilisha uundaji.
OOITech hutengeneza chumba kimoja na viwili mashine za laminator za paneli za jua na sahani za mafuta ya joto na umeme zilizoundwa kwa usambazaji thabiti wa joto. Ikiwa mstari wako wa uzalishaji unakabiliana na kupungua kwa encapsulant, kuunda kiputo, au kuhama kwa kamba, tutumie miundo yako ya mrundikano wa moduli, michoro ya vipengele, au filamu za sampuli kwa tathmini ya mchakato.