Jukumu la uhariri la makala hii liko kwa Wuhan Ooi Photoelectric Technology Co., Ltd. Imeandikwa na kukaguliwa na timu ya uhariri ya Ooitech. Tazama sera yetu ya uhariri kwa jinsi tunavyoandika, mahali zana za AI zinatumika, na jinsi ya kuomba marekebisho.
Maudhui ya Gel: Nambari Inayoweka Dirisha Lako la Uwekaji
Jedwali la Yaliyomo
Jibu la haraka: Maudhui ya gel ni sehemu ya kifuniko ambayo haitayeyuka, na ni kipimo pekee cha kawaida cha kuonyesha kama mmenyuko wa kuunganisha ulifanyika kweli ndani ya laminate yako. Dirisha za kawaida ni 80 hadi 95 % kwa EVA na 70 hadi 95 % kwa EPE, na ncha zote mbili za dirisha hizo ni hali za kushindwa badala ya mipaka salama. Kiwango cha chini sana huacha peroksidi isiyoitikia na bidhaa zake za pembeni zimefungwa ndani ya moduli. Kiwango cha juu sana hufanya filamu kuwa brittle na kuhamisha kushindwa hadi kwenye kiungo. Mambo mawili huamua maana ya namba hiyo. Jaribio hufanyika kwenye kipande kilichowekwa tabaka kwa mapishi yako mwenyewe, hivyo hupima mchakato wako kama vile hupima nyenzo. Na mbinu za uchimbaji za kitaifa na kimataifa hutofautiana katika muda wa uchimbaji, jambo ambalo linatosha kuhamisha matokeo kuvuka mstari wa kukubalika katika hali ya chini ya kuisha, ambapo sehemu ya soko la EPE inakaa.
Matokeo ya maudhui ya gel yanayopita katika ripoti ya msambazaji na kushindwa katika maabara yako mwenyewe kwa kawaida si ukinzani. Ni majaribio mawili tofauti, kwenye laminate mbili tofauti, yanayosomwa dhidi ya mstari mmoja wa kukubalika.
Namba hiyo hupima nini hasa
Kabla ya uwekaji tabaka, kifuniko ni polima ya mstari. Katika mashine ya kuweka tabaka, peroksidi iliyo katika formula hutengana na kuwa radikali, radikali hizo huvuta hidrojeni kutoka kwenye minyororo jirani, na minyororo hiyo huungana na kuunda mtandao wa pande tatu. Mtandao wa aina hiyo hautayeyuka tena. Huvimba, na sehemu ambayo bado inayeyuka huenda kwenye kiyeyusho.
Maudhui ya gel ni sehemu ya molekuli inayobaki. Ufafanuzi huo una matokeo ambayo husahaulika katika mabishano ya kukubalika: namba hiyo ni uwiano, si maelezo. Asilimia tisini inamaanisha asilimia kumi ya filamu bado ni ya mstari, bado inaweza kutiririka kwa joto, bado inaweza kuhamahama. Filamu mbili zinazosoma 90 zinaweza kuwa na tabia tofauti ikiwa asilimia kumi hiyo imeenea sawasawa katika moja na imejikita kwenye uso katika nyingine.
Jaribio, jinsi linavyofanyika kweli
Mbinu ya uchimbaji kwa xylene imesawazishwa na inafaa kuifafanua hatua kwa hatua, kwa sababu hatua zake tatu huamua jibu zaidi kuliko nyenzo yenyewe.
Karatasi mbili hurundikwa, kwa kawaida karibu 200 kwa 200 mm, na filamu ya kutolewa juu na chini ili filamu iliyoiva iweze kutolewa baadaye. Mchanganyiko huo huwekwa tabaka kwa mapishi yanayotumika kwenye mstari wa uzalishaji, si kwa mapishi ya jumla, na hupozwa. Filamu iliyoiva hutolewa, hukatwa katika chembe ndogo kuliko 3 kwa 3 mm, na 0.5 g ± 0.05 g hupimwa kwenye mfuko wa chuma cha pua wa matundu 120. Vipimo vitatu huandaliwa kwa kila sampuli.
Mfuko husafishwa, hukaushwa na kupimwa ukiwa mtupu kama W1, hupimwa na chembe kama W2, hufungwa, na huchimbwa katika xylene inayochemka kwa utaratibu wa GB/T 29848. Baada ya uchimbaji mfuko hukaushwa kwa 140 °C hadi uzito usiobadilika, hupozwa kwenye desiccator kwa dakika 30, na hupimwa kama W3. Maudhui ya gel ni (W3 − W1) / (W2 − W1), kama asilimia, wastani wa vipimo vitatu.
- Mapishi ya kipande. Kipande kilichoiwa kwa joto au muda tofauti na mstari hukueleza kuhusu maabara, si kuhusu bidhaa.
- Ukubwa wa chembe. Chembe kubwa hutoa uso mdogo kwa kiyeyusho na husoma juu.
- Kukausha hadi uzito usiobadilika. Kiyeyusho kilichobaki huongeza uzito na kusukuma matokeo juu. Ni kosa rahisi kufanya na gumu zaidi kutambua, kwa sababu namba hiyo inaonekana ya kueleweka.
Pande mbili za dirisha, na kushindwa kunakotokea kila upande
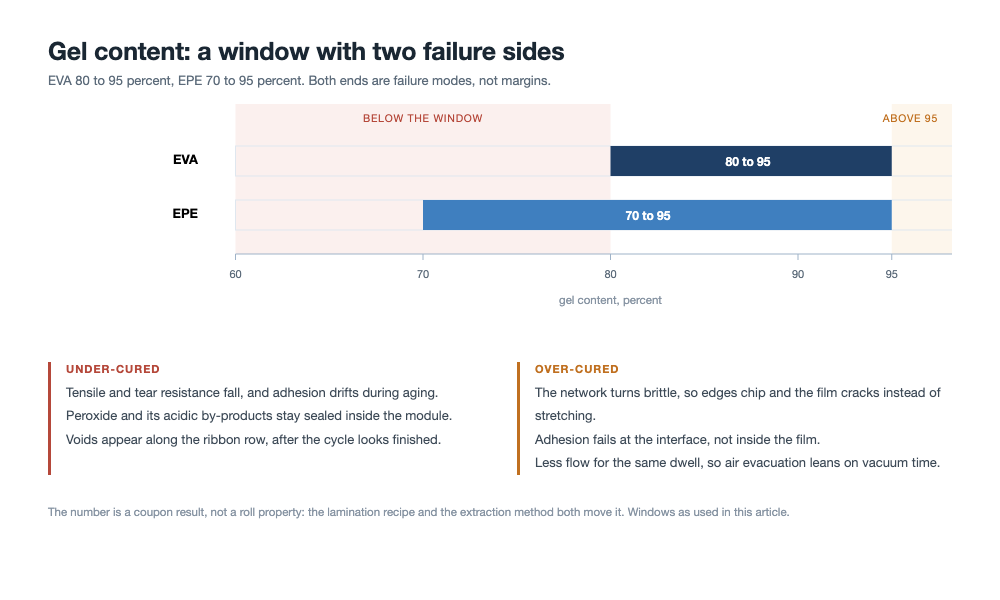
Dirisha za kukubalika zinazotumika kwa kawaida ni 80 hadi 95 % kwa EVA na 70 hadi 95 % kwa EPE. Jedwali ndilo sehemu inayofaa kubandikwa ukutani, kwa sababu alama mbili za kushindwa hukutana mahali ambapo watu hukagua kwa kawaida.
| Unachopima | Chini ya dirisha | Juu ya dirisha |
|---|---|---|
| Nguvu ya kuvuta | Chini | Juu, kisha hupungua kadiri mtandao unavyokuwa brittle |
| Upinzani wa kupasuka | Chini na usio imara | Chini: filamu hupasuka badala ya kunyoosha |
| Kushikamana na kioo na backsheet | Kusio imara, na hubadilika wakati wa kuzeeka | Chini, na hushindwa kwenye kiungo badala ya ndani ya filamu |
| Viputo baada ya uwekaji tabaka | Kawaida | Si kawaida sana wakati wa uwekaji tabaka, kawaida zaidi shambani |
| Kutenganisha tabaka | Baadaye, baada ya joto la unyevu | Mapema, kwenye kingo na karibu na busbars |
| Kinachobaki ndani ya moduli | Peroksidi isiyoitikia na bidhaa za mtengano zenye asidi | Volatiles kutokana na mmenyuko kupita kiasi |
Dirisha la maudhui ya gel kwa EVA na EPE, pamoja na hali ya kushindwa kila upande. Namba hiyo hutoka kwenye kipande kilichoiwa kwenye platen yako mwenyewe, si kutoka kwenye roll.
Ncha zote mbili huzalisha kujitenganisha, ndiyo sababu kujitenganisha peke yake hakuwezi kukueleza upande gani wa dirisha ulianguka. Unahitaji namba hiyo, na unahitaji kujua kilichobaki kwenye filamu.
Chini sana: kushindwa kunakoendelea kufanya kazi baada ya uwekaji tabaka
Maudhui ya gel ya chini yanamaanisha peroksidi haikutumika kikamilifu. Sehemu ya hiyo ni tatizo la kimakanika, linaloonekana mara moja kama nguvu ndogo ya kuvuta na upinzani mdogo wa kupasuka, na kama kushikamana kunakosomwa kukubalika siku hiyo na kubadilika baadaye. Sehemu nyingine ni ya kemikali, na ndiyo sehemu inayogharimu moduli.
Wakala wa kuunganisha uliobaki na bidhaa zake za mtengano hubaki zimefungwa ndani ya laminate ambayo hakuna mtu atakayeifungua kwa miaka ishirini na mitano. Katika joto la utumizi zinaweza kutoa aina za asidi, na aina hizo zinatafuta hasa nyenzo zinazopitisha umeme: uso wa ribbon na gridi ya fedha. Matokeo huonekana kama kupanda polepole kwa upinzani wa mfululizo, si kama kasoro ya wazi, ndiyo sababu kundi lililoiwa vibaya linaweza kupita ukaguzi wa mwisho na kushindwa joto la unyevu.
Hii pia ni mojawapo ya njia za kuingia kwenye viputo vinavyolaumiwa kwa mashine ya kuweka tabaka. Wakati kuisha hakujakamilika, filamu huendelea kutiririka na kutoa volatiles baada ya mzunguko kudhaniwa umekamilika, na mashimo huonekana pale filamu ilipo nyembamba zaidi, ambayo ni kando ya safu ya ribbon. Si kila kiputo cha laminate ni kosa la kifuniko, lakini vingi vya kutosha ni, hivyo rekodi ya kuisha inafaa kuwekwa karibu na ramani ya viputo.
Juu sana: udhaifu, na mshikamano unaoshindwa kwenye kiolesura
Kuponya kupita kiasi ni mwelekeo ambao waendeshaji huelekea, kwa sababu joto zaidi na muda zaidi huhisi kama bima. Mitambo huenda upande mwingine. Mtandao mnene zaidi una uwezo mdogo wa kulegea, hivyo upinzani wa kuchanika hupungua na filamu hufanya kama karatasi nyembamba ya mpira iliyopoteza unyumbufu wake. Mshikamano hudhoofika pia, na hudhoofika kwenye kiolesura badala ya ndani ya filamu, ambayo ni hali ya kushindwa inayoonekana kama kuchipuka kwenye ukingo wa moduli na kama kutenganisha karibu na busbar. Katika EPE kuponya kupita kiasi huo huo huonekana kwanza kando ya utepe wa seli, ambapo matundu yenye umbo la mstari hufuata jiometri ya muunganisho badala ya muundo wa mzunguko wa utupu.
Kuna gharama ya pili ambayo haionekani kabisa kwenye namba ya maudhui ya gel. Mtandao mgumu zaidi hutiririka kidogo wakati wa kukaa huo huo, hivyo kujaza pengo karibu na utepe na hatua kwenye ukingo wa seli huwa tegemezi zaidi kwa muda wa utupu na kwa mteremko wa shinikizo. Kuponya na kutiririka kunabadilishana, na ubadilishanaji hauonekani isipokuwa vyote viwili vipimwe.
Wakati wa kusawazisha kuponya dhidi ya kutiririka, tunapanga muda wa utupu kwa hatua na kurekebisha mteremko wa shinikizo la chumba ili filamu ijaze karibu na hatua ya utepe kabla ya kuunganisha kufanya mtandao wa polima kuwa mgumu.
Kwa nini namba ya msambazaji na namba yako hazikubaliani
Mambo mawili yanatofautiana kati ya ripoti iliyo kwenye faili ya ubora na kuponi iliyo kwenye maabara yako, na ni moja tu kati yao ni nyenzo.
La kwanza ni mapishi ya kuponi, ambayo tayari imeshughulikiwa. La pili ni mbinu. GB/T 29848 na IEC 62788-1-6 zote huamua kiwango cha kuponya kwa uchimbaji, na zinatofautiana kwa muda wa uchimbaji. Kazi iliyochapishwa katika EPJ Photovoltaics mwaka 2024 ililinganisha hizi mbili na kugundua mbinu ya kitaifa ikisoma juu zaidi, na pengo likiwa kubwa zaidi kwa kuponya kidogo. Hilo ni muhimu kwa sababu sehemu ya soko la EPE ina mstari wake wa kukubalika ukiwa ndani ya eneo ambalo mbinu hizo mbili hazikubaliani. Filamu inaweza kuwa inatii kiwango kimoja na kutokitii kingine kwa kiwango sawa cha kuponya, na hakuna maabara iliyo na kosa.
DSC hujibu swali tofauti
Hujibu swali tofauti. DSC hupima joto la mabaki la mmenyuko, ambayo ni kiasi gani cha kuunganisha bado kinapatikana kutokea, badala ya kiasi gani cha mtandao tayari kipo. Ni ya haraka, inahitaji miligramu, na huonyesha mwenendo wa mchakato vizuri. Pia haiwezi kulinganishwa na vipimo vya maudhui ya gel, kwa sababu namba hizo mbili si kiasi kimoja.
| Mbinu | Inachoripoti | Inafaa kutumika kwa | Inapopotosha |
|---|---|---|---|
| Uchimbaji wa Xylene, GB/T 29848 | Sehemu ya molekuli isiyoyeyuka baada ya uchimbaji uliofafanuliwa | Kukubalika dhidi ya vipimo vya maudhui ya gel | Inathiriwa na ukubwa wa chembe na ukaushaji; muda wa uchimbaji unatofautiana na mbinu ya IEC |
| Uchimbaji wa Xylene, IEC 62788-1-6 | Kiasi kimoja kwa utaratibu tofauti | Mikataba ya ugavi ya kimataifa | Husoma chini kuliko mbinu ya kitaifa kwa kuponya sawa |
| Joto la mabaki la DSC | Kuunganisha bado kunapatikana kutokea | Ufuatiliaji wa mwenendo wa mchakato, uchunguzi wa pembejeo, masomo ya kuponya | Haiwezi kulinganishwa na asilimia ya maudhui ya gel |
Mahali ambapo namba hupangwa kwa kweli
Viwango vitatu ni vya mtengenezaji wa filamu: mapishi, yaani peroksidi na kikala-kikala kinachobeba ufanisi wa kuunganisha; kuchanganya na kunyonya viungio vya kimiminika ndani ya pellets; na kusukuma, ambayo inapaswa kubaki chini ya joto ambalo peroksidi huanza kuoza, vinginevyo filamu hufika ikiwa imeponywa kwa sehemu.
Viwango vitatu ni vya mstari wa moduli: joto halisi la laminate, kukaa kwa joto hilo, na usawa wa vyote viwili kwenye platen. Kati ya hivyo vitatu, usawa ndio unaojificha. Platen ambayo ni joto zaidi kwa digrii kadhaa karibu na manifold kuliko ukingo wa mbali itazalisha maudhui mawili tofauti ya gel katika moduli moja, na kuponi unayochukua kutoka katikati itawasilisha wastani wao kama kupita.
Ili kuondoa tofauti za joto kwenye platen, tunasanidi mizunguko ya kupasha joto ya kanda nyingi na kuthibitisha usawa wa uso ili laminate ipate kukaa kwa joto sawa kutoka manifold hadi kingo za nje.
Joto linalojalisha ni laminate, si setpoint. Dirisha la EVA ni njia ya vitendo ya kuona hili: thermocouples zilizowekwa kwenye kioo na kwenye ndege ya seli, zikisomwa dhidi ya mfululizo wa maudhui ya gel kutoka kwa kuponi zilizoponywa kwa hali sawa, hukupa dirisha la mchakato kwa mchana mmoja. Jedwali la mapishi lililonakiliwa kutoka kwa msambazaji hukupa namba ambayo kwa bahati inafanya kazi kwenye mashine ya mtu mwingine. Sehemu iliyobaki ya mzunguko, ikiwa ni pamoja na jinsi utupu unapangwa kwa hatua, imeelezwa katika mchakato wa kulaminate wenyewe.
Kuponi ni vipimo
Vipimo vinavyosema 80 hadi 95 % bila kutaja mapishi ya kuponi na mbinu haviwezi kutekelezeka, kwa sababu pande zote mbili zinaweza kuwa waaminifu na kutokubaliana. Andika mambo matatu ndani yake: mapishi ya kulaminate kwa kuponi, ikiwa ni pamoja na joto la platen na kukaa; kiwango na muda wa uchimbaji uliotumika; na mahali pa kuchukua sampuli, kwa kuwa ukingo na katikati ya moduli ya ukubwa kamili si laminate moja.
Kitu cha nne kinachostahili kuandikwa ni mgawanyo badala ya wastani. Msambazaji anayeripoti 88 % na masafa ya 86 hadi 90 kwa upana wa roll ni msambazaji tofauti na anayeripoti 88 % na masafa ya 79 hadi 96, ingawa jaribio la kukubalika linapita vyote viwili.
Inaposhindwa kwenye mstari, angalia kwa mpangilio huu
- Mbinu. Endesha tena kuponi hiyo hiyo mara mbili kabla ya kugusa mchakato. Ukubwa wa chembe na muda wa ukaushaji husababisha kutokubaliana zaidi kuliko uchunguzi mwingi unavyodhani.
- Joto la laminate. Weka thermocouple kwenye kioo na kwenye ndege ya seli, si kwenye uso wa platen, na linganisha na mapishi yaliyozalisha kuponi zilizopita.
- Usawa. Kuponi kutoka mwisho wa kuingiza na mwisho wa kutoa wa platen moja, zilizoponywa katika mzunguko huo huo.
- Utupu na kukaa. Ikiwa kuponya ni sawa katikati na kidogo kwenye ukingo, tatizo kwa kawaida ni uhamishaji wa joto chini ya utupu mbaya badala ya kemia.
- Mapishi. Ni sasa tu. Upakiaji wa peroksidi, wakala mwenza, na umri na hifadhi ya mchanganyiko mkuu wa kiunganishi, kwa sababu peroksidi hupoteza uwezo wake wakati wa kuhifadhi na kiasi kikubwa kilichokuwa kizuri Machi si kile kile Septemba.
Nini cha kuuliza kabla ya kutia sahihi vipimo
Maswali manne hutenganisha msambazaji anayeweza kutumika na anayetii tu. Ni kiwango kipi na muda gani wa uchimbaji uliotoa namba hii. Ni mchanganyiko gani wa kipimo ulitumika. Ni kipi cha chini na cha juu katika upana wa roll na kwa urefu, sio wastani. Na kwa EPE, kama uwiano wa tabaka ulibadilika kati ya sampuli ya kufuzu na roll ya uzalishaji, kwa sababu dirisha huhamia na muundo na kufuzu ni halali tu kwa muundo uliojaribiwa. Hoja hiyo ya mwisho ni mantiki ile ile kama mabadiliko ya orodha ya vifaa katika viwango vya moduli: ushahidi hushikamana na muundo, sio chapa.
Namba hizi zinatoka wapi
Dirisha la kukubalika la 80 hadi 95 % kwa EVA na 70 hadi 95 % kwa EPE, alama za kushindwa pande zote mbili, na utaratibu wa uchimbaji pamoja na ukubwa wa chembe, mesh, halijoto na hatua za kupima uzito zinatoka kwenye makala chanzo ambayo kipande hiki kinatokana nayo, ambayo ni noti ya kiufundi ya Kichina kuhusu uunganishaji mtambuka wa kifuniko. Ulinganisho kati ya GB/T 29848 na IEC 62788-1-6 unatoka kwenye makala hiyo hiyo, ikinukuu kazi iliyochapishwa katika EPJ Photovoltaics mwaka 2024; hatukuzalisha utafiti huo. Ulinganisho wa DSC ni maarifa ya kawaida ya maabara badala ya matokeo yaliyopimwa hapa.
Taarifa kuhusu usawa wa platen, nafasi ya kipimo na hifadhi ya peroksidi ni hoja zetu kutoka kwa kemia ya polima na jinsi laminator hufanya kazi, sio vipimo tulivyofanya. Hatukuzalisha mfululizo wa vipimo kwa makala hii. Chukulia mpangilio katika orodha ya ukaguzi wa kushindwa kama njia ya kutumia zamu kwa ufanisi, sio kama utaratibu uliothibitishwa.
S: Je, asilimia 90 ni matokeo mazuri?
Iko ndani ya madirisha yote mawili, kwa hivyo inapita. Kama ni mazuri inategemea wapi roll iliyobaki iko na asilimia kumi ambayo bado inayeyuka inafanya nini. Mgawanyo mwembamba karibu na 88 ni mchakato bora kuliko mpana karibu na 90.
S: Je, maudhui ya gel yanaweza kupimwa kwenye moduli iliyokamilika?
Sio kwa uchimbaji, kwa kuwa filamu imeunganishwa kati ya kioo na seli. Uchunguzi wa kiwango cha moduli hutumia sehemu za msalaba, DSC kwa sampuli zilizokatwa kutoka kwenye laminate, au vipimo vya mshikamano baada ya kuzeeka. Kwa kukubalika, kipimo ndicho chombo cha vitendo.
S: Kwa nini dirisha la EPE ni chini kuliko dirisha la EVA?
Kwa sababu muundo ni tabaka tatu, na kiini cha POE huunganisha mtambuka kwa urahisi mdogo kuliko ngozi ya EVA kwa halijoto ile ile. Mstari wa kukubalika uliowekwa pale EVA inakaa ungekataa EPE nzuri kabisa, kwa hivyo dirisha hupanuliwa kuelekea chini ili kutoshea muundo badala ya resin peke yake.
S: Je, maudhui ya juu ya gel yanamaanisha upinzani bora wa PID?
Hapana. PID hufuata uhamaji wa ioni na upinzani wa njia kutoka seli hadi ardhini, ambayo kwa kiasi kikubwa ni swali la nyenzo na unyevu, na hufuata voltage ya mfumo. Kuponya kupita kiasi hakuboresha na kunaweza kudhuru mshikamano na kuziba kingo.
S: Ni njia ipi inapaswa kutajwa na vipimo?
Yoyote, mradi itaje kiwango, muda wa uchimbaji na mchanganyiko wa kipimo, na mradi maabara zote mbili zitumie moja. Hali ya kushindwa ya kuepuka ni ripoti ya msambazaji kwa njia moja na ukaguzi wa kuingia kwa nyingine, na mzozo katikati.
S: Ni vipimo vingapi vinapaswa kujaribiwa?
Utaratibu unahitaji sampuli tatu kwa kila sampuli. Kinachozidi kuwa muhimu kwa mstari wa moduli ni sampuli zipi: moja kutoka kila mwisho wa roll na moja kutoka katikati, pamoja na moja kutoka ukingo wa platen kwa msingi wa kawaida, ni matumizi bora ya vipimo kuliko tatu kutoka katikati ya roll moja.
S: Je, grammage ya filamu hubadilisha dirisha?
Hubadilisha muda unaohitajika kufikia uponyaji sawa. Uponyaji ni jumla ya halijoto kwa muda kupitia unene wa filamu, kwa hivyo filamu nzito kwa mchanganyiko sawa husoma maudhui ya chini ya gel. Ikiwa unafuzu msambazaji kwa 400 g/m² na unanunua kwa 500, fuzu tena jozi ya mchanganyiko na filamu pamoja.
S: Je, ikiwa mstari mmoja unaendesha EVA na EPE kwa mchanganyiko mmoja?
Basi angalau mmoja wao anaendesha nje ya dirisha lake. Miundo miwili inahitaji muda tofauti au halijoto tofauti ya platen ili kufika mahali pale pale, ndiyo sababu kampeni mchanganyiko ndipo matatizo ya uponyaji hujikita.
Mawazo ya mwisho
Maudhui ya gel ni kipimo cha bei nafuu kinachojibu swali la gharama kubwa: je, mmenyuko ulikamilika ndani ya laminate hii. Hujibu tu ikiwa kipimo kinalingana na mstari, ikiwa njia inalingana na vipimo, na ikiwa unasoma kingo zote mbili za dirisha badala ya kuchukulia uponyaji zaidi kama salama zaidi. Namba si daraja la nyenzo. Ni taarifa kuhusu mzunguko ulioizalisha.
OOITech hutengeneza chumba kimoja na viwili mashine za laminator za paneli za jua na platen zinazopashwa moto kwa mafuta au umeme zilizoundwa kwa usawa wa joto na udhibiti wa shinikizo kwa usahihi. Tutumie michoro yako, vipimo vya mrundikano wa moduli, au sampuli za majaribio kwa tathmini ya mchakato, na timu yetu ya kiufundi itakusaidia kufafanua dirisha la lamination sahihi na linaloweza kurudiwa.