Jukumu la uhariri la makala hii liko kwa Wuhan Ooi Photoelectric Technology Co., Ltd. Imeandikwa na kukaguliwa na timu ya uhariri ya Ooitech. Tazama sera yetu ya uhariri kwa jinsi tunavyoandika, mahali zana za AI zinatumika, na jinsi ya kuomba marekebisho.
Gundi ya UV na Kifuniko: Kiolesura cha Joto la Unyevu Kinachopatikana
Jedwali la Yaliyomo
Jibu la haraka: Marekebisho ya back-contact yanaongeza mifumo miwili ya kikaboni inayopaswa kuponya ndani ya sandwich moja: gundi ya UV-cured katika kila kiungo, na filamu ya encapsulant ya crosslinking kuizunguka. Hakuna msambazaji anayejaribu bidhaa ya mwingine kwenye stack yako, na kushindwa kunakofuata huonekana katika damp heat kama kiungo au bubble, si kama tatizo la filamu. Kemia ni ya kawaida. Uso wa gundi usio na tack hushikamana kwa urahisi kidogo kuliko usioponywa, uponyaji usio kamili hutoa volatiles mahsusi pale filamu inapojaribu kuziba, gundi iliyoponywa ni ngumu zaidi kuliko filamu iliyolainishwa hivyo kupoa huweka mzigo kwenye ukingo wa kiungo, na spishi za molekuli ndogo zinaweza kuhamia kwenye filamu na kuvuruga crosslinking yake. Kinachorekebisha mengi ni mapishi ya lamination yenye vacuum dwell zaidi, dirisha la joto linaloheshimu ratiba zote mbili za uponyaji, kupoa polepole, na usambazaji wa nguvu ya kuvuta unaopimwa baada ya saa 1,000 badala ya kabla.
Wasambazaji wawili, data sheets mbili, kiolesura kimoja. Muuzaji wa gundi alijaribu kwenye kioo. Muuzaji wa filamu alijaribu kwenye stack isiyo na gundi ya UV. Moduli yako ni mahali pa kwanza ambapo zote mbili ni kweli kwa wakati mmoja, na hakuna hata mmoja wao aliyeiendesha.
Polima mbili, ratiba moja ya uponyaji
Moduli ya 0BB back-contact hubeba mifumo miwili ya uponyaji iliyoundwa tofauti. Gundi huwekwa na kuwashwa ndani ya kituo cha stringing, kwa sababu kiungo kinapaswa kushikilia kabla string haiwezi kuinuliwa. Filamu ya encapsulant hucrosslink baadaye, kwenye laminator, chini ya vacuum kwa joto karibu 140 hadi 150 °C kwa dwell inayopimwa kwa dakika. Miitikio yote miwili inapaswa kufikia kiwango cha manufaa cha ubadilishaji katika stack moja, na ya pili hutokea ikigusana na uso wa ya kwanza.
Hilo ni tatizo lote katika sentensi moja. Kila kitu kingine katika makala hii ni matokeo: jinsi uso wa gundi unavyoonekana filamu inapofika juu yake, kile kinachotoka kwenye gundi inapopashwa moto tena, na kile kinachotokea kwa kiungo stack inapopoa na filamu inapoganda kuzunguka bond ambayo tayari ni ya kioo.
Gundi ya UV ni nini, na uponyaji wake hauwezi kuona nini
Familia mbili zinazotumika katika matumizi haya huponya kwa kemia tofauti. Mifumo ya acrylate hupolimisha kupitia radicals, na radicals huzimwa na oksijeni, ndiyo sababu uso wa bead iliyoponywa kwa radicals unaweza kubaki haujaponywa vya kutosha wakati sehemu ya ndani ni ngumu. Mifumo ya epoxy huponya kwa cationically, huzuiwa na unyevu badala ya oksijeni, na huendelea kuitikia baada ya taa kuzimwa, jambo ambalo ni rahisi na pia linamaanisha kiwango cha uponyaji wakati wa lamination hutegemea string ilikaa muda gani kabla.
Kuna sehemu ya pili isiyoonekana, na ni ya kijiometri. Mwanga wa ultraviolet hufikia kile kinachoweza kuona. Gundi iliyo chini ya ribbon na kando ya upande wenye kivuli wa kiungo hupokea sehemu ndogo ya kipimo ambacho bead iliyo wazi hupokea, hivyo kiungo hakiponywi kwa usawa, na upande wa chini, sehemu inayogusana na finger, ni sehemu itakayoombwa kubeba mzigo. Pre-cure kwenye stringer ni hitaji la kushughulikia, si uponyaji uliokamilika.
"Iponye kwa nguvu zaidi" ni jibu la kawaida na ni kipini cha pande mbili. Kipimo zaidi huboresha mshikamano katika gundi, na pia husukuma uso kuelekea hali iliyoitikia kikamilifu, yenye nishati ndogo ambayo hushikamana kwa urahisi kidogo na filamu, na inaweza kusukuma uhamiaji wa vipande vya photoinitiator na spishi nyingine za molekuli ndogo zaidi. Masafa ya manufaa ni dirisha, si kiwango cha juu.
Maswali manne kwenye kiolesura cha filamu
Filamu inapotua, vitu vinne huamua kama kiolesura kitaendelea. Hakuna kinachoonekana katika jaribio la peel linalofanywa siku hiyo hiyo.
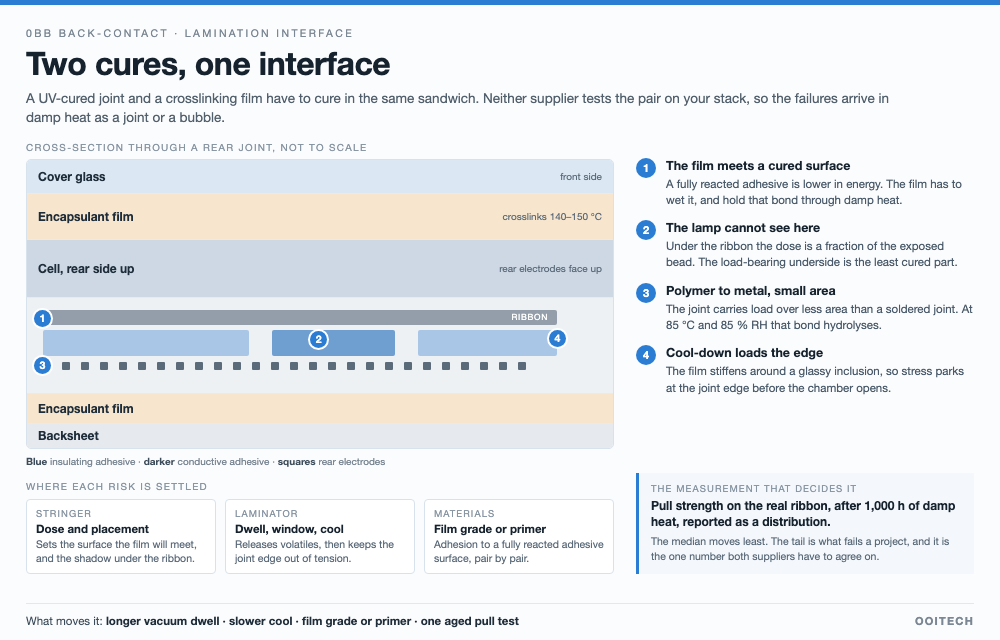
Kiungo cha nyuma kwa sehemu: filamu hufika juu ya gundi iliyoponywa tayari, taa haiwezi kufikia chini ya ribbon, bond ya chuma ni ndogo, na kupoa huweka mkazo kwenye ukingo wa kiungo. Si kwa kipimo.
- Nishati ya uso. Uso wa acrylic au epoxy ulioponywa kikamilifu ni tofauti kikemikali na usioponywa, na mara nyingi una nishati ndogo. Filamu inapaswa kuulowesha, kuunda bond, na kushikilia bond hiyo kupitia mzunguko wa damp heat. Kama filamu fulani hufanya hivi kwenye gundi fulani ni swali la uundaji linalojibiwa kwa kujaribu jozi, si kwa kusoma data sheet yoyote.
- Volatiles zinazotolewa wakati wa joto la pili. Gundi iliyoponywa kwa sehemu bado ina monomer isiyoitikia, vipande vya photoinitiator na unyevu uliofyonzwa. Kuipasha moto chini ya vacuum huwafukuza hao kwenye nafasi ambayo filamu inajaribu kufunga, ambayo ni njia moja ya bubbles kukaa kwenye mstari kando ya safu ya viungo. Hii ni familia hiyo hiyo ya kasoro kama bubbles zenye umbo la mstari kando ya ribbons zinazoonekana na filamu ya EPE, zikifika kutoka chanzo tofauti.
- Hatua ya modulus. Katika joto la lamination filamu ni laini na gundi iliyoponywa si laini. Stack inapopoa, filamu huganda na kupungua dhidi ya kitu kisichofuata, na mkazo hukusanyika kwenye ukingo wa kiungo. Kiungo kilichopita jaribio la kuvuta kwa 25 °C kinaweza hivyo kupakiwa mapema kabla ya kufikia chumba chochote.
- Uhamiaji kwenye filamu. Spishi za molekuli ndogo kwenye kiolesura hazibaki kwenye kiolesura. Zikienea kwenye encapsulant zinaweza kuvuruga crosslinking kienyeji, kubadilisha tabia ya kuwa njano na kubadilisha mshikamano kuzunguka kiungo. Hakuna chochote kuhusu hili kinachoonekana kwenye mstari wa uzalishaji. Kemia ya mabaki inayoamua uaminifu wa moduli si hoja mpya kwenye mstari huu, ambayo ni hoja ambayo swali la no-clean flux huiweka kwenye ribbon.
Kwa nini damp heat hupata kiungo kwanza
Sifa mbili za usanifu huu zinaeleza kwa nini mfululizo wa kufuzu huwa unaishia kwenye kiungo cha nyuma badala ya filamu au kioo.
Kwanza, kiungo ni bond ya polima-kwa-chuma inayobeba mzigo wa kimitambo, juu ya eneo dogo kuliko kiungo cha soldered kingekuwa nacho. Mshikamano kwenye kiolesura cha chuma huharibika kwa hydrolysis chini ya 85 °C na 85 % unyevu wa hewa, na oksidi au hidroksidi inayoundwa si kile gundi iliundwa kushikilia. Kiungo cha soldered hushindwa tofauti, kupitia ukuaji wa intermetallic, ambao ni wa polepole na unaeleweka vyema. Pili, kazi za umeme na kimitambo hukaa mahali pamoja: gundi hupitisha au huzuia umeme na pia hushikilia, hivyo upotevu wa sehemu ya mshikamano na upotevu wa sehemu ya upinzani wa mawasiliano hufika pamoja.
Athari ya kivitendo inahusu mfuatano. Upimaji wa joto la unyevu, mzunguko wa joto na uharibifu unaosababishwa na uwezo kwa kawaida hufanywa kama vipengele tofauti vya kufuzu, na mkusanyiko unaopita kila kimoja peke yake unaweza bado kushindwa wakati unafanywa kwa mfuatano, kwa sababu jaribio la kwanza hufungua kiolesura ambacho jaribio la pili hulipakia kimitambo, na la tatu huendesha mkondo wa ioni kupitia hilo. Ikiwa mpango ni kuuza katika miradi inayohitaji ukaguzi wa uwezekano wa kufadhiliwa, matokeo ya mfuatano ndiyo yanayosomwa.
Viteuzi vya uwekaji filamu vinavyoibadilisha kwa kweli
Kiolesura kimewekwa katika mashine ya kuunganisha tabaka, ambacho modeli ya kawaida ya gharama ya uboreshaji huhesabu kama vifaa vilivyotumika tena. Uainishaji huo ni sahihi kwa bajeti ya mtaji na unapotosha kwa mchakato: mashine haibadiliki, mapishi hubadilika.
| Kiteuzi | Kinachobadilisha kwenye kiolesura | Gharama yake |
|---|---|---|
| Kukaa kwa utupu kabla ya shinikizo | Humpa gundi iliyoponywa kwa kiasi muda wa kutoa vitu tete na unyevu uliofyonzwa kabla filamu haijafunga juu yake | Muda wa mzunguko, moja kwa moja, kwa kila moduli |
| Dirisha la joto | Inabidi ikae juu ya kiwango cha kulainika cha filamu na bado iheshimu tabia ya gundi baada ya kuponya na uhamaji | Uwezo wa kuzalisha, na hupunguza dirisha unaloweza kufanyia kazi |
| Shinikizo na usawa wa platen | Hufunga mapengo kando ya safu ya kiungo na hulowesha filamu dhidi ya uso ulioponywa | Hali ya zana, usawa na umri wa diaphragm huwa vigezo vya mchakato |
| Kupungua kwa joto chini ya shinikizo | Huruhusu filamu kuganda kabla mkazo kuhamishwa kwenye ukingo wa kiungo | Nyongeza moja ndefu zaidi kwenye mzunguko |
| Daraja la filamu, au primer | Kushikamana na uso wa gundi ulioponywa, muundo kwa muundo | Mstari wa BOM na kufuzu upya |
Mpangilio ni muhimu unaporekebisha hili. Kukaa kwa utupu na kupungua kwa joto ni viteuzi viwili vinavyotenda kwa hali za kushindwa zilizo juu bila kubadilisha kemia, na pia ni viwili vinavyogharimu muda wa mzunguko, ndiyo sababu hukatwa kwanza wakati mstari unafukuza uzalishaji. Ubadilishanaji huo unaweza kuteteleka tu kwa data ya kiungo iliyopimwa baada ya kuzeeka, ambayo ni sehemu inayofuata.
Wakati wa kuweka mapishi ya uwekaji filamu kwa kiolesura hiki, tunahifadhi kukaa kwa utupu kwa muda mrefu na kutekeleza kupungua kwa joto kwa udhibiti, tukikubali gharama ya muda wa mzunguko ili kuweka mkazo wa kimitambo mbali na kiungo cha nyuma.
Nini cha kuuliza kwa wasambazaji wote wawili
Swali moja lenye manufaa zaidi halihusu gundi au filamu. Linahusu jozi.
- Kwa msambazaji wa gundi: data ya kiungo ilizalishwa kwenye encapsulant ipi, na ilizeekwa? Nguvu ya kuvuta iliyopimwa kwenye kioo tupu siku ya sifuri ni sifa ya nyenzo, si matokeo ya moduli. Pia omba dirisha la kuponya kwa vipimo vya kipimo, unyeti kwa oksijeni na unyevu kwenye uso, na kile kinachotokea kwa uso baada ya kuponya kupita kiasi.
- Kwa msambazaji wa filamu: filamu hutoa kushikamana kwa kiasi gani kwenye uso wa acrylate au epoxy ulioponywa kikamilifu, na kuna primer au daraja la hali hiyo. Uliza kama mfumo wao wa kuunganisha msalaba unaathiriwa na spishi zenye molekuli ndogo ambazo gundi hutoa.
- Kwa wote wawili: endesha jozi kwenye mkusanyiko wako. Hili ni ombi linalokataliwa mara nyingi zaidi na lenye umuhimu mkubwa, kwa sababu karatasi mbili za data kila moja inajilinganisha yenyewe na hazijathibitishwa kwa pamoja.
Kile tunachopima kabla ya kujitolea
Vipimo vinne, kwa mpangilio huu, kwenye mkusanyiko halisi na ribbon halisi.
Moja: mgawanyo wa nguvu ya kuvuta baada ya saa 1,000 za joto la unyevu, si kabla. Wastani husogea kidogo; mkia ndio unaoshindwa mradi. Mbili: sehemu ya msalaba kupitia safu ya kiungo, kwa sababu kiputo au pengo chini ya ribbon haonekani kutoka nje na huonekana wazi kwa ukuzaji wa mara 200. Tatu: kushikamana kwa filamu na uso wa gundi, iwe kama peel au lap shear, kabla na baada ya kuzeeka sawa. Nne: kiungo kilekile baada ya mfuatano badala ya jaribio moja, kwa kuwa mfuatano ndio cheti kitakachowakilisha.
Wakati wa tathmini ya mchakato, tunakagua sehemu za msalaba zilizong'arishwa kwa ukuzaji wa mara 200 ili kuona mapengo yaliyofichika chini ya ribbon kabla ya kufanya majaribio ya nguvu ya kuvuta kwenye sampuli zilizowekwa kwa saa 1,000 za joto la unyevu.
Tunatengeneza laminator na stringer na hatuuzi gundi za UV au filamu ya encapsulant, kwa hivyo hatuna bidhaa ya kutetea katika ulinganisho huu. Uchunguzi wetu wenyewe kutoka miradi ya uboreshaji ni mwembamba na wa kivitendo zaidi: mapishi yaliyothibitishwa kwenye mkusanyiko wa kwanza ni hati, na inabidi isafiri na moduli, kwa sababu mkusanyiko wa pili kutoka kundi tofauti la filamu ni jaribio tofauti. Mchakato wa uwekaji filamu ndipo hati hiyo inapoandikwa, na rekodi yake ndiyo inayogeuza kushindwa kwa joto la unyevu kuwa kunachoweza kuhusishwa.
Namba hizi zinatoka wapi
Kuwepo kwa tatizo, mpangilio wa gundi mbili, hitaji la kuthibitisha uoanifu wa filamu, na uchunguzi kwamba kushindwa kwa joto la unyevu huonekana baada ya vifaa kununuliwa tayari vinatoka kwenye makala ya lugha ya Kichina kuhusu kubadilisha mstari wa moduli ya TOPCon kuwa mkusanyiko wa back-contact, ambayo inasema kwamba gundi za UV na filamu za EVA au POE hutofautiana katika uoanifu na kwamba baadhi ya watengenezaji hubadilisha kwenda filamu maalum. Hakuna chochote katika chanzo hicho kinachopima kiolesura, na sisi pia hatufanyi: maelezo ya utaratibu na uchoraji wa kiteuzi-kwa-kushindwa ni hoja za jumla za polima na uwekaji filamu zinazotumika kwa usanifu huu, zimewekwa alama kama hivyo, na hatujafanya mfuatano wa saa 1,000 za joto la unyevu kwenye mkusanyiko wa gundi ya UV kwa makala hii. Chukulia namba za kupata kama mpango wa majaribio, si kama matokeo.
Maswali yanayoulizwa mara kwa mara
Je, tunaweza kuweka EVA yetu iliyopo?
Inawezekana, na jibu ni mahususi kwa jozi. EVA huunganisha msalaba kupitia peroksidi na hujiendesha kwa hidrolisisi kuwa asidi asetiki kwa muda, POE haizalishi asidi na ina upinzani wa juu wa kiasi, na yoyote kati yao inabidi iunde kifungo cha kudumu kwenye uso wako wa gundi ulioponywa. Baadhi ya watengenezaji huishia kwenye filamu maalum; njia ya kujua ni jaribio la kiungo kwenye mkusanyiko wako, likizeekwa.
Je, hii ni kasoro sawa na viputo tunazoziona tayari kando ya ribbon?
Inahusiana, si sawa. Viputo vyenye umbo la mstari kando ya ribbon hutoka kwenye unyevu na vitu tete vilivyonaswa wakati wa uwekaji filamu. Hapa vitu tete vina chanzo cha pili, gundi yenyewe, na kasoro hukaa pale kiungo kilipo, jambo linaloifanya kuwa tatizo la kimitambo pamoja na la mapambo.
Kwa nini tusiponye gundi kupita kiasi tu?
Kwa sababu uso unakuwa na uwezo mdogo wa kushikamana unapokuwa umeitikia kikamilifu, na kuponya kupita kiasi kunaweza kuongeza uhamaji wa spishi zenye molekuli ndogo kuingia kwenye filamu. Kipimo cha kuponya ni dirisha lenye kingo mbili, na kuponya mapema kwa stringer ni hatua ya kushughulikia ndani ya dirisha hilo, si mwisho wake.
Je, mzunguko wa lamination wenye joto zaidi husaidia?
Husaidia wet-out na inakupiga upande wa adhesive. Mzunguko wenye joto zaidi au mrefu zaidi husukuma post-cure na migration zaidi na huweka mzigo mkubwa kwenye kiungo wakati wa kupoa. Hatua muhimu kwa kawaida ni muda mrefu wa vacuum dwell na kupoa polepole kwa kilele kile cha joto.
Ni jaribio gani moja ungefanya kwanza?
Pull strength kwenye ribbon halisi baada ya saa 1,000 za damp heat, iliyoripotiwa kama distribution. Ni kipimo cha bei nafuu zaidi kinachojibu swali ambalo cheti kitauliza, na hulazimisha wasambazaji wote wawili kwenye jaribio moja.
Je, hili ni tatizo la retrofit pekee?
Hapana. Mstari wowote unaounganisha back-contact cells kwa UV adhesive una interface ile ile, ujenzi mpya au uliobadilishwa. Retrofit hufupisha learning curve, kwa sababu lamination recipe, film grade na timu zote ziliidhinishwa dhidi ya architecture tofauti.
Je, stringer inaweza kulirekebisha badala ya laminator?
Kwa kiasi. Cure dose, placement na bead geometry ni maamuzi ya stringer na huweka uso ambao film itakutana nao. Interface yenyewe huundwa kwenye laminator. Attribution inahitaji data ya kila kituo, vinginevyo idara mbili hubadilishana maoni kwa mwezi mmoja.
Je, tunahitaji re-qualify ikiwa tunabadilisha film lot?
Sio mfululizo kamili, lakini joint pull baada ya damp heat kwenye lot mpya ni bima ya bei nafuu. Film lots hutofautiana katika tabia ya crosslinking, na recipe iliyoidhinishwa kwenye lot ya kwanza ni mahali pa kuanzia badala ya uhakika.
Mawazo ya mwisho
Retrofit kwa kawaida hupangwa bajeti kama mradi wa stringing na kipengele cha materials. Interface kati ya adhesive na film ndipo bajeti hiyo inakutana na uhalisia, kwa sababu ni mahali pekee ambapo wasambazaji wawili kila mmoja ana nusu ya ushahidi. Vacuum dwell ya ziada, kupoa polepole na jaribio moja la pull la aged hugharimu kidogo kuliko mfululizo wa damp heat ulioshindwa, na ni vitu vitatu pekee katika makala hii vinavyoweza kuamuliwa kabla ya moduli ya kwanza kulaminatiwa.
OOITech hutengeneza chumba kimoja na viwili mashine za laminator za paneli za jua na chaguo za kupasha joto kwa umeme au mafuta zilizoundwa kusimamia viungo vya seli nyeti. Tuma module stack yako, michoro ya ribbon, au sampuli za majaribio kwa timu yetu kwa tathmini ya recipe na majaribio ya upatanifu wa interface.