Ufungaji wa Kamba za Moduli za Sola: Mwongozo wa Kivitendo
Jedwali la Yaliyomo
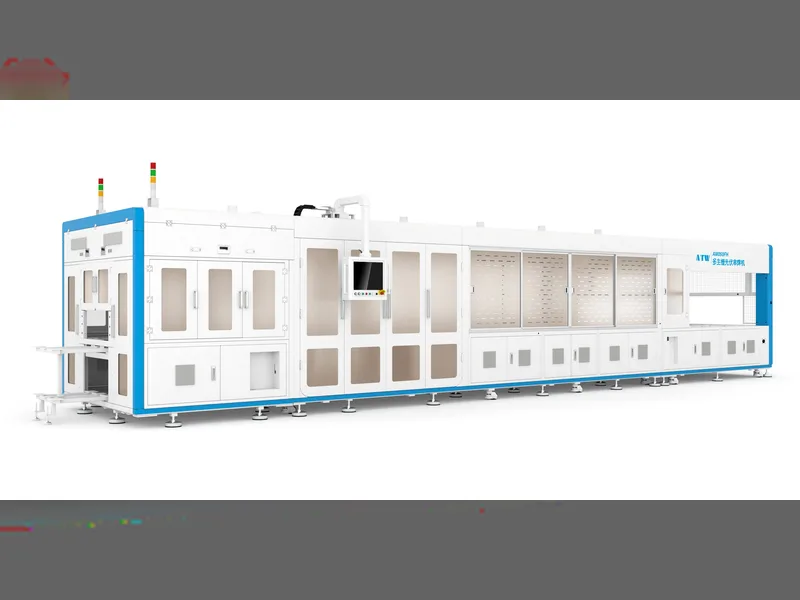
Jibu la haraka: Uunganishaji ni hatua ambapo seli za sola za kibinafsi zinaunganishwa kwa solda katika mfululizo, na huweka wote nguvu ya moduli na kikomo cha mavuno ya mstari. Kifaa cha kuweka tabu huweka na kuunganisha utepe kwenye kila seli; kifaa cha kuunganisha mfululizo kisha huweka seli hizo kwa mfululizo na kuziunganisha. Kwa sababu seli iliyopasuka au kiungo baridi cha solda hakiwezi kurekebishwa baadaye, kila kitu kinachokwenda vibaya hapa huandikwa ndani ya moduli iliyokamilika. Kazi ya kiutendaji ya uunganishaji inategemea vigezo vinne: kubadilika kwa muundo wa seli, idadi ya busbar kwa mipangilio ya busbar nyingi, usahihi wa uwekaji wa utepe, na kiwango cha kuvunjika. Unene wa utepe pia ni muhimu — utepe mwembamba hupunguza gharama ya nyenzo na huongeza upinzani, kwa hivyo kuna kiwango cha chini ambapo ufanisi unaopatikana kwenye seli hupotea tena kwenye kiungo. Majukwaa ya mashine kama vile daraja la ATW050 hushughulikia miundo mingi ya seli bila kubadilisha mstari.
Utengenezaji wa Moduli za PV · na Jerry, Ooitech
Utangulizi wa Bidhaa
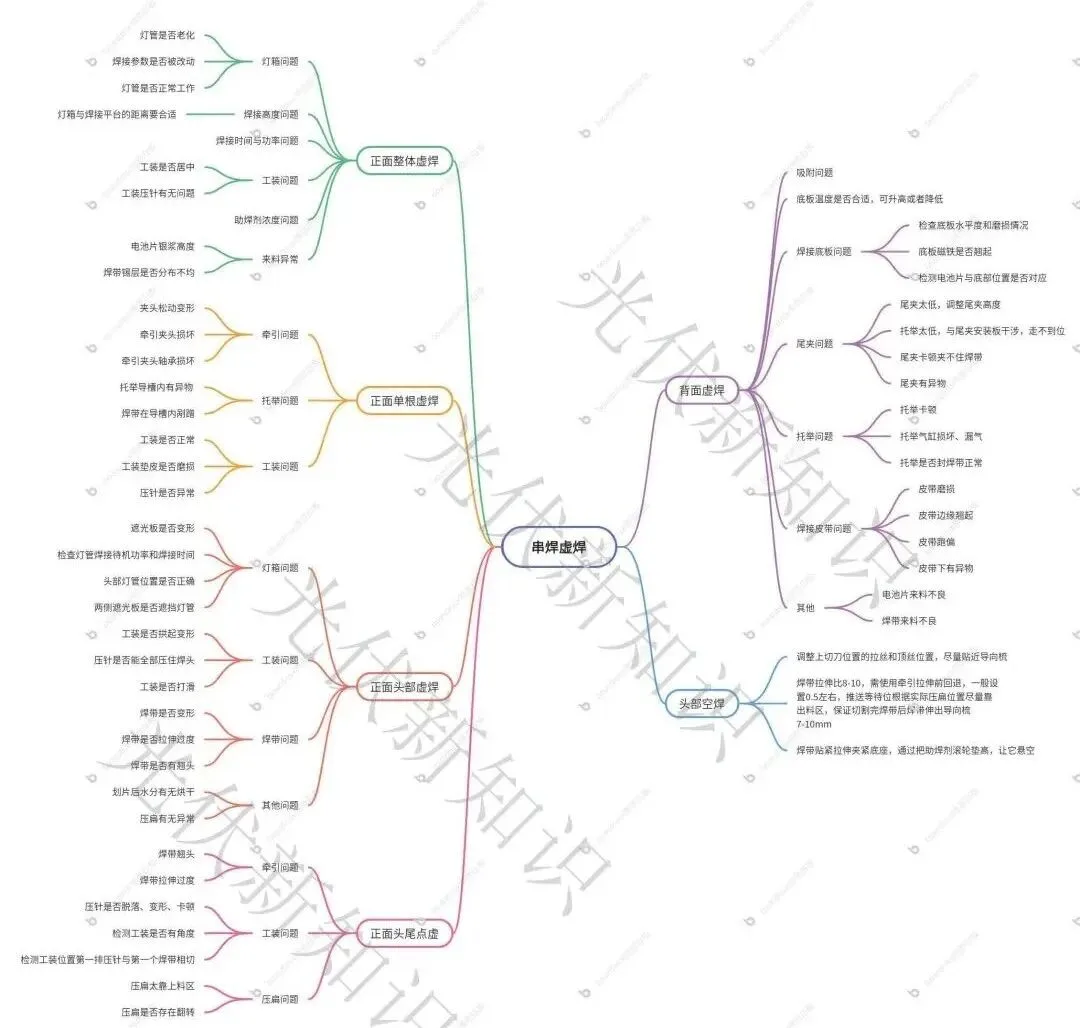
Hakuna utangulizi mrefu. Ramani ya mawazo inakuja kwanza. Ikiwa inasaidia, hifadhi makala na pakua picha. Unaweza pia kuwasiliana kupitia backend ya WeChat ili kujiunga na kikundi cha mazungumzo ya teknolojia ya moduli za PV kwa toleo la ubora wa juu. (Tuambie sehemu unayoshughulikia, kama mchakato, ubora, vifaa, au uzalishaji.)
Kabla ya kuingia katika utatuzi wa solder baridi, hebu tupitie jinsi uunganishaji wa nyaya unavyofanya kazi. Utepe, ukivutwa na utaratibu wa kuchora, umewekwa kwa usahihi juu ya busbar ya seli. Kisha kifaa cha kulehemu kinashuka, na pini za kushinikiza kwenye kifaa zinatumia shinikizo kwa utepe ili uguse busbar. Seli inasogea chini ya sanduku la mwanga la mashine ya kuunganisha, ambapo infrared inapasha joto utepe na seli. Bati kwenye utepe inayeyuka na kuunganishwa na pasta ya fedha kwenye busbar, na kutengeneza aloi ya chuma.
Jambo moja la kuzingatia. Kwa ukaguzi wowote wa solder baridi, angalia maeneo meupe yaliyo wazi (yasiyounganishwa) kwanza. Ikiwa unaona weupe ulio wazi, shughulikia hilo kabla ya kuhukumu soldering yenyewe. Kila kitu hapa chini kinatumia TOPCon uunganishaji wa seli na stringer ya ATW050 kama mfano.
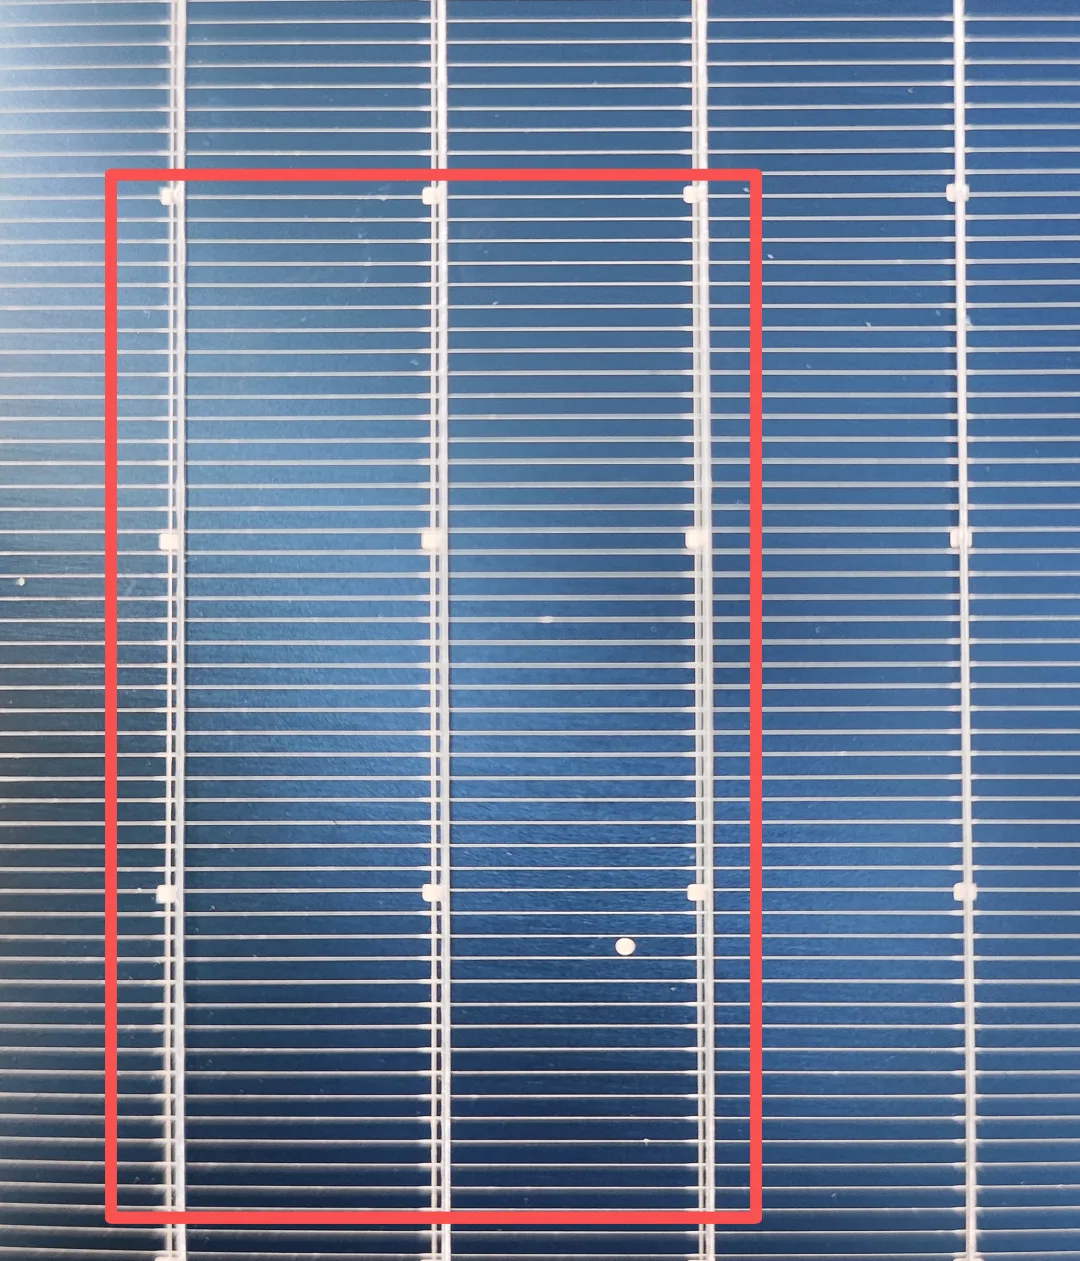
Kama inavyoonyeshwa, utepe wa kwanza, wa pili na wa tatu ndani ya kisanduku chekundu ni weupe ulio wazi. Wa nne nje ya kisanduku ni wa kawaida.
Vigezo vya Kiufundi
1. Solder baridi ya mbele ya paneli nzima
Wakati upande wote wa mbele unaonyesha solder baridi, angalia haya:
| Kipengele | Cha kuangalia |
|---|---|
| Sanduku la mwanga | Zingatia vigezo vya uloweshaji. Je, sanduku la mwanga linazeeka? Angalia kitu chochote kinachoathiri upashaji joto wa paneli nzima. |
| Urefu wa kulehemu | Wakati wa kusimama, sanduku la mwanga linainuka kidogo ili kuepuka kuloweka kupita kiasi seli iliyo chini. Ikiwa pengo kati ya sanduku la mwanga na jukwaa la kulehemu ni kubwa sana wakati wa kulehemu, ufanisi wa infrared hupungua na unapata solder baridi. |
| Muda na nguvu | Muda wa uloweshaji na nguvu ya sanduku la mwanga ni mambo makubwa. Angalia haya kwanza. |
| Mkusanyiko wa flux | Flux isiyo ya kawaida, hasa ikiwa chini sana, inashindwa kusafisha oksidi kwenye uso wa ribbon, na ubora wa soldering unashuka hadi kuwa cold solder ya paneli nzima. |
| Nyenzo zinazoingia | Seli zenye silver paste kidogo sana husababisha cold au over solder. Mipako ya bati isiyo sawa kwenye ribbon inamaanisha sehemu nyembamba haziwezi kushikamana vizuri na paste. Flux iliyoisha muda au iliyoharibika haitaondoa oksidi na muunganisho unashindwa. |
| Fixture | Je, fixture imeelekezwa katikati? Fixture isiyo katikati inamaanisha pini za kushinikiza haziwezi kushikilia ribbon dhidi ya busbar, ikiacha pengo na cold solder. Pia angalia pini za kushinikiza zenyewe. |
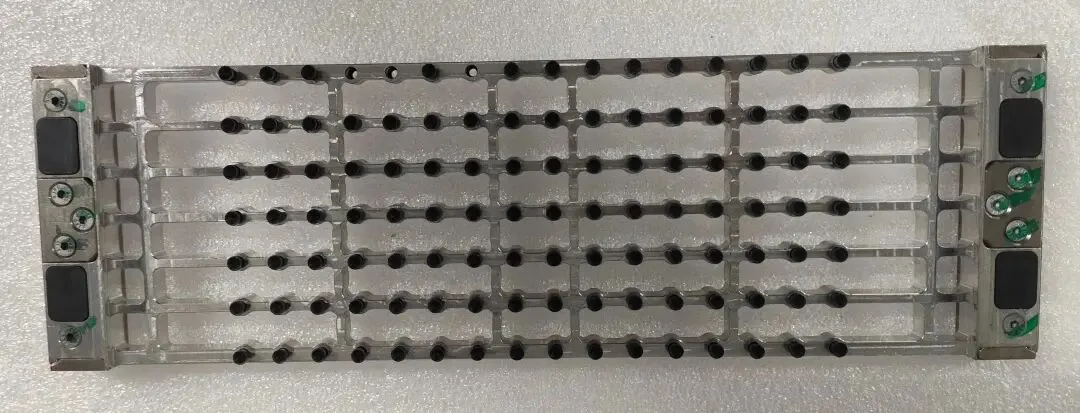
Fixture ya kulehemu ya 16BB
2. Cold solder ya ribbon moja ya mbele
Kwa kuwa ni ribbon moja, angalia tu mfumo unaohusiana na ribbon hiyo maalum.
| Kipengele | Cha kuangalia |
|---|---|
| Kuchora | Clamp ya kuchora iliyolegea, clamp iliyoharibika, au bearing ya clamp mbovu. Hitilafu yoyote kwenye mfumo wa ribbon hiyo moja inaweka ribbon nje ya nafasi na kuharibu muunganisho. |
| Kuinua | Vitu vya kigeni kwenye mwanya wa mwongozo wa kuinua, au ribbon inakwangua ndani ya mwanya. |
| Fixture | Fixture ni ya kawaida? Pedi ya fixture imechakaa? Pini ya kushinikiza si ya kawaida? |
| Mirija ya mwanga | Kwa cold solder kwenye sehemu maalum, angalia mirija ya mwanga katika nafasi hiyo kwa kuzeeka au nguvu isiyo sahihi. |
| Kikata | Baada ya kukata, je, ribbon ina mipinde au burrs? Zote mbili hufanya ribbon ikwanguwe kwenye mkanda au sehemu nyingine na kuharibu muunganisho. |
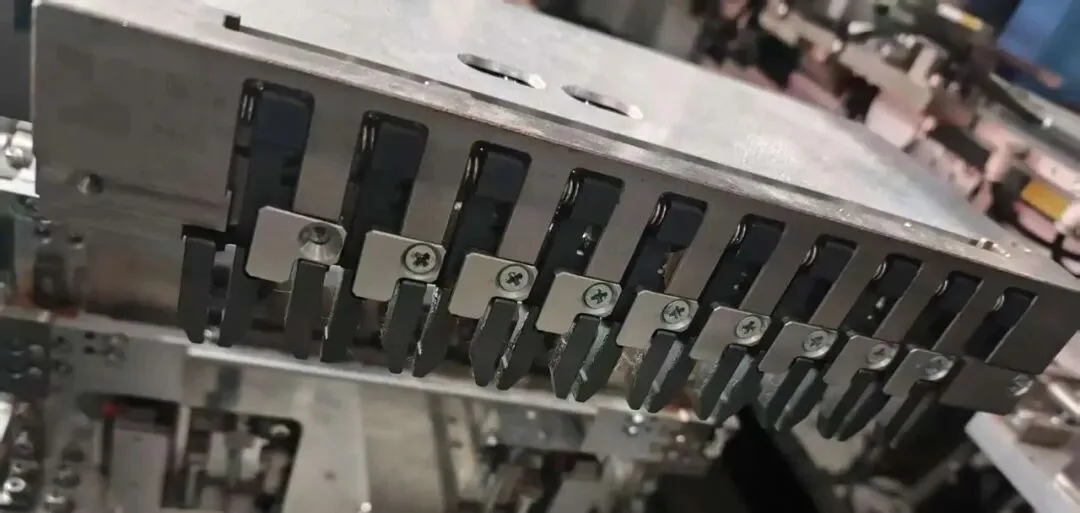
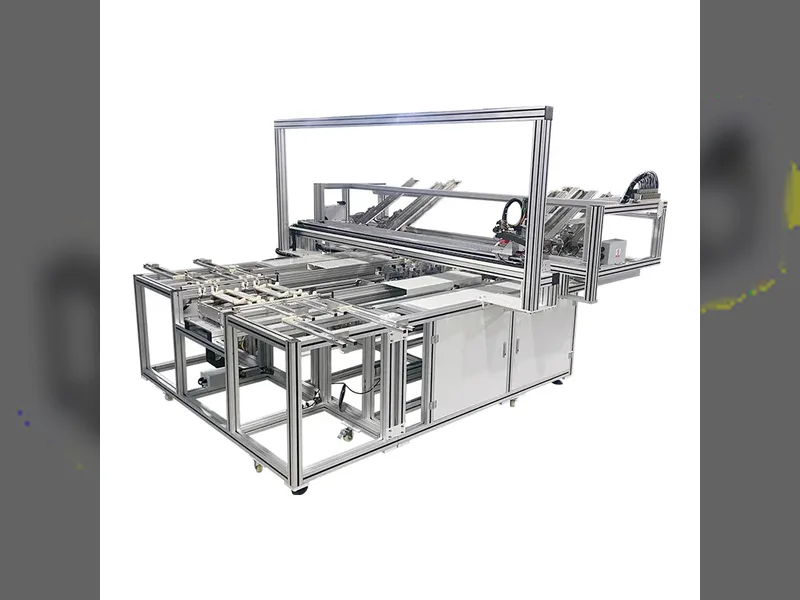
Mfumo wa kuchora wa stringer wa 10BB
3. Cold solder ya kichwa cha mbele
| Kipengele | Cha kuangalia |
|---|---|
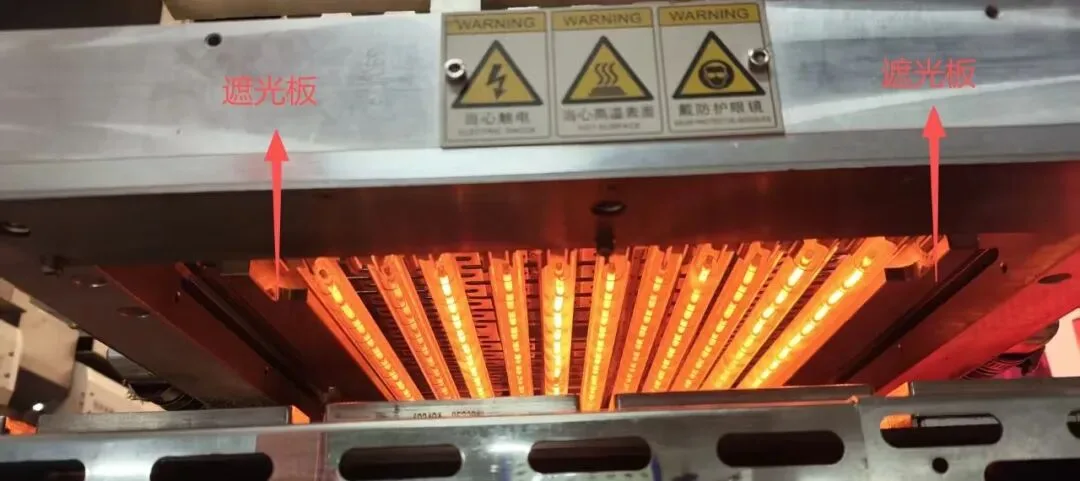
| Sanduku la mwanga | Je, bamba la kufunika limeharibika au linazuia mirija ya mwanga? Nafasi isiyo sahihi ya bamba la kufunika huruhusu ribbon kuyeyusha bati kabla ya kuingia kwenye kisanduku cha mwanga, hiyo ni kuyeyuka kwa bati mapema, na unapata cold solder ya kichwa. Angalia nguvu ya kusubiri na muda wa kulehemu wa mirija ya mwanga. |
| Fixture | Je, fixture imepinda au imeharibika? Fixture iliyopinda haiwezi kushinikiza ribbon, hivyo cold solder inaonekana. Je, pini zote za kushinikiza zinashikilia kichwa cha solder? Je, fixture inateleza? |
| Ribbon | Ribbon iliyoharibika au iliyovutwa kupita kiasi hupinda na haiwezi kupatana na busbar, ikisababisha cold solder. Pia angalia ncha za ribbon zilizoinuliwa, ambazo haziwezi kugusa busbar. |
| Nyingine | Je, unyevu ulikaushwa baada ya kukata seli? |
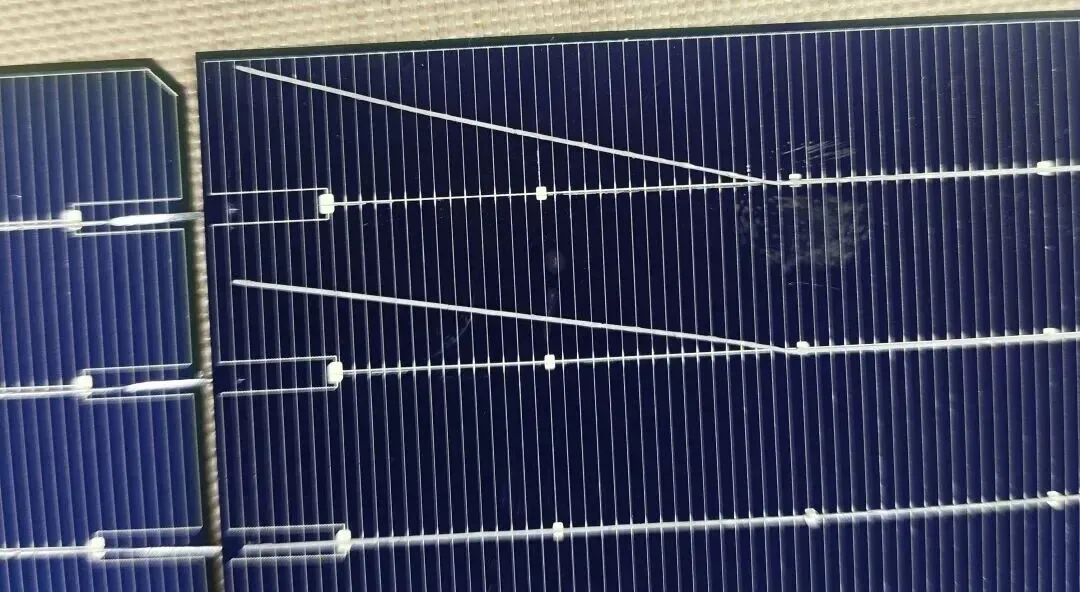
4. Cold solder ya sehemu ya kichwa na mkia
| Kipengele | Cha kuangalia |
|---|---|
| Kuchora | Ncha ya utepe iliyoinuliwa au utepe uliokunjwa kupita kiasi. |
| Fixture | Pini ya kushinikiza imeanguka, imeharibika, au imekwama. Solder baridi ya doa kwa kawaida hutokana na tatizo la pini ya kushinikiza. Bila pini, utepe hauwezi kufikia busbar. |
| Kupapasa | Kupapasa karibu sana na eneo la kupakia, au kupapasa kukipinduka. |
5. Solder baridi ya upande wa nyuma
| Kipengele | Cha kuangalia |
|---|---|
| Ufyonzaji | Wakati ufyonzaji wa bamba la msingi umezimwa, seli na utepe huhamishana wakati wa kusogea, na kusababisha solder baridi ya nyuma. (Kwa kawaida nyuma kamili.) |
| Bamba la msingi la kuchomea | Usawa mbaya wa bamba la msingi au uchakavu mkubwa. Je, sumaku ya bamba la msingi imeinuliwa? Je, nafasi za seli na msingi zinalingana? |
| Kibano cha mkia | Kibano cha mkia kiko chini sana, kimekwama, hakiwezi kushika utepe, au kuna vitu vya kigeni ndani. |
| Kuinua | Kuinua kumekwama, silinda imeharibika au inavuja, au ufungaji wa utepe usio wa kawaida, hivyo utepe unaruka na kuhama na hautakaa vizuri. |
| Mkanda wa kuchomea | Mkanda uliochakaa, kingo zilizoinuliwa, au vitu vya kigeni chini ya mkanda huhamisha utepe wa nyuma wakati seli na kifaa vinasogea. (Hakuna kingine kinachoathiri. Utepe wa mbele unashikiliwa na kifaa na hautahama kwa urahisi.) |
| Nyingine | Seli zinazoingia mbovu au utepe unaoingia mbovu. |
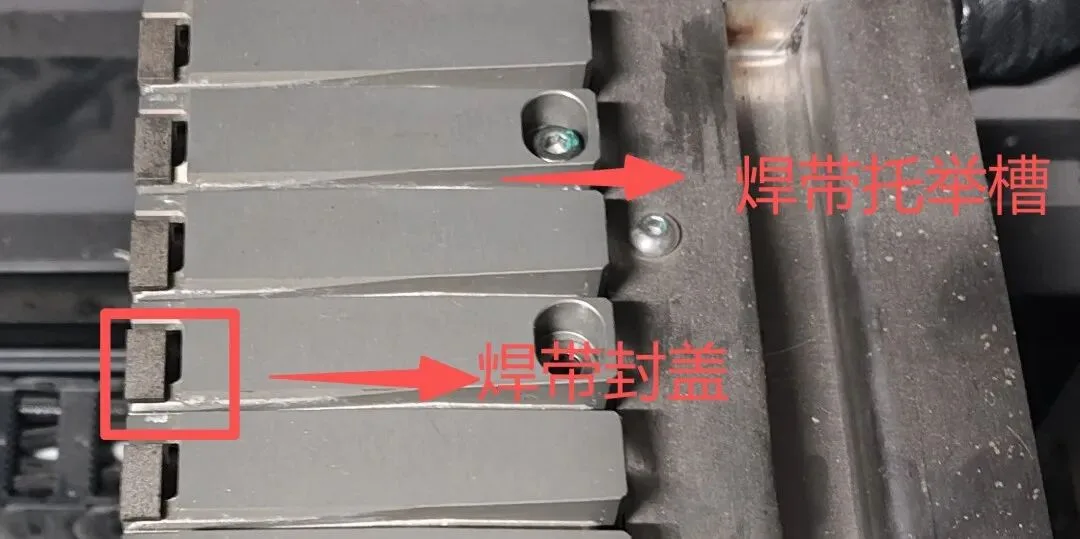
Kisia ni BB ngapi kifaa hiki cha kuinua kinatumika. (PS: hakijatumika kwa nusu mwaka.)
Faida za Kiufundi
Utatuzi wa matatizo kwa kufuata mantiki kwanza: kila mara angalia weupe ulio wazi kabla ya kuhukumu kiungo, ili urekebishe kasoro halisi sio dalili
Mbinu ya kuzingatia eneo: paneli kamili ya mbele, utepe mmoja, kichwa, doa la mkia na upande wa nyuma kila kimoja kina orodha yake ya ukaguzi, hivyo unapunguza haraka
Ufunikaji wa chanzo kikuu: sanduku la mwanga, mchoro, kuinua, kifaa, utepe, flux, bamba la msingi na mkanda vyote vimepangwa kwa aina maalum za kasoro
Rejeleo la mstari halisi: limejengwa kuzunguka seli za TOPCon na mashine ya kuunganisha ATW050, linalolingana na kile waendeshaji wanachokiona kwenye sakafu
Matumizi ya Bidhaa
Mantiki hii ya utatuzi wa matatizo inatumika katika mistari mikuu ya moduli. Kwa upande wa mbele, sanduku la mwanga, uwekaji katikati wa kifaa na mkusanyiko wa flux kwa kawaida hueleza matatizo ya paneli nzima, wakati kasoro za utepe mmoja na kichwa zinaelekeza kwenye michoro na mifumo ya kukata. Kwa upande wa nyuma, ufyonzaji, usawa wa bamba la msingi na hali ya ukanda ndio washukiwa wa kawaida. Iwe unatumia kifaa cha kufunga cha 10BB, 16BB au MBB, ramani hiyo hiyo ya kasoro-kwa-mfumo huweka timu za mchakato, ubora, vifaa na uzalishaji kwenye ukurasa mmoja wakati wa kufuatilia solder baridi.
Maoni ya Ooitech
Kile tunachokiona kwenye mistari halisi kinalingana kwa karibu na mwongozo huu: malalamiko mengi ya solder baridi yanafuatiliwa hadi kwenye uwekaji katikati wa kifaa na hali ya flux muda mrefu kabla ya sanduku la mwanga lenyewe kulaumiwa, hivyo kuangalia nyeupe iliyo wazi kwanza huokoa muda mwingi wa kuvunja vifaa bure. Busbars za TOPCon ni nyembamba zaidi na dirisha la silver paste ni dogo, ambayo ndiyo sababu usawa wa utepe na hali ya pini ya kushinikiza ni muhimu zaidi kuliko ilivyokuwa katika siku za PERC. Tunarekebisha vigezo hivi wakati wa kuweka kazini na mafunzo ya waendeshaji kwa kila mstari wa moduli tunaoutoa, na ikiwa unataka kuona mipangilio ya kufunga kama mtiririko wa mtindo wa ATW ikifanya kazi, chaneli ya YouTube ya Ooitech kwenye www.youtube.com/ooitech ina picha nyingi za kiwandani zinazostahili kuangaliwa.
Kumbuka: makala inarejelea "Muhtasari wa Kasoro za Soldering" wa ATW.