Jukumu la uhariri la makala hii liko kwa Wuhan Ooi Photoelectric Technology Co., Ltd. Imeandikwa na kukaguliwa na timu ya uhariri ya Ooitech. Tazama sera yetu ya uhariri kwa jinsi tunavyoandika, mahali zana za AI zinatumika, na jinsi ya kuomba marekebisho.
Uuzaji wa Ribbon ya PV: Kiungo, Dirisha, Mabadiliko ya 0BB
Jedwali la Yaliyomo
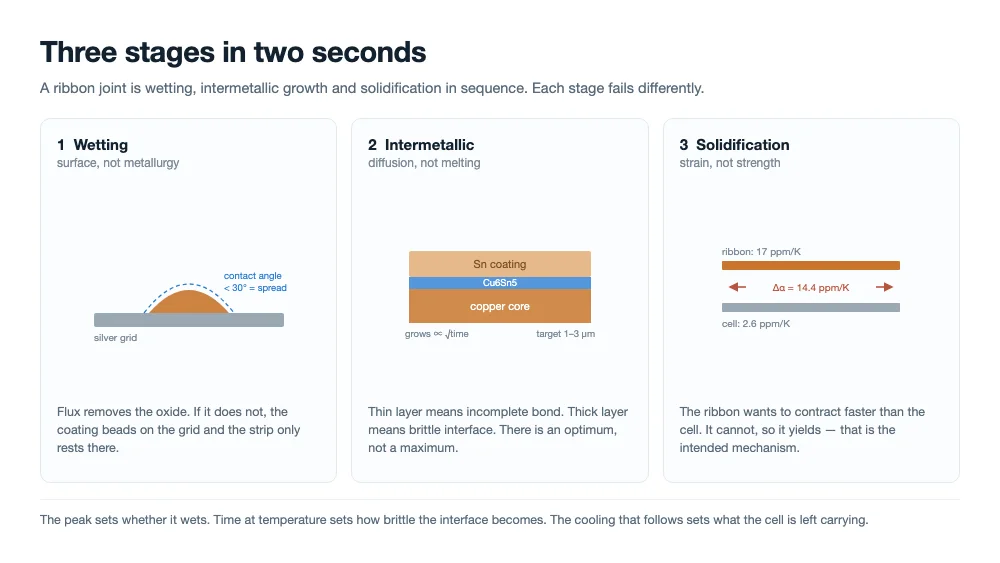
Jibu la haraka: Kiungo cha riboni hukamilika kabla ya mtu yeyote kuona. Katika sekunde moja hadi mbili mipako huyeyuka, humwagika kwenye gridi ya fedha, hukuza tabaka la intermetallic la kipimo cha mikroni na kuganda. Joto la kilele huamua kama inamwagika; muda katika joto huamua jinsi kiolesura kinavyokuwa brittle; kupoeza kunakofuata huamua mkazo ambao seli inabaki nao. Dirisha la kutengeneza solder kwa hivyo haliwekwi na kiwango cha kuyeyuka cha solder. Huwekwa na mkazo.
Unaweza kutazama stringer kwa zamu kamili na usione karibu kiungo chochote. Kuna mwako chini ya sanduku la taa, sehemu ya kupoeza, na kamba ambayo ama inapita electroluminescence au haipiti.
Kila kitu kilichoamua matokeo kilitokea ndani ya dirisha fupi mno kuonekana na haraka mno kurekebishwa kwa jicho. Hatua tatu zinafuatana katika mwako huo — kumwagika, ukuaji wa intermetallic, kuganda — na kila moja inashindwa tofauti. Kusoma tofauti hizo ndiko kunairuhusu mstari kutatua tatizo katika mchana mmoja badala ya kubadilisha riboni kwa mwezi.
Kumwagika huamua kama kiungo kipo kabisa
Kumwagika ni tukio la uso, si la metallurgiska. Kabla bati kuweza kushikamana na fedha lazima iondoe oksidi kwenye nyuso zote mbili, na hiyo ndiyo kazi pekee ya kweli ya flux katika mchakato. Ikiwa oksidi inabaki, mipako hujikusanya kwenye gridi badala ya kuenea juu yake, na ukanda unaoonekana umetengenezwa kwa solder kwa kweli ni ukanda unaokaa juu ya uso.
Pembe ya mguso ni kipimo cha uaminifu: chini ya takriban digrii 30 aloi inaenea, juu ya 60 inakaa. Hakuna anayepima pembe ya mguso kwenye stringer, kwa hivyo mchakato hutumia vipimo mbadala badala yake — nguvu ya kuvuta, eneo la sehemu ya msalaba, EL ya ukingo.
| Inabadilika | Kinachoweka | Kinachobadilika nacho | Dalili ya kwanza |
|---|---|---|---|
| Joto | Kama mipako inavuka liquidus yake kwa margin, na jinsi flux inavyowaka haraka | Kuzeeka kwa emitter, mguso wa sahani, set point | Ukanda usio na unyevu kwenye ukingo wa seli |
| Muda | Muda ambao flux na aloi zinaweza kugusana kabla ya kuganda | Kasi ya mstari, urefu wa pulse | Viungo vinavyoonekana kamili na nguvu ya chini ya kuvuta |
| Shinikizo | Kama riboni na gridi ziko katika mguso wa kweli | Kuchakaa kwa pini, kuteleza kwa urefu, mtawanyiko wa unene wa seli | Alama za mguso upande mmoja tu |
| Flux | Kuondoa oksidi na mvutano wa uso | Umri wa flux, kukauka, uzito uliowekwa | Madoa ya nasibu yasiyo na unyevu yanayohama kati ya mizunguko |
Nne hazibadilishani, na hapo ndipo hatua nyingi za kurekebisha zinapokosea. Kuinua kilele ili kufidia flux dhaifu hukuza tabaka la intermetallic bila kurekebisha kumwagika. Kuinua shinikizo ili kufidia wasifu baridi huweka riboni ndani na kuanza microcracks kwenye ukingo. Vigezo vinaonekana kubadilishana kwenye HMI na hazibadilishani.
Uwake wa flux ni sehemu ambayo watu hukosea mara nyingi zaidi. Flux ina dirisha la uwake: hufanya kazi yake katika bendi ya joto, si kwa papo hapo. Ikiwa mipako inafikia liquidus yake wakati flux bado haijawaka, dirisha la kumwagika linatumika tu. Hiyo ni sababu moja kwa nini wasifu unaoonekana sawa kwenye curve ya emitter bado unaweza kutoa viungo visivyo na unyevu — nishati ipo, lakini inafika kwa mpangilio usio sahihi.
Tabaka la intermetallic lina kiwango bora, si kiwango cha juu
Ambapo bati hukutana na shaba, Cu6Sn5 hukua. Kwenye gridi ya fedha, Ag3Sn huundwa. Ambapo kizuizi cha nikeli kinatumika, tabaka ni Ni3Sn4. Hakuna hii ni uchafu. Bila tabaka la intermetallic hakuna kushikamana — solder hukaa tu juu ya uso na jaribio la kuvuta husoma kile msuguano unachokipa.
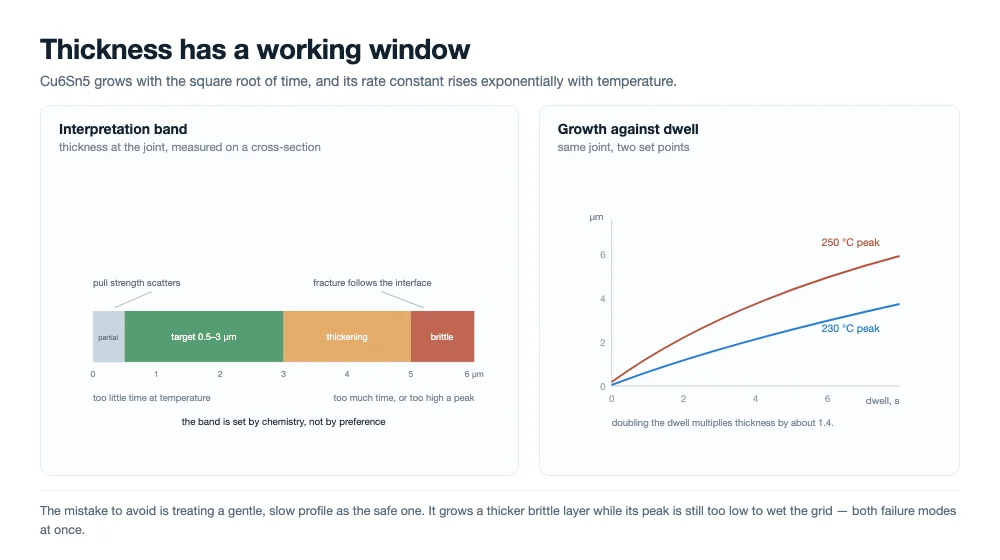
Tatizo ni unene, kwa sababu tabaka ni gumu, brittle, na haiachi kukua wakati mashine inasimama. Ukuaji unadhibitiwa na diffusion: unene huongezeka kwa mzizi wa mraba wa muda, na kiwango cha mara kwa mara hufuata uhusiano wa Arrhenius. Kukaa mara mbili hakuzidishi tabaka mara mbili, hukizidisha kwa takriban 1.4. Digrii kumi za kilele cha ziada hufanya zaidi ya hiyo, kwa sababu kiwango cha mara kwa mara husogea kwa kasi ya kielelezo.
Mazoezi ya kutengeneza solder hukutana kwenye kiwango cha kufanya kazi cha takriban mikromita 1 hadi 3. Chini ya takriban nusu mikromita kushikamana hakujakamilika na nguvu ya kuvuta hutawanyika. Juu ya takriban mikromita 5 kiolesura hufanya kama kauri ya brittle, na fracture inayoanza hapo huenea kwenye ukanda wote badala ya kusimama kwenye solder.
Sehemu ya msalaba inakuambia uko upande gani wa kiwango bora. Ikiwa fracture inapita kwenye solder, kiolesura ni sawa na aloi ya wingi au jiometri ya kuvuta ni tatizo. Ikiwa inapita kando ya kiolesura kati ya aloi na gridi, tabaka ni jembamba mno au uso haukuwahi kumwagika. Ikiwa inapita kwenye tabaka la intermetallic lenyewe, tabaka ni nene mno na kilele au kukaa ndio kianzio.
Kinachodhibiti stringer, na kinachorithi
Mfululizo ndani ya stringer ya kisasa ni mfupi: flux, weka, preheat, weld, cool, EL. Hatua ya kuchomea yenyewe ni sekunde moja hadi mbili za mguso kati ya sahani ya moto na seli baridi, na karibu metallurgiska yote hutokea katika sekunde moja au mbili hizo.
Fraunhofer ISE ilichapisha model ya joto iliyothibitishwa ya hatua hiyo mwaka 2025, iliyojengwa kwenye stringer ya infrared ya viwanda na kukaguliwa dhidi ya thermocouples. Katika msingi wao sahani hupasha seli hadi takriban 121 °C, kisha pulses mbili za takriban sekunde 1.2 kila moja huipeleka hadi takriban 180 °C na kisha kilele karibu 250 °C. Namba mbili kutoka kazi hiyo ni muhimu zaidi kuliko wasifu wenyewe: ukingo wa seli hukaa 26 hadi 36 °C baridi zaidi kuliko katikati, na kupunguza nguvu ya taa kutoka asilimia 70 hadi asilimia 50 hupunguza pengo hilo hadi takriban 26 °C wakati ikivuta kilele chini hadi takriban 219 °C.
Namba zote mbili zinaelekeza upande mmoja. Kiwango kimoja cha kuweka ni maelewano katika seli yote, si thamani inayotumika kwayo. Weka wasifu wa joto la kutosha ili ukingo wa baridi zaidi unyevu, na katikati hutumia sekunde hizo nyuzi 30 juu ya kile ukingo unahitaji — katikati ikiwa mahali ambapo safu ya intermetallic inakuwa nene zaidi na ambapo upinde huanza. Weka baridi la kutosha kulinda katikati, na vipande vya nje kabisa vina hatari ya kutonyeva kabisa.
Kupasha joto ni nusu ya tatizo ambalo eneo la kuchomelea halimiliki. Sahani inayotoa 120 °C sawasawa katika eneo lake hupunguza nusu ya nishati ambayo taa zinapaswa kuongeza, na seli baridi zaidi inahitaji kilele cha joto zaidi kufikia kiungo kimoja. Eneo la kugusa, usawa wa sahani na upakiaji wa pini zote huhamisha joto hilo la kuanzia, ndiyo sababu usawa wa kupasha joto unastahili kupimwa tofauti na kilele. Tahadhari moja ya kiutendaji: pyrometer inayochunguza eneo la kuchomelea haichunguzi kiungo chenyewe, na kuchukua usomaji wake kama joto la kiungo ni chanzo kinachojulikana cha wasifu unaoonekana kufuata na hufanya kazi tofauti.
Kile ambacho mashine hurithi ni muhimu vile vile. Unene wa mipako na hali ya oksidi yake, mkunjo wa utepe, unene wa gridi ya fedha na uchomaji wake, shughuli na umri wa flux, na uzito wa joto wa seli zote hufika kwenye eneo la kuchomelea kama pembejeo ambazo mapishi hayawezi kubadilisha. Kiungo kinaposhindwa, swali lenye manufaa si tu wasifu ulikuwa nini, bali ni ipi kati ya pembejeo hizo iliyohama katika wiki kabla ya kuanza kushindwa.
Mtiririko wa joto ndani ya sekunde moja au mbili unastahili kufikiriwa, kwa sababu unaeleza kwa nini shinikizo na kugusa ni muhimu zaidi kuliko inavyoonekana. Sahani ni pembejeo ya hatua kwenye uso wake; utepe, ukiwa shaba nyembamba, hufikia joto karibu mara moja; seli hupata joto kutoka uso wa kugusa kupitia unene wake wakati eneo la kuchomelea linabaki la joto. Kitu chochote kinachokatiza njia hiyo — sahani iliyopinda, pini inayoinuka, seli iliyo mwisho wa unene wa uvumilivu wake — huonekana kama kiungo kilicho baridi zaidi kuliko mapishi yanavyodhani, si kama kiungo kilicho wazi kuwa kibaya.
Mipako ya utepe yenyewe iko mwisho wa mbali wa mnyororo huo, ndiyo sababu unene wa mipako huingiliana na wasifu badala ya kuongeza tu solder. Mipako nene zaidi ni aloi nyingi za kuyeyuka, njia ndefu zaidi kwa flux kufanya kazi, na nyenzo nyingi za kuganda kuwa mipira kwenye kingo ikiwa kilele kinapita kiasi. Unene ni thamani ya muundo, si bonasi ya ubora.
Dirisha limewekwa na mkazo, si kwa kiwango cha kuyeyuka
Shaba hupanuka kwa takriban sehemu 17 kwa milioni kwa kelvin; silicon kwa takriban 2.6. Kiungo huganda kwenye solidus ya aloi, na kutoka hapo hadi joto la kawaida utepe unataka kukaza sehemu 14.4 kwa milioni kwa kelvin zaidi ya seli iliyo chini yake. Tofauti hiyo haina mahali pa kwenda isipokuwa kwenye mkazo wa elastic, na hesabu ni fupi:
mkazo = (17 − 2.6) × 10⁻⁶ × (solidus − 25)
| Aloi ya mipako | Solidus | Mkazo wa tofauti hadi 25 °C | Ikilinganishwa na kikomo cha elastic cha shaba |
|---|---|---|---|
| Sn42Bi58 | 138 °C | 0.16 % | 2.3× |
| Sn63Pb37 | 183 °C | 0.23 % | 3.2× |
| SAC305 | 217 °C | 0.28 % | 3.9× |
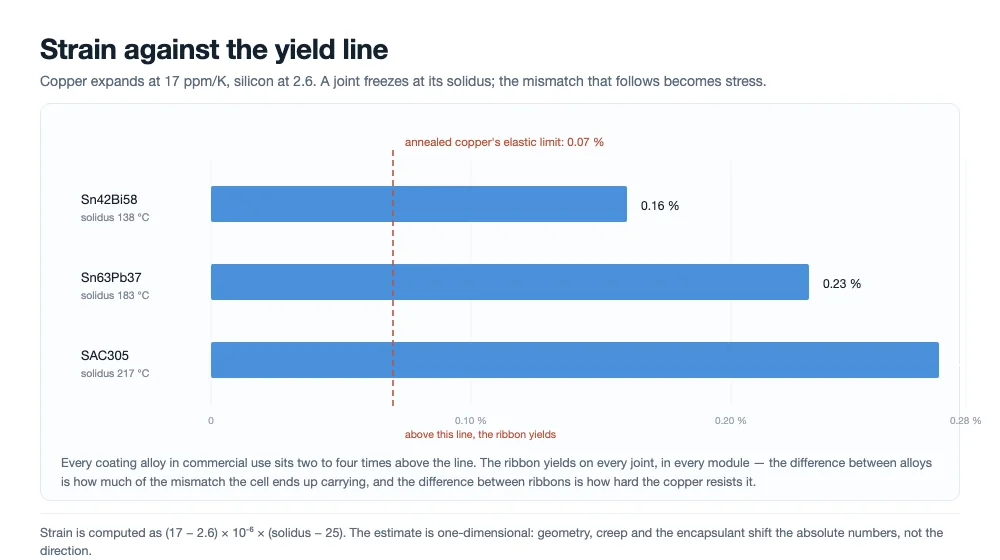
Sasa linganisha hiyo na kile shaba inaweza kufyonza kabla ya kujitoa. Shaba iliyopashwa joto ina nguvu ya kujitoa karibu 80 MPa na moduli karibu 110 GPa, ambayo huweka kikomo chake cha elastic karibu asilimia 0.07. Kila ingizo kwenye jedwali ni mara mbili hadi nne ya hiyo. Utepe hujitoa kwenye kila kiungo, katika kila moduli, kwenye kila mstari — hii si kasoro, ni utaratibu. Kiungo huendelea kuishi kwa sababu shaba huharibika na kuchukua tofauti hiyo yenyewe.
Ambayo inamaanisha mkazo ambao seli hubeba umewekwa na vitu viwili: kiasi cha mkazo kinachowekwa na kiwango cha kuganda, na jinsi utepe unavyopinga kwa nguvu. Cha kwanza ni sifa ya aloi ya mipako. Cha pili ni cha shaba, na ndicho unachoweza kununua. Ndiyo sababu vipimo vya utepe vinahitaji kiwango cha nguvu ya kujitoa badala ya ulaini wa juu: laini vya kutosha kujitoa kabla seli haijajitoa, imara vya kutosha kustahimili kushughulikia na lamination bila kunyong'onyea.
Kuna mzunguko wa pili wa joto ambao ni rahisi kusahau: laminate. Lamination hushikilia mkusanyiko wote kwa 145 hadi 160 °C kwa dakika kadhaa. Kwa solder hiyo inamaanisha creep, na creep ni kutolewa kwa sehemu kwa mkazo uliofungwa wakati wa kuganda. Mpangilio wa plastiki wa utepe haujifuti wenyewe na seli hairudi usawa wake, lakini mkazo uliobaki wa kiungo hupungua kuelekea kile encapsulant inaruhusu. Matokeo mawili yanafuata: upinde wa mwisho wa moduli umewekwa wakati wa kuunganisha na hupunguzwa kwa sehemu tu na lamination, na mistari miwili inayotumia wasifu sawa inaweza kutoa moduli tofauti ikiwa baridi yao na mrundikano wao kabla ya lamination unatofautiana.
Katika laminators zetu, tunatumia hatua hii kati ya 145 na 160 °C kwa kupasha joto kwa platen sare, kuruhusu viungo vya solder kupunguza mkazo uliofungwa bila kuweka nyuso za seli zilizo chini kwenye tofauti zisizo sawa za joto katika laminate.
Dirisha kwa hivyo lina kuta mbili, na zinavuta pande tofauti. Chini yake, mipako haijawahi kufikia liquidus yake kwa margin ya kutosha, kunyeva hakujakamilika, na kiungo hushindwa kwa kuvutwa. Juu yake, mkazo na kutokuwepo kwa usawa katika seli hupanda, na kushindwa huhamia kutoka kiungo hadi silicon. Kuta zote mbili husogea na unene wa seli: seli nyembamba ina uzito mdogo wa joto, hupinda zaidi kwa gradient sawa, na huvumilia mkazo mdogo kabla ya kupasuka.
Kadirio la juu ni la mwelekeo mmoja na hupuuza jiometri, creep na jinsi mkusanyiko unavyozuiliwa wakati wa lamination. Namba kamili zitabadilika kwa mkusanyiko halisi. Mwelekeo na mpangilio wa ukubwa hazibadiliki, na ndizo zinazofanya dirisha kuwa jembamba.
HJT na seli za mawasiliano ya nyuma hulibana zaidi
Miundo miwili ya seli inasukuma dhidi ya dirisha moja kutoka pande tofauti.
Seli za heterojunction hubeba mkusanyiko wa passivation wa silicon isiyo na umbo chini ya oksidi ya conductive ya uwazi. Mkusanyiko huo haustahimili kilele cha kawaida cha reflow, na dari ya kiutendaji kwa hatua yote ya kuunganisha kawaida hutajwa kwa au chini ya 200 °C. Njia mbili za kuepuka ni aloi ya mipako ya joto la chini — mifumo ya SnBi, yenye solidus karibu 138 °C — na adhesive ya conductive inayoponywa katika kiwango cha 150 hadi 170 °C. Zote mbili zinafanya kazi. Hakuna iliyo bure: viungo vyenye bismuth si laini kama tin-lead au tin-silver, kwa hivyo nguvu ya kuvuta inayoonekana nzuri siku ya kwanza haisemi mengi kuhusu kiungo kitakachopitia mzunguko wa joto kwa miaka 25, na viungo vya adhesive hubadilisha urahisi wa mchakato kwa gharama na udhibiti wa kuponya.
Seli za mawasiliano ya nyuma hushambulia dirisha kutoka upande wa mitambo. Kwa muundo wake ni za upande mmoja, hivyo hakuna utepe wa mbele unaosawazisha ule wa nyuma, na kwa 240 °C ambayo uunganishaji wa kawaida hupenda hupinda vya kutosha kuvuruga ushughulikiaji wa hatua zinazofuata. Hiyo ni shinikizo linalosukuma uunganishaji wa kwa utepe na kwa gundi kwa familia hii, na ni tatizo la mitambo kabla ya kuwa la metallurgia: kiungo kilekile ambacho kingekuwa sawa kwenye seli ya pande mbili ni chanzo cha kupinda kwenye seli ya upande mmoja.
0BB huhamishia kiungo ndani ya lamineta
Seli za busbar hufanya kiungo kwenye mashine ya kuunganisha na kukikagua hapo hapo. Uunganishaji wa zero-busbar huvunja nusu zote mbili za sentensi hiyo. Kutegemea njia, muunganisho wa umeme ama hufanywa kwenye mashine ya kuunganisha huku dhamana ya mitambo ikiongezwa kwa gundi, au gundi hushikilia waya mahali na aloi halisi hutokea chini ya lamineta. Katika njia ya tatu filamu moja hubeba gundi, seli na waya ndani ya lamineta pamoja, na hakuna kitu kinachouzungwa kwa bati kabisa.
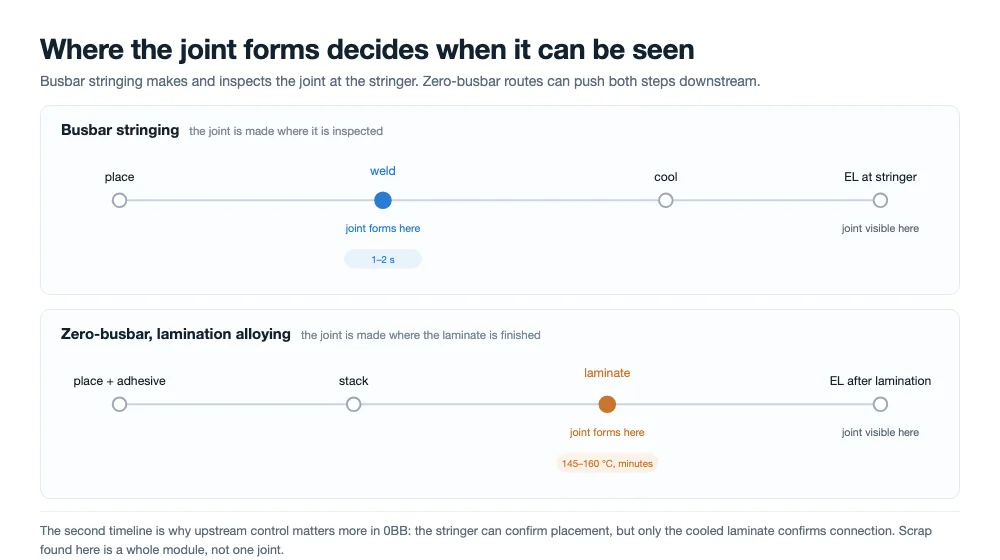
Kwa utepe, matokeo ni mahususi badala ya kifalsafa. Solidus ya mipako huacha kuwa undani wa metallurgia na huwa kigezo cha mchakato: katika njia ya uundaji wa aloi kwa lamineta inabidi iyeyuke ndani ya dirisha la lamineta, ambalo kwa EVA liko karibu 145 hadi 150 °C na kwa POE juu kidogo. Mipako ya bati-risasi au SAC haifikii hilo kamwe, na mipako ya joto la chini inayofikia hilo inabidi ilinganishwe na kifuniko, gundi na kikomo cha joto cha seli yenyewe kwa wakati mmoja.
Tunapotumia mkusanyiko wa zero-busbar na EVA, tunashikilia chumba ndani ya dirisha hilo la 145 hadi 150 °C ili mipako iyeyuke upya na kuunda aloi kwa uhakika kwenye kila mguso wa waya bila kupuliza kifuniko au kupotosha gridi.
Eneo la kiungo pia hupungua. Bila busbar hakuna pedi pana ya kusamehe kosa la uwekaji; mguso ni pale waya mwembamba unapovuka kidole, na sehemu ya eneo hilo inayolowa kwa kweli ndiyo inayobeba mkondo. Waya mwembamba pia humaanisha kwamba vipimo vya unyofu na ugumu huimarishwa, kwa sababu waya inayotangatanga haifichwi tena na busbar ya 1 mm.
Mabadiliko ya gharama kubwa zaidi hayako kwenye utepe kabisa. Ni pale ambapo kasoro inakuwa inaonekana. Kiungo kilichoundwa chini ya lamineta kinaweza kukaguliwa tu baada ya lamineta, wakati moduli imekwisha kusanywa na thamani ya chakavu ya kushindwa ni laminate yote. Mashine ya kuunganisha huacha kuwa kichujio cha ubora, na vidhibiti vilivyokuwa vikinasa matatizo kwenye kiungo vinabidi vihamie mbele — unene wa mipako, usahihi wa uwekaji wa waya, uzito wa gundi — ambapo ni nafuu kwa kila kasoro lakini vigumu kuona.
Kinachobaki kwa mashine ya kuunganisha, katika kila njia, ni uwekaji. Waya inabidi ifike kwenye kidole kwa nafasi sahihi na mvutano sahihi, na gundi inabidi iishikilie hapo kupitia ushughulikiaji hadi ndani ya lamineta. Hiyo ni ujuzi tofauti na ule wa kuzungwa kwa bati: hakuna dirisha la kuyeyuka upya la kurekebisha, hakuna kulowa kwa kuangalia, na hakuna jaribio la kuvuta linaloweza kufanywa kwenye kiungo kimoja. Vidhibiti ni maono, mvutano na uzito wa gundi, na uthibitisho ni picha ya EL inayopigwa baada ya laminate kupoa.
Hii ndiyo sababu mabadiliko ya zero-busbar hubadilisha kile msambazaji wa utepe anachotakiwa kuthibitisha. Katika uunganishaji wa busbar, kazi ya utepe iliweza kuthibitishwa kiungo kwa kiungo. Katika uundaji wa aloi kwa lamineta, utepe, gundi na kifuniko huunda mfumo mmoja ambao tabia yake inaonekana tu mwishoni, na vipimo vinabidi viandikwe kama sharti la uoanifu badala ya seti ya thamani huru.
Kasoro sita na kila moja inakuambia nini
| Dalili | Sababu ya kawaida | Kitu cha kwanza cha kuangalia |
|---|---|---|
| Kiungo baridi, nguvu ndogo ya kuvuta | Kilele cha chini mno, flux iliyopitwa na wakati au iliyowekwa kidogo, oksidi ya mipako | Wasifu dhidi ya solidus ya mipako; tarehe ya kundi la flux |
| Kiungo kilichogeuka njano, kilichozungwa kwa bati kupita kiasi | Kilele cha juu mno au kukaa muda mrefu mno | Kuzeeka kwa emitter; mabadiliko ya mapishi ya hivi karibuni |
| Mikrofufuko baada ya kuunganisha | Utepe mgumu mno, shinikizo la pini juu, joto lisilo sawa | Kikomo cha mavuno cha kundi la utepe la sasa; nguvu ya pini |
| Utepe nje ya pedi, ukingo mweupe | Kupinda, kosa la uwekaji | Kikomo cha kupinda dhidi ya cheti kinachoingia |
| Mipira ya bati | Mipako minene mno, kilele cha juu mno | Unene wa mipako kwa kila upande |
| Kupinda kwa mkusanyiko | Kutofanana kwa joto, utepe mgumu, kupoa kwa haraka | Ulaini wa utepe, kiwango cha kupoa, unene wa seli |
Jedwali lina manufaa tu likisomwa kama mpangilio wa kuondoa badala ya utambuzi. Sababu mbili tofauti zinaweza kutoa dalili moja, na ushahidi wa kutofautisha kwa kawaida ni wa bei nafuu: kipimo cha kupinda, jaribio la kuvuta kwenye kundi linalojulikana kuwa zuri, sehemu ya msalaba. Kinachofanya utatuzi kuwa wa polepole si utambuzi wenyewe bali kubadilisha vigezo viwili kwa wakati mmoja, kwa sababu mchakato huo hauna namna ya kuhusisha uboreshaji.
Nini cha kuweka kwenye vipimo vya utepe na mchakato
Thamani sita hushughulikia sehemu kubwa ya kile makala hii inahoji. Zinastahili kuandikwa waziwazi kwa sababu kila moja huonyesha hali ya kushindwa ambayo vinginevyo mstari utaigundua saa tisa usiku.
| Vipimo | Kwa nini iko kwenye orodha |
|---|---|
| Kikomo cha mavuno kama masafa (Rp0.2) | Huamua kiasi cha mkazo wa kutofanana ambao utepe hufyonza badala ya seli |
| Unene wa mipako kwa kila upande, pamoja na ustahimilivu | Husukuma uundaji wa mipira ya bati na kiasi cha aloi kinachopatikana kulowa |
| Aloi ya mipako na solidus yake | Hufunga mkazo ambao kiungo huanzia, na dirisha la lamineta linaloweza kufanya kazi |
| Kikomo cha kupinda na unyofu | Huzuia kasoro za ukingo mweupe na utepe nje ya pedi zinazokua na kasi ya mstari |
| Dirisha la uanzishaji wa flux dhidi ya wasifu | Huhakikisha flux inafanya kazi kabla mipako kufikia liquidus yake |
| Kilele na usawa wa ukingo hadi katikati | Hushikilia ukanda wa baridi zaidi ukilowa bila kuongeza joto katikati |
Ikiwa unapaswa kuweka kipaumbele, kiwango cha nguvu ya mavuno na solidus ya mipako ni mbili zinazobadilisha hali ya kushindwa badala ya kiwango cha kushindwa. Ribbon ambayo ni nene kidogo itazalisha mipira ya solder na itasahihishwa na uvumilivu. Ribbon ambayo ni ngumu kidogo huzalisha seli zilizopasuka kwenye wafers nyembamba na tukio la taka linalofika wiki baada ya kundi kukubaliwa. Asymmetry hiyo inafaa kukumbukwa wakati uamuzi wa ununuzi unakuja kwa bei kwa tani.
Uthibitishaji ni wa kuwasili, sio kwenye mstari. Nguvu ya kuvuta, unene wa mipako, camber na sehemu ya msalaba hugharimu dakika kwa mzigo; kamba iliyopasuka hugharimu seli, kazi na ratiba ya mstari wowote wa moduli uliokuwa chini yake. Vipimo vya kuingia ni vya bei nafuu kiasi kwamba swali pekee la kweli ni kama mtu amepangwa kuvifanya.
Maswali yanayoulizwa mara kwa mara
Seli za jua hufanywa soldering kwa joto gani?
Kwa mipako ya kawaida ya bati, kilele kwenye kiungo kawaida ni 230 hadi 250 °C, hufikiwa katika sekunde moja hadi mbili baada ya preheat karibu 120 °C. Seli za heterojunction hupunguza hatua kwa 200 °C au chini, ndiyo sababu hutumia aloi za joto la chini au adhesive conductive. Katika njia za zero-busbar ambapo kiungo huundwa chini ya laminator, alloying hufanyika katika dirisha la lamination karibu 145 hadi 160 °C.
Kwa nini ribbon hutoa mavuno wakati wa kupoza?
Kwa sababu strain ya kutofautiana ni mara mbili hadi nne ya kile shaba inaweza kunyonya elastically. Kutoka solidus ya tin-lead ya 183 °C, strain hadi joto la kawaida ni karibu asilimia 0.23; kikomo cha elastic cha shaba iliyopangwa ni karibu asilimia 0.07. Ziada inapaswa kuwa deformation ya plastiki, na hiyo ni tabia iliyokusudiwa — ribbon hutoa mavuno ili silicon isifanye.
Je, safu nene ya intermetallic ni kiungo chenye nguvu zaidi?
Hapana. Safu inayoendelea ya takriban micrometres 1 hadi 3 inatoa mchanganyiko bora wa nguvu ya kushikamana na toughness. Nyembamba kuliko hiyo, kushikamana hakujakamilika. Nene kuliko karibu micrometres 5, interface ni brittle na ufa unaoanza hapo hukimbia kando yake badala ya kusimama. Muda kwa joto hukuza safu kwa kasi zaidi kuliko inaboresha kushikamana.
Je, seli isiyo na busbar inaweza kufanywa soldering kwenye stringer?
Ndiyo, katika njia ambapo waya hufanywa welded kwenye stringer na adhesive hutoa kushikamana kwa mitambo. Katika njia ambapo adhesive inashikilia waya na aloi huyeyuka wakati wa lamination, hakuna solder reflow kwenye stringer kabisa. Tofauti ni muhimu kwa uteuzi wa vifaa, kwa sababu njia hizo mbili zinaweka udhibiti wa mchakato katika mashine tofauti.
Kwa nini kasoro za zero-busbar huonekana tu baada ya lamination?
Kwa sababu katika njia ya lamination-alloying kiungo hakipo hadi laminate ifikie joto. Stringer inaweka na kushikilia tu; muunganisho wa umeme huundwa baadaye. Ukaguzi wowote kabla ya lamination unaweza kuthibitisha uwekaji lakini sio muunganisho, ndiyo sababu udhibiti wa juu wa mipako, adhesive na uwekaji hubeba uzito zaidi kuliko kwenye mstari wa kawaida.
Je, mabaki ya flux hudhoofisha kiungo?
Sio moja kwa moja. Nguvu ya kiungo imewekwa na wetting na safu ya intermetallic; mabaki yaliyokaa juu ya uso hayabadilishi yoyote. Mabaki ni muhimu kwa uaminifu wa muda mrefu na kwa muonekano wa moduli, ambayo ni mazungumzo tofauti na kama kiungo kiliundwa.
Ninawezaje kutofautisha kiungo baridi na ribbon iliyoinuliwa?
Angalia uso wa fracture. Kiungo baridi hutenganisha kwenye interface ya alloy-to-grid na huacha gridi kwa kiasi kikubwa ikiwa intact, mara nyingi na filamu laini, inayong'aa ya oxide inayoonekana. Ribbon iliyoinuliwa au iliyowekwa vibaya huacha machozi kwenye gridi au huvuta chuma cha gridi pamoja nayo. Zote mbili zinaonekana sawa kwenye picha ya EL na ni matatizo tofauti kwenye mstari.
Je, joto la kilele la chini kila wakati huongeza maisha ya seli?
Hapana. Kupunguza kilele hupunguza strain na bow, lakini ikiwa inaenda mbali vya kutosha kuzuia mipako kuwa na wetting vizuri, kiungo hushindwa mechanically muda mrefu kabla ya seli kufanya. Bora ni kilele cha juu zaidi ambacho bado kinaweka strain na gradient ya edge-to-centre ndani ya mipaka, sio kilele cha chini kabisa ambacho mashine inaweza kushikilia.
Mawazo ya mwisho
Kiungo cha ribbon huamuliwa katika sekunde moja au mbili, na vigezo vinne ambavyo mashine inadhibiti na sita inayorithi. Metallurgy inaweka sakafu, strain inaweka dari, na kuta hizo mbili zimekuwa zikisogea karibu zaidi wakati seli zinakuwa nyembamba, usanifu unakuwa baridi zaidi, na zero-busbar inasukuma kiungo chini ya laminator. Habari njema ni kwamba levers ni za kawaida: profile inayolingana na flux, ribbon yenye kiwango sahihi cha nguvu ya mavuno, na ukaguzi wa kuingia unaokamata kundi baya kabla ya kuwa kamba iliyopasuka.
Usomaji unaohusiana:
- Mashine ya kuunganisha na kupanga nyuzi: inavyofanya kazi na jinsi ya kuchagua
- Mitambo ya kupanga seli za sola: mwongozo wa eneo kwa eneo
- Nyenzo za utepe wa PV: msingi wa shaba, ugumu na mipako
- Muundo na aina za utepe wa PV: bapa, mviringo na wenye umbo
- Teknolojia ya seli za 0BB: kile ambacho kuondoa busbar kunabadilisha
- Kwa nini flux ni muhimu kwa soldering ya photovoltaic
- Stringing ya moduli ya jua: kutatua matatizo ya viungo baridi vya solder
- Mbinu za kupima ribbon ya PV: nini cha kuthibitisha kabla ya uzalishaji
Vyanzo: data ya profile ya joto kutoka Joseph et al., EPJ Photovoltaics 16, 9 (2025), modeli iliyothibitishwa ya kulehemu kwa infrared ya ribbon kwenye stringer ya viwanda; takwimu za strain zilizohesabiwa kutoka coefficients zilizochapishwa za upanuzi wa joto kwa shaba na silicon; uchunguzi wa bow kwenye joto la kawaida la stringing kwa seli za back-contact kama ilivyoripotiwa na TaiyangNews.
Tunauza chumba kimoja na viwili mashine za laminator za paneli za jua zenye platens zinazopashwa na mafuta au umeme ili kusaidia moduli za kawaida zilizopangwa na ratiba za lamination-alloying za zero-busbar. Ikiwa unaboresha mzunguko wako wa joto au kuthibitisha mapishi mapya ya encapsulant, shiriki stack yako ya moduli, michoro za lay-up, au nyenzo za sampuli na timu yetu ya uhandisi kwa tathmini ya vifaa.