Nyenzo za Utepe wa PV: Kiini cha Shaba, Ugumu na Mipako
Jedwali la Yaliyomo
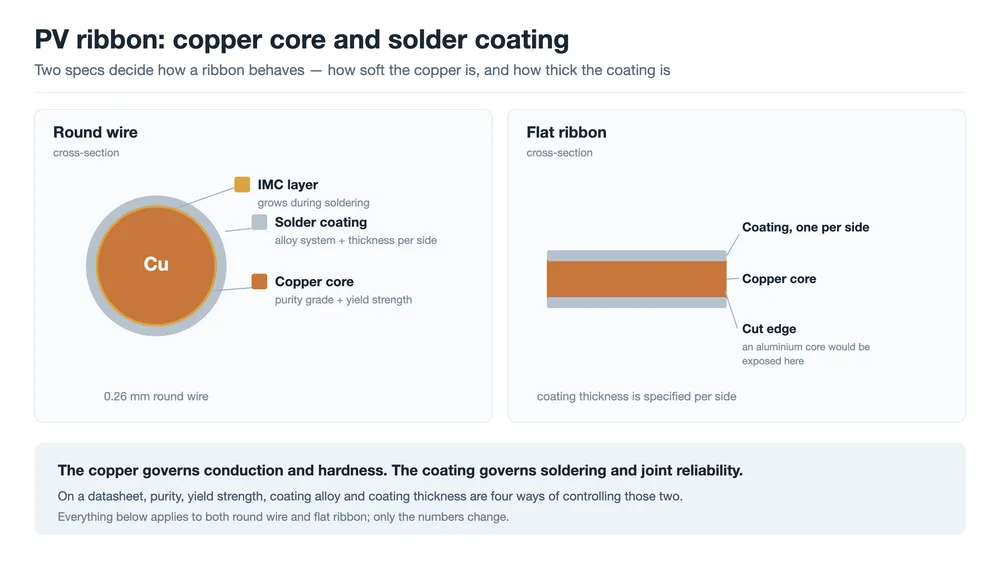
Jibu la haraka: Utepe wa PV ni kondakta wa shaba uliofunikwa na brazili, na sehemu hizo mbili hufanya kazi tofauti. Shaba hubeba mkondo na huamua kiasi cha mkazo ambao utepe huupitisha kwenye seli wakati kiungo kinapopoa — ambayo ni swali la nguvu ya mavuno badala ya upitishaji. Mipako ni brazili: huweka joto la kulehemu, hunyesha mistari ya gridi ya fedha na huamua kiungo hudumu kwa muda gani. Takwimu nne kwenye karatasi ya data hudhibiti kazi hizo mbili: daraja la shaba, nguvu ya mavuno, aloi ya mipako na unene wa mipako.
Mitepe miwili inaweza kuwa na kipenyo kimoja, uzito wa mipako sawa na spuli moja. Ipitishwe kwenye mashine moja ya kuunganisha na mmoja hutoa viungo vinavyostahimili mzunguko wa joto wakati mwingine hutoa nguvu za kuvuta zilizotawanyika na ongezeko la idadi ya mpasuko midogo. Wakati jiometri ni sawa, kinachobaki ni nyenzo.
Makala hii inafungua utepe: kile substrate ya shaba inachangia, kile mipako inachangia, na ni kigezo kipi kwenye karatasi ya data ya msambazaji kinacholinda dhidi ya kushindwa kupi.
Kwa Nini Shaba, na Kwa Nini Ugumu ni Muhimu Zaidi kuliko Upitishaji
Mahitaji ya utepe yanapingana. Lazima ubebe mkondo wa seli kwa upotevu mdogo, upokee brazili kwa uhakika, ubaki laini vya kutosha kutopakia seli mzigo, na uwe wa bei nafuu vya kutosha kuweza kupotea kwenye orodha ya vifaa vya moduli. Weka metali zinazowezekana kando kando na hoja inakuwa fupi.
| Nyenzo | Upinzani maalum (µΩ·cm) | Msongamano (g/cm³) | Upanuzi (10⁻⁶/K) | Tatizo kuu |
|---|---|---|---|---|
| Fedha (Ag) | takriban 1.59 | 10.5 | takriban 19 | Gharama |
| Shaba (Cu) | takriban 1.72 | 8.96 | takriban 17 | Nzito zaidi; kubadilika kwa bei |
| Alumini (Al) | takriban 2.82 | 2.70 | takriban 23 | Ngumu kulehemu; hupanuka zaidi |
| Silikoni (Si), rejeleo | — | 2.33 | takriban 2.6 | Nyenzo ambazo utepe haupaswi kuharibu |
Fedha inapitisha umeme vizuri kuliko kitu kingine chochote kwenye jedwali na inagharimu kama mara mia zaidi ya shaba, jambo linaloiondoa kwa sehemu inayopimwa kwa sehemu ya kumi ya gramu kwa seli. Alumini ni ya bei nafuu na nyepesi, lakini upinzani wake maalum ni karibu 60% juu zaidi, oksidi ya uso wake hufanya kulehemu kwa njia ya kawaida kuwa karibu haiwezekani, na hupanuka zaidi. Shaba ni sehemu ya usawa wa mahitaji hayo manne, na takwimu zake ni za kawaida: nzito kuliko alumini, haipitishi umeme vizuri kama fedha, na bei yake hubadilika.
Kasoro moja ngumu ni kutokulingana na silikoni. Shaba hupanuka kwa takriban 17 × 10⁻⁶/K dhidi ya takriban 2.6 kwa silikoni, zaidi ya mara sita. Fikiria maana yake kwenye seli nzima. Utepe hulehemwa kwa joto lililo juu zaidi ya 150 °C kisha hupoa hadi joto la chumba. Katika kipindi hicho shaba hutaka kujikunja kwa takriban 0.2%; silikoni iliyo chini yake hutaka kujikunja kwa takriban 0.03%. Kitu kimoja lazima kikubali, na seli ndiyo dhaifu zaidi kati ya hivyo viwili.
Hii ndiyo sababu vipimo vinavyojali zaidi kwenye substrate ya shaba si upitishaji wake. Ni jinsi shaba ilivyo laini inapofika kwenye mashine ya kuunganisha.
Substrate ya Shaba: Daraja, Usafi na Upinzani Maalum
Shaba ya utepe kwa kawaida ni shaba isiyo na oksijeni. Katika mfumo wa madaraja wa China hiyo inamaanisha TU1 au TU2, zenye maudhui ya chini ya shaba ya 99.97% na 99.95%; mbadala iliyo na oksijeni ni T2. Familia hizo hizo zinaonekana mahali pengine kama C10100, C10200 na C11000.
| Daraja | Maudhui ya shaba, kiwango cha chini | Kilinganishi cha kimataifa kwa takriban | Kwa nini inaombwa |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | Isiyo na oksijeni |
| TU2 | 99.95% | C10200 (OF) | Isiyo na oksijeni |
| T2 | 99.90% | C11000 (ETP) | Iliyo na oksijeni |
Sababu mbili za kivitendo ziko nyuma ya upendeleo wa isiyo na oksijeni. Ya kwanza ni upitishaji: uchafu mdogo na oksijeni kidogo huweka upinzani maalum karibu na thamani ya kinadharia ya shaba safi. Ya pili ni tabia ya kuanilisha. Katika shaba iliyo na oksijeni, hidrojeni kutoka angahewa ya tanuru inayopunguza inaweza kuitikia na oksidi ya shaba kwenye mipaka ya nafaka, tatizo linalojulikana kwenye tasnia kama udhaifu wa hidrojeni au ugonjwa wa hidrojeni. Shaba isiyo na oksijeni huepuka hilo, nafaka hukua kwa usawa zaidi, na ulaini unaotoka kwenye tanuru huwa thabiti zaidi kutoka kwa koli hadi koli.
Sababu ya pili ndiyo yenye uzito wa kibiashara, kwa sababu huamua jinsi hatua inayofuata ya mchakato inavyoweza kurudiwa. Usafi, katika muktadha huu, si kauli ya masoko. Ni tofauti kati ya koli mbili za utepe unaofanana kwa jina kufika kwenye mashine ya kuunganisha zikiwa na ugumu sawa au ugumu tofauti.
Ugumu: Ugumu wa Kazi, Uanilishaji na Dirisha la Nguvu ya Mavuno
Ugumu huanza kama athari ya pembeni ya utengenezaji. Kuvuta na kuviringisha huharibu shaba: nafaka hurefuka kuelekea mwelekeo wa kazi, hitilafu za kimiani hujirundika, nguvu ya kuvuta hupanda na urefu wa kuvutika hupungua. Huo ni ugumu wa kazi, na hauwezi kuepukwa — utepe lazima upunguzwe hadi ukubwa fulani kwa njia fulani.
Brazili ya shaba iliyogumu kwa kazi ndani ya moduli na mkunjo ulioelezwa hapo juu hufika kwenye seli bila kupungua. Seli hupinda, mpasuko midogo hutokea, na mara nyingi hauonekani kwenye mashine ya kuunganisha: ushahidi wa kwanza wazi ni picha ya EL iliyopigwa baada ya uwekaji wa tabaka.
Kwa hiyo uzalishaji wa utepe daima hujumuisha hatua ya uanilishaji. Shaba hupashwa joto zaidi ya joto lake la kuangaza upya, nafaka mpya hukua, na ugumu wa kazi huondolewa. Nguvu ya mavuno hupungua kwa kasi, urefu wa kuvutika hupanda, na mkazo unaofika kwenye seli hupungua pamoja nao.
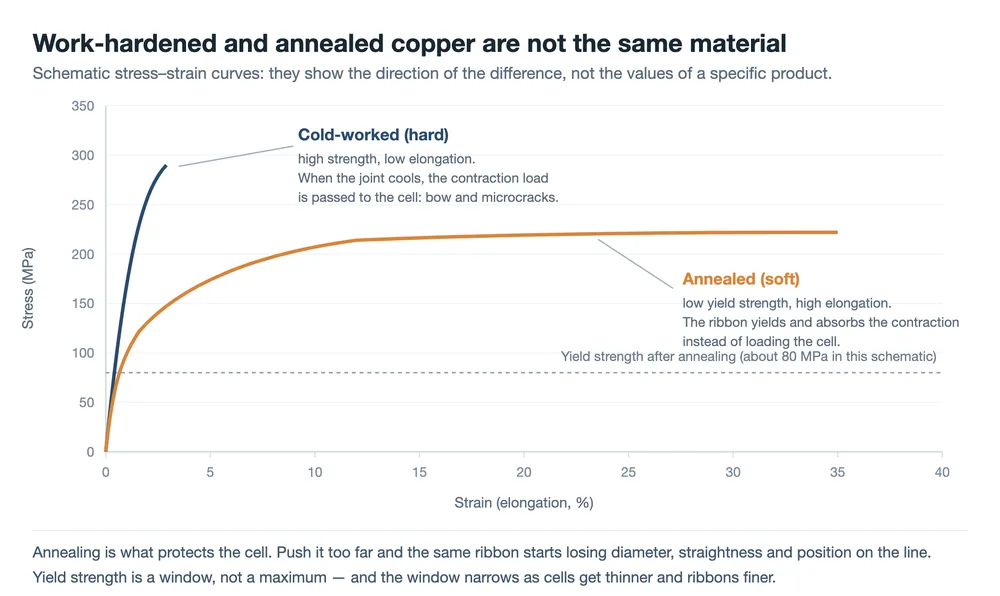
Swali linalofuata la wazi ni kama laini zaidi ni bora kila wakati, na jibu ni hapana. Chini ya kiwango fulani cha nguvu ya mavuno, mambo matatu huanza kwenda kombo kwenye mstari wa moduli.
- Mvutano katika kifaa cha kuunganisha huiweka kwenye mvutano. Utepe unaonyumbulika chini ya mvutano hutoka mwembamba na mrefu zaidi kuliko ulivyoingia, jambo linaloonekana kama kipenyo cha waya kisichotulia na makosa ya uwekaji kwenye seli.
- UnYOvu hupungua. Waya laini wa mviringo hupinda kwa urahisi zaidi wakati wa kufungua, kufunga na kusafiri kwenye spuli, na usahihi wa uwekaji hupungua pamoja nao.
- Ulamination huiweka kwenye hali tofauti. Chini ya shinikizo na joto la lamineta, utepe ulio laini mno hupanguka au kuhamishwa.
Nguvu ya mavuno kwa hiyo ni dirisha badala ya kiwango cha juu, na dirisha hilo hupungua kadri seli zinavyozidi kuwa nyembamba na utepe kuwa laini zaidi. Kudumisha joto la uannealing, kasi ya mstari na angahewa ya tanuru ndani ya dirisha hilo — na kuzidumisha bila kubadilika kati ya makundi — ni mojawapo ya uwezo wa msingi wa mchakato katika uzalishaji wa utepe.
Sifa moja zaidi ya shaba inastahili mstari wake yenyewe: ubora wa uso. Mikwaruzo, miiba na madoa ya oksidi yanayosalia baada ya kuchora au kukandamiza huipa mipako uso mbaya wa kushikamana nao na unene unaotofautiana kuzunguka waya. Matokeo ni kiungo kilichojaa vizuri upande mmoja na kikikosa upande mwingine. Kwenye waya wa mviringo wa 0.26 mm uso ni sehemu kubwa zaidi ya sehemu ya msalaba kuliko ilivyo kwenye busbar ya 6 mm, kwa hiyo kasoro hiyo hiyo hugharimu zaidi.
Mahali Sifa Hizo Zinapowekwa, na Mahali Zinapoumiza
Daraja, ugumu na mipako vyote hutoka katika mfululizo mmoja: kumwaga, kuchora au kukandamiza hadi ukubwa wa mwisho, uannealing, kufunika bati kupitia chungu cha solder, kisha kukata na kufunga kwenye spuli. Hatua mbili huamua sehemu kubwa ya kile mstari wa moduli utakachohisi. Hatua ya uannealing huweka nguvu ya mavuno na urefu; hatua ya kufunika bati huweka muundo wa mipako, unene na usawa wake. Koili inayoteleza katika hatua yoyote kati ya hizi huzalisha utepe unaopita ukaguzi wa macho na kushindwa mahali pengine mbali zaidi.
Kwa upande wa vifaa, mfululizo huo ndio ambao mstari wa kuchora na kufunika bati kwa waya wa utepe wa PV umejengwa kuuzunguka, na utepe wa busbar hupitia hatua zilezile kwenye mstari wa kuchora, kukandamiza na kufunika bati. Kwa mbele, sifa hizo huishia mahali tofauti.
- Kifaa cha kuunganisha hutumia mvutano na kuweka utepe. Laini mno huonekana kwanza, kama kuteleza kwa kipenyo na kosa la uwekaji; gumu mno huonekana baadaye, kama kupinda kwa seli na nyufa ndogo. Kifaa cha kuunganisha cha MBB ndipo biashara hiyo inaposuluhishwa kwa kila seli inayoigusa.
- Uwekaji na ulamination hutumia shinikizo na joto, na utepe wenye nguvu ndogo ya mavuno hupanguka au kuhamahama.
- Vituo vya busbar na kulehemu huunganisha utepe na utepe, ambapo aloi ya mipako na flux huamua jinsi kiungo cha pili kinavyoundwa. Mchakato huo umeelezwa kwa undani zaidi katika noti hii kuhusu mashine ya kulehemu busbar.
- Mzunguko wa joto na joto la unyevu ndio mahali pekee ambapo matokeo ya muda mrefu ya uchaguzi wa aloi yanaonekana, ndiyo sababu cheti hicho ni cha muhimu kidogo kuliko ripoti ya majaribio iliyo nyuma yake.
Kuna athari ya kivitendo kwa ukaguzi wa bidhaa zinazoingia, iwe kampuni inatengeneza utepe au inanunua. Nguvu ya mavuno na urefu, unene wa mipako na usawa wake, hali ya uso na unyofu vyote vinastahili kukaguliwa kwa kila kundi. Kila kimoja ni cha bei nafuu kupima ikilinganishwa na gharama ya kupata kasoro hiyo hiyo kwenye picha ya EL baada ya ulamination.
Aloi za Mipako: Mifumo Minne na Kila Mmoja Unatoa Nini
Mipako ni solder. Wakati wa kuunganisha huyeyuka, hunyesha mistari ya gridi ya fedha kwenye seli, na kiungo huundwa kadri inavyoganda. Kuchagua aloi ni biashara ya pande nne kati ya kiwango cha kuyeyuka, tabia ya kunyesha, uaminifu wa muda mrefu na kanuni za mazingira.
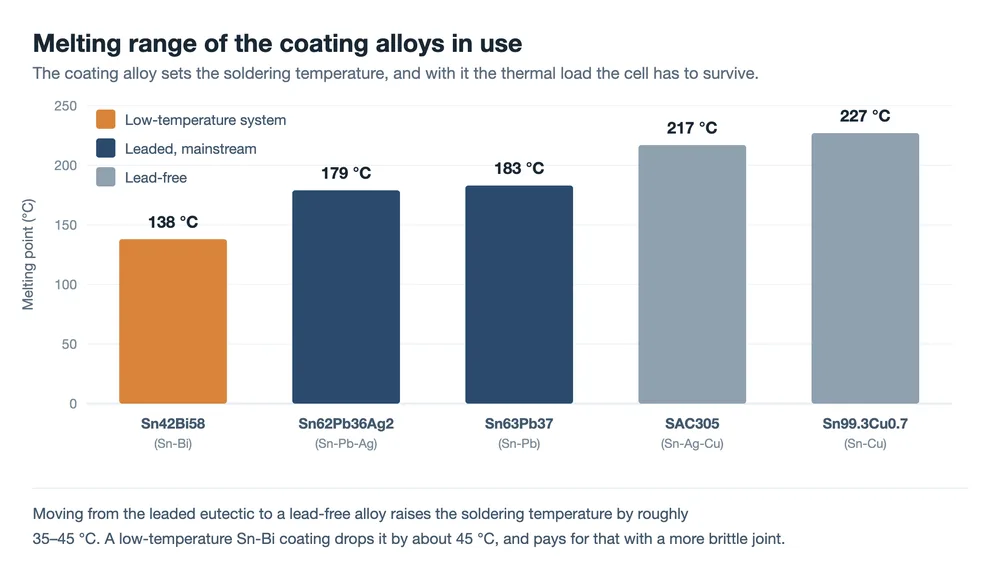
Sn63Pb37 (bati-risasi). Eutektiki ya kawaida, huyeyuka kwa takriban 183 °C. Hunyesha vizuri, huvumilia dirisha pana la mchakato, hugharimu kidogo na huzuia nywele za bati. Inabaki kuwa mipako ya kawaida kwa seli za kawaida.
Sn62Pb36Ag2 (bati-risasi-fedha). Ongezeko dogo la fedha hupunguza kiwango cha kuyeyuka kidogo na, kwa manufaa zaidi, huzuia kuyeyuka kwa fedha kutoka mistari ya gridi kuingia kwenye solder iliyoyeyuka. Fedha kidogo huliwa kutoka mstari wa gridi wakati wa kulehemu, na kiungo huwa kikali zaidi kwa sababu hiyo.
Sn42Bi58 (bati-bismuth). Eutektiki ya joto la chini kwa takriban 138 °C, inayotumika kwa aina za seli zinazovumilia joto kidogo, kama seli za heterojunction, na kwa wafeli nyembamba walio nyeti kwa mkazo wa joto. Bismuth ni brittle, aloi hiyo ni kondakta mbaya zaidi, na tabia ya uchovu wa kiungo inapaswa kuthibitishwa badala ya kudhaniwa.
Bila risasi (SAC305, SnCu na jamaa zake). Inakidhi mahitaji ya mazingira, kwa viwango vya kuyeyuka kwa ujumla juu ya 217 °C. Joto la juu la kulehemu humaanisha mkazo zaidi wa joto kwenye seli na dirisha jembamba la mchakato.
| Mipako | Kiwango cha kuyeyuka | Inafaa wapi | Gharama yake |
|---|---|---|---|
| Sn63Pb37 | takriban 183 °C | Seli za kawaida; chaguo la msingi | Maudhui ya risasi huiondoa katika baadhi ya masoko |
| Sn62Pb36Ag2 | takriban 179 °C | Mahali kuyeyuka kwa fedha ya mstari wa gridi ni muhimu | Gharama kubwa zaidi ya nyenzo |
| Sn42Bi58 | takriban 138 °C | HJT na seli nyembamba nyeti kwa joto | Kiungo brittle, upinzani mkubwa zaidi, uchovu unahitaji majaribio |
| SAC305, SnCu | takriban 217 – 227 °C | Mahitaji ya bila risasi | Joto la juu la kulehemu; dirisha jembamba |
Kwa nini utepe wenye risasi bado ni wa kawaida si swali la utendaji na gharama tu. RoHS ya Ulaya inazuia risasi katika vifaa vya umeme na kielektroniki, lakini moduli za PV kwa muda mrefu zimekuwa nje ya wigo wake na hushughulikiwa mwishoni mwa maisha hasa kupitia njia ya WEEE. Baadhi ya wateja na masoko hata hivyo hubainisha bila risasi, kwa hiyo uwezo wa mchakato unahitajika hata pale ambapo chaguo-msingi ni wenye risasi.
Uchaguzi wa aloi hausimami peke yake. Utepe wa halijoto ya chini ukiambatana na ulowekaji wa halijoto ya chini hupunguza mzigo wa joto kwenye seli nyembamba, lakini tabia ya muunganiko huo chini ya mzunguko wa joto lazima ithibitishwe kwa upimaji wa TC; nguvu ya awali ya kuvuta haisemi chochote kuhusu hilo. Flux ni sehemu ya uamuzi huo huo, kwa sababu ndiyo inayoondoa oksidi wakati wa ulowekaji ili solder iweze kunywea na kuenea. Badilisha mipako na shughuli na muundo wa flux kwa kawaida huhitaji kubadilika pamoja nayo. Vyote viwili huthibitishwa pamoja, si tofauti.
Michanganyiko ya Intermetallic: Kigezo cha Polepole katika Muunganiko wa Solder
Ulowekaji unaonekana kama kuyeyuka na kuganda, lakini kiolesura ni kemia. Bati kutoka kwenye mipako humenyuka na shaba iliyo chini na fedha iliyo kwenye mistari ya gridi, na kutengeneza tabaka za michanganyiko ya intermetallic kwenye mpaka: awamu za shaba-bati na fedha-bati. Tabaka nyembamba na endelevu ya intermetallic ndiyo inayofanya muunganiko kuwa dhamana ya metallurgiska badala ya nyuso mbili zinazogusana, na uwepo wake ni ishara nzuri.
Tatizo ni kwamba mmenyuko hausimami solder inapoganda. Tabaka huongezeka unene polepole, kwa kasi zaidi kwenye halijoto ya juu na katika maisha ya huduma ya moduli. Michanganyiko ya intermetallic ni migumu na inayovunjika kwa urahisi, na tabaka linapokuwa nene kiolesura huwa njia ya mpasuko: chini ya mzunguko wa joto muunganiko hushindwa kando ya tabaka la mchanganyiko badala ya kuharibika.
Hii ndiyo sababu utepe mbili zenye nguvu sawa ya awali ya kuvuta zinaweza kuonekana tofauti baada ya kuzeeka. Nguvu ya kuvuta inayopimwa siku ya uwasilishaji ni mahali pa kuanzia badala ya matokeo ya uimara, na mabadiliko yoyote ya mipako lazima yasomwe pamoja na data ya mzunguko wa joto inayofuata.
Unene wa Mipako: Sehemu ya Msalaba Isiyoendesha Umeme
Ukweli mmoja ni rahisi kusahaulika: upinzani maalum wa aloi ya mipako uko karibu mara kumi hadi ishirini zaidi ya ule wa shaba inayoifunika.
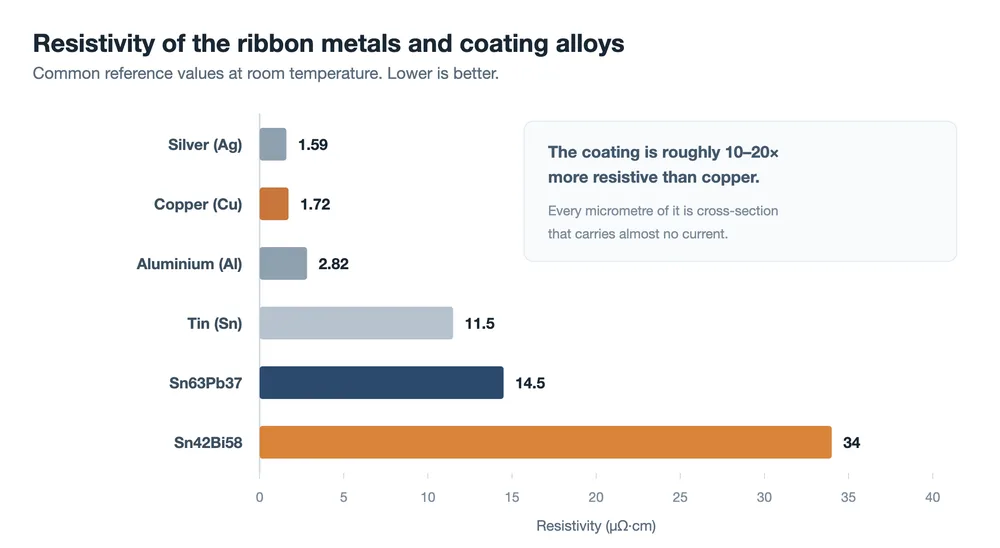
Kwa hiyo mipako ni solder na karibu si kondakta wowote, huku ikichukua sehemu ya msalaba. Chukua waya wa mviringo wa 0.26 mm wenye mipako ya 15 µm kila upande. Kiini cha shaba basi ni takriban 0.23 mm tu kwa kipenyo, na sehemu yake ya msalaba ni takriban 78%. Asilimia 22 iliyobaki, kwa upande wa umeme, ni mzigo wa ziada.
Utepe unavyozidi kuwa mwembamba, ndivyo hili linavyozidi kuwa muhimu. Mipako hiyo hiyo ya 15 µm kwenye waya wa mviringo wa 0.18 mm huacha kiini cha shaba takriban 70% ya sehemu. Unyeti huo ni sababu moja kwa nini utepe mwembamba sana unaotumika na miundo ya seli isiyo na busbar hubainishwa kwa uvumilivu mkali wa mipako: kupunguza mikromita chache kwenye mipako ndiyo sehemu ya conductive ya bei nafuu zaidi ambayo mtu yeyote atapata.
Mwembamba si bora kiotomatiki pia.
- Nyembamba sana na hakuna solder ya kutosha kujaza muunganiko. Nguvu ya kuvuta hupungua, na hupungua zaidi baada ya kuhifadhiwa, kwa sababu mipako iliyooksidishwa hainywei kwa urahisi.
- Nene sana na ziada hutoka kama mipira ya solder au madaraja, nyenzo hutumika kwenye sehemu ya msalaba isiyoendesha umeme, na mwonekano na insulation vinaweza kuathirika.
- Isiyo sawa mara nyingi ni mbaya zaidi kati ya hizo tatu. Mipako isiyo katikati kwenye waya wa mviringo, au mipako nene zaidi upande mmoja kuliko mwingine kwenye utepe bapa, huzalisha muunganiko uliojazwa vizuri upande mmoja na kukosa upande mwingine, na mtawanyiko mkubwa wa nguvu ya kuvuta katika moduli moja.
Kwa hiyo vipimo vya mipako lazima vieleze unene wa wastani, uvumilivu na hitaji la usawa. Masharti ya kuhifadhi na maisha ya rafu ni sehemu ya mazungumzo hayo hayo, kwa sababu mipako huoksidika kwa muda na uwezo wa kulehemwa hupungua pamoja nao.
Kupunguza Gharama: Alumini Iliyofunikwa kwa Shaba, Utepe Mwembamba, Mipako ya Fedha Chache
Bei ya utepe kimsingi ni bei ya shaba pamoja na ada ya usindikaji, jambo linalofanya metal kuwa kigezo kikuu. Hesabu ya kielelezo: moduli ya 182 mm yenye seli nusu 144 na utepe wa mviringo kumi na sita wa 0.26 mm hubeba takriban kilo 0.27 za shaba, karibu kilo 0.21 kati yake katika utepe wa muunganisho na kilo 0.06 kwenye busbar. Kwa bei ya soko la Shanghai ya Septemba 2026 ya takriban CNY 110,000 kwa tani, hiyo ni karibu CNY 30 kwa moduli, au takriban CNY 0.05 kwa wati, kabla ya usindikaji. Kila mwendo wa CNY 10,000 kwa tani katika bei ya shaba huhamisha moduli kwa takriban CNY 2.7.
Njia tatu zinafuata kutokana na hesabu hiyo.
Alumini iliyofunikwa kwa shaba. Kiini cha alumini chenye mipako ya shaba huhifadhi sehemu kubwa ya uwezo wa kulehemwa wa shaba na sehemu kubwa ya uzito na faida ya gharama ya alumini. Kwa 15% ya shaba kwa ujazo na upinzani sawa, biashara inayokadiriwa ni kipenyo kikubwa kwa takriban 21%, uzito takriban 60% wa shaba, na gharama ya malighafi karibu 30%.
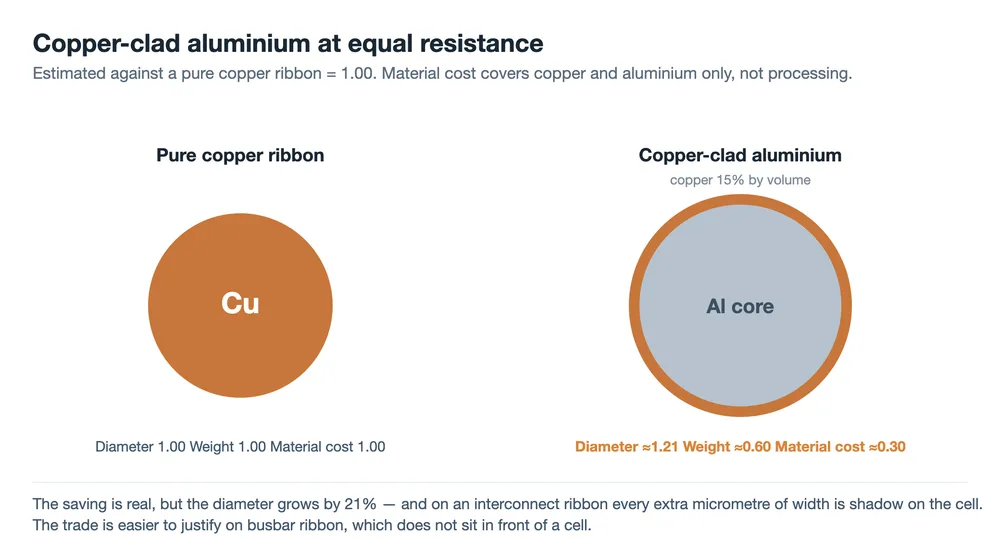
Kipenyo ndiyo changamoto. Kwenye utepe wa muunganisho upana wa ziada hukaa mbele ya seli na kuifunika, jambo linalorudisha sehemu ya faida. Maswali matatu zaidi lazima yajibiwe kabla alumini iliyofunikwa kwa shaba kuwa mbadala wa moja kwa moja: kiolesura cha shaba-alumini kina nguvu na utulivu kiasi gani, kwa sababu mzunguko wa joto unaokipasua huongeza upinzani; nini hutokea kwenye ncha iliyokatwa, ambapo kiini cha alumini kinawekwa wazi kwa joto la unyevu na kutengeneza jozi ya galvanic ya shaba-alumini; na jinsi nguvu ndogo na upinzani mdogo wa uchovu wa alumini unavyotenda sehemu inavyozidi kuwa nyembamba. Kwa ushahidi wa hadi sasa, utepe wa busbar ndiyo mahali rahisi pa kuanzia, kwa kuwa si muhimu kwa ukubwa na haifuniki chochote. Utepe wa muunganisho unahitaji hesabu ya nguvu, uaminifu na gharama ifanywe ipasavyo.
Utepe mwembamba na mwembamba zaidi. Kupunguza sehemu ya msalaba hupunguza shaba moja kwa moja na ni mwelekeo huo huo na kuelekea waya mwembamba wa mviringo. Kikomo ni upotevu wa upinzani, unaowekwa na muundo wa mistari ya gridi ya seli.
Mipako ya fedha chache au isiyo na fedha. Fedha ni sehemu ndogo ya mipako na gharama halisi pale bei ya fedha iko juu. Kubadilisha SnPbAg na SnPb pale hitaji la uaminifu linaporuhusu ni uokoaji wa moja kwa moja.
| Mwelekeo | Uokoaji | Gharama kuu au hatari |
|---|---|---|
| Alumini iliyofunikwa kwa shaba | Kubwa: gharama ya malighafi inapungua hadi takriban 30% | Kipenyo kinaongezeka 21% na kivuli kinachofuata; hatari za kiolesura na kutu |
| Utepe mwembamba zaidi, laini zaidi | Wastani: hutegemea muundo wa seli | Upotevu mkubwa wa upinzani; umezuiwa na mpangilio wa mistari ya gridi |
| Mipako ya fedha kidogo au isiyo na fedha | Ndogo hadi wastani: hufuata bei ya fedha | Nguvu ya kiungo na uaminifu vinahitaji uthibitisho upya |
Akiba inahesabiwa tu ikiwa itastahimili upotevu wa nishati na hatari ya uaminifu. Kwenye utepe, gharama ya malighafi na utendaji wa mfumo lazima vihesabiwe pamoja, ndiyo sababu ubadilishaji huo huo unaweza kuwa wazi kuwa sahihi kwenye busbar na wazi kuwa makosa kwenye waya ya muunganisho.
Jinsi ya Kusoma Karatasi ya Data ya Utepe
Ukiwa na muundo wa sehemu mbili mkononi, karatasi ya data husomwa kwa namna tofauti. Kila kigezo ni jibu kwa hali maalum ya kushindwa.
| Kigezo | Kinachodhibiti | Nini cha kuuliza |
|---|---|---|
| Daraja la shaba (TU1, TU2, T2) | Upinzani, na jinsi hatua ya uwekaji joto inavyoweza kurudiwa | Je, kuna cheti cha uchambuzi kwa kila shehena? |
| Nguvu ya mavuno na urefu | Mkazo kwenye seli baada ya kutengeneza risasi dhidi ya utunzaji kwenye mstari | Ni mbinu gani ya upimaji, na kiwango cha uvumilivu ni kipi? |
| Aloi ya mipako | Joto la kutengeneza risasi na uimara wa kiungo | Ina risasi au haina risasi, na ni data gani ya uaminifu inayoambatana nayo? |
| Unene wa mipako, kwa kila upande | Kiasi cha risasi dhidi ya sehemu isiyoendesha umeme | Wastani, uvumilivu, na usawa hupimwaje? |
| Uso na unyofu | Ushikamano wa mipako na usahihi wa uwekaji kwenye mashine ya kuunganisha nyuzi | Ni upindaji gani umebainishwa, na uso hukaguliwa vipi? |
| Muda wa kuhifadhiwa na ufungashaji | Uwezo wa kutengeneza risasi baada ya kuhifadhi | Msimbo wa tarehe, ufungashaji uliofungwa, masharti ya kuhifadhi |
Mstari huo wa mwisho ndio unaokosekana mara nyingi zaidi kwenye vipimo vya ununuzi, na ndio unaoweza kueleza kushuka kwa ghafla kwa nguvu ya kuvuta kwenye mstari ambapo hakuna kingine kilichobadilika.
Maswali Yanayoulizwa Mara kwa Mara
Utepe wa PV umetengenezwa na nini?
Mkondo wa shaba usio na oksijeni wenye mipako nyembamba ya risasi, kwa kawaida takriban 15 µm kwa kila upande kwenye waya wa mviringo. Mipako ni mojawapo ya familia nne: bati-risasi, bati-risasi-fedha, bati-bismuth kwa michakato ya joto la chini, au aloi isiyo na risasi. Madaraja ya shaba kama TU1 na TU2 ni ya kawaida, na kiwango cha oksijeni ni cha chini vya kutosha kwamba upinzani na tabia ya uwekaji joto hubaki zinazotabirika.
Kwa nini shaba ifunikwe kwa risasi kabisa?
Kwa sababu uwezo wa kutengeneza risasi ndio kazi nzima ya mipako. Shaba huoksidi, na hata shaba safi si ile inayolowesha mistari ya gridi ya fedha na kuunda kiungo. Mipako huyeyuka wakati wa kuunganisha nyuzi, hulowesha metallization ya seli na huganda kuwa kiungo cha risasi. Utepe wa shaba tupu ungebeba mkondo vizuri kabisa na kushindwa kushikamana na seli.
Je, utepe laini zaidi daima humaanisha mkazo mdogo kwenye seli?
Kwa seli, ndiyo: mkazo mdogo hufika kwenye silikoni. Kwa mstari, hapana. Chini ya nguvu fulani ya mavuno utepe hunyooka chini ya mvutano wa mashine ya kuunganisha na hupoteza uthabiti wa kipenyo, unyofu na usahihi wa nafasi, na huharibika kwa urahisi zaidi kwenye laminator. Nguvu ya mavuno hubainishwa kama dirisha, na dirisha ni jembamba zaidi kwa seli nyembamba na waya laini wa mviringo.
Je, utepe usio na risasi unahitajika?
Si kwa wote. RoHS ya Ulaya kwa muda mrefu imeondoa moduli za PV kutoka kwa wigo wake, na moduli zilizomaliza maisha Ulaya hushughulikiwa hasa kupitia WEEE. Miradi mingi kwa hiyo bado hutumia mipako yenye risasi, lakini idadi inayoongezeka ya wateja na masoko hubainisha usio na risasi. Badilishano ni joto la kutengeneza risasi takriban 35 hadi 45 °C juu zaidi kuliko eutektiki yenye risasi, ambayo inamaanisha mzigo mkubwa wa joto kwenye seli na dirisha jembamba la mchakato.
Utepe wa alumini iliyofunikwa kwa shaba hutumika kwa nini?
Utepe wa busbar kwanza. Kubadilisha shaba na kondakta wa alumini iliyofunikwa kwa shaba huongeza kipenyo kwa takriban 21% kwa upinzani sawa, na utepe mpana wa muunganisho hufunika seli kwa kivuli. Utepe wa busbar haukai mbele ya seli, jambo linaloondoa pingamizi hilo. Matumizi ya muunganisho pia yanapaswa kujibu maswali kuhusu uthabiti wa kiolesura chini ya mizunguko ya joto na kutu ya galvanic pale mkondo wa alumini unapofichuliwa kwenye ncha iliyokatwa.
Nini cha kukaguliwa katika ukaguzi wa bidhaa zinazoingia?
Nguvu ya mavuno na urefu kwa kila shehena, unene wa mipako pamoja na usawa wake, unyofu au upindaji, hali ya uso, uwezo wa kutengeneza risasi baada ya kipindi cha kuhifadhi ambacho kiwanda hutumia kwa hakika, na msimbo wa tarehe kwenye ufungashaji. Vyote ni vya bei nafuu kukagua wakati wa kupokea bidhaa kuliko kugundua baadaye kwenye picha za EL, ambapo kasoro hiyo hiyo tayari imefungwa kwenye moduli.
Mawazo ya Mwisho
Shaba huendesha umeme, na ugumu wa shaba huamua ni kiasi gani cha mkazo wa kutengeneza risasi hufika kwenye seli. Mipako hutengeneza risasi, na mipako huamua kiungo hudumu kwa muda gani. Takriban kila takwimu kwenye vipimo vya utepe ni njia ya kudhibiti mojawapo ya kazi hizo mbili, na kujua kigezo ni cha kazi gani hukuambia kinalinda dhidi ya nini. Kwa mstari wa moduli toleo la vitendo ni fupi zaidi: pale nguvu ya kuvuta, idadi ya nyufa ndogo au usahihi wa uwekaji vinapobadilika, jibu kwa kawaida liko kwenye nyenzo badala ya mipangilio ya mashine.
Thamani za upinzani, msongamano, mgawo wa upanuzi na kiwango cha kuyeyuka ni takwimu za kawaida za marejeleo na hutofautiana kidogo kati ya vyanzo. Takwimu za matumizi ya shaba na gharama ni hesabu ya kielelezo kulingana na moduli ya 182 mm, nusu-seli 144 yenye utepe wa mviringo kumi na sita wa 0.26 mm na bei ya shaba ya Shanghai ya Septemba 2026; hazijumuishi gharama ya usindikaji na zitabadilika kulingana na soko. Takwimu za unene wa mipako ni mifano. Thibitisha majina ya madaraja na uvumilivu dhidi ya GB/T 5231 na cheti cha uchambuzi cha msambazaji mwenyewe.
Inayohusiana: Kazi ya utepe wa PV: kazi tatu, maelewano moja hatua nyuma kutoka kwa nyenzo na kuuliza utepe unatakiwa kufanya nini kwa hakika kwenye moduli.
Inayohusiana: Jinsi utepe wa PV unavyotengenezwa: kuchora, kuchoma na kufunika bati hupeleka maswali ya shaba na mipako mbele zaidi kwenye uteuzi wa nyenzo.