Majaribio ya Kuegemea kwa Moduli za PV: Orodha Kamili, Kila Moja Inavunja Nini, na Unachoweza Kufanya Ndani ya Kampuni
Jedwali la Yaliyomo
Upimaji wa kuegemea kwa moduli ya PV huja kwa orodha maalum ya majaribio ya harakishwa, kila moja limeundwa kuvunja sehemu maalum ya moduli, na kila moja linasomwa kupitia vipimo vinne vile vile: nguvu ya IV, elektroluminensi, ukaguzi wa macho na upinzani wa insulation. IEC 61215 huweka msingi wa kufuzu; vipimo vya wateja na programu za wahusika wengine kama PVEL huongeza ukali juu yake. Hapa chini ni orodha kamili ya majaribio, kile kila jaribio linajaribu kuharibu, na upande gani wa moduli — seli au laminate — kawaida hushindwa kwanza.
Soma Hili Kwanza: Vifupisho Sivyo Sanifu
Kabla ya majedwali, onyo moja linalookoa mkanganyiko mwingi katika mikutano ya ununuzi. Vifupisho vya tasnia vya majaribio haya hutumika kwa njia isiyo sawa, na baadhi yake vinapingana na kiwango kinachodaiwa kurejelewa.
IEC 61215-2 huhesabu taratibu zake kama vitu vya MQT. Vinavyohusika ni:
| Utaratibu wa IEC 61215-2 | Namba ya MQT |
|---|---|
| Jaribio la uvumilivu wa mahali pa moto | MQT 09 |
| Jaribio la mzunguko wa joto | MQT 11 |
| Jaribio la unyevu-ganda | MQT 12 |
| Jaribio la unyevu-joto | MQT 13 |
| Jaribio la mkondo wa uvujaji wa maji | MQT 15 |
| Jaribio la mzigo wa kimakanika | MQT 16 |
| Jaribio la mvua ya mawe | MQT 17 |
| Jaribio la joto la diodi ya kupitisha | MQT 18 |
Sasa linganisha hilo na jinsi majaribio hayo hayo yanavyoandikwa kwa kawaida katika vifurushi vya bei na ripoti za ndani:
- HF hutumika kwa kawaida kumaanisha mvua ya mawe. Katika IEC 61215, HF ni mzunguko wa unyevu-ganda (MQT 12). Athari ya mvua ya mawe ni MQT 17 na haina jina la HF.
- DH wakati mwingine hutumika kumaanisha unyevu-joto na hatua ya kuganda. Unyevu-joto ni MQT 13; hatua ya kuganda ni jaribio tofauti la unyevu-ganda (MQT 12).
- HS hutumika kwa mahali pa moto na nakuloweka kwa unyevu
, na kuloweka kwa unyevu si jina la utaratibu wa IEC 61215 hata kidogo — utaratibu wa unyevu-joto wa kiwango ni DH. Hakuna hata moja ya haya ni ushabiki wa maneno. Ikiwa vipimo vyako vya jaribio vinasema HF na mtoa huduma wako anasoma kama unyevu-ganda wakati mteja wako anasoma kama mvua ya mawe, utagundua tofauti katika ripoti ya kufuzu, si katika bei.
Andika namba ya MQT, si kifupisho.
| Majaribio ya Kufuzu | Jaribio | Kinachoiga | Ukali wa kawaida |
|---|---|---|---|
| Rejeleo la IEC | Mzunguko wa joto (TC) | Mabadiliko ya joto ya mchana-usiku na msimu | MQT 11 |
| −40 °C hadi +85 °C; mizunguko 200 kwa kufuzu, 50 kwa uchunguzi | Unyevu-ganda (HF) | Kuganda-kufunguka na unyevu uliopo | MQT 12 |
| Mzunguko, na awamu ya kuganda baada ya kufichuliwa na unyevu | Unyevu-joto (DH) | Hali ya hewa ya joto na unyevu wa pwani au kitropiki | MQT 13 |
| 85 °C / 85 %RH kwa 1,000 h; wateja mara nyingi huongeza hadi 2,000 h | Uvumilivu wa mahali pa moto | Kivuli cha sehemu kinacholazimisha seli kuingia kwenye upendeleo wa kinyume | MQT 09 |
| Seli moja iliyotiwa kivuli kwa sehemu kwa 1 sun kwa 5 h | Athari ya mvua ya mawe | Athari ya kimakanika kutoka barafu | MQT 17 |
| Uzito na kasi maalum ya mpira wa barafu katika sehemu maalum za mgongano | Mzigo wa kimakanika | Shinikizo la upepo na theluji kwenye laminate | MQT 16 |
| Mzigo unaofanana, kwa kawaida 2,400 Pa au zaidi, mbele na nyuma | Uandaaji wa awali wa UV | Miaka ya kufichuliwa na mionzi ya urujuanimno | Kipimo maalum cha UV, mbele na nyuma kwa bifacial |
| IEC 61215-2 | Mkondo wa uvujaji wa maji | Uadilifu wa insulation katika hali ya unyevu | MQT 15 |
| Upinzani wa insulation hupimwa na moduli ikiwa imelowa | Joto la diodi ya kupitisha | Kupasha joto kwa diodi chini ya mkondo wa kupitisha unaoendelea | MQT 18 |
Mkondo wa kulazimishwa kupitia diodi na ufuatiliaji wa joto Mambo mawili kuhusu orodha hii yanafaa kutajwa waziwazi. TC50 ni jaribio la uchunguzi kwa maendeleo ya ndani; TC200 ndiyo inayohitajika kwa kufuzu.
Na DH1000 ni msingi wa kufuzu — mteja anayeomba DH2000 anaomba kufichuliwa mara mbili, ambayo ni tofauti ya kweli ya uhandisi na si zoezi la karatasi.
Majaribio Yaliyopanuliwa na Maalum kwa Soko
| Majaribio ya Kufuzu | Haya si mahitaji ya kufuzu ya IEC 61215. Yanatoka kwa programu za wahusika wengine, vipimo vya wateja au soko la marudio, na hapa ndipo mahitaji mengi ya zabuni yanapoishi. | Kwa nini inaombwa |
|---|---|---|
| Kumbuka | PID, muda uliopanuliwa | Mkazo wa mfumo wa volti ya juu, uhamaji wa ioni za sodiamu |
| Programu za wahusika wengine kwa kawaida huendesha 192 h kwa 85 °C / 85 %RH na −1,000 V au −1,500 V kutumika, dhidi ya muda mfupi wa kiwango. Mara nyingi hudaiwa katika zabuni za kiwango cha shirika la umeme | Unyevu-joto, uliopanuliwa | Kufichuliwa mara mbili ya kufuzu |
| Kutu ya ukungu wa chumvi | Mitambo ya pwani na bahari | IEC 61701 — hushambulia uwekaji metali, fremu na muunganisho |
| Kutu ya amonia | Maeneo ya kilimo na karibu na mifugo | IEC 62716 — hushambulia uwekaji metali, kifuniko na fremu |
| Mchanga na vumbi | Maeneo ya jangwa na ukame | Msuguano wa mipako ya kuzuia mwanga na kioo, pamoja na mkusanyiko |
| Mzigo wa theluji | Mzigo tuli unaoendelea, si wa mzunguko | Upotoshaji tuli wa muda mrefu badala ya mzunguko unaorudiwa |
| Kuzamisha | Matumizi ya hatari ya mafuriko na yanayoelea | Kushindwa kabisa kwa kuziba ndiyo hali ya kushindwa |
| Msukumo / mawimbi | Mabadiliko ya muda yanayosababishwa na umeme wa radi | Ulinzi wa sanduku la muunganisho na nafasi ya insulation |
Kinachoshindwa Hasa: Upande wa Seli dhidi ya Upande wa Moduli
Hii ni sehemu inayojalisha zaidi katika uzalishaji, kwa sababu inakuambia kama kushindwa kunaelekeza kwa msambazaji wako wa seli au kwenye mstari wako wa uwekaji na ukusanyaji. Jedwali lililo hapa chini linachanganya sababu za kushindwa zilizoripotiwa katika mkusanyiko wa sekta ya Kichina wa majaribio haya, zilizopangwa upya kwa jaribio.
| Majaribio ya Kufuzu | Sababu za upande wa seli | Sababu za upande wa moduli |
|---|---|---|
| Uharibifu unaosababishwa na mwanga (LID) | Michanganyiko ya boroni-oksijeni inayowashwa na mwanga katika silikoni iliyowekwa boroni; maudhui ya juu ya oksijeni; kuchoma na kuchoma nje ya dirisha; uchafuzi wa metali kwenye wafer | Joto la uwekaji na kuponya linabadilisha hali ya kuponya ya seli; mazingira yasiyofaa ya hidrojeni ndani ya laminate yanaharakisha uanzishaji wa kasoro |
| LeTID, uharibifu wa hatua ya marehemu | Usambazaji wa hidrojeni ndani ya wafer; mabadiliko ya vigezo vya kuchoma na kuponya; uchafuzi wa kaboni na metali | Uharibifu wa kifuniko unaotoa hidrojeni ya ziada; joto la juu la uendeshaji linaloendelea kuharakisha mmenyuko |
| PID | Tabaka za ulinzi zisizoshinikizwa vizuri au zenye matundu; kutengwa kwa kingo kusio kamili kunakosababisha uvujaji wa kingo; upinzani wa insulation ya ulinzi usiotosha | Kutolewa kwa sodiamu kutoka kioo cha soda-lime; upinzani mdogo wa kifuniko; kushindwa kwa muhuri wa kingo kuruhusu unyevu kuingia; msingi wa fremu usiotosha |
| Joto la unyevu | Ulinzi dhaifu wa kingo; uwekaji metali unaokabiliwa na kutu; insulation ya kingo isiyotosha | Kizuizi dhaifu cha unyevu cha backsheet; kushindwa kwa muhuri wa kingo; hidrolisisi ya kifuniko inayozalisha asidi asetiki; nafasi zilizoachwa na uwekaji usio kamili |
| Sehemu ya moto | Mkondo mkubwa wa uvujaji wa kinyume; uchafuzi au maeneo ya mkondo mdogo yaliyotengwa; vidole vilivyovunjika na nyufa ndogo zinazosababisha kutofautiana kwa mkondo | Kutofautiana kwa mkondo ndani ya mstari; uteuzi mbaya wa diodi ya kupita au muunganisho baridi wa solder; kivuli cha nje kinachoendelea au uchafu |
| Nyufa ndogo (zinazopatikana kwa EL) | Udhaifu wa wafer nyembamba; mkazo uliobaki kutoka uchapishaji na kuchoma; uharibifu wa kushika wakati wa kukata, kupanga na kusafirisha | Shinikizo la uwekaji lisilo sawa; mkazo wa kuvuta kutoka kwa solder ya utepe; mkazo wakati wa kutengeneza fremu, kushika na mzigo wa mitambo; mkazo wa kupoa baada ya uwekaji |
| Uharibifu wa UV | Mipako ya kuzuia mwanga isiyo na uthabiti wa kutosha wa UV; mabadiliko ya fahirisi ya refractive yanayoinua ufyonzaji wa mwanga | Kistabilisha UV kisichotosha katika kifuniko au backsheet; kuwa njano kunapunguza upitishaji; kupasuka kwa backsheet kuruhusu unyevu |
| Mzunguko wa joto | Mkazo uliobaki kwenye seli; kutofautiana kwa upanuzi wa joto kati ya uwekaji metali na silikoni | Kutofautiana kwa upanuzi katika utepe, seli, kioo na kifuniko; muunganisho baridi wa solder unaokusanya mkazo; mkazo uliobaki wa uwekaji |
| Seli moja iliyotiwa kivuli kwa sehemu kwa 1 sun kwa 5 h | Wafer nyembamba yenye nguvu ndogo ya mgongano; nyufa ndogo zilizopo tayari zilipofika; mkazo uliobaki wa mchakato | Unene wa kioo usiotosha au ugumu mbaya; kifuniko kigumu mno au nyembamba mno kufyonza nishati; msaada dhaifu wa fremu; nafasi ya seli isiyofaa |
| Uzito na kasi maalum ya mpira wa barafu katika sehemu maalum za mgongano | Nyufa ndogo zilizopo tayari; nguvu ndogo ya wafer chini ya upotoshaji | Nguvu dhaifu ya fremu au uunganishaji; muundo mbaya wa nafasi ya seli; ugumu usiotosha wa backsheet; mkazo wa ndani wa uwekaji |
| Ukungu wa chumvi | Vidole vya fedha na fedha-alumini vinavyokabiliwa na mashambulizi ya kloridi; ulinzi dhaifu wa kingo; msongamano mdogo wa pasta iliyochomwa | Uharibifu wa anodizing ya fremu; kushindwa kwa muhuri wa fremu au backsheet; kasoro za muhuri wa sanduku la muunganisho; kutu ya mipako ya utepe |
| Amonia | Uharibifu wa uwekaji metali na ulinzi chini ya amonia pamoja na unyevu | Upitishaji wa kifuniko na backsheet; mmenyuko wa fremu na nyenzo; hidrolisisi iliyoharakishwa |
| Uvujaji wa maji na insulation | Kutengwa kwa kingo kusio kamili; insulation ya kingo isiyotosha; burrs na kingo kali zinazosababisha kutokwa kwa sehemu | Tabaka za insulation zisizotosha au zilizoathiriwa na matundu; upinzani mkubwa wa msingi wa fremu; umbali wa creepage usiotosha katika sanduku la muunganisho |
| Kuchanika na kushikamana | Nishati ndogo ya uso ya mipako ya seli inayotoa ushikamano dhaifu wa kifuniko | Joto, muda au shinikizo la uwekaji chini ya lengo; utayarishaji mbaya wa uso wa kioo au backsheet; kutofautiana kwa muundo wa kifuniko |
Soma safu mbili chini na mgawanyiko ni thabiti: safu ya seli inahusu ubora wa nyenzo na historia ya joto; safu ya moduli inahusu miingiliano, kuziba, mkazo na dirisha la mchakato. Hiyo ndiyo kanuni ya utambuzi wa vitendo ambayo jedwali hili linaiweka.
Unachoweza Kupima Ndani, na Usichoweza
Wengi wa viwanda huchukulia upimaji wa kuegemea kama kitu kinachotokea kwenye maabara. Kwa vitendo mgawanyiko ni tofauti, na kujua mstari uko wapi kunabadilisha jinsi unavyoweza kuitikia kwa haraka kwa kushindwa.
Majaribio yanayohitaji chumba au maabara
Mzunguko wa joto, kuganda kwa unyevu, joto la unyevu, PID, ukungu wa chumvi, amonia na uandaaji wa awali wa UV yote yanahitaji vyumba vya mazingira vyenye udhibiti uliopimwa na muda mrefu wa kukimbia bila mtu. Hakuna anayefanya haya kama ukaguzi wa kila siku wa uzalishaji.
Majaribio unayoweza na unapaswa kufanya kwenye mstari
Vipimo vya usomaji — vinne ambavyo kila moja ya majaribio yaliyo juu hupimwa kwa hivyo — vyote vina uwezo wa uzalishaji:
- Nguvu ya IV na utendaji wa umeme. Simulator ya daraja la A+A+A+ na kipima IV hukupa kipimo cha nguvu ambacho kila matokeo ya jaribio huelezwa kwa kulinganisha nacho. Wetu Kipima IV cha moduli XJCM-13A+, Simulator ya jua OTMT-A na Kipima IV cha ST-TLD3A+ vimeundwa kwa matumizi ya ndani ya mstari au nje ya mstari kwa viwango vya uzalishaji.
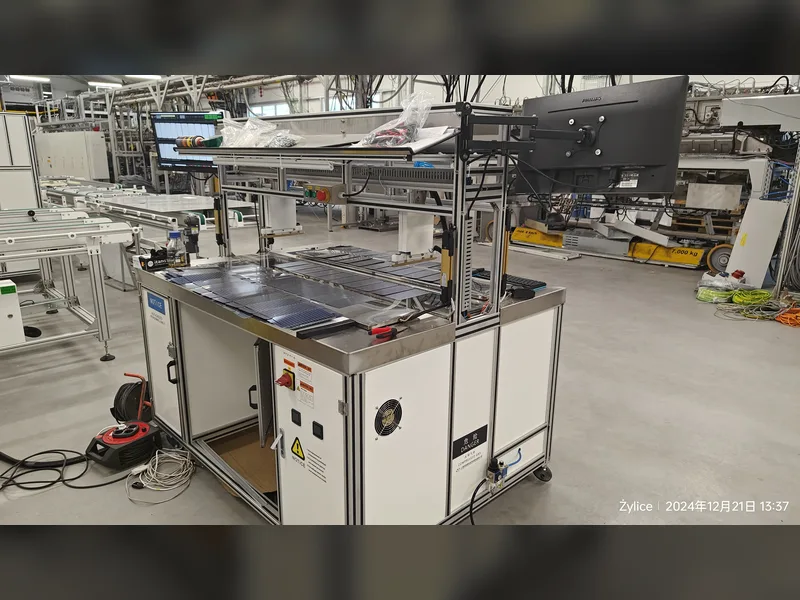
- Electroluminescence. EL ndiyo njia ambayo nyufa ndogo, vidole vilivyovunjika, maeneo yasiyofanya kazi na seli zilizoathiriwa na PID hupatikana kwa kweli. Ukaguzi wa EL na VI wa ndani ya mstari, kituo cha EL cha moduli kinachojitegemea kama vile OEL-S2400, na kifaa cha mkono kwa ukaguzi wa uwandani au wa kupokea ni kazi tatu tofauti. The kipima EL cha kubebeka ndicho unachotumia kukagua seli zinazoingia na moduli zilizorudishwa bila kusimamisha mstari.
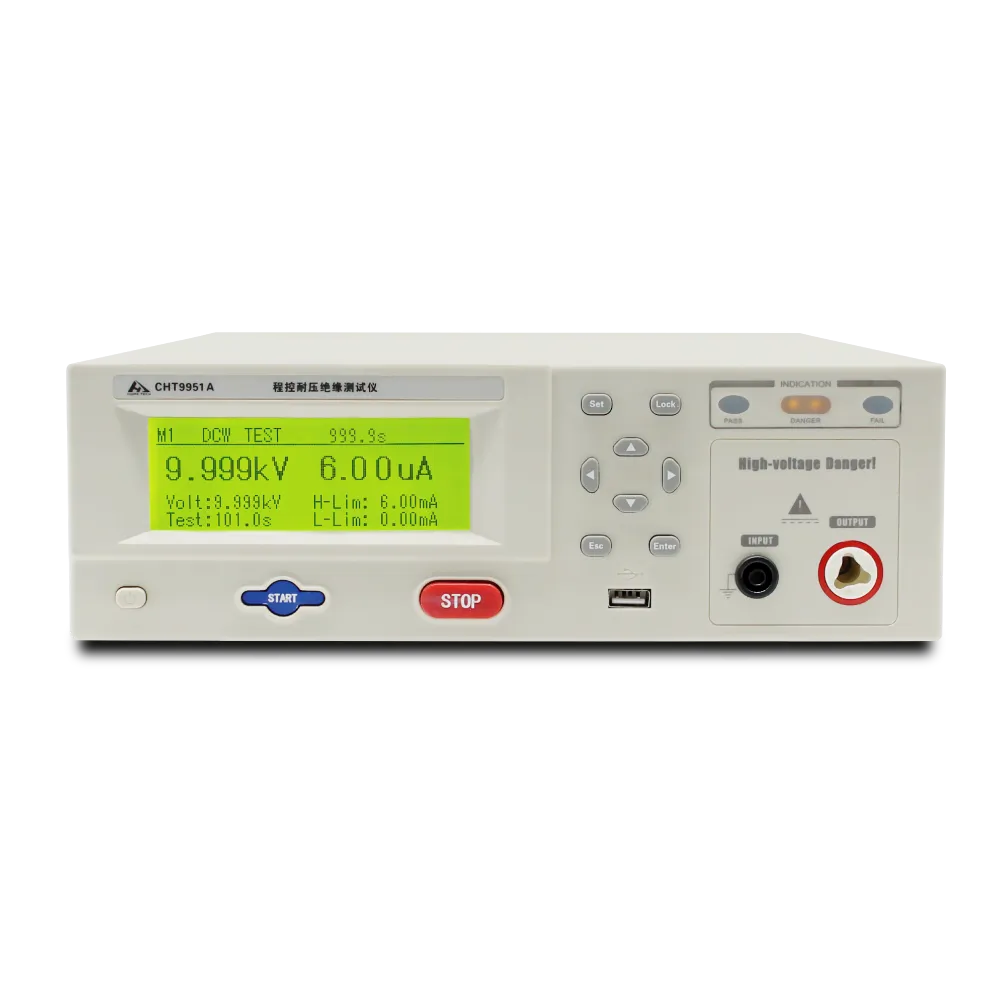
- Insulation, hipot na mwendelezo wa ardhi. Hivi ni vipimo vya usalama, na ni vya haraka vya kutosha kuendeshwa kwa kila moduli. The Kipima usalama kamili cha CHT9980A hushughulikia hipot, insulation na mwendelezo wa ardhi katika kituo kimoja; the CHT9951A na CHT9930A hushughulikia kazi binafsi.
- Ukaguzi wa macho. Bado ni kipimo kinachohitajika, na bado ndicho cha bei nafuu zaidi.
Ambapo upimaji wa ndani hulipa kwa kweli
Hali mbili. Kwanza, mteja anaporudisha moduli au kundi linashindwa kufikia lengo: kuwa na uwezo wako wa EL na IV kunamaanisha unaweza kubainisha hitilafu katika masaa badala ya kusafirisha sampuli nje na kusubiri. Pili, unapobadilisha nyenzo — kifuniko kipya, wafer nyembamba, ribbon tofauti — ulinganisho wa IV na EL wa kabla-na-baada kwenye mstari wako mwenyewe hukamata hali za hitilafu zinazohusiana na mchakato (mapengo ya lamination, mkazo wa solder, nyufa za utunzaji) muda mrefu kabla ya jaribio la chumba.
Kile upimaji wa ndani hauwezi kufanya ni kuchukua nafasi ya majaribio ya chumba. Inaweza kukuambia kuwa kitu kimebadilika; haiwezi kukuambia jinsi moduli inavyofanya kazi baada ya masaa 1,000 kwa 85 °C na 85 %RH.
Jinsi ya Kusoma Ripoti ya Kuegemea
Jaribio lolote linalohusika, ripoti ina maana tu ikiwa inajibu maswali haya:
- Ni utaratibu upi na marekebisho yapi? Nambari ya MQT na mwaka wa kiwango. IEC 61215-2 imerekebishwa; matokeo hayabadilishani kati ya marekebisho.
- Vipimo vinne vilikuwa vipi kabla na baada? Nguvu ya IV, EL, macho, upinzani wa insulation. Kupita kwa nguvu pekee kunaweza kuficha mabadiliko ya EL ambayo yanatabiri kushindwa uwandani.
- Kigezo cha kupita kilikuwa kipi, na nani alikiweka? Kigezo cha kiwango na kigezo cha mteja kwa kawaida hutofautiana. Mipaka ya uharibifu wa nguvu ya 5 % ni ya kawaida lakini si ya jumla.
- Sampuli ngapi, kutoka kipindi kipi cha uzalishaji? Matokeo kutoka moduli tatu zilizojengwa mchana mmoja ni sampuli ya mchana huo.
- Hitilafu ilikuwa ipi, ikiwa ilikuwepo, na iliangukia upande upi wa jedwali? Hapa ndipo mgawanyiko wa seli-dhidi-moduli ulio juu unakuwa muhimu: inakuambia nani anahitaji kuchukua hatua.
Maswali Yanayoulizwa Mara kwa Mara
Je, IEC 61215 ni kiwango cha kuegemea au kiwango cha usalama?
IEC 61215 ni uthibitisho wa muundo na uidhinishaji wa aina — inathibitisha kuwa muundo unaweza kustahimili mikazo iliyoorodheshwa. Usalama ni IEC 61730. Moduli inahitaji vyote viwili, na kupita kwa kimoja hakuambii chochote kuhusu kingine.
Kuna tofauti gani kati ya TC50 na TC200?
Ni idadi ya mizunguko pekee, lakini madhumuni hutofautiana. TC50 ni jaribio la maendeleo na uchunguzi linalotumika kukamata matatizo ya wazi ya nyenzo na solder haraka. TC200 ni mahitaji ya uidhinishaji chini ya IEC 61215. Kupita TC50 haimaanishi kupita TC200.
Kwa nini wateja huomba PID kwa masaa 192 wakati kiwango ni kifupi?
Kwa sababu muda wa kiwango uliwekwa kama kiwango cha chini cha uidhinishaji, na wanunuzi wa kiwango cha huduma wameona kushindwa kwa PID uwandani ambako jaribio la kiwango cha chini halikutabiri. PID iliyopanuliwa, kwa kawaida kwa voltage ya juu na 85 °C / 85 %RH, ni mahitaji ya mteja au programu ya mtu wa tatu badala ya mahitaji ya IEC.
Je, LID ina umuhimu kwa moduli za aina ya N?
LID ya boroni-oksijeni kimsingi ni suala la aina ya P iliyowekwa boroni. Seli za aina ya N kama TOPCon na heterojunction kwa kiasi kikubwa hazina hiyo, ambayo ni sababu moja tasnia ilihamia. Utaratibu wa uharibifu wa kuangalia kwa aina ya N ni LeTID, ambapo tabia ya hidrojeni badala ya mchanganyiko wa boroni-oksijeni husababisha upotevu.
Je, tunaweza kuidhinisha moduli bila chumba?
Hapana. Majaribio ya chumba ndiyo uidhinishaji. Kile unachoweza kufanya bila chumba ni kugundua hali za hitilafu zinazosababishwa na mchakato mapema, kwa EL na IV, na kuepuka kusafirisha moduli ambazo zitashindwa jaribio la chumba ambalo mteja wako atafanya.
Maudhui ya sababu za hitilafu katika makala haya yanatoka wapi?
Orodha iliyounganishwa ya majaribio na sababu za hitilafu upande wa seli dhidi ya upande wa moduli zimechukuliwa kutoka mkusanyiko wa tasnia ya Kichina uliochapishwa na 新能供应链, na majina ya viwango yamerekebishwa kulingana na orodha ya utaratibu ya IEC 61215-2. Takwimu za ukali na vigezo vya kupita vilivyotajwa hapa ni thamani za kawaida za tasnia, si mbadala wa maandishi ya kiwango au vipimo vya mteja wako. Ambapo chanzo na kiwango hazikubaliani kuhusu vifupisho, tumefuata kiwango na kusema hivyo hapo juu.