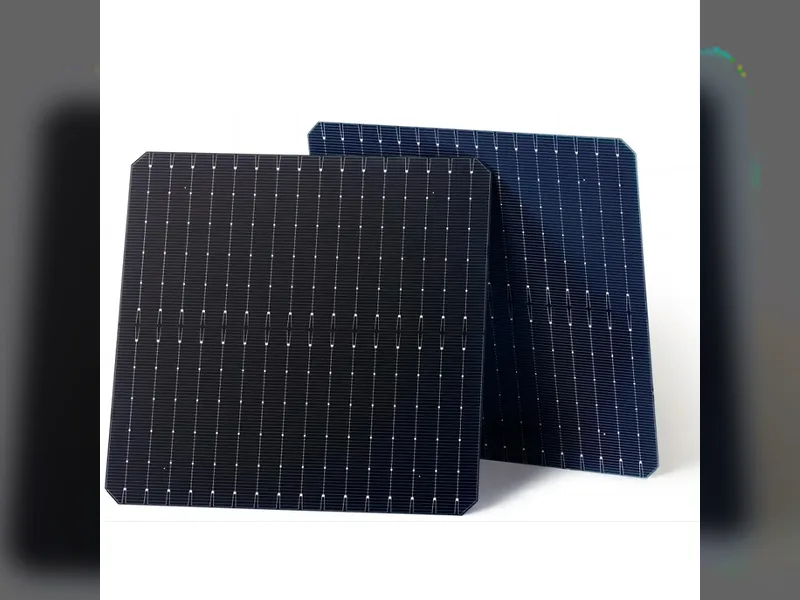
Kingo Zilizokatwa kwa Laser katika TOPCon: Kupitisha Sehemu ya Msalaba
Jedwali la Yaliyomo
Jibu la haraka: Kukata seli katika robo huigawanya kando ya mfereji wa leza, na mfereji huo huacha silicon tupu kwenye kuta zote mbili. Mbinu iliyochapishwa ni kukuza oksidi nyembamba ya handaki kwenye ukuta, kuweka poly-Si iliyowekwa dopi ya n⁺ juu yake na kufunika poly-Si kwa AlOₓ, ili uso uliokatwa uwe kama mguso teule badala ya kituo cha muunganiko upya. Kila hatua inayoongezwa ni ya joto la chini, jambo linaloifanya ivutie mstari ambao tayari unaendesha LPCVD.
Seli zilizokatwa mara nne na zilizokatwa mara nyingi sasa ni uzalishaji wa kawaida, na sababu ni hesabu: kugawanya seli katika nne hupunguza mkondo ambao kila utepe hubeba, hufupisha njia kwenye vidole na hupunguza upotevu wa kipingamizi katika muunganisho. Faida ni ya kweli na ndiyo sababu seli za TOPCon zilizokatwa mara nne zikawa chaguo-msingi kabla ya mtu yeyote kubishana kuhusu gharama.
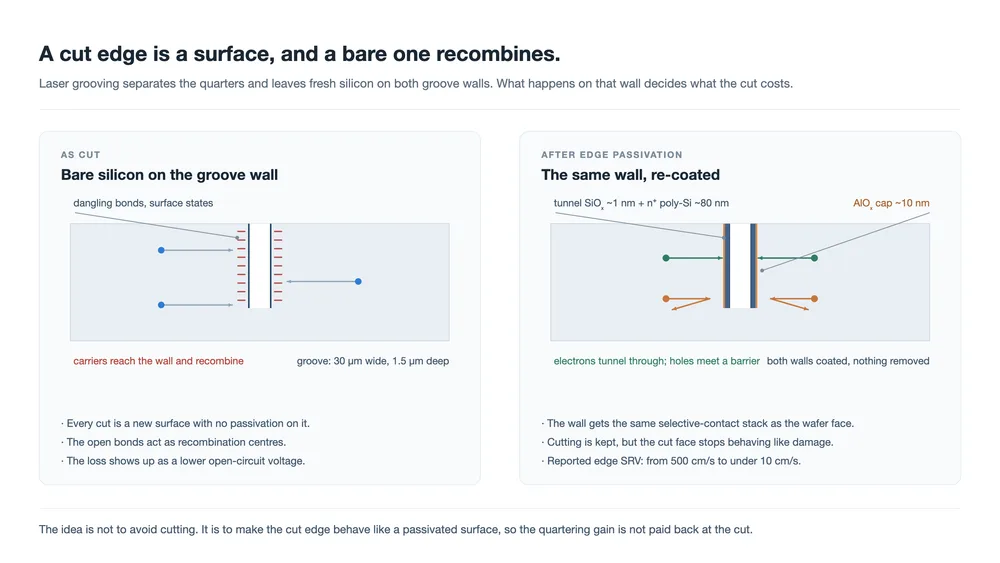
Gharama iko kwenye ukata wenyewe. Mfereji wa leza hutenganisha robo, na ukuta unaoufungua ni silicon ambayo haijawahi kuwa na tabaka la upitishaji juu yake. Hali za uso hapo ziko katikati ya pengo la bendi, na vibebaji vinavyofikia ukuta huunganika upya. Huo ni upotevu wa volti, si upotevu wa kivuli, na hauonekani katika kipimo chochote kinachochukuliwa kabla ya hatua ya kukata.
Mbinu iliyoelezwa hapa chini huacha kuuchukulia ukuta huo kama uharibifu wa kupunguzwa na kuuchukulia kama uso wa kufunikwa. Ni wazo lilelile la mguso teule ambalo TOPCon tayari hutumia kwenye uso wa wefa, likitumika kwa uso ambao ukata uliunda hatua chache za mchakato mapema.
Ukingo uliokatwa ni uso, na ndio mbaya zaidi kwenye seli
Kila uso mwingine wa silicon katika moduli iliyokamilika umepitia mfululizo kamili wa upitishaji: uwekaji maandishi, usafishaji, tabaka la dielektriki, wakati mwingine tabaka lililowekwa dopi chini yake. Ukuta wa mfereji haupati chochote kati ya hivyo. Huundwa baada ya muunganiko wa mbele kuundwa na baada ya tabaka la nyuma kuwekwa, kwa hiyo kile leza inachoacha ni malighafi.
Namba zinazotajwa kwa kawaida kwa aina hiyo ya uso ni za kukatisha tamaa. Msongamano wa hali za kiolesura karibu 1 × 1012 cm−2 eV−1 na kasi ya muunganiko upya wa uso zaidi ya 500 cm/s, zote zikiripotiwa kwa hali ya kama-ilivyokatwa katika chanzo ambacho makala hii inachota. Ikilinganishwa na uso uliopitishwa unaopimwa kwa cm/s za tarakimu moja, ukingo uliokatwa ambao haujatibiwa huunganika upya takriban mara mia mbili kwa kasi zaidi.
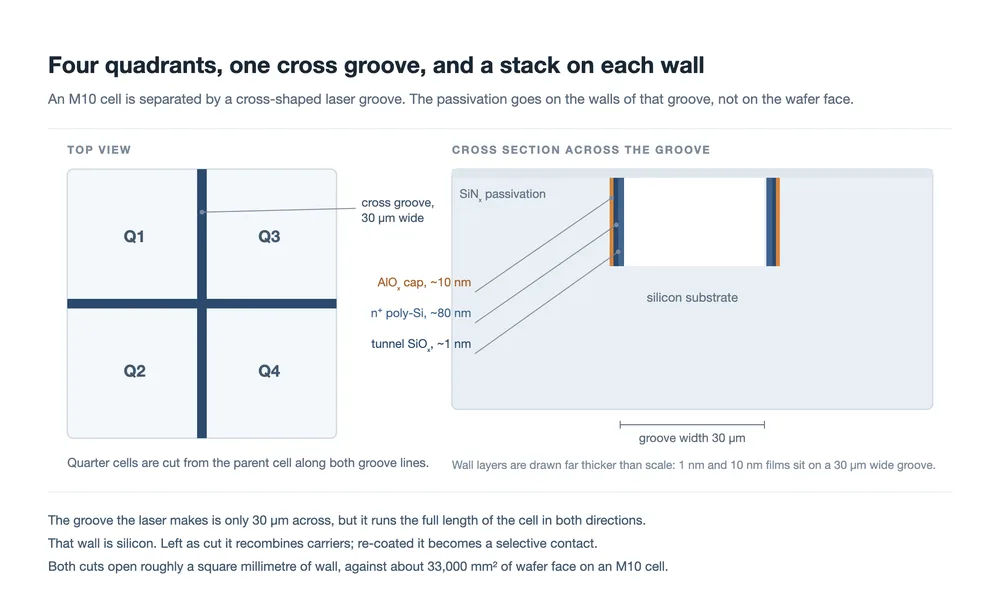
Kinachofanya iwe muhimu si eneo. Mfereji wa msalaba una upana wa 30 µm na kina cha takriban 1.5 µm, na kukata seli ya M10 katika nne hufungua takriban milimita ya mraba ya ukuta dhidi ya 33,000 mm2 ya uso wa wefa. Bali ni kwamba vibebaji vinavyozalishwa ndani ya urefu wa usambaaji kutoka kwenye ukata vinaweza kuufikia, na ukuta huo unapita urefu wote wa seli katika mielekeo yote miwili. Urefu wa mstari ndio upotevu hupanda nao, na muundo wa msalaba huweka mstari mrefu katikati ya kila robo.
Hii pia ndiyo sababu upotevu huo hufanya kama tatizo la volti. Muunganiko upya kwenye ukingo huondoa vibebaji kutoka kwenye wingi, na volti ya mzunguko wazi huitikia kiwango cha jumla cha muunganiko upya kote kwenye seli. Kipengele cha kujaza pia husogea. Kivuli kingeonekana kwenye mkondo; hii huonekana kwenye Voc na FF, ambayo ni mahali pasipo dhahiri pa kuangalia wakati mchakato wa kukata unahitimu.
Kifuniko hicho kwa hakika ni nini
Muundo uliochapishwa huweka tabaka tatu kwenye ukuta uliokatwa, kwa mpangilio maalum. Ukisoma kuelekea nje kutoka kwenye silicon: oksidi nyembamba sana ya silicon ambayo vibebaji wanaweza kuipenya kwa handaki, tabaka la polysilicon lililowekwa dopi kwa wingi linalowachukua, na kifuniko cha oksidi ya alumini kinachokamilisha upitishaji wa kemikali wa kiolesura.
| Tabaka kwenye ukuta uliokatwa | Unene | Kinachofanya |
|---|---|---|
| Oksidi ya handaki, SiO2 | takriban 1–1.2 nm | Nyembamba vya kutosha kwa vibebaji kuipenya kwa handaki, nene vya kutosha kuweka chuma na tabaka lililowekwa dopi mbali na uso wa silicon |
| Poly-Si iliyowekwa dopi | 80–120 nm | Hubeba vibebaji vilivyokusanywa kwa ubavu na huweka kazi ya kazi inayofanya mguso uwe teule |
| AlOx kifuniko | takriban 10 nm | Upitishaji wa kemikali wa hali za kiolesura zilizobaki, pamoja na kizuizi dhidi ya uchafuzi |
Maelezo mawili hutenganisha hii na kukuza oksidi upya kwa urahisi. Kwanza, tabaka zilizorundikwa si dielektriki pekee; zina semiconductor iliyowekwa dopi, kwa hiyo zinaweza pia kupitisha umeme. Oksidi safi ingeupitisha ukuta na kuuacha umeme-usio hai, jambo ambalo ni sawa kwa uso usiokusanya chochote, lakini ukuta hapa uko kati ya seli mbili za robo ambazo zote zinahitaji kuhamisha mkondo. Pili, unene ni muhimu kwa namna ambao si muhimu kwenye wefa tambarare. Poly-Si inapaswa kuwa nene vya kutosha kubaki mfululizo juu ya mfereji wenye kina cha 1.5 µm na chini iliyowekwa mviringo. Pia inapaswa kuwa nyembamba vya kutosha kwamba mkazo wake wenyewe usiipasue au kuiondoa kwenye ukuta.
Chanzo kinatoa 120 nm kwa poly-Si katika maelezo ya muundo na 80 nm katika mfululizo wa mchakato, na kinasema kwamba 80 nm inatosha kwa athari ya upitishaji wa uwanja. Tofauti hiyo inafaa kuangaliwa badala ya kufunikwa: inaonyesha kwamba unene wa tabaka unaweza kurekebishwa ndani ya dirisha la mchakato, si lengo lililowekwa, na kwamba thamani zote mbili ziko ndani ya kiwango ambacho waandishi wanaona kinafaa.
Kwa nini oksidi nyembamba na tabaka lililowekwa dopi huchuja vibebaji
Utaratibu ni uhandisi wa bendi badala ya kemia, na ndio uleule ulioifanya TOPCon ishindane mwanzoni. Kwenye ukuta tupu, hali za kiolesura zimeenea kote kwenye pengo la bendi. Elektroni inayofikia moja ya hali hizo ina mahali pa kukaa, na shimo linalofikia hali hiyo hiyo hufunga mzunguko: zote mbili huunganika upya, na jozi hiyo hupotea.
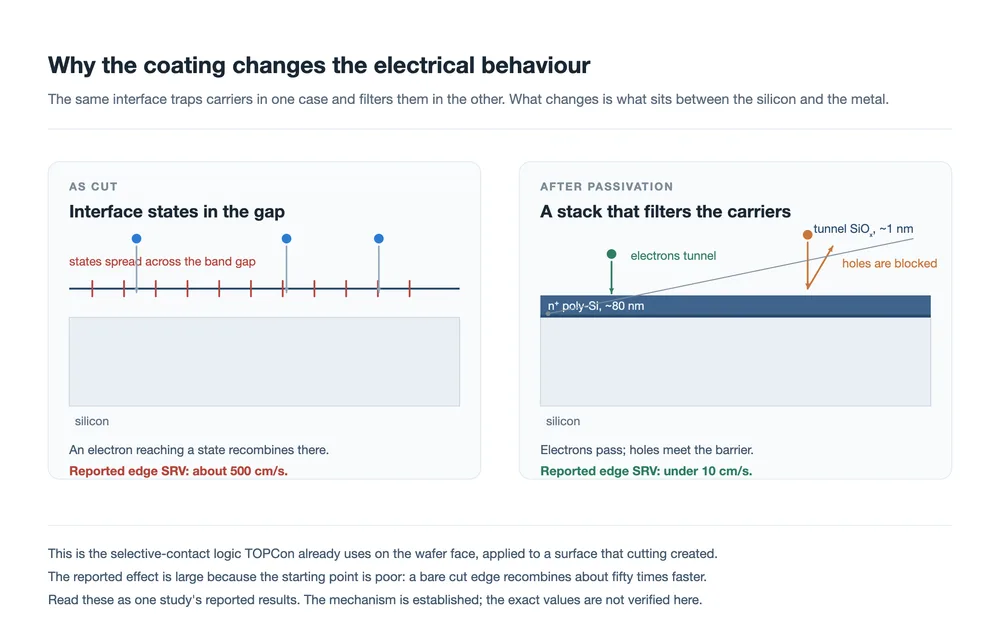
Pindi oksidi na poly-Si iliyowekwa dopant zinapokuwa mahali pake, muundo wa bendi kwenye kiolesura hauko tambarare tena. Oksidi nyembamba huzuia njia ya moja kwa moja kati ya silikoni na tabaka lililowekwa dopant huku ikibaki nyembamba vya kutosha kwa elektroni kupenya ndani yake. Chaji katika tabaka lililowekwa dopant hupinda bendi katika silikoni chini kidogo ya kiolesura, na hiyo ndiyo inayounda utofauti: aina moja ya mtoa chaji huona kizuizi cha chini na hupita, nyingine huona kizuizi cha juu na hurudi nyuma.
Matokeo yaliyoripotiwa ni kushuka kwa kasi ya muunganiko upya wa uso kwenye ukingo uliokatwa kutoka takriban 500 cm/s hadi chini ya 10 cm/s, mabadiliko ya takriban 98%. Hiyo ni namba kubwa, na ni kubwa kwa sababu rahisi: mahali pa kuanzia ni uso usiopitishwa passivation, ambao uko karibu na hali mbaya zaidi inayowezekana. Kuboresha uso uliopitishwa passivation kwa kipengele hicho hicho hakingewezekana.
Inafaa kuwa sahihi kuhusu kile mipako haifanyi. Haiondoi mfereji, hairejeshi silikoni ambayo leza iliondoa, na haifanyi ukuta kuwa na manufaa kioptiki. Robo bado ni nyembamba zaidi. Dai ni jembamba kuliko hilo: uso uliokatwa huacha kufanya kazi kama mahali ambapo watoa chaji hufa, na huanza kufanya kazi kama mahali ambapo wanaweza kukusanywa.
Hatua za mchakato zinapotokea
Njia iliyochapishwa pamoja na muundo huu ni mfululizo wa kawaida wa TOPCon wenye kuingizwa kwa hatua moja: baada ya leza kukata mfereji wa msalaba, ukuta hupitishwa oksidi na kuwekwa dopant upya kabla ya mkusanyiko wa passivation wa ngazi ya seli kuwekwa. Kila kitu kingine kinabaki pale kilipokuwa.
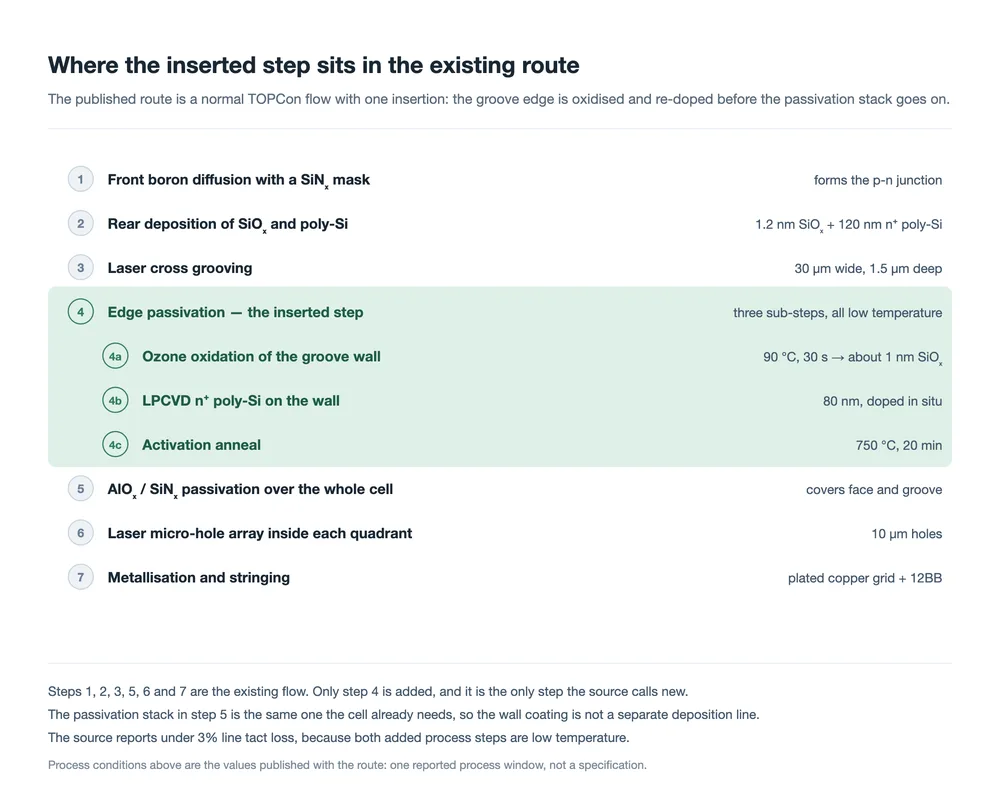
| Hatua | Hali iliyochapishwa | Kwa nini imewekwa hivyo |
|---|---|---|
| Uchimbaji wa msalaba kwa leza | Upana wa 30 µm, kina cha 1.5 µm | Kina vya kutosha kutenganisha robo kwa usafi, kifupi vya kutosha kupunguza eneo la ukuta na uharibifu wa kimakanika unaoizunguka |
| Oksidi ya ozoni | 90 °C, 30 s, takriban 1 nm | Hukuza oksidi sare bila bajeti ya joto ambayo ingevuruga makutano yaliyopo tayari kwenye wafer |
| Poly-Si kwa LPCVD | 80 nm, iliyowekwa dopant papo hapo | Uwekaji dopant wakati wa uwekaji huepusha hatua tofauti ya usambazaji na hutoa mteremko wa mkusanyiko unaodhibitiwa kupitia tabaka |
| Uwekaji joto wa kuamsha | 750 °C, dakika 20 | Huamsha dopant na kuangazia tabaka, na hiyo ndiyo inayoigeuza kuwa kipitisho badala ya kizio |
| Kuzungusha mfereji | Sekunde 2 za TMAH baada ya kuchimba | Hupunguza pembe kali za mfereji ambapo nyufa na mikatiko ya mipako huanzia |
| Ukaguzi wa ukristali | Raman, zaidi ya 80% | Tabaka lisiloangaziwa kikamilifu hupitisha passivation vibaya na hupitisha umeme vibaya zaidi, kwa hiyo linachukuliwa kama matokeo yanayopimika |
Kuzungusha kwa TMAH na ukaguzi wa ukristali ni maelezo mawili yanayofanya hii ionekane kama njia ya uzalishaji badala ya onyesho la maabara. Mfereji wa 1.5 µm una pembe, na pembe ndizo ambapo filamu zilizowekwa hupungua na ambapo msongo hukusanyika. Kuzungusha pembe kwa sekunde mbili hakugharimu karibu chochote na huondoa aina ya hitilafu ambayo vinginevyo ingeonekana baadaye, katika mzunguko wa joto au katika utunzaji.
Kwa mstari wa uzalishaji, jambo la kuvutia ni kwamba hakuna hatua yoyote iliyoongezwa inayohitaji kifaa kipya. Uwekaji oksidi, uwekaji tabaka na uwekaji joto vyote vinaingia ndani ya uwezo wa LPCVD ambao mstari wa TOPCon unao tayari, na hatua mbili zilizoongezwa ni za joto la chini, kwa hiyo bajeti ya joto ya seli iliyokamilika haivurugwi. Chanzo kinaripoti upotevu wa mdundo wa mstari chini ya 3%, na hiyo ni namba ya kuangalia kwanza hatua mpya inapopendekezwa: hatua inayoboresha ufanisi kwa nusu pointi lakini inagharimu 10% ya kasi ya uzalishaji ni pendekezo tofauti na lile linalogharimu 3%.
Mwisho wa mfululizo pia unabadilika, na si kwa sababu ya mipako. Seli yenye mikato minne inayohifadhi mpangilio wake wa 12BB inapaswa kuunganishwa kutoka seli za robo, na ukingo uliokatwa sasa ni uso ambao kifaa cha kuunganisha hushughulikia. Uvumilivu wa uwekaji, nguvu ambayo utepe hutumia kwenye kiungo na kiasi cha joto ambacho seli hupata wakati wa kulehemu vyote hufanya kazi kwenye kipande ambacho ukingo wake una mfereji wa 30 µm ndani yake. Hapo ndipo utengenezaji wa tabo kwa waya nyembamba na uunganishaji vifaa na hatua ya mabasi hukutana na muundo wa seli, na ni sehemu hiyo ya mtiririko ambayo mipako haishughulikii.
Kile ulinganisho ulioripotiwa unaonyesha
Chanzo huchapisha ulinganisho wa kabla na baada kwa seli ya kawaida yenye mikato minne na seli hiyo hiyo yenye ukingo uliopakwa mipako. Jedwali lililo hapa chini linaiga hilo. Hizi ni namba zilizochapishwa pamoja na njia; zinatoka kwenye chanzo kimoja, na hatujazithibitisha kwa kujitegemea.
| Kigezo | Mikato minne ya kawaida | Yenye ukingo uliopitishwa passivation | Mabadiliko |
|---|---|---|---|
| SRV ya ukingo (cm/s) | 500 | chini ya 10 | −98% |
| Voltage ya mzunguko wazi (mV) | 736 | 744 | +8 mV |
| Mkondo wa mzunguko mfupi (mA/cm2) | 40.8 | 41.0 | +0.2 |
| Kipengele cha kujaza (%) | 84.0 | 84.5 | +0.5 |
| Ufanisi wa seli (%) | 25.3 | 25.8 | +0.5 kamili |
| Uwezo wa pande mbili (%) | 85 | 90 | +5 pointi |
Soma mchoro badala ya thamani moja moja. Ongezeko la voltage ni kubwa kuliko ongezeko la mkondo, na hilo ndilo utaratibu unaotabiri: muunganiko upya kwenye uso hugharimu voltage kwanza. Kipengele cha kujaza husogea kidogo, sawa na upunguzaji mdogo wa sehemu ya eneo ambayo imekufa kieletroniki. Ufanisi hufuata voltage, na pointi 0.5 kamili ni dai kuu.
Namba ya uwezo wa pande mbili inastahili tahadhari zaidi kuliko nyingine. Kutoka 85% hadi 90% ni kuruka kwa pointi tano kunakosababishwa na mabadiliko kwenye uso ambao ni sehemu ndogo ya eneo la nyuma la seli, na chanzo hakielezi utaratibu. Inaweza kuwa kweli ikiwa ukingo uliokatwa hapo awali ulikuwa njia ya shunt ya ndani upande wa nyuma, lakini pia ni aina ya namba ambayo sampuli moja ndogo inaweza kutoa. Ichukulie kama mstari usio na ushahidi mdogo zaidi kwenye jedwali.
Kile ambacho hakijatatuliwa bado
Mambo manne hayapo kwenye kesi iliyochapishwa, na yote manne ni muhimu kabla mstari kujitolea.
- Data ya uaminifu kwenye ukingo uliopakwa mipako. Oksidi ya nm 1 na kifuniko cha oksidi ya alumini ya nm 10 kwenye ukuta wa mfereji hukumbana na joto la unyevu, mzunguko wa joto na mzigo wa kimitambo sawa na sehemu nyingine ya seli. Ukingo uliokatwa pia huongeza mkazo chini ya mzunguko wa joto, kwa sababu seli mbili za robo hupanuka dhidi ya mfereji. Hakuna lolote la hayo linaloonekana kwenye jedwali la ulinganisho.
- Swali la unene. Chanzo kinatoa unene mbili tofauti za poly-Si kwa muundo mmoja. Hiyo si ukinzani, lakini inamaanisha kuwa kiwango bora hakijabainishwa, na unene huathiri mkazo, muda wa uwekaji na tact kwa pamoja.
- Uthibitisho huru. Ongezeko la ufanisi linatokana na seti moja ya data iliyoripotiwa. Ongezeko kamili la pointi 0.5 ni kubwa vya kutosha kufaa kufuatiliwa na kubwa vya kutosha kuhitaji kuthibitishwa tena kwenye mstari tofauti na mchanganyiko tofauti wa paste na ribbon.
- Mwingiliano na sehemu nyingine ya seli. Kuongeza tabaka lililowekwa dopa kwenye ukuta wa mfereji hubadilisha kile ukuta huo unachofanya kielektroniki kati ya robo mbili. Jinsi unavyoshirikiana na muundo wa metallisation ya nyuma na na ufungaji wa seli za robo ni swali la mfumo, si swali la mipako.
Kuna hoja pana zaidi katika mwelekeo huo huo. Kukata seli ni biashara iliyokubaliwa kwa nguvu ya faida ya muunganisho pekee. Mfumo wa mikato minne huchukulia mkato kama jambo lililowekwa, na uchambuzi wa mikato mingi huangalia kile seli ndogo inachofanya kwa kivuli na kwa mpangilio wa moduli. Kazi kuhusu ukingo uliokatwa inashambulia upande wa gharama wa biashara hiyo, na ikiwa itasimama, itabadilisha idadi bora ya mikato badala ya kuboresha tu ile iliyopo.
Jinsi ya kusoma hili dhidi ya mazungumzo mengine ya ukataji
Mawazo matatu tofauti kwa kawaida huchanganywa pamoja seli za mikato minne zinapotajwa, na kuyatenganisha hufanya fasihi iwe rahisi kusoma.
La kwanza ni faida ya muunganisho: seli za robo hubeba robo ya mkondo, hivyo upotevu wa upinzani kwenye ribbon hupungua kwa kasi. Hilo limetatuliwa na ndiyo sababu teknolojia iko katika uzalishaji. La pili ni matokeo ya ngazi ya moduli, ambapo seli ndogo hubadilisha uvumilivu wa kivuli, mahitaji ya sanduku la makutano na tabia ya kimitambo ya laminate; sanduku la makutano la sehemu mbili ni matokeo moja yanayoonekana. La tatu ni uso uliokatwa wenyewe, ambao ni mada hapa na ambao mazungumzo mawili ya kwanza huwa yanauacha.
Kiungo cha kivitendo kati yao ni mtiririko wa mchakato. Kuchanja hufanywa na hatua ya kukata kwa laser, hatua ya mipako huangukia katika uwezo wa LPCVD ambao mstari tayari unayo, na hatua za kumalizia ni metallisation na ufungaji. Mstari unaotathmini njia hii kwa kweli unatathmini kama uingizaji unafaa kati ya zana mbili ambazo tayari unazo, na nambari ya tact iliyochapishwa ni takriban 3%.
Maswali Yanayoulizwa Mara kwa Mara
Je, mipako huondoa hitaji la kukata?
Hapana. Robo bado zinakatwa na mfereji bado upo. Kinachobadilika ni tabia ya kielektroniki ya ukuta ambao mfereji ulifichua, si jiometri.
Kwa nini tusikate tu kwa mchakato mpole zaidi?
Mkato safi hupunguza uharibifu lakini bado huacha uso usio na passivation. Recombination inatokana na ukosefu wa passivation kama inavyotokana na ukwaru, ndiyo sababu jibu hapa ni mipako badala ya kichocheo bora cha laser.
Je, oksidi ya nm 1 ni ya kuaminika?
Oksidi za tunnel za kiwango hicho tayari zinatumika katika uzalishaji wa TOPCon, hivyo dhana imethibitishwa kwenye uso wa wafer. Kama unene huo huo unaweza kudumu kwenye ukuta wa mfereji, ambao una mwelekeo tofauti wa uso na mahali pa kuanzia palipokwaruzana zaidi, ni mojawapo ya maswali yaliyo wazi.
Je, hii inahusu TOPCon pekee?
Mchanganyiko wa oksidi ya tunnel na poly-Si iliyowekwa dopa ni muundo wa TOPCon, hivyo njia hii kwa kawaida inalenga mistari ambayo tayari inaitumia. Aina nyingine za seli zikikatwa vipande zitahitaji mkusanyiko wa passivation unaoendana na mchakato wao wenyewe, ambayo ni tatizo tofauti la uhandisi.
Tutakagua nini kwanza kwenye jaribio?
Kipimo cha kielelezo cha SRV ya ukingo na voltage, kabla ya kitu kingine chochote. Usawa wa uwekaji kando ya mfereji wenye upana wa 30 µm, ukristali wa tabaka, na gharama ya tact ya hatua zilizoingizwa hufuata, na tabia ya kimitambo ya robo baada ya kuchanja ni kipengele kinachowezekana kusahaulika zaidi.
Je, mipako hubadilisha kile stringer inachopaswa kufanya?
Si moja kwa moja. Mipako ni ya kielektroniki, hivyo usahihi wa uwekaji, joto la soldering na nguvu ya kushika hazibadiliki. Seli ya robo yenyewe, ikiwa na mfereji ndani yake, inabaki kuwa kitu kigumu zaidi kushika, na hilo ni kizuizi tofauti na lile ambalo kazi hii inashughulikia.
Mawazo ya mwisho
Kukata silicon ili kufanya seli ziwe bora ni biashara yenye kushangaza kidogo, na inafanya kazi kwa sababu faida ya muunganisho ni kubwa. Kinachofanya kazi hii ni kufunga mzunguko kwenye sehemu ya biashara ambayo haikuwahi kupewa bei: uso ambao mkato huunda. Kufunika ukuta wa mfereji kwa mkusanyiko ule ule wa mguso wa kuchagua ambao seli hutumia mahali pengine ni jibu madhubuti, na ukweli kwamba inaweza kufanywa kwa uwezo uliopo wa LPCVD na hatua mbili za joto la chini ndiyo sababu inafaa kufuatiliwa.
Tahadhari ya kawaida inatumika. Utaratibu ni mzuri na unafuata fizikia iliyoimarishwa; ongezeko la ufanisi la nusu pointi lililoripotiwa linatokana na chanzo kimoja na halijathibitishwa kwa kujitegemea, na takwimu ya bifaciality hasa ni dhaifu kuliko sehemu nyingine ya jedwali. Kwa mstari, msimamo unaofaa ni kuifuatilia kama uingizaji wa mchakato wenye faida halisi lakini isiyothibitishwa, na kuijaribu kwa kipimo ambacho utaratibu unatabiri, ambacho ni voltage.
Usomaji unaohusiana: Seli za TOPCon za mikato minne: kile mkato hubadilisha · Teknolojia ya seli za mikato minne: hoja ya ufanisi · Moduli za mikato mingi na upinzani wa kivuli · Kwa nini moduli za mikato minne zinahitaji masanduku ya makutano ya sehemu mbili · Seli za THBC na mguso wa passivating · Metallisation ya seli za PV na swali la shaba · Mashine za tabber na stringer: jinsi zinavyofanya kazi · Vifaa vya kukata seli kwa laser · Ramani ya njia ya seli za BC: kutoka muundo hadi mchakato · Vituo na mpangilio wa mstari wa paneli za jua
Dokezo la data: unene wa tabaka, masharti ya mchakato na ulinganisho wa kabla na baada ni thamani zilizochapishwa pamoja na njia hii na zimeandikwa kama zilivyoripotiwa; hazijathibitishwa kwa kujitegemea. Takwimu ya eneo la ukuta ya takriban 1 mm2 ni makadirio yetu wenyewe kutoka mfereji wa 30 µm, kina cha 1.5 µm na mikato miwili ya urefu kamili kwenye seli ya 182 mm, dhidi ya uso wa wafer wa 33,124 mm2. Mpangilio wa hasara, voltage kabla ya current, unafuata utaratibu badala ya takwimu iliyochapishwa.