Jinsi Hatua Moja ya Laser Ililazimisha
Jedwali la Yaliyomo
Jibu la haraka: Kabla ya 2024, karibu pasta yote ya fedha ya mbele ya TOPCon ilikuwa na aloi ya alumini, kwa sababu alumini ilisaidia pasta kupenya kwenye mipako ya kuzuia mwanga wakati wa kuoka na kuunda mguso. Hatua moja ya leza ilibadilisha hitaji hilo. Wakati leza inatumiwa kufungua maeneo ya mguso kabla ya uwekaji metali, pasta haihitaji tena kupenya mipako yenyewe, hivyo aloi ya alumini iliyofanya upenyezaji kufanya kazi haihitajiki tena na inakuwa mzigo, kwa sababu alumini katika emitter huongeza muunganiko upya. Joto la kuoka lililohusika lilikuwa karibu 650 °C hadi 700 °C. Mabadiliko yaliyofuata ni mfano mzuri wa jinsi nyongeza moja ya mchakato inavyoweka upya vipimo kwa kila nyenzo iliyo juu yake, na kwa nini miundo ya pasta hubadilika pamoja na njia ya uwekaji metali badala ya kujitegemea.
Utengenezaji wa Moduli za PV · na Jerry, Ooitech
Utangulizi
Kabla ya 2024, TOPCon pasta ya fedha ya mbele ilikuwa karibu yote iliyochanganywa na alumini. Alumini ilisaidia kuchoma kupitia tabaka za dielectriki, ilisaidia kupunguza upinzani wa mguso, na kila mtu alikuwa akiitumia vizuri tu. Kisha LECO ilijitokeza na picha nzima ikabadilika. Pasta ya fedha isiyo na alumini ilichukua uongozi karibu mara moja, na pasta iliyochanganywa na alumini ikashuka hadi jukumu la kusaidia. Baada ya hapo, kila mtu aliingia kwa kina katika mwelekeo usio na alumini, akisaga kwenye fomula za pasta, muundo wa molekuli, na ushirikiano wa mchakato.
Kwa nini basi mchakato mmoja wa leza unaweza kutikisa fomula ya pasta ya fedha kwa nguvu kiasi hicho? Kwenye mstari, watu wengi wanajua kwamba ilitokea, lakini hawajui kwa nini. Elewa hili, na kwa kweli unaelewa usindikaji wa mbele wa TOPCon.
Uwekaji metali wa mbele wa TOPCon unahama kutoka "nyenzo hutawala mawasiliano" hadi "nyenzo, leza, emitter na vidole vinashirikiana kazi."
Anza Kutoka Muundo Wa Mbele
Chukua muundo wa kawaida wa TOPCon. Upande wa mbele kwa kawaida ni mrundikano wa filamu za dielectriki za tabaka nyingi, kwa mfano SiOx, SiNx, AlOx. Michakato mingine pia huleta tabaka za utendaji kama SiOxNy, na mrundikano kamili hutofautiana kwa mtengenezaji. Chini ya yote hayo kuna emitter iliyoenezwa kwa boroni, yenye kina cha makutano cha kawaida cha 0.8 hadi 1 micron tu.
Kioo cha friti katika pasta ya fedha kinapaswa "kula" kupitia filamu hizi za dielectriki tabaka moja kwa wakati katika sekunde chache za usindikaji, ili kiweze kuchukua mizizi kwenye uso wa emitter. Filamu nyingi, malango mengi. Kila tabaka ina muundo, unene na msongamano tofauti. Kwa kioo cha friti hizi ni sahani kadhaa tofauti, na kila moja inahitaji joto lake mwenyewe. Hiyo ni sababu ya kimuundo kwa nini dirisha la usindikaji wa mbele wa TOPCon ni jembamba kiasili: huusindiki filamu moja, unausindika nyingi.
Era ya Kuchanganya na Alumini: Alumini ni Upanga Wenye Makali Mawili
Je, silver paste inaunganishaje na silicon? Takriban hivi. Glass frit inayeyuka na kuchonga dielectric films kufunguka tabaka kwa tabaka. Baada ya 650°C, silver inaanza kuyeyuka ndani ya glass iliyoyeyuka. Nyuma mwaka 2016 NREL na SLAC walirekodi moja kwa moja kwa in-situ X-ray: kwa 700°C, katika sekunde 10 tu, 70% ya silver iliyeyuka ndani ya awamu ya glass. Ions za silver zilizoyeyuka zinafuata glass kuelekea uso wa emitter, zinaitikia na silicon katika mmenyuko wa oxidation-reduction, na kunyesha tena kama silver ya metali, ikikua katika safu za "silver spikes." Wakati wa kupoa, crystallites za silver zenye ukubwa wa nanometers chache zinaonyesha ndani ya glass, zikitengeneza njia za conductive zinazopeleka current nje.
Kwa ufupi: front sintering ni kuruhusu silver itembelee ndani ya glass, na kuchukua mizizi ndani ya emitter.
Katika mchakato huu, kazi ya aluminum ni ya kweli kabisa. Inasaidia kuchoma kupitia tabaka za dielectric, na inapunguza contact resistance. Lakini aluminum pia inapanda mabomu ya ardhi. Kina cha boron emitter junction ni 0.8 hadi 1 micron tu. Silver spikes zinahitaji kwenda ndani ya kutosha ili kuunda contact ya upinzani mdogo, lakini hazipaswi kutoboa p-n junction. Aluminum inabadilisha mmenyuko wa awamu ya glass, uchongaji wa interface, na tabia ya kunyesha kwa metali. Chini ya mifumo fulani ya mchakato, ushiriki mwingi wa aluminum unaweza kuongeza hatari ya contact over-firing na uharibifu wa emitter. Na deni mbaya la aluminum si akaunti hii moja ya passivation. Chini ya sintering ya joto la juu, vidole vya metali vinaporomoka na kuenea. Baada ya firing vidole vinakuwa vipana na vifupi, eneo la shading linakua, na hasara ya macho inaongezeka pamoja nayo. Katika enzi ya aluminum-doped, hizi ni vitabu viwili vibaya: interface inaumizwa na aluminum, na vidole vinachomwa na moto.
Mstari mmoja: enzi ya aluminum-doped ilibadilisha nguvu ya aluminum kwa contact, na kulipa bili kwa passivation na optics.
Mara LECO Ilipoingia, Mbingu Ilibadilika
LECO (Laser Enhanced Contact Optimizing) ilipendekezwa kwa mara ya kwanza mwaka 2016 na Cell Engineering. Iliingia uzalishaji wa wingi wa TOPCon mwaka 2023-2024, na sasa ni usanidi wa kawaida wa sekta. Maana yake si "hatua moja zaidi ya laser." Maana yake ni kwamba inagawanya upya utaratibu wa uundaji wa front contact. Kwa mara ya kwanza, jukumu la uundaji wa contact linachukuliwa kwa sehemu kutoka kwa paste na kupewa laser, ambayo hufanya usindikaji wa ndani kwa usahihi kwenye interface ya contact ili "kuamsha" contact. Kazi ambayo aluminum ilikuwa ikifanya, laser inaweza pia kuifanya, na inaifanya kwa usahihi zaidi, bila kuumiza passivation.
Ondoa alumini, na hatari kubwa ya upande wa mbele, kupenya kwa alumini kuharibu passivation ya emitter ya boroni, inatoweka kwenye chanzo. Hii ndiyo tasnia inaita "kuruka kubwa": moja kwa moja kutoka kwa pasta ya fedha iliyochanganywa na alumini hadi pasta ya fedha isiyo na alumini, karibu bila hali ya mpito kati yao.
Hapa kuna hoja ambayo watu wengi wanaweza kuielewa vibaya: pasta ya fedha isiyo na alumini siyo tu "kufuta alumini." Ondoa alumini, na kazi ya kuchoma kupitia tabaka za dielectric inabaki kabisa kwa glass frit, wakati uundaji wa mguso unabaki kwa LECO. Formula ya kioo, umbo la poda ya fedha, na dirisha la joto la kuchoma la pasta isiyo na alumini vyote vinapaswa kuundwa upya. Kuondoa alumini kunagawanya tatizo moja la zamani kuwa matatizo mawili mapya, kisha kuyatatua moja baada ya moja.
Baada ya Kutokuwa na Alumini, Mapambano Yameisha "Ustadi wa Ndani"
Pasta ya fedha isiyo na alumini siyo mstari wa kumaliza, ni mstari wa kuanza. Katika miaka miwili iliyopita, kila mtu amekuwa akiboresha kuelekea upande usio na alumini, akisaga "ustadi wa ndani" wa pasta yenyewe. Agosti hii, timu ya Ye Jichun katika Taasisi ya Ningbo ya Vifaa, pamoja na JA Solar na Zhejiang Guangda Electronics, ilichapisha kazi ya metallization ya mbele ya 26.31% katika Matter. Hiyo ni onyesho la hivi karibuni la wimbi hili la ustadi wa ndani.
Seli za jua za TOPCon zenye ufanisi wa 26.31% zinazowezeshwa na metallization ya ushirikiano na upunguzaji wa kivuli cha macho na hasara za upinzani wa mguso, https://doi.org/10.1016/j.matt.2026.102965
Ifungue, na ilifanya mambo mawili ambayo hakuna mtu katika enzi ya alumini angeweza hata kufikiria.
Kwanza, ilifanya pasta ya fedha kuwa "conformal." Kuanzia kwa utaratibu wa kuvunjika na kujenga upya wa mtandao wa thixotropic wa polima katika pasta, waliunda upya muundo wa molekuli wa mtandao wa polima na mtandao wa dhamana ya hidrojeni kati ya molekuli, hivyo pasta "inasimama" baada ya kuchapishwa. Uwiano wa urefu wa vidole vilivyochapishwa ulifikia 55%, hivyo vidole ni virefu na nyembamba. Usidharau nambari hiyo. Kile kuchoma kwa joto la juu kinachoogopa zaidi ni kuanguka na kuenea kwa vidole. Uwiano wa 55% unamaanisha kivuli kinapungua kwa kasi, na sehemu kubwa ya hasara ya macho inaokolewa. Hii ni "nguvu ya werevu" katika kiwango cha pasta, siyo nguvu ya kikatili ya alumini, bali muundo wa rheology.
Pili, ilifanya mguso kuwa "wa mahali maalum." Mchakato wao wa LECO uliobinafsishwa hutumia upendeleo wa kinyume kwenye seli wakati leza ya masafa moja inaendelea kuchanganua vidole vya mbele. Uingizaji wa wabebaji huchochea joto la Joule la ndani, na kutengeneza mguso wa aloi ya Pb-Ag/Si wa nusu duara kwenye bega la piramidi. Kumbuka maneno matatu muhimu: upenyezaji mdogo, upinzani mdogo, maeneo tofauti. Mwitikio wa mguso wa chuma-semiconductor umefungwa kwenye sehemu ndogo sana, badala ya uso wote "kuchomwa" kote kama ilivyo katika usindikaji wa jadi. Uharibifu wa kimiani unaosababishwa na alumini umepotea, na upotevu wa muunganiko unaosababishwa na chuma umepungua sana.
Matokeo ya Taasisi ya Ningbo: 26.31% ufanisi ulioidhinishwa na mtu wa tatu, msongamano wa mkondo wa mzunguko mfupi 41.98 mA/cm², kuweka rekodi iliyoidhinishwa ya Jsc ya seli za TOPCon za eneo kubwa. Faida hii ya Jsc kimsingi haitokani na usindikaji mkali "kuchoma" mguso, bali kutokana na "kuokoa" upotevu wa pande zote mbili kwa wakati mmoja, kufifia kwa vidole na muunganiko wa kiolesura.
Upande wa Mbele Sio Uwanja wa Vita wa Kuweka Pesa Pekee
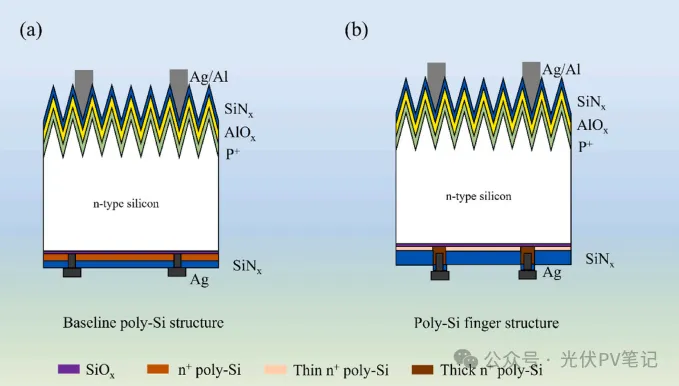
Chukua kazi hiyo ya Nature Energy 26.66% tena. Watu wengi wanatazama tu poly-Si ya tabaka mbili nyuma yake, lakini upande wake wa mbele pia uko chini ya kisu, na mantiki ni sawa na kazi ya Matter .
Kwa upande wa mbele, upinzani wa karatasi ya emitter ya boroni umepandishwa kutoka 215 Ω/sq ya kawaida hadi 430 Ω/sq. Upinzani mkubwa wa karatasi unamaanisha upitishaji bora (maisha ya wabebaji wachache yamepanda kutoka 0.70 ms hadi 1.12 ms, msongamano wa mkondo wa kuenea wa giza umepungua kutoka 9 hadi 5 fA/cm²), lakini mguso unakuwa mgumu kutengeneza. Suluhisho linatembea kwa miguu miwili. Vidole vimepunguzwa kutoka 20 μm hadi 10 μm, na nafasi imefungwa kutoka 1120 μm hadi 825 μm, kwa kutumia vidole vyenye msongamano na laini zaidi kufidia upotevu wa usafirishaji wa pembeni wa upinzani mkubwa wa karatasi, na kupunguza matumizi ya fedha kwa eneo la kitengo kwa karibu theluthi moja. Mguu mwingine unategemea mchakato wa uanzishaji wa mguso kuusaidia, kutatua tatizo la mguso wa upinzani mkubwa wa karatasi katika hatua ya uwekaji chuma.
Kinachovutia zaidi ni kuweka kazi hizo mbili kando kando. Timu moja. Nature Energy "inazuia fedha" nyuma, Matter "inaondoa alumini" mbele. Mbele moja, nyuma moja, zote ni "kutoa katika uwekaji chuma." Mwongozo wa enzi ya alumini wa "badilisha nguvu kubwa kwa mguso, lipa kwa passivation" unaondolewa kwa utaratibu, ukibadilishwa na: paste ya werevu, laser inayolenga mahali, vidole laini, passivation nene.
Pambano Linalofuata: Tumia Fedha Kidogo Zaidi
Bila alumini ilitatua tatizo la "uharibifu wa passivation," lakini hatua inayofuata katika kupunguza gharama na kuongeza ufanisi ni "punguza kiwango cha fedha."
Ikiwa paste ya fedha bila alumini inatatua "jinsi ya kufanya mguso bila kuumiza passivation," basi shaba iliyofunikwa kwa fedha, paste ya fedha ya chini, na hata metallization ya shaba safi zinatatua tatizo linalofuata: jinsi ya kutumia fedha kidogo.
DK Electronic imeunda suluhisho la metallization ya shaba yenye fedha ya chini, na ilifanya kazi na wateja wakuu kuwa wa kwanza kufikia uzalishaji wa wingi kwenye seli za TOPCon. JinkoSolar inashughulikia paste ya shaba safi na paste ya nikeli na paste nyingine za conductive za metali za msingi. Suluhisho la metallization la ACM la LONGi tayari limewekwa kwenye ubao.
Katika 2026, kwenda bila fedha kumehamishwa kutoka "mwelekeo wa utafiti" hadi "mbio za uindustrialishaji."
Paste ya fedha bila alumini ilitatua "jinsi ya kutoumiza passivation," paste ya shaba nyingi / shaba safi inapaswa kutatua "jinsi ya kutumia fedha kidogo." Pambano linalofuata tayari limeanza.
Mistari Mitatu Ya Kurudi Nayo Kwenye Mstari
Kwanza, bila alumini si kuhusu kuokoa juhudi, ni kuhusu kubadilisha mchezo. Kutoka "alumini inachoma kupitia kwa ajili yako" hadi "formula pamoja na ushirikiano wa laser." Elewa hili, na unajua kwa nini dirisha la mchakato bado ni jembamba, kwa sababu sasa kuchoma-kupitia na mguso ni mifumo miwili huru inayofanya kazi, inayohitaji uratibu mkali zaidi.
Pili, kabla ya kurekebisha dirisha la sintering ya mbele, kwanza tambua ni filamu ngapi ziko mbele yako na kila moja ni nini. Nyakati za "kula-kupitia" za mkusanyiko tofauti zinaongeza. Usiangalie tu kilele cha mkunjo wa tanuru, angalia ukanda wa joto na muda wa mmenyuko unaolingana na kila filamu.
Tatu, vitabu vitatu vya ufanisi wa mbele sasa vinahesabiwa tofauti. Vidole hushughulikia kufifia (uwiano wa kipimo ni muhimu), paste pamoja na LECO hushughulikia mguso, upinzani wa karatasi pamoja na filamu za passivation hushughulikia muunganiko upya. Kitabu chochote kisichosawazisha ni mahali ambapo ufanisi unakwama. Katika siku zijazo, kipengele cha nne kitaongezwa kwenye kitabu hiki: kiwango cha fedha.
Maoni ya Ooitech
Kinachotuvutia tunapoona mabadiliko haya ni kwamba mchezo wa upande wa mbele hauhusu tena nyenzo moja shujaa kubeba mguso wote. LECO, vidole vyembamba, upinzani wa juu wa karatasi na passivation nene sasa vinagawanya kazi, na hiyo inabadilisha jinsi mstari wa moduli unapaswa kufikiri kuhusu pembejeo za seli za juu na uunganishaji wa chini. Kwa upande wetu tunaojenga mistari ya uzalishaji wa moduli ya turnkey, uwiano wa sura na upana wa kidole kama namba za 10 μm na 55% hapa zinagusa moja kwa moja jinsi tabber-stringer na interconnection zinavyowekwa, kwa hivyo mwelekeo wa metallization ya seli si wasiwasi wa mtengenezaji wa seli pekee. Ninapenda kusikia kutoka kwa wahandisi wa mstari ni nini kinachovunjika kwanza unaposukuma madirisha haya. Ikiwa unataka maudhui zaidi ya kivitendo ya kiwanda cha sola, chaneli yetu ya YouTube www.youtube.com/ooitech inafaa kufuatiliwa.