Maeneo ya Moto, Nyufa Ndogo na PID: Kushindikana Kwa Moduli Tatu Kwa Polepole
Jedwali la Yaliyomo
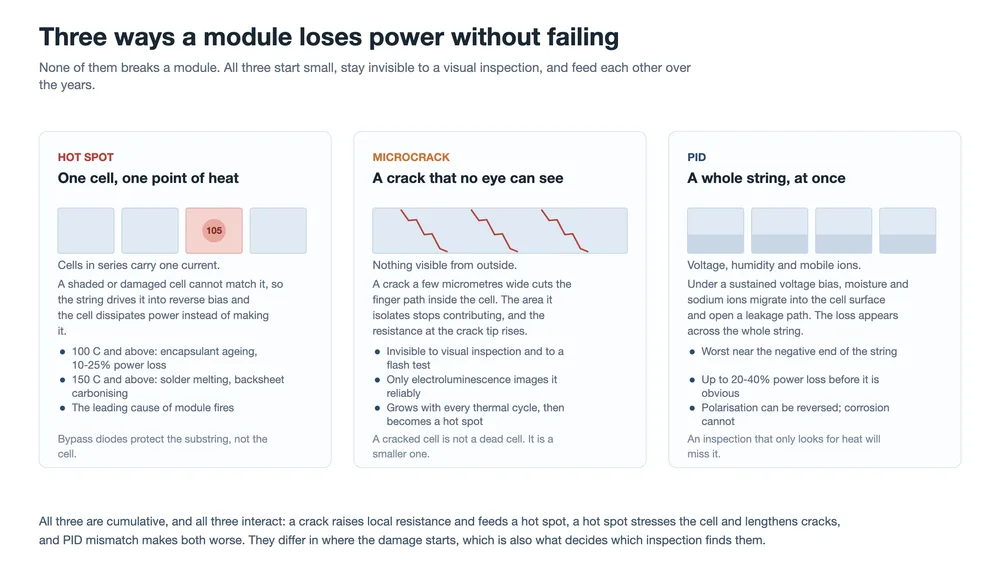
Jibu la haraka: Vituo vya joto, nyufa ndogo na PID ni hali tatu za kushindwa zilizo nyuma ya upotevu mwingi wa polepole wa nishati ya moduli. Kitovu cha joto ni seli moja inayolazimishwa kuingia katika upendeleo wa kinyume na kupata joto; kidonda kidogo ni mwanya uliofichika katika njia ya mkondo ndani ya seli; PID ni uhamaji unaoendeshwa na uwanja unaopunguza pato la mnyororo mzima. Zinatofautiana katika mahali uharibifu unaanzia, na hilo ndilo huamua ukaguzi upi huzikamata: infrared kwa vituo vya joto, elektroluminescence kwa nyufa, na kipimo cha mkondo-voltage cha ngazi ya mnyororo kwa PID.
Kushindwa kwa moduli nyingi si kwa ghafla. Moduli haiachi kufanya kazi; huzalisha kidogo kidogo kila mwaka, na upotevu huo ni mdogo vya kutosha kufichwa na kelele za kipimo cha mita ya uzalishaji. Wakati mfumo unakuwa dhahiri, uharibifu umekuwa ukijilimbikiza kwa miaka.
Mekanizimu tatu huchangia sehemu kubwa ya kupungua huko kwa polepole. Kwa kawaida hujadiliwa tofauti, katika sehemu tofauti na na wataalamu tofauti, lakini zinashiriki muundo: kila moja ni ndogo mwanzoni, kila moja kwa kiasi kikubwa haionekani kwa ukaguzi wa macho, na kila moja hufanya nyingine mbili kuwa mbaya zaidi.
Ukurasa huu unaziangalia zote tatu pamoja, kwa makini kuhusu mahali katika mchakato ambapo kila moja inawekwa. Mbili kati ya tatu huamuliwa kwenye mstari wa uzalishaji badala ya shambani, na ya tatu inategemea vifaa vinavyochaguliwa wakati moduli inajengwa.
Kushindwa tatu, alama moja
Kabla ya mekanizimu, inasaidia kuona kile tatu zinachoshiriki. Hakuna kati yao inayozalisha kukatika kwa ghafla. Hakuna kati yao inayoonekana katika ukaguzi wa kawaida wa macho. Zote tatu zinajilimbikiza, na zote tatu, katika hali nyingi, haziwezi kutengenezeka: kitovu cha joto huacha uharibifu wa nyenzo hata baada ya sababu kuondolewa, kidonda hakiponi, na sehemu ya kemikali ya PID hairudi.
| Hali ya kushindwa | Mahali uharibifu unakaa | Alama ya kwanza | Uwezo wa kutengenezeka |
|---|---|---|---|
| Sehemu ya moto | Seli moja, doa moja, inayolazimishwa kuingia upendeleo wa kinyume | Kupanda kwa joto kwa eneo katika picha ya infrared | Pato hurejea ikiwa sababu itaondolewa mapema; nyenzo zilizoharibika hazirejei |
| Kidonda kidogo | Ndani ya seli, kando ya mtandao wa vidole | Mstari mweusi katika picha ya elektroluminescence | Hakitengenezeki; eneo lililotengwa halirudi kamwe |
| PID | Kote katika mnyororo, vibaya zaidi upande wa negative | Kupungua kwa polepole kwa mkondo na voltage ya mnyororo | Ubaguzi unaweza kubadilishwa; kutu hakuwezi |
Vituo vya joto: seli moja inayolazimishwa kuingia upendeleo wa kinyume
Moduli ni mnyororo wa mfululizo, na mnyororo wa mfululizo hubeba mkondo mmoja kupitia kila seli. Seli isiyoweza kuzalisha sehemu yake ya mkondo huo haiachi tu. Seli nyingine zinaendelea kusukuma, na seli dhaifu inalazimishwa kuingia upendeleo wa kinyume, ambapo inaacha kuzalisha na kuanza kutawanya nishati ambayo mnyororo mzima unailazimisha ipite ndani yake.
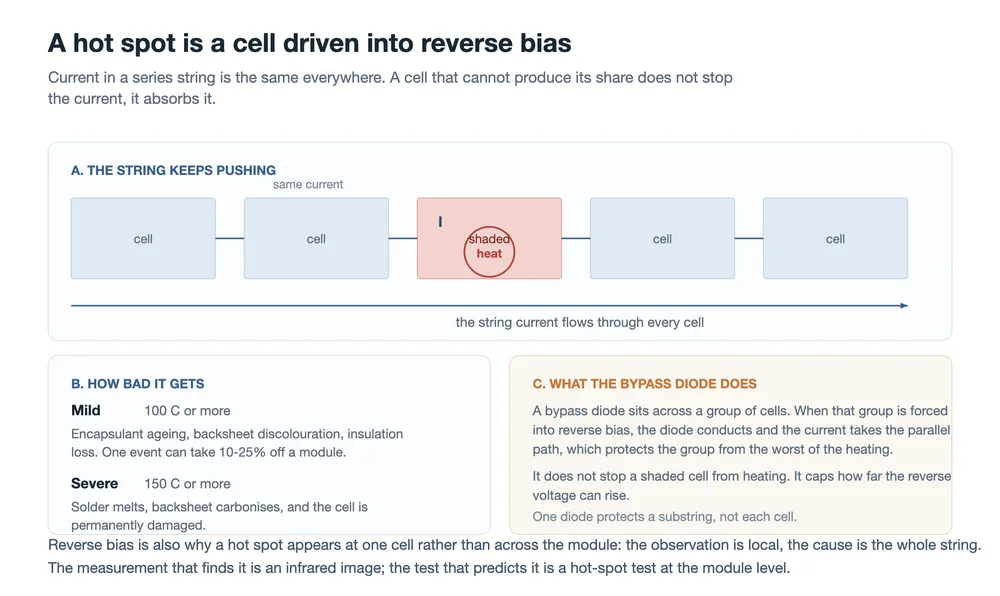
Uchunguzi ni wa eneo na sababu si ya eneo. Kinyesi cha ndege, jani, kivuli kutoka kwa reli, au seli moja yenye kiungo kibaya cha solder huzalisha matokeo sawa: eneo dogo lenye joto kubwa zaidi kuliko sehemu nyingine ya moduli. Mekanizimu pia ni sababu ya kuwa suluhisho salama zaidi ni diodi ya kupitisha, ambayo haizuii kupata joto lakini hupunguza kiwango ambacho voltage ya kinyume katika kundi la seli inaweza kupanda.
Mahali inawekwa
- Ulinganishaji wa seli. Mnyororo ni sawa kama upangaji wake. Seli ambazo mkondo wake unatofautiana na majirani zake huunda kutolingana kwa kudumu kunakofanya kama kivuli cha sehemu.
- Viungo vya solder na uwekaji wa ribbon. Kiungo chenye upinzani mkubwa wa mguso, au ribbon inayotua vibaya, huzalisha joto la eneo chini ya mkondo wa kawaida. Kifaa cha kuunganisha nyaya ndipo mahali hilo huamuliwa.
- Mianya ya lamination. Mwanya juu ya seli hunasa joto na kupunguza eneo linalopatikana kulisambaza, ndiyo sababu dirisha la mchakato ni muhimu kama nyenzo yenyewe.
- Uharibifu wa seli. Seli iliyopasuka ni seli ndogo, na seli ndogo katika mnyororo wa mfululizo ni iliyotolingana. Mekanizimu ya kwanza kwenye ukurasa huu ndipo ya pili inaongoza.
- Mpangilio wa diodi ya kupitisha. Idadi na nafasi ya diodi huamua ni kiasi gani cha moduli kinacholindwa na kila moja. sanduku la makutano ndipo mahali mpangilio huo unatekelezwa.
Nyufa ndogo: uharibifu ambao moduli hufika nao
Kidonda kidogo ni mwanya wa mikromita chache kwa upana ndani ya seli. Si seli iliyovunjika. Hukata mtandao wa vidole kwa eneo, kwa hiyo eneo la seli huacha kuchangia na upinzani kwenye ncha ya kidonda hupanda. Jaribio la haraka la nishati karibu halioni, kwa sababu upotevu ni sehemu ndogo ya seli moja kati ya sitini au sabini.
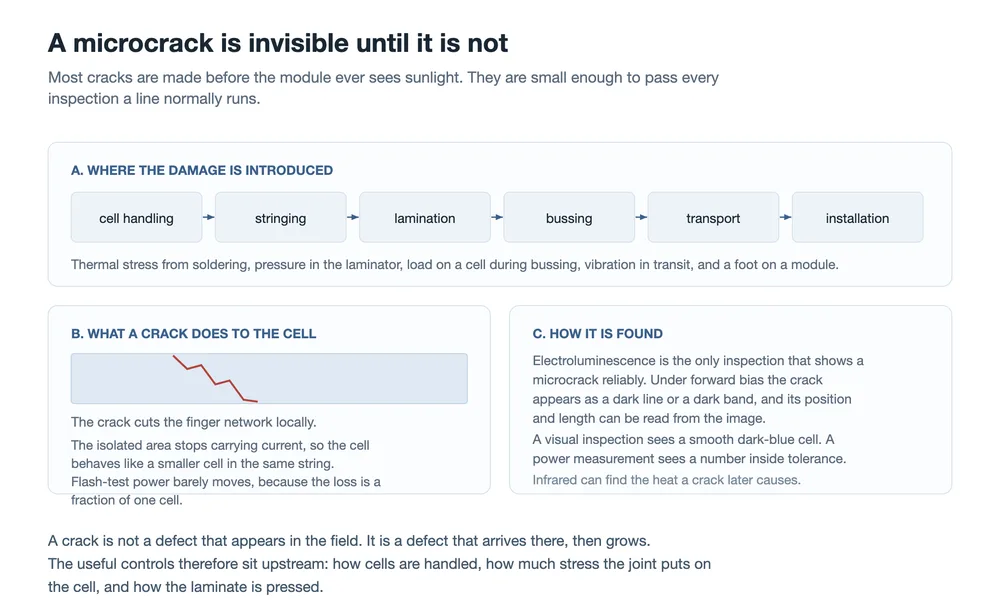
Sehemu muhimu ni mahali kidonda kinakotoka. Katika hali nyingi tayari kipo wakati moduli inafungashwa: msongo wa joto wakati wa solder, shinikizo katika laminator, mzigo unaowekwa kwenye seli wakati wa bussing, pigo wakati wa usafirishaji, au mguu kwenye glasi wakati wa ufungaji. Mara kinapokuwepo, mzunguko wa joto shambani huendelea kukipanua, na kila upanuzi huondoa kidogo zaidi ya njia ya mkondo.
Hii pia ni sababu kidonda ni kigumu zaidi kwa mchakato kati ya tatu. Mstari unaoshughulikia seli nyembamba zaidi, ribbon zilizobana zaidi na joto la juu la solder unafanya kazi karibu zaidi na kikomo, na ushahidi wa mabadiliko huonekana katika picha ya elektroluminescence kabla ya kuonekana katika data ya nishati. Tofauti kati ya upimaji wa elektroluminescence wa ndani na wa nje kwa kiasi kikubwa ni swali la wakati ushahidi huo unapatikana.
PID: uhamaji unaoendeshwa na uwanja
PID ndiyo inayotofautiana. Sababu yake iko nje ya moduli kama ilivyo ndani yake. Masharti matatu yanapaswa kuwepo kwa wakati mmoja: voltage endelevu kati ya seli na fremu, unyevu kwenye uso wa moduli, na ioni zinazohamishika zinazoweza kusogea chini ya uwanja wa umeme. Ondoa lolote kati ya haya na utaratibu haufanyi kazi.
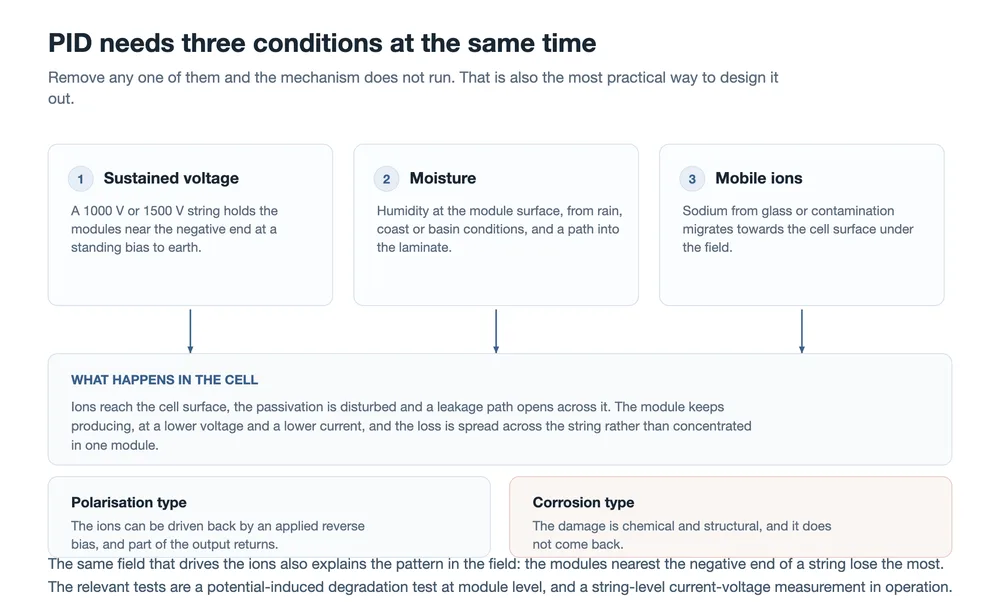
Mchoro wa uwanja unafuata utaratibu. Katika mnyororo, moduli zilizo karibu zaidi na mwisho hasi ziko kwenye upendeleo mkubwa zaidi wa kudumu kwa ardhi, na huharibika kwanza na zaidi. Ndiyo sababu pia PID ni rahisi kukosa: moduli moja inaonekana kawaida, hakuna joto na hakuna uharibifu unaoonekana, na ishara pekee ni kwamba mnyororo unazalisha chini ya inavyopaswa. Jaribio la ngazi ya moduli linalotumika kuhitimu muundo dhidi yake ni IEC TS 62804-1.
Matokeo yanagawanyika mara mbili. Pale ambapo athari ni ubaguzi wa uso wa seli, upendeleo wa kinyume unaotumika unaweza kuendesha ioni kurudi na kurejesha sehemu ya pato, ambayo ndiyo kazi za ukarabati wa usiku hufanya. Pale ambapo uharibifu umekuwa wa kemikali, uso wa seli wenyewe umebadilika na hasara ni ya kudumu. Kwa vitendo kiwanda huona mchanganyiko wa vyote viwili, ndiyo sababu urejeshaji huwa wa sehemu kila wakati.
Jinsi matatu yanavyolishana
Kuzichukulia tatu kama matatizo tofauti husababisha marekebisho tofauti ambayo kila moja hushughulikia sehemu ya hasara. Katika moduli ambayo imekuwa ikitumika kwa miaka kadhaa, kwa kawaida zipo pamoja na kuimarishana.
| Mzunguko | Utaratibu | Inamaanisha nini kwa ukaguzi |
|---|---|---|
| Kupasuka hadi doa la joto | Kupasuka huongeza upinzani wa ndani, kwa hiyo eneo linalozunguka hufanya kazi kwa joto zaidi chini ya mkondo wa kawaida | Uchunguzi wa infrared hupata matokeo; ni electroluminescence pekee inayopata sababu |
| Doa la joto hadi kupasuka | Mkazo wa joto unaorudiwa huongeza nyufa zilizopo na kuunda mpya | Doa la joto linalotengenezwa haliondoi uharibifu wa kimakanika uliosababishwa |
| PID hadi zote mbili | Hasara ya mnyororo mzima huzalisha kutolingana, na kutolingana hupasha joto seli dhaifu | Kipimo cha ngazi ya mnyororo kinaweza kuonekana kama uharibifu wa kawaida hadi picha ichukuliwe |
Kila ukaguzi unaweza na hauwezi kuthibitisha nini
Hakuna jaribio moja linalofunika yote matatu, na kila moja lina eneo lisiloonekana ambalo ni rahisi kusahau wakati matokeo ni ya kupita.
| Ukaguzi | Inaonyesha nini | Haionyeshi nini |
|---|---|---|
| Ukaguzi wa macho | Kuvunjika, uchafuzi, kutenganisha tabaka, kubadilika rangi | Hakuna kitu katika kiwango cha kupasuka au njia ya uvujaji |
| Electroluminescence | Nyufa, maeneo yasiyofanya kazi, baadhi ya kasoro za mawasiliano na muunganisho | Haipimi nguvu, na eneo jeusi ni kidokezo badala ya hukumu |
| Upigaji picha wa infrared | Mahali joto linazalishwa, chini ya hali yoyote ambayo uchunguzi unafanywa | Haiwezi kutenganisha kasoro ya kiungo na kupasuka na kivuli cha sehemu |
| Kipimo cha nguvu | Pato la jumla chini ya hali zilizotajwa | Huiripoti jumla ya kila hasara na haitambui hata moja |
| Majaribio ya aina | Ikiwa muundo unastahimili mkazo uliofafanuliwa, kama jaribio la doa la joto au jaribio la PID | Kupita kwa sampuli hakuelezi vitengo vilivyo uwanjani |
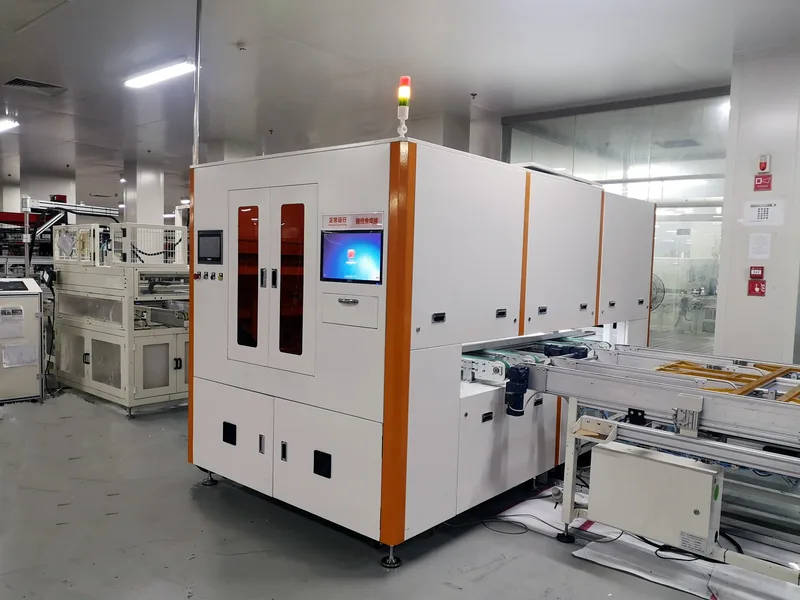
Kanuni ya vitendo ni kuoanisha kipimo cha moduli nzima na picha. Data ya nguvu inasema kwamba kitu kimebadilika; picha inasema wapi. Kifaa cha kupima electroluminescence kinachobebeka kipo kwa ajili ya kuoanisha huko uwanjani, na chombo hicho hicho hutumika kwenye mstari. Seti pana ya majaribio ya kuhitimu, na kila moja imeundwa kuvunja nini, imefunikwa katika vipimo vya kuegemea kwa moduli za PV.
Mahali mstari wa uzalishaji unaamua
Mbili kati ya tatu za kushindwa huamuliwa kwa kiasi kikubwa kabla moduli haijaondoka kiwandani, na ya tatu inategemea maamuzi yaliyofanywa wakati huo huo. Hiyo inazifanya kuwa suala la mstari badala ya suala la matengenezo pekee.
- Upangaji na ulinganishaji wa seli. Vikapu vyembamba vya mkondo hupunguza kutolingana kwa kudumu ambako doa la joto hulisha.
- Mkazo wa kutengeneza na utepe. Mipangilio ya joto la chini na uwekaji unaodhibitiwa hupunguza kasoro za kiungo na mzigo wa kimakanika kwenye seli.
- Mpangilio wa lamination. Utupu, joto na shinikizo pamoja huamua kama nafasi tupu inatokea juu ya seli, na nafasi tupu ni muhimu kwa kupasuka na kuenea kwa joto.
- Ushughulikiaji baada ya lamination. Kuunganisha kwa busi, kutengeneza fremu, kufunga sanduku la kiungo na kufungasha ni hatua ambazo moduli iliyokamilika ina uwezekano mkubwa wa kupakiwa kimakanika.
- Ufungaji na kuziba kingo. Hizi huamua jinsi unyevu unavyofika haraka kwenye uso wa seli, ambayo ni moja ya masharti matatu ambayo PID inahitaji.
- Sanduku la kiungo na mpangilio wa bypass. Mpangilio wa diodi huweka kiasi gani cha moduli kinalindwa wakati seli inashindwa.
Hakuna kati ya haya ni uamuzi wa mashine moja. Ni maamuzi kuhusu jinsi kila kituo kinavyowekwa, ndiyo sababu mfululizo wa vituo na mpangilio wa mstari ni ngazi sahihi ya kufikiria juu ya uimara wa moduli.
Maswali Yanayoulizwa Mara kwa Mara
Ni ipi kati ya tatu iliyo mbaya zaidi?
Kwa usalama, doa la joto: ni pekee linaloweza kuanzisha moto, kwa sababu hukusanya joto mahali pamoja. Kwa mapato, PID inaweza kuwa ghali zaidi, kwa sababu huharibu mnyororo mzima badala ya moduli moja. Kwa ubora wa utengenezaji, mpasuko mdogo ni mgumu zaidi, kwa sababu huletwa na mchakato na hauonekani kwa ukaguzi mwingi ambao mstari tayari unafanya.
Doa la joto linaweza kurekebishwa?
Ikiwa sababu ni ya nje, kama jani au kivuli, kuiondoa kunamaliza kupasha joto na moduli inarudi kawaida. Ikiwa seli tayari imeharibiwa, au kifuniko kimezeeka, kusafisha moduli hakurejeshi pato. Kupasha joto kunakoma; uharibifu unabaki.
Kwa nini jaribio la flash halikamati nyufa ndogo?
Kwa sababu hasara ni ndogo ikilinganishwa na moduli na mara nyingi iko ndani ya uvumilivu wa kipimo. Ufa unaotenganisha sehemu ya seli moja kati ya sitini huondoa chini ya asilimia moja ya pato, na mgawanyo wa nguvu wa idadi ya moduli ni mpana kuliko hilo. Umeme wa elektroluminensi huangalia mahali ambapo mkondo unapita badala ya kiasi, ndiyo sababu huona ufa.
Je, PID inaweza kuepukwa kwa kuchagua moduli sahihi?
Kwa kiasi. Nyenzo na ujenzi wa moduli huamua jinsi muundo unavyoweza kuathirika, na hilo ndilo jaribio la PID la ngazi ya moduli linakusudia kuthibitisha. Lakini upande wa mfumo pia ni muhimu: voltage ambayo moduli inaona ikilinganishwa na ardhi, mpangilio wa kuunganisha ardhi na unyevu wa eneo. Moduli inayofaulu jaribio bado inaweza kuharibika mahali ambapo hali ni kali zaidi kuliko hali za jaribio.
Je, kituo kinapaswa kukaguliwa mara ngapi?
Hakuna kipindi kimoja kinachofaa kila eneo. Kilicho muhimu ni kwamba ukaguzi uwe wa mara kwa mara na matokeo yalinganishwe: mbinu ile ile, hali zile zile na viwianishi vile vile, ili mabadiliko kati ya tafiti mbili yawe na maana. Utafiti wa infrared na utafiti wa elektroluminensi hujibu maswali tofauti na ni bora kupangwa pamoja.
Je, hitilafu hizi ni muhimu kwa teknolojia mpya za seli?
Hubadilika badala ya kutoweka. Seli nyembamba zaidi na muunganisho laini zaidi hufanya ufa uwezekane zaidi, moduli kubwa zaidi na voltage za juu za mnyororo hubadilisha mfiduo wa PID, na teknolojia za seli hutofautiana katika kiasi cha kuvumilia kivuli na upendeleo wa kinyume. Mbinu tatu zinabaki; uzito wao wa jamaa huhamia.
Mawazo ya mwisho
Sababu hizi tatu zimewekwa pamoja si kwamba zinafanana kwa sura. Ni kwamba zina tabia zinazofanana: kila moja huanza chini ya kizingiti cha ukaguzi wa kawaida, kila moja huendelea kwa utulivu, na kila moja ni rahisi kuzuia kuliko kurekebisha. Doa la moto ni seli moja inayobeba mkondo ambao haikuizalisha, ufa mdogo ni seli moja iliyopunguzwa eneo, na PID ni mnyororo unaofanya kazi ukiwa na njia ya uvujaji ambao haukuwa nao awali.
Kwa mtengenezaji, hitimisho lenye manufaa ni kwamba uimara huwekwa katika vituo vinavyoshughulikia seli: upangaji, uloweshaji, uwekaji tabaka na kila kitu kinachofuata baada ya tabaka. Kwa mwendeshaji, ni kwamba hizo tatu hugunduliwa na vyombo vitatu tofauti, na kwamba kituo kinachotazama tu mita yake ya uzalishaji kitaona hasara bila kuona sababu.
Je, kivuli daima husababisha doa la moto? Upendeleo wa kinyume umeelezwa
Kwa nini uunganishaji wa mabasi husababisha ufa wa seli wakati wa uwekaji tabaka
Upimaji wa EL kwa paneli za jua: ndani ya mstari dhidi ya nje ya mstari
Majaribio ya uimara wa moduli za PV na kila moja huvunja nini
Jaribio la joto na unyevu DH1000: aina za kushindwa na taratibu
Kwa nini seli za mawasiliano ya nyuma hushughulikia kivuli vizuri zaidi
Vituo vya mashine za utengenezaji wa paneli za jua na mpangilio wa mstari
Kipimo cha EL cha HD kinachobebeka kwa ukaguzi wa moduli
Dokezo la data: safu za hasara zilizotajwa katika ukurasa huu, 10 hadi 25% kwa tukio kali la doa la moto na 20 hadi 40% kwa PID ya hali ya juu, ni safu zinazotajwa kwa kawaida katika tasnia badala ya matokeo yaliyopimwa na sisi, na hutofautiana kulingana na moduli, eneo na muda wa mfiduo. Vizingiti vya joto ni thamani za kawaida kwa doa la moto la ndani, si mipaka katika kiwango. Mbinu za jaribio zinazorejelewa ni jaribio la doa la moto la ngazi ya moduli katika IEC 61215 na jaribio la uharibifu unaosababishwa na uwezo katika IEC TS 62804-1.
Inayohusiana: Jinsi paneli ya sola inavyotengenezwa: kila hatua na kila ukaguzi hufuata kasoro zinazopita hizo hadi shambani.