Utabukaji wa Lamina ya EPE Encapsulant: Umbo la Mstari
Jedwali la Yaliyomo
Jibu la haraka: Filamu ya kufunika ya EPE, pia huitwa POE ya kufunika iliyotolewa kwa pamoja, ni filamu ya tabaka tatu yenye kiini cha polyolefin kati ya tabaka za ngozi za EVA. Muundo huu upo ili kupata upenyezaji mdogo wa unyevu wa POE na upinzani dhidi ya PID bila ugumu wa kushughulikia wa POE, kwa sababu ngozi za EVA hushikamana na kioo na karatasi ya nyuma kama vile kifuniko cha kawaida hufanya. Kutenganisha kwa umbo la mstari katika moduli iliyofunikwa na EPE kwa kawaida hufuatilia moja ya sababu tatu: uunganishaji wa kutosha katika tabaka la kiini, uchafu kwenye uso wa kioo au karatasi ya nyuma unaozuia ushikamano, au mzunguko wa kufunika ambapo kupanda kwa joto kuliruhusu filamu kutiririka kabla ya mrundikano kutulia. Kutenganisha kwa umbo la mstari badala ya mabaka yenyewe ni kidokezo cha utambuzi — hufuata mwelekeo wa mtiririko wa kifuniko, jambo linaloelekeza kwenye mzunguko wa kufunika badala ya kundi la nyenzo.
Utengenezaji wa Moduli za PV · na Jerry, Ooitech
Utangulizi: EPE ni nini Kifuniko Filamu?
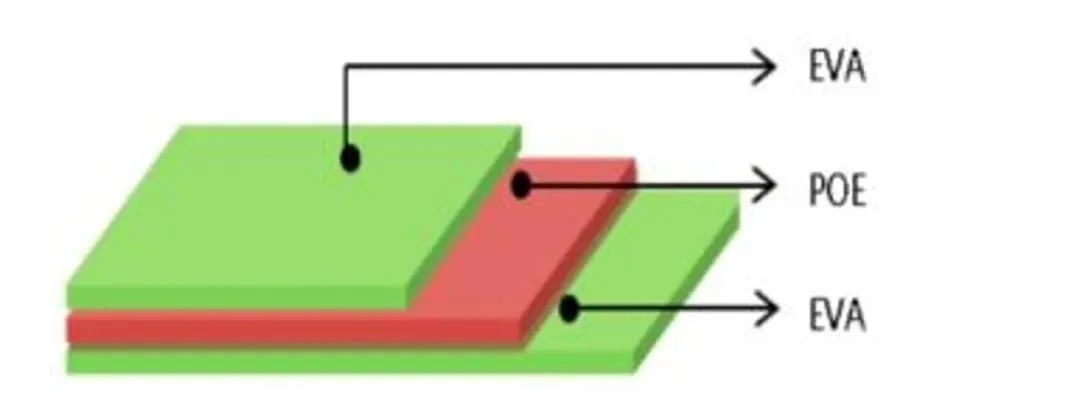
Filamu ya kifuniko cha EPE, inayojulikana pia kama kifuniko cha POE kilichotengenezwa kwa co-extrusion, ni nyenzo ya ufungaji wa photovoltaic inayozalishwa kwa kuchanganya resini ya POE na resini ya EVA kwa co-extrusion. Katika utengenezaji wa moduli za sola, hutumiwa hasa kuchanganya urahisi wa usindikaji wa EVA na uwezo wa kuzuia unyevu na kupambana na PID wa POE.
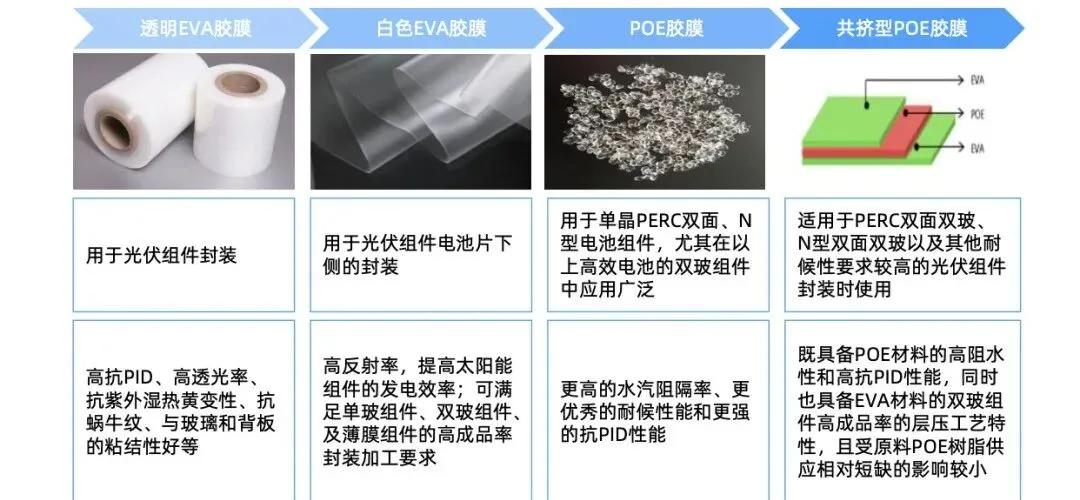
Filamu ya kawaida ya EVA hutumika sana katika uzalishaji wa moduli za PV kwa sababu inatoa utendaji mzuri wa kuzuia PID, upenyezaji mkubwa wa mwanga, upinzani dhidi ya kuwa njano kutokana na UV na joto-nyevu, upinzani dhidi ya snail-trail, na mshikamano mkubwa na kioo na backsheet. Hata hivyo, EVA pia ina mapungufu, kama vile utendaji hafifu wa kuzuia unyevu, upitishaji wa mvuke wa maji ulio juu zaidi, na hatari kubwa ya PID chini ya hali fulani za uendeshaji.
Filamu ya POE, kwa kulinganisha, ina kizuizi bora cha mvuke wa maji, upinzani mkubwa wa hali ya hewa, na uwezo wa kuaminika zaidi wa kupambana na PID. Lakini POE pia ina changamoto zake za usindikaji: mshikamano wake na kioo na backsheet kwa kawaida ni hafifu kuliko EVA, mmenyuko wake wa crosslinking ni wa polepole, na wakati wa uzalishaji wa moduli filamu inaweza kuteleza au kuhama kwa urahisi zaidi, jambo ambalo linaweza kupunguza ufanisi wa uzalishaji.
Hii ndiyo sababu filamu ya EPE ilitengenezwa. Kupitia mchakato wa co-extrusion, POE inafungwa na tabaka za EVA, na kutengeneza muundo wa sandwich wa EVA-POE-EVA. Muundo huu unahifadhi kizuizi kikubwa cha unyevu cha POE, kusaidia kulinda seli za sola dhidi ya mvuke wa maji, huku pia kudumisha mshikamano mzuri wa lamination na urahisi wa usindikaji wa EVA. Katika uzalishaji wa kawaida, EPE inaweza kuboresha uaminifu wa moduli na mavuno ya utengenezaji wakati nyenzo na mchakato wa lamination unadhibitiwa vizuri.
Utaratibu wa Kiufundi: Kwa Nini EPE Inaweza Kutenganisha Wakati wa Lamination
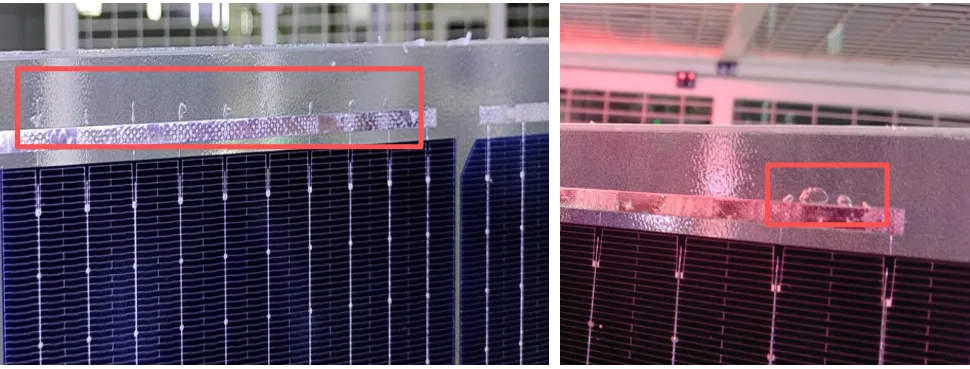
Ingawa EPE inachanganya faida za EVA na POE, nyenzo hizi mbili hazifanyi kazi sawa kabisa wakati wa lamination. Mikondo yao ya curing, sifa za crosslinking, polarity, uwezo wa kunyonya viungio, na tabia ya upanuzi wa joto ni tofauti. Tofauti hizi zinaweza kusababisha kutenganishwa kwa tabaka na kutokea kwa mapovu, hasa karibu na maeneo ya solder ribbon ambapo shinikizo la ndani na mabadiliko ya unene ni dhahiri zaidi.
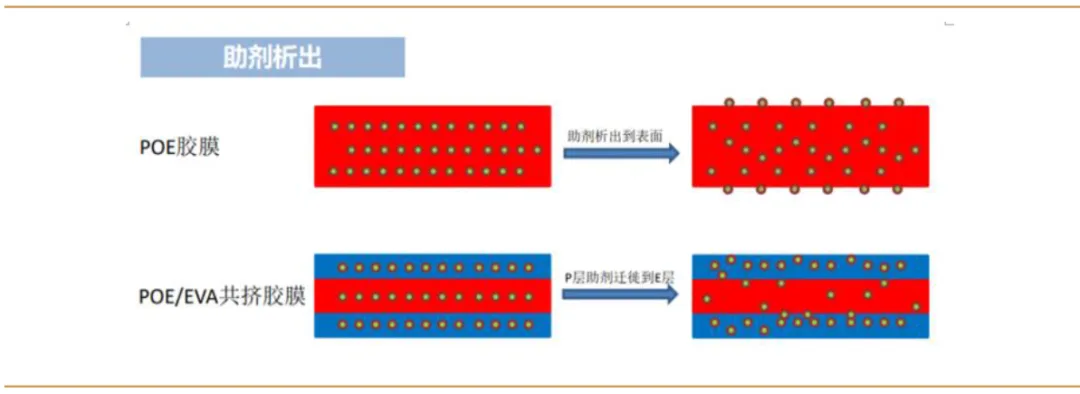
EVA na POE zina upolaji tofauti. EVA ni nyenzo yenye upolaji, hivyo ina uwiano mzuri na viungio vingi. POE haina upolaji mwingi, hivyo uwezo wake wa kuhifadhi viungio vya upolaji ni tofauti. Kwa muda wa kuhifadhi, viungio vilivyo ndani ya tabaka la POE vinaweza kuhamia hatua kwa hatua kuelekea tabaka za EVA, ambazo zina upolaji mkubwa na uwezo bora wa kunyonya.
Uhamiaji huu wa viungio hubadilisha muundo wa ndani na utendaji wa filamu ya EPE. Matokeo yake, nguvu ya kuunganisha kati ya tabaka za POE na EVA inaweza kupungua. Katika hali mbaya, tabaka la POE linaweza kubanwa, kutenganishwa, au kutenganishwa kwa sehemu wakati wa uunganishaji wa moduli. Hii pia ni sababu moja kwa nini maisha ya rafu ya filamu ya EPE kwa ujumla ni mafupi kuliko yale ya EVA moja au filamu ya kufunika ya POE moja.
| Kipengele Muhimu | Utaratibu | Kasoro Inayowezekana katika Uunganishaji wa Moduli |
|---|---|---|
| Uhamiaji wa viungio | Viungio vya upolaji kama vile mawakala wa kuunganisha na vidhibiti huhamia kutoka POE hadi EVA kwa muda | Kiwango cha chini cha kuunganisha cha POE, kupungua kwa mshikamano, kutenganisha kwa tabaka la EPE |
| Kutofautiana kwa kasi ya kuunganisha | EVA kwa kawaida huunganisha kwa kasi zaidi kuliko POE wakati wa uunganishaji | Tabaka la EVA huwa gumu mapema wakati POE bado ni kimiminika, na kusababisha usawa wa mkazo kati ya tabaka |
| Tofauti ya mgawo wa upanuzi wa joto | EVA na POE zinaonyesha tabia tofauti ya upanuzi na kupungua baada ya kuimarisha | Mkazo wa ndani wakati wa kupoza, uwezekano wa kutenganisha kwa tabaka |
| Tofauti ya unene wa ndani | Unene wa tabaka la POE unaweza kuwa usio sawa katika mwelekeo wa TD, au EPE inakuwa nyembamba kwa sehemu karibu na utepe na busbar | Upungufu wa gundi wa ndani, mkusanyiko wa gesi, mapovu yenye umbo la mstari |
| Shinikizo la mwingiliano wa utepe na busbar | Unene wa mrundikano wa ndani ni mkubwa zaidi kwenye sehemu za kuunganisha | Mtiririko wa kufunika, kutenganisha kwa sehemu, mapovu ya mstari yanayotoka kwenye maeneo ya utepe |
Uchambuzi wa Kiufundi: Uundaji wa Viputo vya Umbo la Mstari Kando ya Riboni
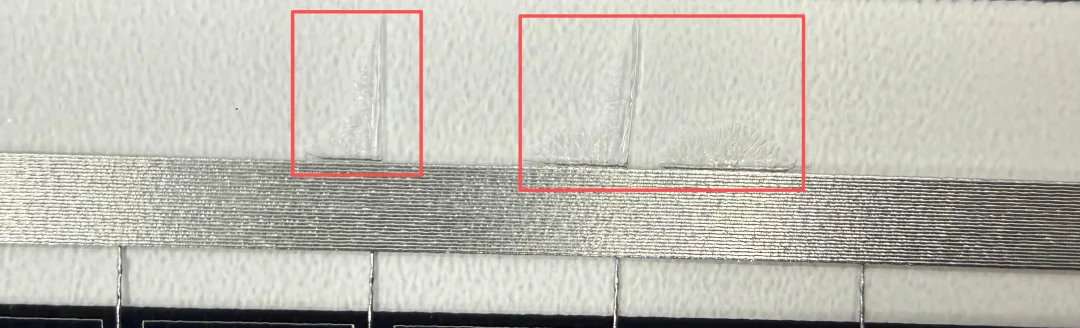
Viputo vya umbo la mstari vinavyoenea kutoka kwa riboni za solder mara nyingi huhusiana na athari ya pamoja ya uhamiaji wa viungio, kasi isiyolingana ya kuunganisha mtambuka, na tabia tofauti ya upanuzi wa joto kati ya EVA na POE.
Wakati wa uwekaji tabaka, EVA huunganisha mtambuka kwa kasi zaidi kuliko POE. Ikiwa tabaka la POE haliunganishi mtambuka kwa wakati, gesi za mmenyuko zinazozalishwa wakati wa mtengano wa peroksidi zinaweza zisitolewe kikamilifu kabla ya shinikizo kutumika. Gesi hizi zinaweza kubaki zimenaswa ndani ya moduli na kuunda viputo.
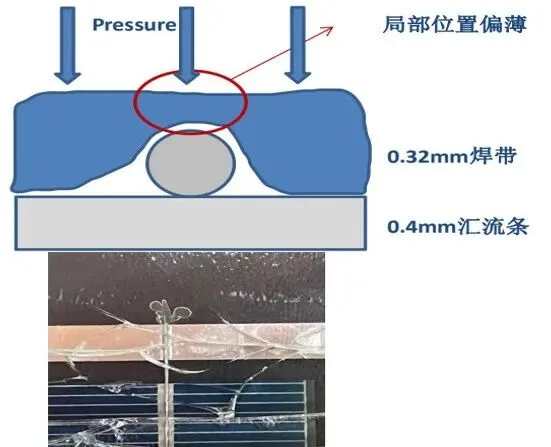
Sababu nyingine ya kawaida ni kupungua kwa unene wa filamu ya EPE kwa sehemu kwenye nafasi za riboni na busbar. Tabaka la kati la POE la EPE linaweza kuwa na kutofautiana kwa unene katika mwelekeo wa TD kutokana na sababu za malighafi. Kwa kuongezea, wakati wa uwekaji tabaka, unene unaoingiliana wa riboni na busbar huongeza shinikizo la eneo hilo. Hii inaweza kufanya EPE kuwa nyembamba zaidi mahali hapo, na kuunda sehemu dhaifu ambapo uhaba wa gundi au mkusanyiko wa gesi una uwezekano mkubwa zaidi.
Kwa ufupi, eneo la riboni hupokea shinikizo kubwa zaidi wakati wa uwekaji tabaka. Ikiwa tabaka za EVA zimeanza kuunganisha mtambuka wakati tabaka la POE karibu na riboni bado liko katika hali ya kutiririka, muundo wa EPE unaweza kutenganishwa kwa sehemu. Kifuniko kilichobaki kwenye nafasi ya riboni kinaweza kuwa na tabia inayofanana zaidi na POE, na kuunganisha mtambuka kwa polepole na mwelekeo mkubwa wa kutiririka. Chini ya shinikizo la uwekaji tabaka, hii inaweza kuunda viputo vya umbo la mstari vyenye rangi au uwazi vinavyoenea nje kutoka kwa riboni.
Dalili kuu za mchakato za kuzingatia
Viputo huonekana hasa kando ya njia za riboni za solder badala ya kwa nasibu katika moduli nzima.
Kasoro inaweza kuonekana kama athari nyembamba za mstari za hewa zinazoea nje kutoka maeneo ya riboni au busbar.
Tatizo linaweza kuwa dhahiri zaidi wakati filamu ya EPE imehifadhiwa kwa muda mrefu.
Kasoro inaweza kuongezeka wakati joto la uwekaji tabaka, muda wa utupu, muda wa shinikizo, au kiwango cha kuponya hakulingani vizuri na muundo maalum wa EPE.
Mapendekezo ya Udhibiti wa Kivitendo kwa Kasoro za Uwekaji Tabaka wa EPE
Kwa viputo vinavyosababishwa na tabia ya asili ya nyenzo ya kifuniko cha EPE, suluhisho linapaswa kuchanganya usimamizi wa nyenzo na uboreshaji wa mchakato wa uwekaji tabaka. Haitoshi kurekebisha kigezo kimoja tu bila kuangalia hali ya kuhifadhi filamu, mkondo wa uwekaji tabaka, na usambazaji wa shinikizo la eneo la riboni.
1. Dhibiti muda wa kuhifadhi nyenzo za EPE
Panga ununuzi na matumizi ya uzalishaji wa EPE encapsulant kwa uangalifu. Kwa sharti kwamba uzalishaji hauathiriwi, punguza muda wa kuhifadhi wa filamu ya EPE kadri inavyowezekana. Muda mfupi wa kuhifadhi husaidia kupunguza uhamishaji wa viungio kutoka safu ya POE kwenda kwenye safu za EVA, na kufanya tabia ya awali ya kuunganisha na kuunganisha msalaba kuwa thabiti zaidi.
2. Ongeza ipasavyo joto la chumba cha kwanza la lamination
Ongezeko linalofaa la joto la chumba cha kwanza la lamination linaweza kuharakisha kuunganisha msalaba kwa POE katika filamu ya EPE. Hii husaidia kuepuka hali ambapo EVA tayari imefikia kiwango cha juu cha kuunganisha msalaba wakati POE bado ni kioevu. Usawazishaji bora kati ya ukomavu wa EVA na POE unaweza kupunguza mkazo kati ya safu na kusaidia kuzuia mapovu yenye umbo la mstari karibu na nafasi za ribbon.
3. Linganisha utupu, shinikizo, na muda wa ukomavu
Ikiwa shinikizo litawekwa mapema wakati safu ya POE bado ni kioevu sana, gesi inaweza kunaswa au kusukumwa kando ya maeneo ya ribbon. Mapishi ya lamination yaliyoundwa vizuri yanapaswa kuruhusu muda wa kutosha wa kutoa hewa na kulainisha nyenzo kabla ya shinikizo kamili kuwekwa. Mpangilio kamili unapaswa kuthibitishwa kwa vipimo vya kiwango cha kuunganisha msalaba, vipimo vya nguvu ya kuchanua, na ukaguzi wa mwonekano baada ya lamination.
4. Angalia urefu wa mrundikano wa ribbon na busbar
Kwa sababu shinikizo la ndani ni kubwa zaidi karibu na ribbon na busbar, unene mkubwa wa mrundikano unaweza kufanya EPE kuwa nyembamba katika sehemu hizi. Timu za uzalishaji zinapaswa kuangalia usawa wa soldering, mpangilio wa ribbon, mwingiliano wa busbar, na uthabiti wa layup. Kupunguza tofauti ya urefu wa ndani kunaweza kupunguza hatari ya uharibifu wa encapsulant wa ndani na kutokea kwa mapovu.
5. Thibitisha ubora wa EPE inayoingia
Kwa filamu ya EPE, ukaguzi wa kuingia haupaswi kuangalia tu mwonekano na unene, bali pia kuzingatia usawa wa unene, maisha ya rafu, hali ya kuhifadhi, tabia ya maudhui ya gel, na utendaji wa kushikamana. Ikiwezekana, lamination ya majaribio inapaswa kufanywa kabla ya uzalishaji wa wingi wakati wa kubadilisha wasambazaji, batches, au miundo ya moduli.
Blogu hii inatokana na uchambuzi wa vitendo wa hali isiyo ya kawaida katika uzalishaji wa moduli za PV na marejeleo yafuatayo:
Uzoefu wa uwandani kutoka kwa uchambuzi wa kasoro isiyo ya kawaida wakati wa uzalishaji wa moduli za photovoltaic
Dow Chemical, Zhang Wenxin, "POE Empowering High-Performance Photovoltaic Modules"
Southwest Securities, "N-Type Iteration, POE Industry Opens a High-Growth Cycle"
Uzalishaji wa Kemikali na Teknolojia, "Utafiti kuhusu Mwitikio wa Kuunganisha wa Filamu ya Kufunika ya Polyolefin kwa Photovoltaics"
Maoni ya Ooitech
Kama msambazaji wa vifaa, tunaona hivi: Bubbles za laini za ribbon zinazohusiana na EPE si suala la nyenzo tu, bali pia suala la dirisha la mchakato ambalo linategemea wasifu wa joto la lamination, ufanisi wa vacuum, muda wa shinikizo, na usawa wa layup. Kwa watengenezaji wa moduli wanaotumia teknolojia za juu za seli na miundo mikubwa, uvumilivu wa mtiririko wa encapsulant na urefu wa mrundikano wa ndani unakuwa mdogo sana, hivyo udhibiti wa maisha ya rafu ya nyenzo na uthibitishaji wa mapishi ya lamination unapaswa kuchukuliwa kama sehemu ya mfumo huo wa ubora. Mstari thabiti wa uzalishaji wa paneli za jua unahitaji uteuzi mzuri wa encapsulant na uthibitishaji wa mchakato wenye nidhamu kabla ya uzalishaji wa wingi.