Lamineta ya Paneli ya Sola — Mchakato wa Kulaminisha Umefafanuliwa
Jedwali la Yaliyomo
Jibu la haraka: Kuunganisha ni hatua inayobadilisha mrundikano legefu wa kioo, encapsulant, seli zilizounganishwa na backsheet kuwa kitu kimoja kilichofungwa na kigumu. Laminator huvuta utupu ili kuondoa hewa iliyonaswa, kisha hutumia shinikizo wakati platens zinapopasha joto mrundikano hadi EVA iunganishe. Dirisha la mchakato ni nyembamba: uunganishaji huendelea karibu 140 °C hadi 150 °C, wakati mrundikano unapopita katika eneo karibu 120 °C ambapo encapsulant bado ni kimiminika na huwa rahisi kuunda mapovu, na kupoa lazima kudhibitiwe kwa hatua za karibu 20 °C ili kuepuka mkazo wa joto kwenye seli. Usawa wa joto katika platen ni vipimo vinavyoamua ubora, kwa sababu kona baridi huacha encapsulant isiyokomaa na sehemu ya joto kupita kiasi huiharibu. Kasoro zote mbili zinaonekana sawa katika ukaguzi wa mwisho na hufanya kazi tofauti sana baada ya miaka mitano nje.
Utengenezaji wa Moduli za PV · na Jerry, Ooitech
Mchakato wa Uzalishaji wa Paneli za Sola: Ulamina
Leo tunatazama moja ya michakato muhimu katika utengenezaji wa moduli za sola: uwekaji.
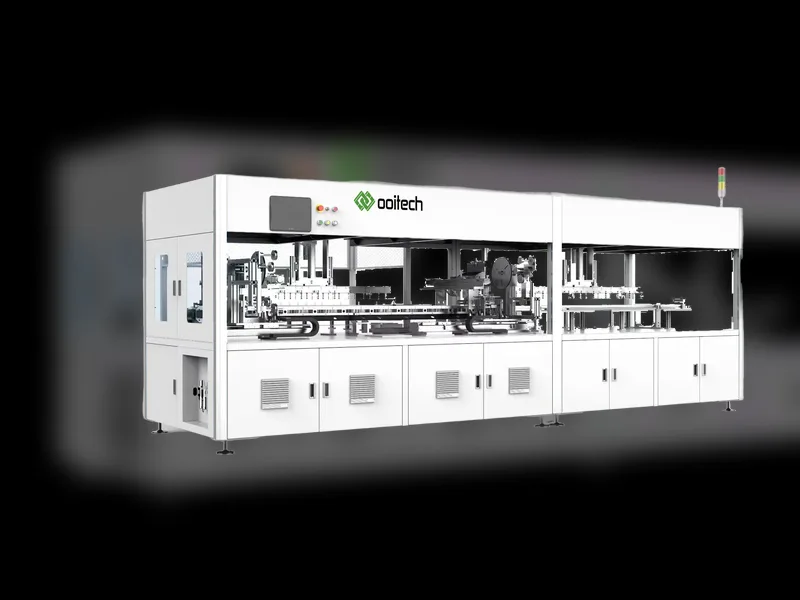
Katika mstari wa uzalishaji wa moduli ya photovoltaic, lamination si hatua ya kupasha joto tu. Ni moja ya michakato muhimu zaidi inayoamua utendaji wa mwisho, uaminifu, mwonekano, na maisha ya huduma ya paneli ya jua iliyokamilika. Kupitia joto linalodhibitiwa, utupu, na shinikizo, seli za jua, kioo, EVA au POE kifuniko, backsheet na vifaa vingine huunganishwa kuwa moduli imara iliyounganishwa.
Mchakato mzuri wa uwekaji husaidia kuboresha uzalishaji wa nguvu wa muda mrefu na kulinda moduli dhidi ya unyevu, mkazo wa mitambo, mzunguko wa joto, na hali ya hewa ya nje. Ikiwa uwekaji haudhibitiwi vizuri, matatizo kama vile mapovu, mshikamano mbaya, nyufa za seli, kasoro za pembezoni, au uunganishaji mdogo wa encapsulant yanaweza kutokea.
Kanuni ya Kufanya Kazi ya Moduli ya Jua Laminator
Laminator ya kawaida ya paneli za sola inaundwa hasa na sehemu zifuatazo:
| Sehemu Kuu | Kazi |
|---|---|
| Sahani ya Chini / Sahani ya Kupasha Joto | Uso tambarare wa kupasha joto. Kwa kawaida hupashwa joto kwa mafuta ya joto la juu au vijiti vya kupasha joto vya umeme ili kufikia joto la mchakato linalohitajika. |
| Kifuniko cha Juu | Kimewekwa na membrane ya silicone, pete ya kuziba, na sehemu zinazohusiana. Husogea chini kufunga chumba na kutumia shinikizo kupitia membrane. |
| Chumba cha Juu | Nafasi kati ya kifuniko cha juu na membrane ya silicone. |
| Chumba cha Chini | Nafasi kati ya sahani ya kupasha joto na kifuniko cha juu baada ya kufungwa. |
| Pampu ya Utupu | Hutumika kuondoa hewa kwenye chumba cha juu au cha chini na kuondoa hewa kutoka kwenye mrundikano wa moduli. |
| Pampu ya Hewa / Mfumo wa Kuingiza Hewa | Hutumika kuingiza hewa kwenye chumba cha juu au cha chini na kutumia shinikizo wakati wa uwekaji. |
Baada ya kuelewa sehemu hizi kuu, tunaweza kuangalia jinsi laminator inavyofanya kazi hatua kwa hatua.
Hatua ya 1: Kufunga Kifuniko
Baada ya moduli kuingia kwenye laminator, kifuniko cha juu kinasogea chini chini ya nguvu ya silinda za haidroliki. Kinapofikia nafasi sahihi, pete ya kuzuia inayopatikana kwenye kifuniko cha juu inagusana kwa nguvu na bamba la chini, na kuunda nafasi iliyofungwa. Nafasi hii iliyofungwa ni chumba cha chini.

Mchoro unaweza kuonekana rahisi, lakini unasaidia kuelezea muundo wa msingi kwa uwazi.
Hatua ya 2: Kutoa Hewa kwenye Chumba cha Chini
Jinsi chumba hicho kinaweza kuondolewa hewa kwa haraka kiasi gani, na ni mchanganyiko upi wa pampu unaofanya kazi hiyo, umeelezwa katika pampu za utupu za laminator na dirisha la uondoaji gesi la EVA.
Pampu ya kutoa hewa inaanza kutoa hewa kwenye chumba. Katika mazingira mengi ya uzalishaji, mchakato wa kutoa hewa huchukua takriban dakika 6, ingawa muda kamili unategemea aina ya moduli, nyenzo ya kufunika, muundo wa laminator, na mapishi ya mchakato.
Wakati wa kutoa hewa, bamba la chini tayari limewashwa. Mara moduli inapoingia kwenye laminator, inaendelea kuwashwa hadi inakaribia joto lililowekwa la bamba la kupasha joto. Katika hatua hii ya kupasha joto, filamu ya kufunika inaanza kuyeyuka, ikibadilika kutoka hali ngumu hadi hali ya kutiririka.
Mazingira ya kutoa hewa huruhusu hewa na gesi zinazoweza kuyeyuka zilizo ndani ya kufunika kilichoyeyuka na mrundikano wa moduli kutoka. Hii ni muhimu sana. Ikiwa gesi iliyonaswa haitaondolewa kabla ya kufunika kuanza kuganda, mapovu yanaweza kubaki ndani ya moduli baada ya kuunganishwa.
Hatua ya 3: Kupuliza Chumba cha Juu na Shinikizo la Kuunganisha
Baada ya kutoa hewa, chumba cha juu kinapulizwa. Utando wa silikoni ni nyenzo inayonyumbulika, hivyo hupanuka na kubadilika umbo chini ya shinikizo la hewa. Kisha inagusa kwa nguvu uso wa moduli na kutumia shinikizo linalofanana.
Shinikizo hili husaidia kulazimisha mapovu yaliyobaki kutoka kwenye moduli. Wakati huo huo, mchanganyiko wa joto na shinikizo hufanya kufunika kunayotiririka kuanza kuganda na kuunganishwa. Kufunika hatua kwa hatua hubadilika kutoka hali kama kioevu hadi safu thabiti ya kuunganisha.

Mchoro huu unaonyesha kwamba baada ya kupuliza, utando wa silikoni unashikamana kwa nguvu kwenye moduli. Pia husaidia kuzuia kufunika kilichoyeyuka kusongwa nje kupita kiasi chini ya shinikizo.
Hatua ya 4: Kushikilia Shinikizo na Kuganda
Wakati chumba cha juu kinapofikia shinikizo linalohitajika, laminator huweka shinikizo hili kwa muda fulani. Katika kipindi hiki cha kushikilia, kufunika kunaendelea kuunganishwa hadi kiwango kinachohitajika cha kuunganishwa kifikiwe.
Baada ya mchakato kukamilika, chumba cha chini kinapulizwa hewa ili kuachilia hali ya utupu. Wakati huo huo, chumba cha juu kinaondolewa hewa ili kuachilia shinikizo. Kisha kifuniko cha juu kinatenganishwa na bamba la chini, na moduli inasogea hadi chumba cha kupoza kabla ya kupakuliwa.

Mchoro huu kutoka kwa tovuti unatoa wazo la jumla la mtiririko wa mchakato.
Maelezo Muhimu ya Mchakato
Kitambaa Kisichoshikamana Kinahitajika
Moduli haigusi moja kwa moja utando wa silikoni au bamba la kupasha joto. Tabaka la kitambaa kisichoshikamana huwekwa kati yao. Kazi yake kuu ni kuzuia EVA iliyoyeyuka au kifuniko kingine chochote kushikamana na bamba la kupasha joto au utando wa silikoni.
Mashine za Kisasa za Kufunga Kawaida Hutumia Vyumba Vitatu vya Kazi
Mashine nyingi za kisasa za kufunga moduli za PV zimeundwa na vyumba vitatu vya kazi, na kila chumba kina lengo tofauti la mchakato.
| Hatua | Lengo Kuu | Kipengele cha Kawaida cha Mchakato |
|---|---|---|
| Hatua ya Kwanza | Yeyusha kifuniko na ondoa mapovu ya hewa | Joto la chini, utupu, na shinikizo dogo. Kawaida karibu 120°C kutegemea nyenzo na mapishi. |
| Hatua ya Pili | Uunganishaji mtambuka wa kifuniko na ufungaji wa mwisho | Joto la juu na shinikizo kubwa. Kawaida karibu 140°C kutegemea nyenzo na mapishi. |
| Hatua ya Tatu | Kupoza na kuimarisha umbo | Utupu, shinikizo dogo sana, na joto la chini la bamba karibu 20°C ili kupoza moduli. |
Sababu ya kutumia hatua tatu ni hasa kuboresha ufanisi wa uzalishaji na uthabiti wa mchakato.
Katika hatua ya kwanza, lengo kuu ni kuyeyusha kifuniko na kuondoa mapovu ya hewa. Joto haipaswi kuwa juu sana, na shinikizo haipaswi kuwa kubwa sana. Ikiwa kifuniko kitaanza kuunganishwa mtambuka mapema sana, mapovu ya ndani yanaweza yasitoke vizuri, na mapovu yatabaki ndani ya moduli iliyokamilika.
Katika hatua ya pili, lengo kuu ni uunganishaji mtambuka. Joto ni la juu na shinikizo ni kubwa, ambayo husaidia kuharakisha mmenyuko wa kuponya kifuniko na kuboresha utendaji wa ufungaji.
Katika hatua ya tatu, kupoza ni kazi kuu. Shinikizo dogo tu linahitajika ili kupunguza uharibifu au kupinda wakati wa kupoza.
Hitilafu za Kawaida katika Mchakato wa Kufunga
| Kasoro | Sababu Zinazowezekana |
|---|---|
| Mapovu kwenye uso wa seli ya sola | Joto la hatua ya kwanza ni juu sana, encapsulant hufanya crosslinking kabla mapovu kutoka, hali ya vacuum isiyo ya kawaida, kasi ya vacuum haitoshi, au muda wa vacuum ni mfupi sana. |
| Mapovu yanayofanana na theluji kwenye kingo au pembe nne | Urefu wa fremu ya laminating unaweza usifae, au ukubwa wa fremu unaweza usilingane vizuri na moduli. |
| Nguvu ya kumenya au kiwango cha crosslinking hakijafuzu | Joto ni la chini sana, shinikizo ni dogo sana, muda wa kushikilia ni mfupi sana, au tatizo la ubora wa encapsulant. |
| Nyufa za seli baada ya laminating | Shinikizo la laminating ni juu sana, vitu vya kigeni kwenye kitambaa cha joto la juu, au uso wa kitambaa usio sawa. |
| Mapovu karibu na eneo la ribbon | Tatizo la ubora wa flux, flux haijakauka kikamilifu, au matatizo ya mabaki yanayohusiana na soldering. |
Kwa ubora thabiti wa moduli, mapishi ya laminating hayapaswi kunakiliwa kwa upofu kutoka bidhaa moja hadi nyingine. Unene tofauti wa kioo, teknolojia ya seli, aina ya encapsulant, ukubwa wa moduli, muundo wa backsheet, na kasi ya uzalishaji vyote vinaweza kuhitaji marekebisho ya mapishi.
Maoni ya Ooitech
Kama msambazaji wa vifaa, tunaona hivi: lamination mara nyingi ndipo mikengeuko midogo ya mchakato inakuwa matatizo ya ubora yanayoonekana, hivyo viwanda vinapaswa kuchukulia mapishi ya laminator kama kigezo cha uzalishaji kinachodhibitiwa, si mpangilio wa mashine tu. Kwa moduli za ufanisi wa juu kama MBB, TOPCon, IBC, au bidhaa za shingled, shinikizo la sare, utendaji thabiti wa utupu, na kanda sahihi za kupasha joto ni muhimu sana kwa sababu muundo wa seli na muundo wa muunganisho unaweza kuwa nyeti zaidi kwa mkazo. Ooitech inaamini mstari mzuri wa moduli hauhusu tu kununua vifaa, bali pia kulinganisha mafunzo ya mchakato, tabia ya vifaa, na matengenezo ya kila siku katika mfumo mmoja thabiti wa uzalishaji.