Madoa ya PL, Malengelenge, na Alama za Mashua: Hatua Ipi
Jedwali la Yaliyomo
Jibu la haraka: Madoa ya Photoluminescence, malengelenge na alama za mashua ni saini tatu tofauti za kasoro, na msimu unahusika: kuanzia Juni hadi Septemba, zaidi ya 80% ya kasoro za kiwango cha wafer kwenye mistari mingi zinatoka kwenye kikundi kimoja cha sababu za mchakato. Zote tatu zinaonekana sawa katika picha ya ubora wa chini na zina marekebisho tofauti kabisa. Doa la PL kwa kawaida huashiria tatizo la uchafuzi au utunzaji badala ya la joto. Malengelenge hufuatiliwa hadi hatua ya uwekaji au ukaushaji ambapo tabaka liliundwa bila usawa. Alama za mashua ni saini ya mtoa huduma — nafasi ya wafer kwenye mashua ilijirudia katika mchakato. Unene wa tabaka unaohusika upo kwenye 1 nm, 1.5 nm, 3 nm, 5 nm na 6 nm, ambao ni mwembamba vya kutosha kwamba athari ya uso inatawala juu ya tabia ya jumla. Mpangilio wa uchunguzi unapaswa kufuata umbo la kasoro, si mpangilio wa mchakato.
Utengenezaji wa Moduli za PV · na Jerry, Ooitech
Madoa ya PL, Malengelenge, na Alama za Mashua: Ni Hatua Ipi ya Kukagua Kwanza?
Kila mwaka kuanzia Juni hadi Septemba, zaidi ya 80% ya viwanda vya seli za sola hukumbana na kichwa kimoja kabisa. Warsha huwekwa kwa joto la kudumu la 25℃, mapishi ya mchakato hubaki bila kubadilishwa, mtiririko wa gesi huwa wa kawaida kabisa, na mikondo ya joto hukaa ndani ya mipaka ya vipimo. Hata hivyo, maisha ya wabebaji wachache baada ya passivation huendelea kushuka. Mabadiliko ya mavuno kwa kawaida hupuuzwa kama athari isiyoeleweka ya kiangazi. Mwongozo huu unachambua visababishi vinne vya msingi vinavyoweza kufuatiliwa na kutoa marekebisho ya kiutendaji ya mchakato kwa msimu wa kiangazi.
Mandhari ya Tatizo na Wasifu wa Kasoro
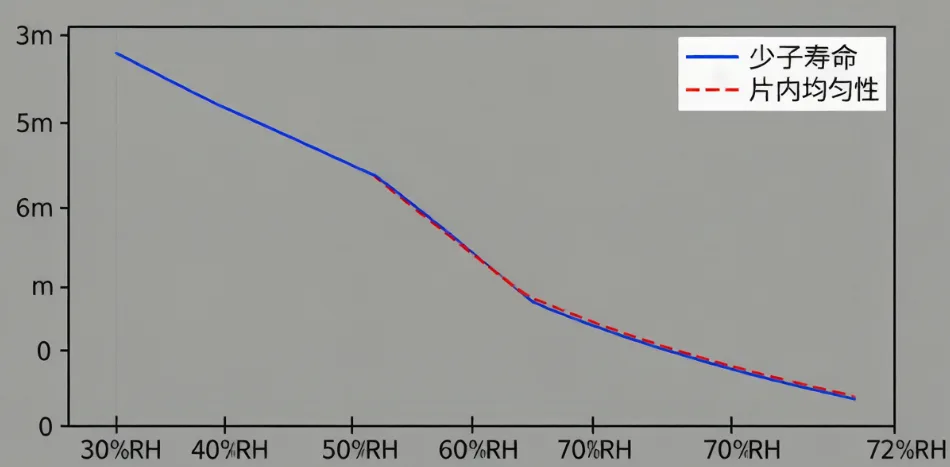
Chukua kisa halisi kutoka kiwanda kimoja Mashariki mwa China mwezi huu wa Juni. Warsha ilikuwa na joto la kudumu la 25℃, lakini kipimo cha unyevu cha chumba safi kilifikia 72%. Ikilinganishwa na unyevu wa 30% wakati wa baridi, hiyo ni zaidi ya mara mbili. Wahandisi wa mchakato waligundua maisha ya wabebaji wachache baada ya passivation yalishuka kwa ujumla, yakishuka kutoka 2 ms ya kawaida hadi 1.2 ms. Hata mbaya zaidi, safu za juu na chini za bomba moja zilionyesha tofauti ya 40% katika maisha.
Hili si tukio la pekee. Unaweza kudhibiti joto la warsha, lakini unyevu ni kiumbe tofauti. Dhoruba ya mvua ya ghafla ya kiangazi inaweza kwa urahisi kuongeza unyevu wa chumba safi kutoka 50% hadi 80%. Kila hatua moja katika mchakato wa passivation ni nyeti sana kwa unyevu huu.
Passivation si tu kufunika filamu. Ifikirie kama roketi ya hatua mbili. Hatua ya kwanza ni uwekaji wenyewe, ikitegemea passivation ya kemikali kutoka Al₂O₃ au SiNₓ ili kujaza vifungo vilivyolegea, pamoja na passivation ya athari ya uwanja ili kukandamiza muunganiko wa uso. Hatua ya pili ni passivation ya hidrojeni. Uchomaji wa joto la juu hulazimisha hidrojeni kutoka kwenye filamu, na kuisukuma kwenye uso wa silicon na kasoro za wingi ili kupitisha vifungo vyovyote vilivyolegea vilivyobaki.
Kipengele halisi kinachoamua ubora wako wa mwisho wa passivation ni jinsi hidrojeni inavyotolewa vizuri wakati wa uchomaji. Tabia ya hidrojeni—kutoka umbo lake kwenye filamu hadi kinetiki yake ya kutolewa na njia ya usambaaji—imefungamanishwa sana na joto na unyevu. Ndiyo sababu hasa kasoro za kiangazi huchochewa na mabadiliko ya unyevu, si mabadiliko ya joto.
Njia Nne za Usambazaji wa Unyevu katika Passivation
Hebu tugawanye hili katika mistari minne maalum ya usambazaji. Warsha inaweza kuwa na udhibiti wa joto, lakini maeneo haya manne yanaathiriwa moja kwa moja na hali ya kiangazi.
Mstari wa 1: Mkengeuko wa Hidrojeni Unaosababishwa na Joto la Maji ya Kupoza
Vyumba vya PECVD vinahitaji upozaji wa mara kwa mara wakati wa uwekaji ili kudumisha uwanja sahihi wa joto. Kwa kawaida viboreshaji vya joto huwa na vifaa vyao vya kufidia vinavyokaa juu ya paa au nje, vikitumia maji ya mto au kisima ambayo yanategemea kabisa msimu.
Wakati wa baridi, joto la nje huwa karibu 5–10℃, hivyo maji ya kupoza yanabaki thabiti kabisa katika 20–22℃. Wakati wa kiangazi, joto hupita 35℃. Ufanisi wa kipozaji hupungua, na joto la maji ya kupoza hupanda kwa urahisi hadi 28–30℃.
Chumba chako safi kinaweza kuwa bado 25℃, lakini maji hayo ya kupoza yenye joto huathiri moja kwa moja joto la ukuta wa chumba cha PECVD. Usambazaji wa mionzi ya joto hubadilika. Wafers waliokaa katika nafasi tofauti ndani ya bomba hupata joto tofauti kabisa la uwekaji halisi. Pengo la joto kati ya wafers wa juu na wa chini huongezeka, ambayo inaelezea tofauti hiyo kubwa ya 40% katika maisha ndani ya kundi moja.
Iwe unatumia ALD kwa Al₂O₃ au PECVD kwa SiNₓ, joto la chumba lililobadilika linamaanisha msongamano wa filamu na maudhui ya hidrojeni yatabadilika.
| Joto la Uwekaji | Sifa za Filamu | Tabia ya Hidrojeni |
|---|---|---|
| Chini Kidogo | Mnene, maudhui ya H juu, hasa N-H/Si-H | Inahitaji joto la juu la kuchoma kwa kutolewa kamili |
| Juu Kidogo | Legevu, maudhui ya H juu, vifungo hafifu vya H | Hutolewa haraka sana, hukusanyika kwenye kiolesura |
Uzalishaji wa viwandani hutegemea dirisha bora sana linalosawazisha msongamano wa filamu na maudhui ya hidrojeni. Mkengeuko wa ±5℃ tu unaweza kukutoa nje ya dirisha hilo. Wakati maji ya kupoza ya kiangazi yanapopata joto sana, uwanja wote wa joto la chumba hubadilika, na vigezo vya filamu huteleza pamoja nao.
Mstari wa 2: Kupasuka kwa AlOₓ Kutokana na Historia ya Joto Isiyolingana
Suala hili hujificha katika pengo la muda ambalo watu wengi hulikosa. Vifaa vikuu vya ALD kwa kawaida hufanya mizunguko 28–35 kwa uwekaji wa Al₂O₃, kufikia unene wa 4.5–6 nm. Uwekaji unaofuata wa PECVD SiNₓ hufanyika kati ya 400–580℃. Joto hilo tayari ni la kutosha kufanya hidrojeni ndani ya Al₂O₃ isogee kwa nguvu.
Ikiwa kiwango cha kupasha joto cha PECVD na muda wa kushikilia umewekwa sawa, sehemu ya hidrojeni katika Al₂O₃ hutolewa kwa urahisi wakati wa awamu hii ya kupasha joto kabla. Sehemu iliyobaki hubaki imara na hutolewa vizuri baadaye katika tanuru ya kuchoma. Hali za kiangazi huharibu mdundo huu.
Kwanza, mabadiliko ya mchakato wa ALD hutokea. Safu ya Al₂O₃ ya 5 nm ni mahali pazuri kwa gharama na upitishaji wa passivation, ikimaanisha maudhui yake kamili ya hidrojeni ni ya juu kiasili. Unyevu wa juu wa kiangazi humaanisha hidrojeni nyingi zaidi hunaswa katika filamu.
Pili, uwekaji wa PECVD SiNₓ hufanya kazi kama awamu ya msingi ya kuchoma kwa Al₂O₃. Ikiwa kupasha joto ni haraka sana au kushikilia kwa joto la juu ni kwa muda mfupi sana, hidrojeni haitolewi vya kutosha.
Tatu, joto la kuchoma hufikia 700–900℃. Hidrojeni yote iliyonaswa hulipuka kwa wakati mmoja, ikienea kuelekea kwenye kiolesura cha Si/Al₂O₃. Huunda molekuli za gesi ya H₂ na kujenga shinikizo kubwa la eneo.
Hatimaye, wakati shinikizo linapozidi nguvu ya kushikamana ya filamu, malengelenge hutokea.
Unyevu wa juu -> H nyingi zilizonaswa -> Kutolewa mapema kwa PECVD kwa kiwango duni -> Joto la juu la kuchoma = Malengelenge.
Chini ya darubini, utaona uso wa wafer ukiwa umefunikwa na malengelenge madogo yenye kipenyo cha 2–10 μm. Kila lengele moja linawakilisha eneo lililokufa ambapo passivation haipo.
Mstari wa 3: Unyevu wa Mandharinyuma Uliopanda katika Tanuru za Mirija
Huu ndio mstari unaopuuzwa kwa urahisi zaidi, lakini unaua sana katika uzalishaji wa kiangazi. Wakati wa kusubiri, tanuru za mirija za PECVD huwa wazi kwa angahewa. Hewa ya kiangazi hufikia 60–80% RH. Mirija ya tanuru hunyonya unyevu mwingi zaidi kuliko inavyofanya wakati wa baridi.
Unapopunguza shinikizo na kupasha joto kwa uwekaji, unyevu ulionaswa hutolewa na kuchanganyika na gesi yako ya mchakato. Unyevu huu wa mandharinyuma huharibu kabisa uwekaji wa SiNₓ kwa njia tatu:
Kuteleza kwa Kielekezi cha Mwonekano: SiNₓ inahitaji kielekezi cha mwonekano madhubuti cha 2.05–2.10 ili kudhibiti ufyonzaji wa mwanga na passivation. Unyevu wa mandharinyuma hubadilisha uwiano wa Si/N. Unyevu wa kiangazi unaweza kwa urahisi kupunguza kielekezi chini ya 2.05, na kuharibu ubora wa passivation yako.
Vifungo vya Hidrojeni Vilivyobadilika: H⁺ katika mvuke wa maji hushindana na vifungo vya Si-H na N-H katika SiNₓ. Huharibu jinsi hidrojeni inavyotolewa wakati wa kuchoma baadaye.
Usafi wa Kiolesura Ulioshuka: Unyevu huunda safu ya Si-OH isiyo imara kwenye uso wa wafer mwanzoni mwa uwekaji. Huharibu kifungo kati ya silikoni na Al₂O₃ au SiNₓ, na mara moja huongeza msongamano wa mitego ya kiolesura.
Mstari wa 4: Pengo la Q-Time Lililofichika Kabla ya Uoksidishaji wa Tunneling
Hii hutokea mapema kwenye mstari, mara baada ya kung'arisha kwa alkali na kabla ya uwekaji wa oksidi ya kuchimba. Silicon iliyo wazi inayogusana na hewa hukua tabaka ya oksidi asilia, na kasi ya ukuaji huo hutegemea kabisa unyevu na halijoto ya mazingira.
Kwa 25℃ na 80% RH, silicon iliyo wazi hukua tabaka ya oksidi asilia ya 1 nm kwa saa moja tu. Ikiwa hitilafu za vifaa au ucheleweshaji wa ratiba zitaacha wafers hizo zikikaa kwenye chumba safi kwa saa mbili au tatu, tabaka hiyo asilia inaweza kufikia 1.5 nm au zaidi.
Oksidi hii asilia ni legelege na imejaa kasoro. Unapojaribu kukuza oksidi yako ya kuchimba ya ubora wa juu ya 1.2–1.5 nm juu yake, tabaka hizo mbili huchanganyika. Sasa tabaka yako ya kuchimba ni 2–3 nm nene—mara mbili ya vipimo vya muundo, na ubora mbaya wa kimuundo.
Hii husababisha mfululizo mkali wa athari. Tabaka la kuchimba lenye unene kupita kiasi huzuia uchimbaji wa elektroni. Wakati wa uwekaji wa dopa ya polysilicon, fosforasi hushindwa kuenea kupitia kizuizi hiki kinene. Maeneo ambapo tabaka la kuchimba ni jembamba sana hupata dopa nyingi kupita kiasi, na kusababisha muunganiko wa auger na kupungua kwa maisha, ambayo huonekana kama madoa meusi kwenye upimaji wa PL. Maeneo ambapo ni nene kupita kiasi hupata dopa kidogo, na kuongeza upinzani wa mguso. Hii husababisha kingo nyeusi karibu na alama za boat kwenye upimaji wa EL. Hatimaye, voltage yako ya mzunguko wazi (Voc) huporomoka kwenye kundi lote.
Muhtasari wa Chanzo Kikuu: Maambukizi Manne, Sio Hitilafu Moja
Matatizo ya passivation ya kiangazi sio mapya, lakini wahandisi hupoteza muda wakikagua menyu na mtiririko wa gesi kwa sababu wanatafuta sehemu moja ya kushindwa. Chanzo kikuu ni unyevu unaovuruga mnyororo mzima.
Kupanda kwa maji ya kupoza husogeza halijoto ya chumba. Unyevu mkubwa wa mazingira huongeza maudhui ya hidrojeni na kusababisha malengelenge. Unyevu wa tanuru ya kusubiri huharibu kielekezi cha refractive cha SiNₓ. Ucheleweshaji wa usindikaji huruhusu oksidi asilia kukua bila udhibiti, na kusababisha madoa ya PL na alama za boat.
Mapendekezo ya Udhibiti wa Mchakato wa Kiangazi Yanayoweza Kutekelezwa
Hivi ndivyo ya kurekebisha kwenye sakafu.
Kwanza, fuatilia maji yako ya kupoza. Fuatilia halijoto ya kuingia na tofauti ya halijoto, sio halijoto ya chumba tu. Ikiwa maji ya kupoza yanavuka 24℃, angalia chillers zako mara moja na fidia kwa mikono kwa nguvu ya PECVD au muda wa uwekaji ikiwa ni lazima. Unganisha kiwango cha umande cha chumba chako safi na ufuatiliaji wa kila siku.
Pili, rekebisha mapishi yako ya ALD kwa kiangazi. Ongeza kidogo halijoto ya uwekaji wa ALD ndani ya kipindi cha 180–300℃, au ongeza muda wa kusafisha. Hii hufanya filamu kuwa mnene zaidi na kupunguza maudhui ya awali ya hidrojeni, na kuzuia malengelenge baadaye. Pia, ongeza kasi ya kupasha joto au muda wa kushikilia wakati wa uwekaji wa PECVD SiNₓ ili kupa hidrojeni muda zaidi wa kutolewa kwa utulivu.
Tatu, oka tanuri zako za mirija mara nyingi zaidi. Endesha uokaji mfupi wa 500℃ kwa dakika 15 kila baada ya saa 4 wakati wa kusubiri ili kutoa unyevu uliofyonzwa. Ikiwezekana, dumisha msukumo mdogo wa N₂ chanya wakati wa kusubiri.
Nne, tengeneza mapishi maalum ya msingi ya passivation ya kiangazi. Usikisie. Kuwa na seti ya vigezo vya ALD na PECVD tayari kubadilisha wakati unyevu unavuka kizingiti maalum.
Tano, dhibiti kwa ukali muda wako wa Q. Wafers lazima zitoke kwenye usafishaji wa alkali hadi kwenye tanuri ya oxidation chini ya saa moja. Ikiwa kuna ucheleweshaji, zihifadhi kwenye kabati ya nitrojeni yenye unyevu mdogo.
Orodha ya Haraka ya Passivation ya Kiangazi
| Na. | Kipengele cha Kukagua | Lengo la Udhibiti | Mtu Anayehusika |
|---|---|---|---|
| 1 | Joto la maji ya kupoza | Ufuatiliaji wa kila siku, tahadhari ikiwa juu ya kizingiti | Vifaa/Kituo |
| 2 | Kiwango cha umande cha chumba safi | Kufuata kwa ukali mipaka ya msingi | Kituo |
| 3 | Uokaji wa tanuri ya mirija | Uokaji mfupi kila baada ya saa 4 wakati wa kusubiri | Mhandisi wa Mchakato |
| 4 | Muda wa Q kutoka Usafishaji hadi Ox | Chini ya saa 1 | Timu ya Uzalishaji |
| 5 | Mapishi ya ALD/PECVD | Badilisha kwenda msingi wa kiangazi uliofafanuliwa mapema | Timu ya Mchakato |
Maoni ya Ooitech
Utulivu wa vifaa ni muhimu sawa na mapishi ya mchakato wakati mawimbi ya unyevu wa msimu yanavuruga sakafu ya uzalishaji. Viwanda mara nyingi hukabiliana na kushuka kwa mavuno kwa sababu tu unyevu wa mazingira hubadilisha historia ya joto na mienendo ya hidrojeni ya tabaka za passivation. Kushughulikia vigezo hivi vilivyofichwa—kama ufanisi wa chiller, muda wa Q wa angahewa, na desorption ya unyevu wakati wa kusubiri—hufanya tofauti kubwa katika kudumisha ufanisi thabiti wa seli. Kujua udhibiti huu wa hila wa mazingira ndiko kunakotofautisha usanidi wa wastani wa utengenezaji wa paneli za sola na mstari wa uzalishaji ulioboreshwa kikweli wenye mavuno ya juu.